


Forstå bilstemplingsformen og dens rolle i kjøretøyproduksjon
Se for deg et enkelt verktøy som produserer tusenvis av identiske kjøretøydeler, dag etter dag, medsub-millimeterpresisjon. Det er akkurat det en bilstempling gjør. Det er den ukjente arbeidshesten bak nesten alle metallkomponenter du ser på en moderne bil, fra fendere og dørpaneler til strukturelle forsterkninger skjult under overflaten.
Hva er en bilstempling
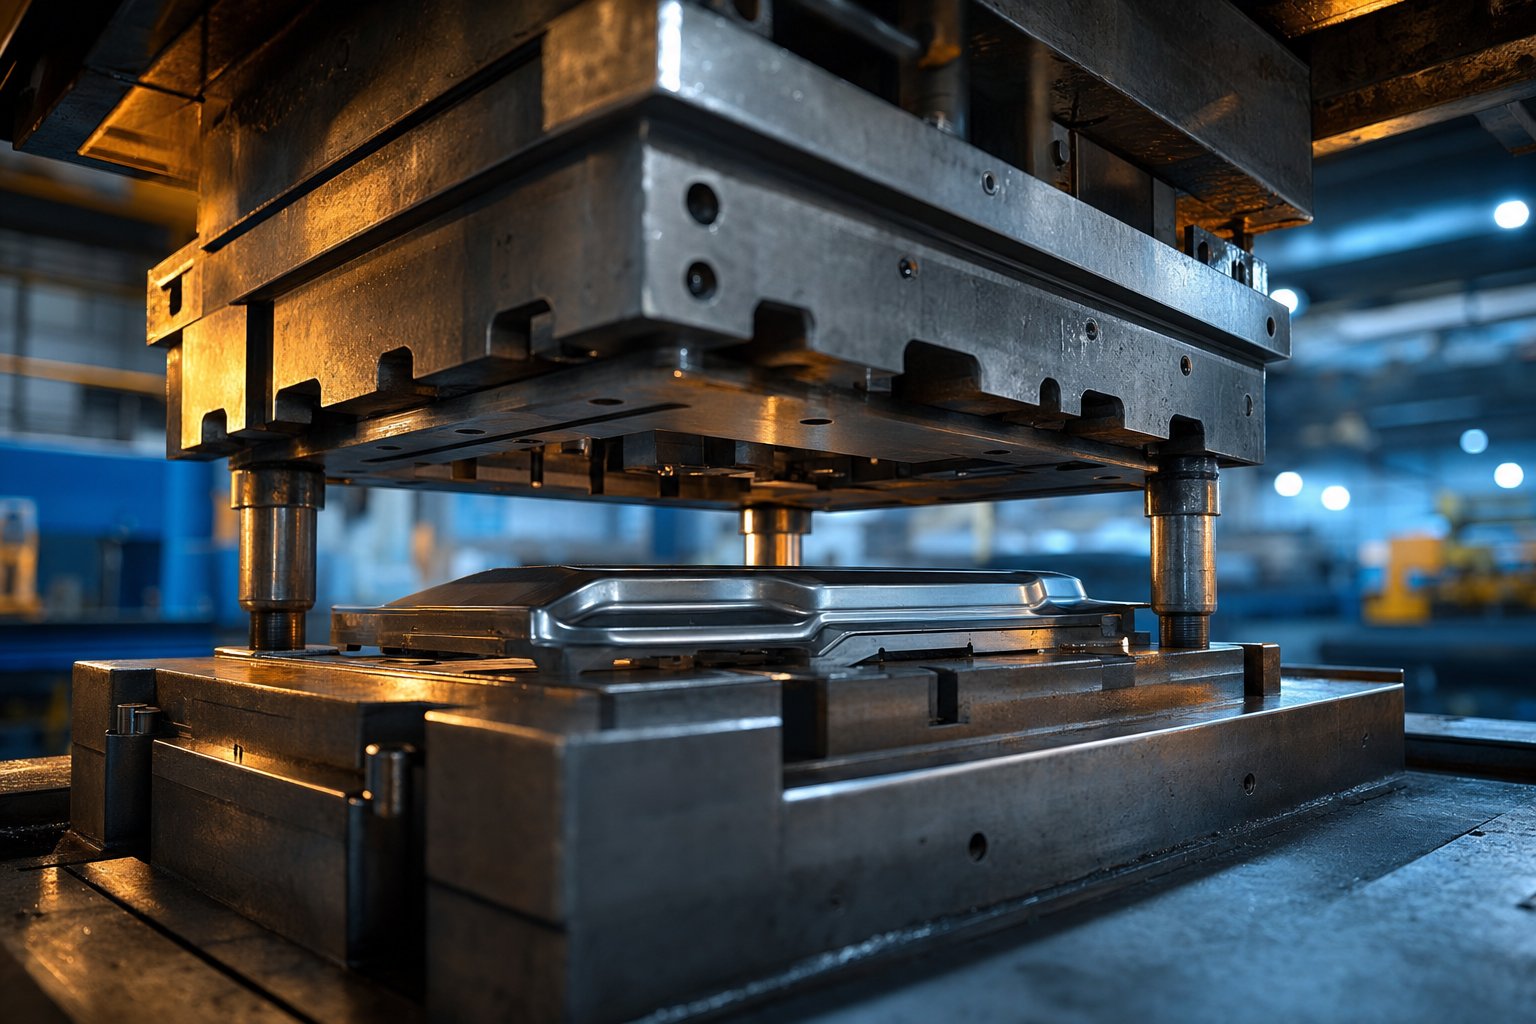
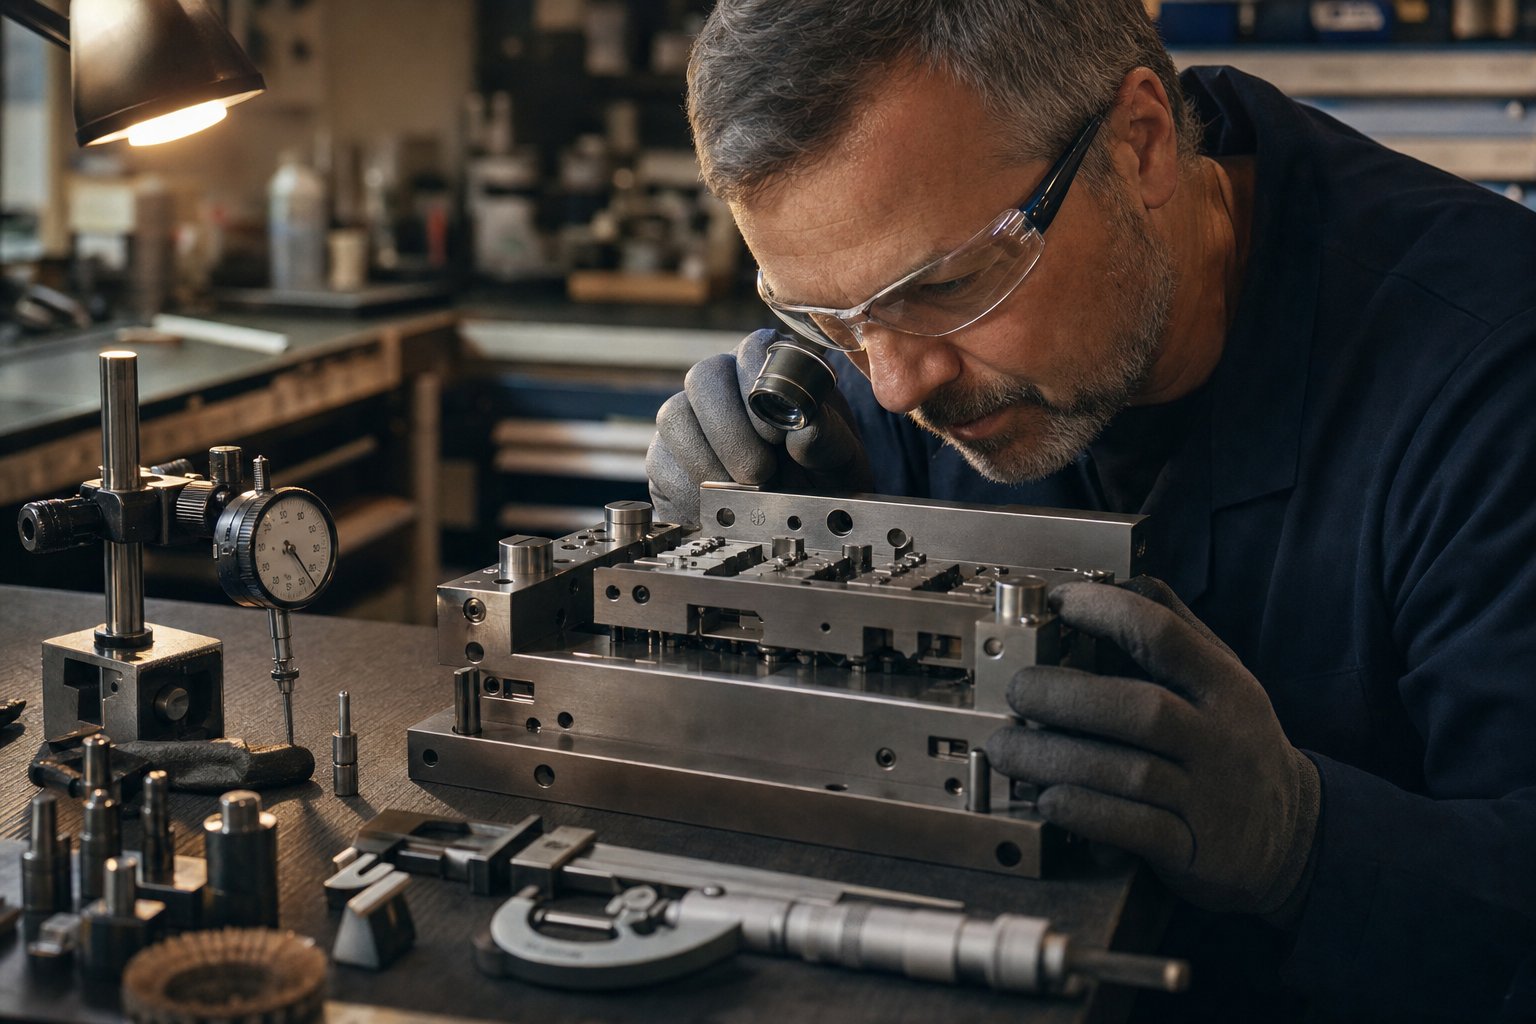
En bilstanseform er et presisjons-konstruert verktøy, sammensatt av et matchende sett med herdede verktøystålkomponenter, som kutter, bøyer, trekker eller former flatt metallplate til tre-dimensjonale kjøretøydeler under kontrollert pressetonnasje.
Se for deg to halvdeler av en form klemt inn i en stansepresse. Den øvre halvdelen går ned med enorm kraft, og den flate metallplaten mellom dem forvandles til en kompleks, konturformet komponent på en brøkdel av et sekund. Kutte- og formingsseksjonene er vanligvis laget av spesialherdbareverktøystål, og i områder med høy-slitasje, forlenger karbidinnsatser eller slitasjebestandige-belegg verktøyets produktive levetid.
Stempling er en kald-formingsoperasjon. Ingen ekstern varme påføres med hensikt på formen eller arkmaterialet. Friksjonen som genereres under kutting og forming betyr imidlertid at utstansede deler ofte kommer ut av verktøyet varmt å ta på. Denne prosessen kan sykle med ekstraordinære hastigheter, med noen dies som fullfører over 1000 slag per minutt for mindre komponenter.
Hvorfor stempling er viktig i kjøretøyproduksjon
Automotive stemplet inntar en kritisk posisjon i kjøretøyets produksjonskjede. De sitter direkte mellom stemplingspressen og karosseriet-i-hvit montering, og konverterer rå spoler til de nøyaktige komponentene som sveiseroboter og limsystemer kobler sammen for å danne kjøretøyets struktur og hud.
Hvorfor betyr dette så mye? Fordi moderne kjøretøy inneholder hundrevis av stemplede deler, og hver og en av dem må oppfylle stramme dimensjonstoleranser for å sikre riktig passform, strukturell integritet og kollisjonsytelse. Et enkelt progressivt dyssystem kan integrere flere formingsoperasjoner i ett kontinuerlig slag, og eliminerer håndteringsfeil og reduserer syklustider for braketter, koblinger og små strukturelle deler. Større overførings- og tandemline-dyser håndterer de feiende karosseripanelene og dyptrukne strukturelle elementer som definerer et kjøretøys form og styrke.
Presisjonen og holdbarheten til disse dysene påvirker direkte kostnadseffektivitet, delkonsistens og produksjonshastighet. De gjør det mulig for produsenter å produsere millioner av enhetlige komponenter per år, samtidig som kostnadene per{1}}del holdes lave. Etter hvert som regulatorisk trykk øker rundt drivstoffeffektivitet, kollisjonssikkerhet og elektrifisering, utvikler stempeldyser for biler seg raskt for å håndtere avanserte høy-stål, aluminiumslegeringer og helt nye komponentgeometrier som kreves av EV-plattformer.
Denne artikkelen går gjennom hele landskapet: formtyper og hvordan de matches til spesifikke komponenter, materialvalgstrategier, den progressive stemplingsprosessen i detalj, hvordan elektrifisering omformer formdesign, prøve- og valideringsarbeidsflyten før masseproduksjon, feilsøking av feilmodus og hva du skal se etter hos en partner som produserer matriser. Hver seksjon bygger et praktisk rammeverk for ingeniørteam som navigerer etter verktøybeslutninger i en bransje i rask endring.-
Typer stemplingsstanser som brukes i bilproduksjon
Ikke alle bilmatriser er utskiftbare. Geometrien til delen, volumet du trenger, og materialet du stempler, bestemmer hvilken formarkitektur som er fornuftig. Velg feil, og du møter høye verktøykostnader, overdreven skrap eller syklustider som ikke kan holde tritt med produksjonsmålene. Så hvordan sorterer ingeniørteam gjennom alternativene?
Progressive, Transfer og Tandem Line dør forklart
Fire primæretyper stansematriserdominerer produksjon av metallplater i bilindustrien. Hver av dem har en egen rolle i produksjonskjeden.
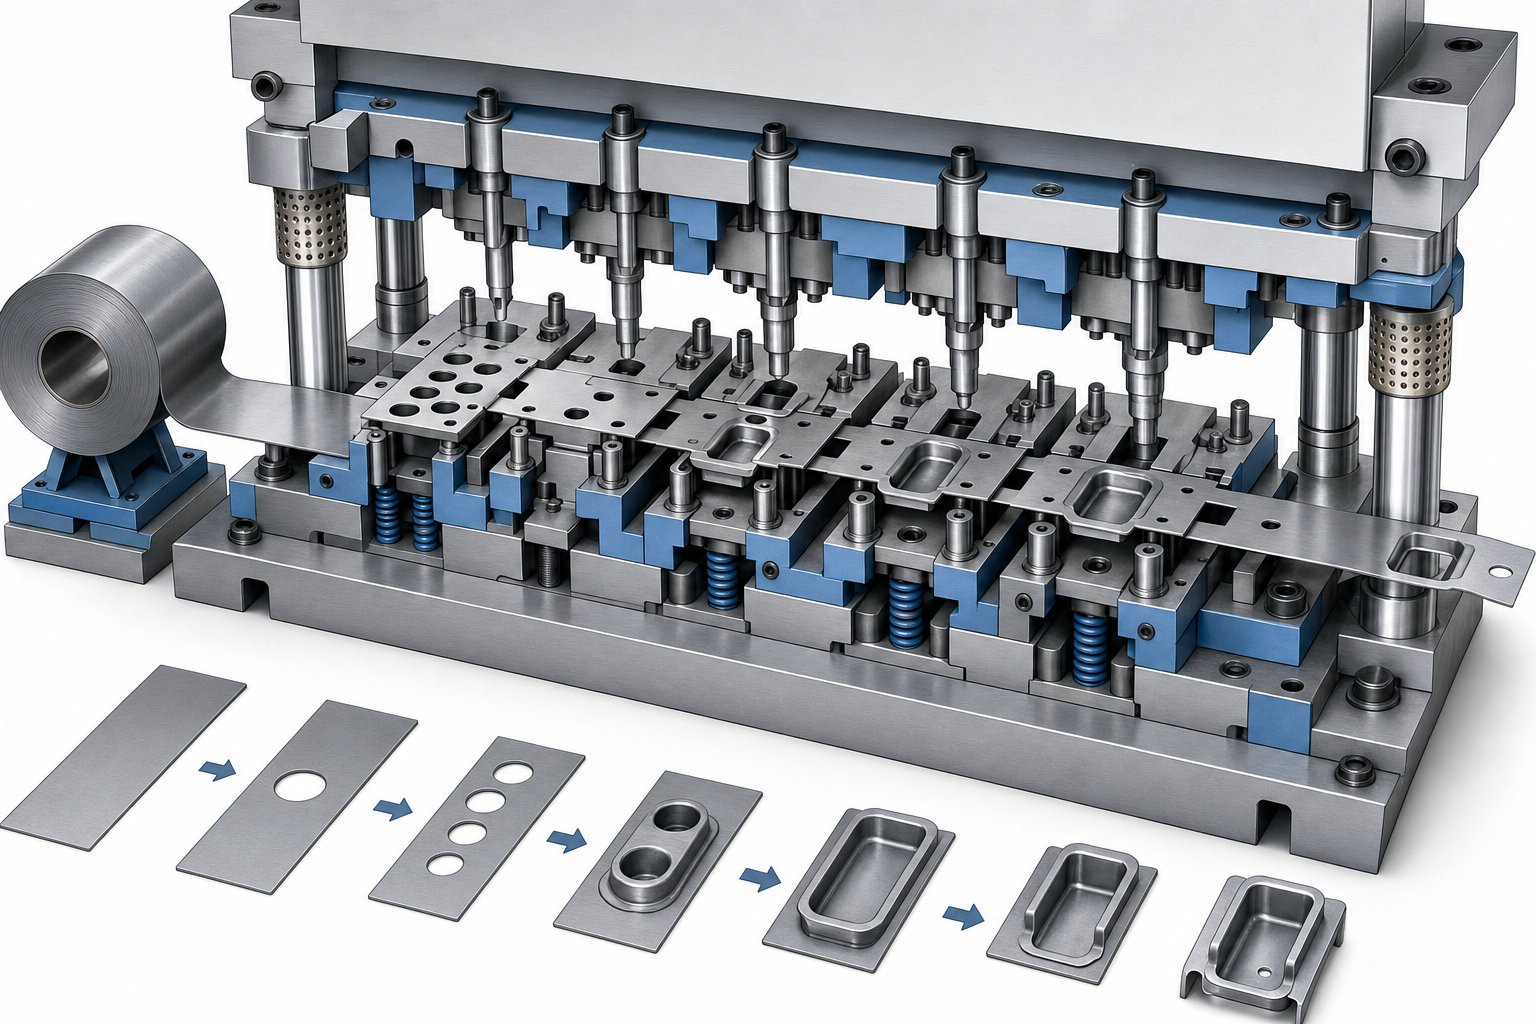
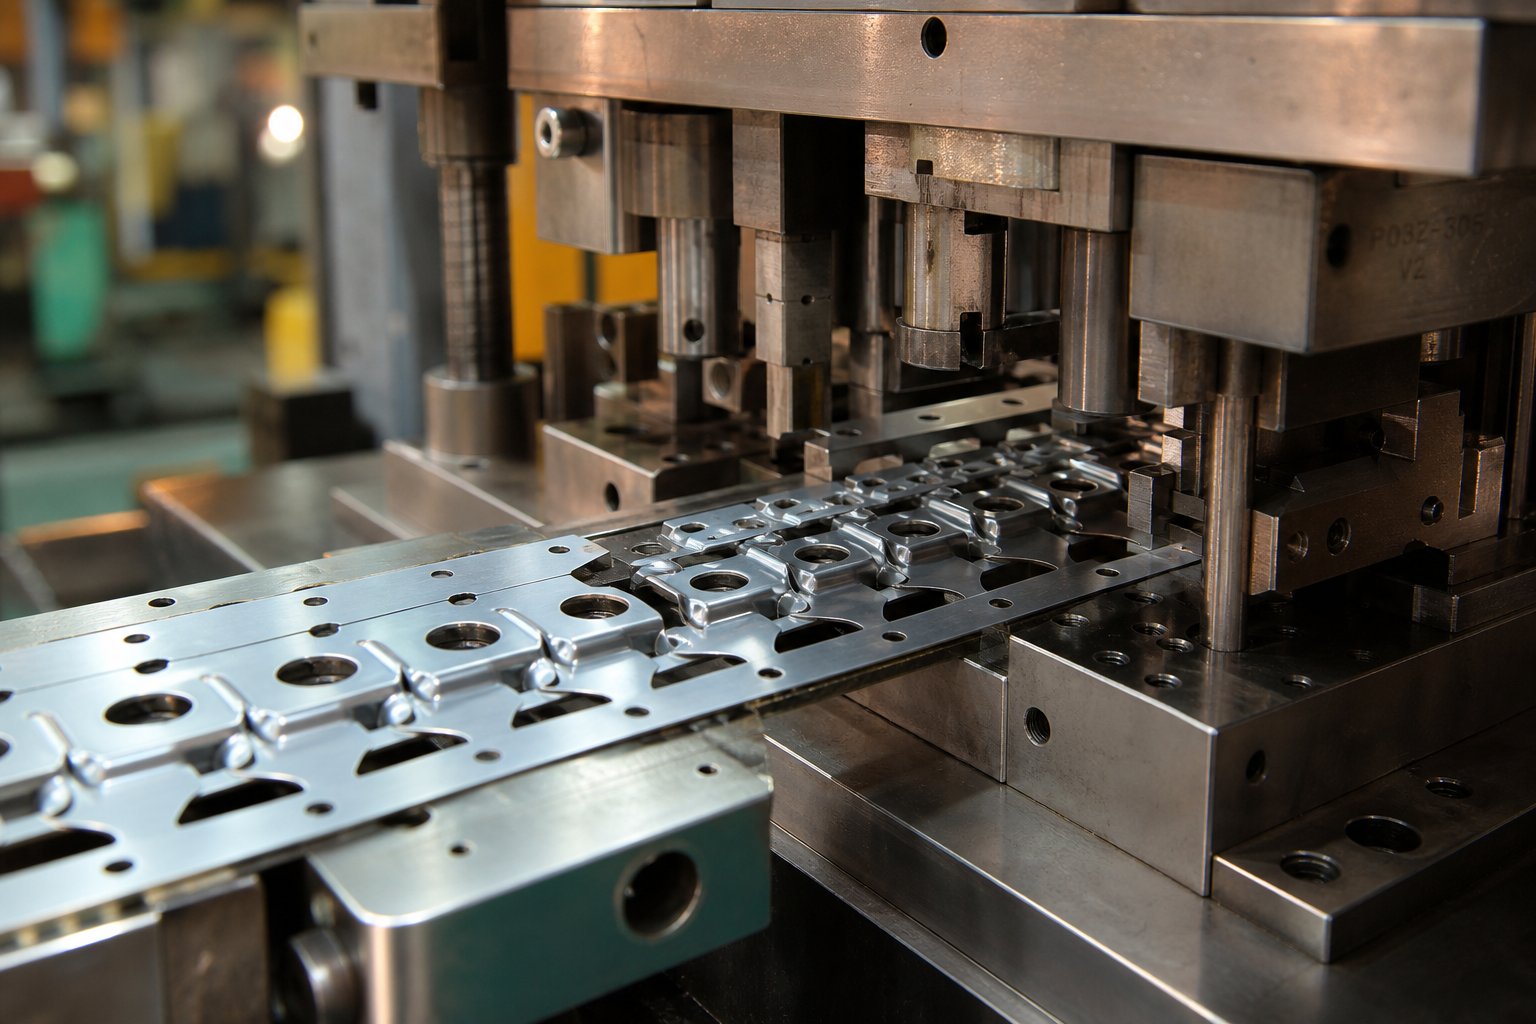
Progressiv dørbruk en kontinuerlig metallstrimmel som går gjennom flere stasjoner innenfor et enkelt dysesett. Hver stasjon utfører én operasjon, for eksempel piercing, bøying, mynting eller trimming, og en ferdig del faller av ved den endelige avskjæringsstasjonen. Progressive dies utmerker seg ved høy-produksjon av mindre komponenter, ofte med 30 til 60 eller flere slag per minutt. Du vil finne dem som produserer setebeltebraketter, monteringsklips, elektriske hus og små strukturelle forsterkninger.
Overføring dørordne flere uavhengige dysstasjoner på en enkelt stor{0}}tonnasjepress. Individuelle emner, i stedet for en tilkoblet stripe, beveger seg mellom stasjoner via mekaniske matestenger eller robotarmer. Dette oppsettet håndterer middels-til-store strukturelle deler som er for komplekse eller for store for progressive verktøy. Typiske produkter inkluderer strukturelle tverrelementer, opphengskomponenter, forsterkningspaneler og bjelkelignende deler med komplekse former.
Tandemlinjen dørta fleksibiliteten videre. Flere trykk er ordnet i rekkefølge, hver inneholder en enkelt-operasjonsmatrise. Robotarmer laster, overfører og losser deler mellom presser. Tandemlinjer er standardvalget for store utvendige karosseripaneler som panser, dører, takpaneler og fendere, der hvert formingstrinn krever uavhengig pressetonnasje og prosesskontroll.
Sammensatt dørutføre to eller flere skjæreoperasjoner i et enkelt trykk, vanligvis blanking og piercing samtidig. De opptar en nisje for flate komponenter med middels-kompleksitet der konsentrisitet og kantjustering er avgjørende. I bilsammenheng vil du se dem produsere forsterkningsplater og enkle braketter der hastighet og posisjonsnøyaktighet betyr mer enn dypformingsevne.
Matchende dysetype til bilkomponentgeometri
Å velge mellom en overføringsdyse vs en progressiv dyse i bilapplikasjoner kommer ned til delstørrelse, kompleksitet og årlige volumkrav. En brakett stemplet på 500 000 enheter per år rettferdiggjør progressiv verktøy. Et dypt-tegnet konstruksjonshus produsert på 150 000 enheter passer til et overføringsoppsett. Et eksteriørpanel i klasse A med stramme overflatekvalitetsstandarder hører hjemme på en tandemlinje.
Tabellen nedenfor viser dette som et beslutnings-støtteverktøy, og sammenligner de fire hovedtypene stemplingsstanser på tvers av parameterne som betyr mest for planleggere av bilprogram.
| Die Type | Typiske bildeler | Materialtykkelsesområde | Egnethet for produksjonsvolum | Relativ verktøykostnad |
|---|---|---|---|---|
| Progressive Die | Braketter, klips, små forsterkninger, elektriske hus | 0,3 mm - 3.2 mm | Høy (300 000+ enheter/år) | Moderat |
| Transfer Die | Strukturelle tverrbjelker, opphengsdeler, store forsterkninger | 0,8 mm - 6.0 mm | Middels til høy (100 000 - 500 000 enheter per år) | Høy |
| Tandem Line Die | Panser, dører, fendere, takpaneler, store karosserisider | 0,6 mm - 2.0 mm | Middels (50 000 - 300 000 enheter per år) | Lav per terning, høy totalt sett (flere trykk) |
| Sammensatt dø | Forsterkningsplater, enkle gjennomhullede braketter, flate konstruksjonselementer | 0,5 mm - 4.0 mm | Middels til høy (100 000+ enheter/år) | Lav til moderat |
Legg merke til avveiningene. Progressive dyser gir den laveste-delkostnaden ved høye volum, men kan ikke håndtere store panelgeometrier. Tandemlinjer tilbyr den høyeste fleksibiliteten og uavhengig prosesskontroll for hvert trinn, men de krever betydelig gulvplass og robotintegrasjon. Overføringssystemer deler forskjellen og håndterer kompleks geometri med rimelig hastighet uten å trenge flere pressemaskiner.
Det riktige valget avhenger også av materiell oppførsel. Avansert høy-stål og aluminiumslegeringer kompliserer formingsoperasjoner, noen ganger skyver deler som normalt passer progressivt verktøy inn i overføringsoppsett hvor hver stasjon kan stilles inn uavhengig. Samspillet mellom formtype og materialegenskaper former enhver verktøyinvesteringsbeslutning i bilbransjen.
Stempling Die Materialvalg og konstruksjon
Dysetype bestemmer prosessarkitekturen, men hva terningen er laget av bestemmer hvor lenge den varer, hvor bra delene ser ut og hva kostnaden per treff faktisk blir. En progressiv dyse som kjører med 40 slag i minuttet vil se millioner av slag i løpet av levetiden. Hvis verktøystålet ikke kan håndtere dette misbruket, ser du på for tidlig slitasje, uplanlagt nedetid og skrapdeler som aldri når montering.
Verktøystålkvaliteter og karbidinnsatser for bilmatriser
Tre verktøystålfamilier dominerer konstruksjonen av stansestanser i biler, hver konstruert for en annen balanse mellom hardhet, seighet og slitestyrke.
AISI D2er det klassiske kaldarbeidsstålet for blanking og piercingoperasjoner. Herdet til 58-62 HRC, gir den utmerket slitestyrke takket være det høye krom- og karboninnholdet. D2 utmerker seg i skjærestasjoner der kantfastholdelse betyr mest. Avveiningen? Den er relativt sprø, noe som gjør den sårbar for flising under alvorlige sjokkbelastninger.
AISI A2tilbyr en mellomting som balanserer moderat slitestyrke med bedre seighet enn D2. Det er luft-herding, som reduserer forvrengning under varmebehandling, og fungerer godt for formingsoperasjoner med middels produksjonsvolum. Ingeniørteam spesifiserer ofte A2 for trimme- og flensstasjoner der det er behov for en viss slagmotstand sammen med anstendig verktøylevetid.
AISI S7prioriterer sjokkmotstand over alt annet. Herdet til 54-58 HRC, absorberer den plutselige belastninger uten å sprekke, noe som gjør den ideell for tunge formings- og trekkeoperasjoner der dysen tåler betydelig mekanisk påkjenning hver syklus. Komplekse konstruksjonsdeler er ofte avhengige av S7 i soner med stor påvirkning.
For stasjoner som opplever ekstrem slitasje,karbidinnsatserforleng dysens levetid med 500-1000 % sammenlignet med konvensjonelle verktøystål. Disse wolframkarbidkomponentene er loddet eller mekanisk festet inn i dyselegemet ved lokaliserte områder med høy-slitasje, for eksempel skjærekanter og trekkradier. Deres sprøhetsgrenser brukes til lav-påvirkningssoner, men gevinsten i reduserte vedlikeholdsintervaller er betydelig for høyvolums bilprogrammer.
Verktøystål for pulvermetallurgi (PM) representerer et nyere nivå. Produksjonsprosessen deres produserer finere, mer jevnt fordelte karbider enn konvensjonell ingotmetallurgi, og leverer ennær 10 ganger forbedring i slagfasthetved tilsvarende hardhet. Da standard D2-verktøy sviktet etter bare 5000-7000 sykluser og dannet et 580 MPa ferritt-bainittstål, gjenopprettet byttet til en PM-kvalitet verktøyets levetid til 40.000-50.000 sykluser.
Spesialiserte belegg forbedrer ytelsen ytterligere uavhengig av grunnstålkvalitet:
- TiN (Titanium Nitride):Generell-belegg som reduserer friksjon og forlenger verktøyets levetid med 30–50 % i mange bruksområder
- TiCN (titankarbonitrid):Høyere hardhet enn TiN, egnet for kutting og gjennomboring av AHSS-kvaliteter
- CrN (kromnitrid):Effektiv mot gnaging ved forming av galvanisert stål, der PVD-belegg som TiAlN kan forårsake sinkoppbygging
- TiAlN (Titanium Aluminium Nitride):Utmerket for ubestrøket avansert høy-stål, som gir renere kuttkanter selv etter 200,000+ deler
Påføringsmetoden er også viktig. PVD-belegg binder seg ved lavere temperaturer, og bevarer formens hardhet uten risiko for dimensjonsforvrengning. CVD og termiske diffusjonsprosesser skaper sterkere metallurgiske bindinger, men krever temperaturer rundt 1000 grader C, noe som potensielt mykgjør substratet og krever gjenherding. Flere globale bilprodusenter spesifiserer nå kun PVD-belegg av denne grunn.
Klasse A overflatedyser vs strukturelle komponenter
Ikke alle stanseformer krever den samme konstruksjonsfilosofien. Skillet mellom klasse A-overflatematriser og strukturelle komponenter former enhver material- og etterbehandlingsbeslutning.
Klasse A overflate dørprodusere utvendige karosseripaneler: dører, panser, fendere og takbelegg. Disse delene får en malt klarlakk, noe som betyr at enhver overflatefeil på formen overføres direkte til panelet og blir synlig for forbrukerne. Verktøymakere hånd-sliper og polerer disse formene til overflatefinisher på Ra 0,2-0,4 mikrometer eller bedre, ved å bruke stadig finere steiner og poleringspapir. Selv en defekt så liten som et menneskehår som faller inn i en klasse A-matris vil etterlate et synlig merke på det stemplede panelet. Verktøystålene og overflatebehandlingene som er valgt her, prioriterer overflateintegritet, smøreevne og motstand mot materialopptak fremfor rå slitestyrke.
Strukturell komponent dørprioriter dimensjonsnøyaktighet og tilbakefjæringskontroll. Innvendige forsterkninger, B-søyler og chassiselementer krever ikke speilfinish, men de må holde stramme GD&T-toleranser over millioner av sykluser. Her fokuserer materialvalget på trykkfasthet og utmattingslevetid, med hardere verktøystål og aggressive belegg akseptable fordi kosmetisk overflatekvalitet er sekundær.
Når de velger formmaterialer for ethvert bilprogram, veier ingeniører flere samvirkende faktorer:
- Produksjonsvolum:Korte opplag under 100 000 deler kan bruke A2; volumer over 1 000 000 rettferdiggjør karbidskjær eller PM-stål
- Plate som blir stemplet:AHSS-kvaliteter med strekkstyrker over 980 MPa nærmer seg hardheten til selve verktøyet, og krever hardere underlag og obligatoriske belegg
- Tegn dybde og formingsgrad:Dype trekk øker kontakttrykk og varme, akselererer slitasje og risikerer
- Krav til overflatefinish:Klasse A-paneler trenger høypolerte dyseoverflater med lav-friksjonsbelegg; strukturelle deler tåler mer utilitaristisk finish
AHSS og aluminiumslegeringer fortjener spesiell oppmerksomhet ved valg av stanseformmateriale. Tofaset og martensittisk stål kan nå hardhetsverdier fire til fem ganger høyere enn bløtt stål, og noen martensittiske kvaliteter overstiger 57 HRC. På det nivået nærmer platehardheten seg selve formen. Standard ubestrøket D2 er utilstrekkelig; PVD-belagt eller ion-nitrert underlag blir nødvendig for å opprettholde akseptabel verktøylevetid.
Aluminium gir en annen utfordring. I stedet for abrasiv slitasje, tenderer aluminium mot limslitasje og gnaging, og mikro-sveiser seg selv til dyseoverflaten under friksjon og varme. Høypolerte overflater med lav-friksjonsbelegg bekjemper denne tendensen. Den rette kombinasjonen av substratherding pluss overflatebehandling kan bety forskjellen mellom en dyse som varer 50 000 deler og en som produserer over 1,2 millioner.
Materialvalg er kun utgangspunktet. Hvordan terningen fungerer i praksis avhenger like mye av hva som skjer under utprøving og validering, der simuleringsspådommer møter fysisk virkelighet og iterative justeringer bringer verktøyet til produksjonsberedskap.
Den progressive stanseprosessen for bilkomponenter
Å vite hva en terning er laget av forteller bare halve historien. Den virkelige magien med progressiv stempling av-bilkomponenter ligger i hvordan prosessen koreograferer dusinvis av operasjoner i én enkelt, kontinuerlig flyt. Med presser som sykler med 25 til 200 slag per minutt eller mer, produserer en progressiv dyse en ferdig del med hvert slag når stripen er fullastet. Denne hastigheten og repeterbarheten gjør den til den dominerende produksjonsmetoden for små-til-mellomstore bildeler produsert i millioner.
Hvordan den progressive stanseprosessen fungerer stasjon for stasjon
Se for deg en spole av metall som ruller ut i en stansepresse. Strimmelen beveger seg frem i et presist trinn, kalt dysestigningen, og hver stasjon den passerer gjennom utfører nøyaktig én operasjon. Når stripen når den endelige stasjonen, separeres en ferdig utformet del og faller ned i en oppsamlingsbeholder. Her er den progressive stanseprosessen delt inn i sine sekvensielle stadier:
- Spolemating og retting:Metallspolen mates gjennom en rettetang for å fjerne gjenværende krumning, og deretter inn i en servomater som fører frem stripen med nøyaktig stigningsavstand ved hvert trykk.
- Pilothullspiercing:Den første stasjonen slår pilothull inn i bæreremsen. Disse små hullene fungerer som presisjonsregistreringspunkter for hver påfølgende stasjon.
- Pilotpinneengasjement:Etter hvert som stripen beveger seg frem, kommer herdede pilotstifter i hver nedstrømsstasjon inn i pilothullene, og korrigerer eventuell mindre unøyaktighet i matingen og låser stripen på plass før pressen lukkes.
- Piercing og blanking:Kuttestasjoner stanser innvendige hull, spor og delvis blanke konturer som er nødvendige for den endelige delens geometri.
- Forming og tegning:Bøye-, tegne- og myntstasjoner former det flate emnet til en tre-dimensjonal komponent. Hvert formingstrinn er inkrementelt, og fordeler belastningen over flere stasjoner i stedet for å tvinge materialet i et enkelt treff.
- Mynting og preging:Stasjoner påfører lokalisert høyt trykk for å oppnå stramme toleranser på kritiske funksjoner som lagerflater eller lokaliserende tapper.
- Siste trim og cutoff:Den siste stasjonen skiller den ferdige delen fra bæreremsen. Det gjenværende skjelettavfallet går ut av dysen for resirkulering.
Hver stasjon er mekanisk synkronisert til presseslaget, slik at hele sekvensen skjer samtidig over den belastede stripen. En del avsluttes mens de neste seks eller syv er midt i-prosessen i oppstrømsstasjoner.
Optimalisering av stripeoppsett for bildeler
Progressiv formstrimmellayoutdesign er der kostnadskontrollen begynner. Oppsettet er i hovedsak blåkopien som dikterer hvordan delen er orientert, fordelt og koblet på metallstripen. Et godt-optimalisert layout målover 75 % materialutnyttelse, noe som betyr at mindre enn en fjerdedel av spolelageret blir skrap. Når du stempler millioner av braketter eller forsterkninger per år, gir selv en 2-3 % forbedring i utnyttelse seg betydelige råvarebesparelser.
Det finnes flere layoutstrategier for å maksimere effektiviteten:
- Enkel rad, ett pass:Deler i rett linje langs stripen. Enkel formdesign, men ofte lavere materialutbytte.
- Vinkelpassering (hekking):Deler vippes på skrå slik at de låses sammen som puslespillbrikker, og gjenvinner materiale som ellers ville vært skjelettskrot.
- Fler-radoppsett:To eller flere deler produsert side om side fra en bredere spole, noe som øker gjennomstrømningen per slag.
Kritisk for enhver layout erbæreremse, skjelettrammeverket som holder deler sammen når de går gjennom terningen. Carrier design må balansere to konkurrerende krav: nok stivhet til å skyve stripen pålitelig gjennom hver stasjon uten å knekke seg, og nok fleksibilitet til å imøtekomme vertikal bevegelse når formingsstasjoner trekker materiale nedover. Ingeniører bruker solide bærere for flate deler med enkle bøyninger, og strekke banebærere med strategiske reliefkutt for deler som krever dype trekk eller kompleks vertikal forming.
Broen, en tynn seksjon av materiale mellom tilstøtende deler og mellom deler og stripekanten, opprettholder strukturell integritet. En vanlig ingeniørregel setter minimum brotykkelse til 1,25 til 1,5 ganger materialtykkelsen, og holder bæreren stabil uten å kaste bort overflødig materiale.
Pilotstiftens plassering i bæreren er like kritisk. Pinner må gripe inn i rene, runde hull som er stanset på tidlige stasjoner, og disse hullene må plasseres på stabile deler av bæreren som ikke vil deformeres under nedstrøms forming. Feiljustering her går gjennom hver påfølgende stasjon, og produserer ut-av-toleransedeler.
Simuleringsprogramvare har forvandlet hvordan ingeniører tilnærmer seg både stripelayout og prosessvalidering. Moderne CAE-plattformer lar designere modellere hele stemplingssekvensen virtuelt, slag for slag, forutsi materialflyt, tynning og potensielle defekter som spalter eller rynker før stål kuttes.Virtuell prøveturVed å bruke grensediagrammer og tykkelsesplott identifiseres problemområder tidlig, noe som tillater modifikasjoner av delgeometri, tegning av perleplassering eller stasjonssekvens uten kostbar fysisk iterasjon. Denne tilnærmingen for forutsig-og-optimalisering kan eliminere 80–90 % av tradisjonell prøvetid, fordi diemakeren allerede vet at verktøyet vil produsere en god del når det først treffer pressen.
Strekking av bærevev simuleres også. Ingeniører modellerer hvordan banen deformeres under formingsstasjoner, og verifiserer at pilothullene forblir stabile og at bæreren opprettholder nok styrke til å føre remsen i hele lengden av verktøyet. Uten dette trinnet kan en bærer som fungerer for to eller tre testdeler mislykkes katastrofalt under vedvarende produksjonskjøringer.
For bilprogrammer som produserer millioner av identiske deler, gir den progressive stanseprosessen en uovertruffen kombinasjon av hastighet, konsistens og kostnadseffektivitet. Men selve verktøyet er først produksjon-klart etter at det har overlever en streng prøve- og valideringssekvens, der virtuelle spådommer møter fysiske metallplater og den iterative prosessen med å angi toleranser begynner.
Hvordan elektrifisering og lettvekt endrer stemplet for elektriske kjøretøy
Hvert progressivt dyse, overføringssystem og tandemlinje som er diskutert så langt ble utviklet i en tid dominert av karosseripaneler i mildt stål og forbrenningsarkitekturer. Den epoken er over. Elektriske kjøretøyplattformer krever fundamentalt forskjellige platemetallkomponenter, forskjellige materialer, og som et resultat, forskjellig formkonstruksjon. Batteripakken alene, som typisk representerer 20 til 25 % av en elbils totale vekt, introduserer stemplede komponenter uten presedens i konvensjonell kjøretøydesign. For maskiningeniører er ikke dette skiftet trinnvis. Den omskriver reglene rundt tonnasje, beleggstrategi og tilbakekoblingskompensasjon.
Krav til EV-batterikapsling og strukturelle dyse
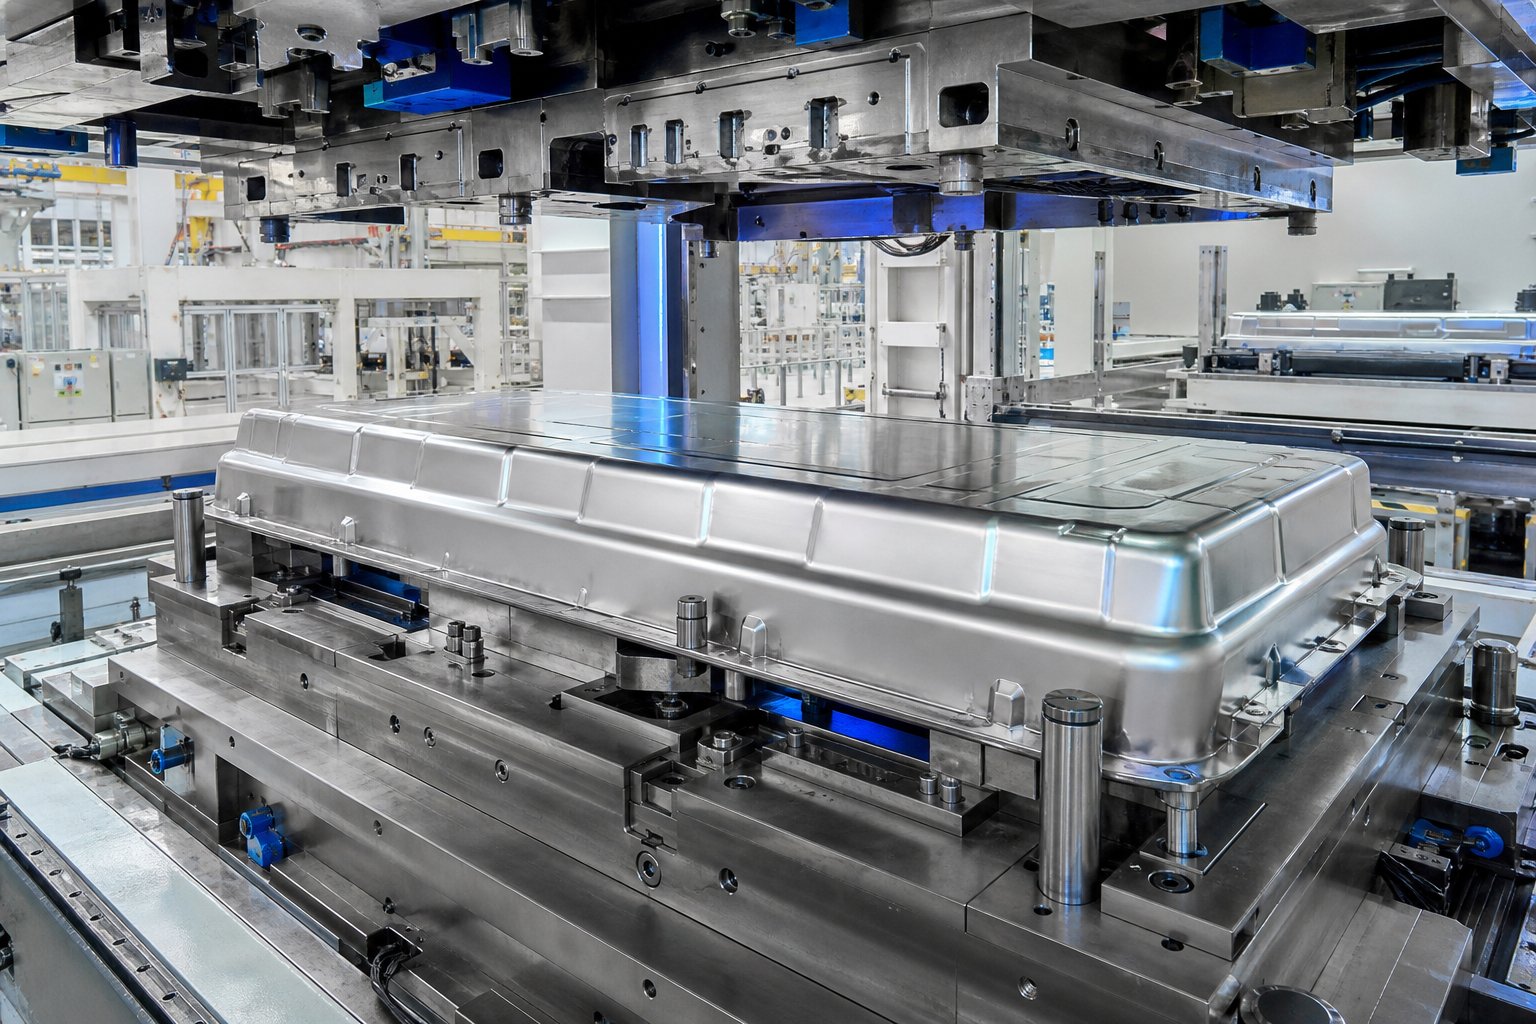
Se for deg undersiden av et elektrisk kjøretøy. Der en tradisjonell bil har en transmisjonstunnel og eksosruting, har en elbil et flatt batterikabinett i skateboard-stil som strekker seg over nesten hele akselavstanden. Stempling av dette kabinettet fra metallplater skaper noen av de største og dypeste tegnede panelene i bilproduksjon.
Batteriskuffer krever dyser i stor-format som kan danne paneler som kan overstige 2 meter lange. Dybden av trekk er alvorlig fordi kabinettet må inneholde batterimoduler samtidig som den opprettholder strukturell stivhet for kollisjonsbeskyttelse. Materialvalg forsterker utfordringen. Aluminiumslegeringer (5000- og 6000-serien) er populære på grunn av sine vektbesparelser, men deres tendens til gnaging og tilbakespring gjør formdesignen betydelig mer kompleks enn tilsvarende bløtstålkomponenter.
Stålbaserte-løsninger utvikler seg også raskt. Cleveland-Cliffs og AutoForm demonstrerte et-stemplet batteribrett i ett stykke med et skreddersydd-sveiset emne (TWB) som kombinerer avansert høy-fast stål for støtbeskyttelse under gulv med lavere-styrke, mer formbart stål i områder som krever kraftig deformasjon. Deres opprinnelige design plasserte AHSS (M1500 eller M1700 klasse) i den flate bunnen og bløtt stål i hjørnene og sideveggene, noe som skapte en hashtag{10}}formet konfigurasjon som minimerte sveiselinjebevegelser under stempling.Simulering og fysiske forsøk bekreftetdet resulterende brettet oppfylte kravene til flensflathet på ikke mer enn pluss eller minus 1,5 mm variasjon, uten spalter eller rynker, alt dannet i et enkelt trykk.
Denne tilnærmingen eliminerer behovet for ekstra under-batterigulvbeskyttelse og reduserer antall deler sammenlignet med fler-ekstruderte aluminiumsenheter. Men selve matrisen må håndtere den vilt forskjellige formingsoppførselen til to stålkvaliteter i ett verktøy. Trekkperler trenger lokal justering, trykksoner i emneholderen blir material-spesifikke, og tilbakefjæringskompensasjon må ta hensyn til differensialgjenvinningen mellom AHSS- og bløtstålseksjoner.
Utover batteriskuffen inkluderer EV-spesifikke strukturelle komponenter motorfester, forsterkninger foran og bak underramme designet rundt elektriske drivenheter, og kollisjonsstrukturer konstruert for å beskytte høyspenningssystemer. Hver av dem introduserer geometrier som konvensjonelle ICE--epoker aldri har møtt, med emballasjebegrensninger drevet av batterimodulplassering i stedet for motor- og drivverksruting.
Utforming av dyser for avansert høy-stål og aluminium
Blandede-materielle kroppsstrategier er nå standard på tvers av EV-programmer. En enkelt kjøretøyplattform kan bruke ultra-høy-presse-herdet stål for sikkerhetsburet, tofase- eller TRIP-stål for strukturelle forsterkninger, og aluminium for lukkinger og batterihus. Hvert materiale stiller forskjellige krav til stanseformene som danner det.
Høres komplekst ut? Det er det. AHSS-kvaliteter med strekkstyrker over 980 MPa kan nå hardhetsverdierfire til fem ganger høyere enn bløtt stål, med noen martensittiske karakterer som overstiger 57 HRC. På det nivået nærmer metallplaten seg hardheten til selve formen. Standard verktøystrategier kollapser under disse forholdene. D2-verktøystål som varte i 50 000 sykluser på bløtt stål kan svikte katastrofalt etter 5000 til 7000 sykluser på en 580 MPa ferritt{12}}bainittkvalitet, enn si et 1180 MPa tofasestål.
Materialer med høyere-styrke krever også større pressetonnasje, noen ganger to til fire ganger hva bløtt stål krever for tilsvarende delgeometri. Denne økte kraften går gjennom hele dysesystemet: tyngre dysesko, stivere styrestolper, forsterkede pressestøtter og modifiserte trekkperledesign som kontrollerer materialflyten uten å sprekke arket. Den reduserte tykkelsen muliggjort av AHSS øker paradoksalt nok krøllingstendensen, og krever høyere emneholderkrefter som ytterligere akselererer slitasje på trekkradier og bindemiddeloverflater.
Utforming av aluminiumsstanseform presenterer en helt annen feilmodus. I stedet for abrasiv slitasje fra harde plateoverflater, fester aluminium seg til verktøyet gjennom mikro-sveising ved friksjons-oppvarmede kontaktpunkter. Denne gnisningsmekanismen bygges opp gradvis, med overførte aluminiumspartikler som skårer påfølgende paneler og forringer overflatekvaliteten. Dyseoverflater må poleres til ekstremt lave ruhetsverdier (under Ra 0,2 mikrometer) og beskyttes med lav-friksjonsbelegg optimalisert for aluminiums adhesive egenskaper.
Tabellen nedenfor sammenligner hvordan disse materialskiftene oversettes til konstruksjonsforskjeller i betongform:
| Parameter | Tradisjonelt bløtt stål | AHSS (DP/TRIP 780-1180 MPa) | Aluminium (5000/6000-serien) |
|---|---|---|---|
| Tonnasjemultiplikator (vs. basislinje av bløtt stål) | 1x | 2x - 4x | 0.6x - 0.8x |
| Primær slitasjemekanisme | Slipende slitasje | Slipemiddel + klebemiddelslitasje, avslag | Limslitasje / gnaging |
| Krav til dysebelegg | Valgfritt (vanlig forkromning) | Obligatorisk (PVD TiAlN eller ionitrering) | Obligatorisk (lav-friksjon PVD, DLC eller polert CrN) |
| Anbefalt verktøystål | D2, støpejernsinnsatser | PM-verktøystål, hardmetallskjær ved høye-slitasjesoner | Polert D2 eller A2 med spesialiserte belegg |
| Springback-kompensasjonsstrategi | Minimal overbøyning (1-3 grader) | Aggressiv overbøyning (5-10+ grader), fler-trinnsforming, simulerings-drevet kompensasjon | Moderat overbøyning, stressavlastende funksjoner, alders-herdende hensyn |
| Tegn perledesign | Standard runde perler | Modifisert geometri, høyere holdekraft, risiko for kantsprekker | Grunne perler, polerte overflater, kontrollerte smøresoner |
| Overflatefinishfølsomhet | Moderat | Lav (strukturelle deler dominerende) | Svært høy (forebygging av gnaging + Klasse A-paneler) |
Legg merke til divergensen i strategi. AHSS krever rå-kraftseighet fra dysesubstratet, med belegg som primært tjener som slitasjebarrierer mot et platemateriale som er nesten like hardt som verktøyet. Aluminium krever finesse, med speil-polerte overflater og friksjon- som minimerer belegg som hindrer det mykere arket i å feste seg til formflaten. Et enkelt EV-karosserie-i-hvitt program kan kreve at begge strategiene brukes på tvers av forskjellige sett, noen ganger innenfor forskjellige stasjoner i samme overføringsform.
Simulering spiller en overordnet rolle både i design av aluminiumsstanseform og AHSS-formteknikk. Den alvorlige tilbakefjæringen som ble observert i batteribrett i høy-stål, der de første TWB-designene produserte vridninger som brøt med 1,5 mm flathetskravet for lekkasje-tette flenser, ble identifisert og løst gjennom iterativ AutoForm-simulering før fysisk prototyping bekreftet løsningen. Virtuell utprøving er ikke lenger valgfritt for disse materialene. Det er den eneste økonomisk levedyktige måten å konvergere på en fungerende formdesign når fysisk iterasjon på et 2-meter-langt dyptrekkverktøy koster uker og hundretusenvis av dollar per sløyfe.
Disse material- og geometriutfordringene slutter ikke ved formdesign. De går direkte inn i utprøving, der simuleringsspådommer møter ekte platemetallatferd, og den iterative prosessen med å validere dimensjonsnøyaktighet, overflatekvalitet og strukturell ytelse avgjør om en dyse virkelig er produksjonsklar-.
Prøving og validering før masseproduksjon
Et stemplingsverktøy og en dyse kan se feilfri ut på butikkgulvet og fortsatt produsere paneler fulle av spalter, rynker eller dimensjonsavvik som ingen monteringsfabrikker vil akseptere. Gapet mellom en nybearbeidet dyse og et produksjons-godkjent verktøy bygges bro over utprøving, en streng, iterativ valideringssekvens som vanligvis bruker 30 % av de totale verktøykostnadene og omtrent 40 % av den totale tekniske tidslinjen. Hopp over eller skynd deg denne fasen, og kvalitetsproblemer migrerer nedstrøms til kroppen-i-hvit montering hvor de blir eksponentielt dyrere å fikse.
Så hva skjer egentlig mellom det øyeblikket en dyse forlater maskinsenteret og den dagen den kjører i full produksjonshastighet? Prøveprosessen for stemplingsformen følger en strukturert sekvens av fysiske kontroller, målesløyfer og iterative korreksjoner, alt styrt av OEM-spesifikke akseptstandarder.
Prøvefaser fra spotting til OEM-godkjenning
Hver bilstemplingsform går gjennom de samme grunnleggende valideringsfasene, selv om dybden og strengheten til hvert trinn skaleres med delvis kritikalitet. En klasse A utvendig panelform vil tilbringe måneder på prøve. En enkel brakett-die kan klares i løpet av dager. Her er den sekvensielle arbeidsflyten:
- Spotting av dø:Dyseoverflatene kontrolleres for riktig kontaktfordeling før noen deler stemples. Et rent emne er plassert mellom øvre og nedre formhalvdel, malt med blå layoutfarge. Pressen lukkes, og fargestoffoverføringsmønsteret avslører hvor kontakt oppstår og hvor det gjenstår hull. Verktøymakere hånd-sliper høye flekker og fjerner så lite som0,05 mm om gangen, og deretter-sjekk på nytt. Denne syklusen gjentas til minimum 80 % kontaktareal er oppnådd på tvers av de flekkete sonene. For et komplett sett med fire operasjoner kan spotting alene kreve fire til fem måneder med grundig manuelt arbeid.
- Innledende prøve på produksjon-intensjonspress:Dysen er installert på en presse som samsvarer med eller tett gjenskaper tonnasjen, hastigheten og puteegenskapene til produksjonspresselinjen. De første panelene stemples med redusert hastighet, og ingeniører inspiserer visuelt for grove defekter: sprekker, kraftige rynker eller problemer med materialflyt.
- Panelmåling og GD&T-verifisering:Stemplede paneler plasseres på en kontrollarmatur og måles mot de geometriske dimensjonerings- og toleranseforskriftene (GD&T) definert av OEM. Kritiske datum, hullposisjoner, flensvinkler og profiltoleranser verifiseres ved hjelp av koordinatmålemaskiner (CMM) eller bærbare målearmer.
- Skanning av blått-lys eller hvitt-lys:3D-skanning på full-overflate fanger opp millioner av datapunkter på tvers av det stemplede panelet, og genererer en digital tvilling som legges over den nominelle CAD-geometrien. Fargeavvikskart avslører øyeblikkelig områder som overskrider toleranse, og viser ingeniører nøyaktig hvor dysen trenger korrigering.
- Iterasjoner av tekniske endringer:Basert på måledata, modifiserer matriseingeniører verktøyoverflater, justerer trekkperler, legger til eller fjerner materiale fra dannelsesradier, eller om-bearbeider ståltrim. Hver modifikasjon utløser en ny prøveløkke: stempel paneler, mål, sammenlign med toleranse, juster igjen.
- OEM-panelgodkjenning og dysekjøp-av:Kundens kvalitetsteam inspiserer endelige prøvepaneler mot utseendestandarder, dimensjonsspesifikasjoner og funksjonelle monteringskontroller. For utvendige paneler avslører visuelle inspeksjoner under kontrollert belysning (olje-steining eller høylyskontroll) overflatefeil som er usynlige for måleutstyr. Først etter at alle kriteriene er oppfylt, utsteder OEM-en formell aksept.
Antall iterasjonsløkker varierer. Enkle strukturelle deler kan kreve to eller tre runder. Komplekse klasse A-paneler med stramme tilbakefjærings- og overflatekrav kan gå gjennom ti eller flere korrigeringsrunder før du kjøper-av.
Simulering-til-arbeidsflyt for fysisk validering
Virtuell utprøving ved bruk av formingssimuleringsprogramvare har fundamentalt endret hvordan ingeniører nærmer seg validering og godkjenning i bilprogrammer. Før noe stål kuttes, forutsier finite element-analyse materialflyt, tynningsfordelinger, rynkerisikosoner og tilbakeslagsstørrelse over hele formingssekvensen. Disse forutsigelsene veileder innledende formoverflatekompensasjon, trekkperleplassering og emneholderens trykkinnstillinger.
Men simulering eliminerer ikke fysisk utprøving. Det komprimerer det.Virtuelle dø-prøveridentifisere og løse de fleste formingsproblemer digitalt, slik at den fysiske formen kommer til pressen allerede nær produksjonskvalitet. I stedet for å oppdage en splittelse på det første treffet og bruke uker på feilsøking, vet ingeniører allerede hvor materialet blir tynnere og har forhåndskompensert i henhold til dette. Den fysiske prøven fungerer da som bekreftelse i stedet for utforskning.
Der det oppstår avvik mellom simuleringsprediksjoner og fysiske utfall, undersøker ingeniører rotårsaker: materialegenskapsvariasjon mellom simuleringsinngangen og den faktiske spolen, trykkavbøyning under belastning som simuleringen ikke fanget, eller friksjonsforhold som avviker fra den modellerte koeffisienten. Hvert avvik føres tilbake til simuleringsmodellen, og forbedrer nøyaktigheten for neste program.
Forholdet fungerer begge veier. Fysiske utprøvingsdata, spesielt skanningsresultater for blått-lys overlagt mot simuleringsforutsigelser, validerer formingssimuleringens nøyaktighet. OEM-er krever i økende grad denne korrelasjonen som en del av deres standarder for validering og godkjenning av biler. Hvis simuleringen din spådde pluss eller minus 0,5 mm tilbakeslag og det fysiske panelet viser pluss eller minus 2,0 mm, må verktøyprodusenten demonstrere forståelse av grunnårsaken før OEM vil godta korrigeringsbanen.
Vanlige problemer oppdaget under prøvekjøring faller inn i forutsigbare kategorier:
- Splitter:Materiale tynnes utover formingsgrensen, typisk ved tette radier eller hvor trekkdybden overstiger materialets duktilitet. Korrigerende handlinger inkluderer å øke radier, legge til trekkperler for å omdirigere materialflyten, eller modifisere emneformen.
- Rynker:Utilstrekkelig holdekraft i bindemiddelområdet eller overdreven materialkomprimering. Løsningene spenner fra å øke trykket i emneholderen til å legge til låseperler eller modifisere bindemiddelgeometrien.
- Springback avvik:Elastisk gjenoppretting etter at pressen åpner driver panelet ut av toleranse. Korrigering involverer re-bearbeiding av formoverflater for å over-kompensere, noen ganger krever det flere iterasjoner ettersom hver endring forskyver tilbakefjæringsmønsteret andre steder på panelet.
- Overflatefeil:Ufullkommenheter er kun synlige under kontrollert belysning, inkludert synkemerker over forsterkningsribber, dysemerker fra ufullstendig flekking eller glidemerker fra feil materialflyt. Å løse disse på klasse A-matriser krever ekstremt presis lokal sliping og re-polering.
Hver korrigerende handling følger den samme sløyfen: endre terningen, stemple nye paneler, mål, sammenlign. Det er møysommelig arbeid, men det er det som skiller et verktøy som stempler akseptable deler fra et som har klasse A-toleranser med 12 slag i minuttet, skift etter skift, i fem eller flere års produksjon.
Die validering bekrefter at verktøyet kan lage gode deler. Å holde den til å lage gode deler over millioner av sykluser introduserer en helt annen disiplin: planlagt vedlikehold, slitasjeovervåking og systematisk styring av feilmodus som forhindrer at små problemer blir uplanlagte linjestopp.
Stemplingsstansefeilmoduser og vedlikeholdsfeilsøking
Validering bekrefter at en dyse kan produsere gode deler. Å sørge for at den produserer gode deler over millioner av sykluser er en helt annen utfordring. I høyhastighetsstempling av-biler kan en enkelt time med uplanlagt nedetid koste $26 000 til $260 000 eller mer, avhengig av anleggets skala. Likevel er de fleste stanseformfeilmoduser og reparasjonsscenarier forutsigbare, noe som betyr at de kan forebygges. Gapet mellom reaktiv brannslukking og proaktiv kontroll kommer ned til å forstå hvordan matriser brytes ned og å bygge en vedlikeholdsplan for stanseformene som fanger opp slitasje før den blir skrap.
Vanlige formfeilmoduser i bilstempling
Hver terning forteller en historie gjennom sine slitasjemønstre. Når du vet hva du skal se etter, peker de fysiske bevisene direkte på grunnårsaken. Her er feilmodusene som produksjonsteam møter oftest på bilstemplingslinjer:
Slitasje og havari i forkant.Dette er den vanligste feilmodusen. Friksjon mellom metallplaten og skjæreflatene runder gradvis kantprofilen, og produserer stadig større grader på utstansede deler. Med AHSS-kvaliteter akselererer slitasjehastigheten dramatisk fordi platematerialets hardhet nærmer seg hardheten til selve verktøyet. Hårdmetallstemplingsdyser på stansestasjoner motstår denne nedbrytningen mye lenger enn konvensjonelle verktøystål, men selv karbidinnsatser krever etter hvert sliping eller utskifting.
Tegn radiusfordeling.Dannende radier opplever intenst kontakttrykk når metallplater flyter over dem under hvert slag. Over tid går mikro-polering over til gnaging, deretter til overflateruing som markerer hvert panel som passerer gjennom. På klasse A-matriser blir selv subtil radiusforringelse synlig på den stemplede paneloverflaten.
Sprekker fra termisk tretthet og mekanisk overbelastning.Syklisk belastning introduserer mikro-sprekker ved spenningskonsentrasjonspunkter som skarpe indre hjørner, filétoverganger og områder med overflatedefekter. Disse sprekkene vokser gradvis for hvert trykk. Termisk tretthet forsterker problemet, spesielt ved høy-hastighetsoperasjoner der friksjonsgenererte-varmesykluser skaper ekspansjons- og sammentrekningsspenninger ved dysens overflate. Hvis de ikke oppdages, forplanter mikro-sprekker seg til det oppstår katastrofale brudd.
Galling.Spesielt problematisk med aluminium og avansert stål med høy-styrke, oppstår gnaging når materiale overføres fra arket til dyseoverflaten gjennom mikro-sveising ved friksjon-oppvarmede kontaktpunkter. Med aluminium bygges det overførte materialet gradvis og scorer påfølgende paneler. Med AHSS kan de ekstreme kontakttrykkene strippe PVD-belegg og starte limslitasje på eksponert underlag. Galling er spesielt lumsk fordi den akselererer når den er startet, og hver syklus presser tidligere overført materiale dypere inn i dyseoverflaten.
Tids- og feedrelaterte-feil.Progressive dyser avhenger av presis synkronisering mellom trykkslag, fremføring av strimmelmating og pilotstiftinngrep. Når fôrstigningen driver, pilotens timing skifter eller stripeløftere binder seg, kommer stripen til stasjoner litt utenfor-posisjon. Resultatet spenner fra feilstansede hull og forvrengte trekk til katastrofal trekking av snegler der kuttede snegler trekkes tilbake opp i dyseflaten, skader skjærekanter og danner overflater i et enkelt slag.
Tabellen nedenfor kartlegger disse feilmodusene til deres underliggende årsaker, symptomene som er synlige på produksjonsgulvet, og de korrigerende handlingene som løser dem:
| Feilmodus | Rotårsaker | Synlige symptomer | Korrigerende handlinger |
|---|---|---|---|
| Nyskapende slitasje | Slipende kontakt med metallplater, utilstrekkelig formhardhet for materialkvalitet, utilstrekkelig smøring | Voksende grader på utstansede deler, økt skjærekraft, grove kuttekanter | Slip eller slip skjærekanter på nytt, påfør PVD-belegg, oppgrader til hardmetallskjær for høy-slitasjestasjoner, bekreft levering av smøremiddel |
| Tegn radiusfordeling | Høyt kontakttrykk under forming, materialopptak, dårlig overflatefinish på radius, utilstrekkelig belegg | Skåremerker på formede paneler, synlig gnaging på trekkradier, overflaterøsing på klasse A-deler | Poler og gjenopprett radiusflater, påfør lav-friksjonsbelegg (CrN eller DLC), øk smøringen ved trekkradier, kontroller trykkinnstillingene for emneholderen |
| Termisk utmattelse sprekker | Syklisk oppvarming/kjøling ved dyseoverflaten, høy-drift, skarpe indre hjørner som skaper spenningskonsentrasjon | Fine sprekknettverk (varmesjekking) på arbeidsflater, eventuell flising eller avskalling | Øk filetradiene for å redusere spenningskonsentrasjonen, reduser pressehastigheten hvis mulig, velg verktøystål med høyere termisk utmattingsmotstand (S7 eller varme-arbeidskvaliteter), planlegg inspeksjonsintervaller basert på antall treff |
| Mekanisk overbelastningssprekker | Overdreven pressetonnasje, sneglestabling, doble-treffhendelser, utilstrekkelig tykkelse på dyseseksjonen | Plutselig brudd på dysekomponenter, synlig sprekkforplantning fra hjørner eller monteringshull | Bekreft tonnasjeinnstillinger, installer overbelastningsbeskyttelse, redesign seksjoner med utilstrekkelig- tverrsnitt, inspiser for snegleoppbygging ved skifteintervaller |
| Galling (aluminium) | Limslitasje fra mikro-sveising, utilstrekkelig overflatepolering, tørr eller dårlig smurt kontakt, tett trekkklaring | Materialoppbygging på formoverflater, progressiv riper på stemplede deler, økende trekkkraft | Poler dyseoverflater under Ra 0,2 mikrometer, påfør DLC eller polerte CrN-belegg, optimer smøretype og dekning, åpne trekkklaringer der det er mulig |
| Galling (AHSS) | Ekstremt kontakttrykk stripping belegg, høy platehardhet, belegg delaminering fra underlaget | Tap av belegg ved høye-slitasjeområder, overføring av limmateriale, overflateskåring på formede deler | Oppgrader til PM-verktøystålsubstrater, påfør flerlags PVD-systemer (TiAlN), øk formhardheten på underlagsnivå, kontroller beleggets vedheft under PM-stopp |
| Feil i feed og timing | Stigningsdrift, pilotslitasje, løfteskinnebinding, servomaterfeil, stripe-knekking | Feilstansede hull, del-til-dimensjonal variasjon, trekking av snegler, fastkjørt bånd, trykk på nødstopper | Bekreft fôringsstigning og pilottilstand, inspiser løfteskinnene for rusk eller slitasje, kontroller servomaterens kalibrering, rengjør skrapbaner for å forhindre trekking av snegler |
Forebyggende vedlikeholdsplaner og inspeksjonsprotokoller
Reaktivt vedlikehold koster tre til fem ganger mer enn planlagt inngrep. En godt-strukturert vedlikeholdsplan for stanseformene knytter inspeksjons- og serviceoppgaver til produksjons-baserte utløsere, spesielt antall slag, i stedet for å stole på kalenderdatoer alene. Dies slites ikke i samme hastighet. Et verktøy som kjører 200 000 treff per måned på 1180 MPa tofaset stål brytes ned mye raskere enn én stansing av 50 000 bløtstålbraketter.
Den mest effektive tilnærmingen kombinerer tids-baserte sjekker medslag-antall-baserte utløseremed dokumenterte treff-per-serviceintervaller for kjente slitasjeartikler. Her er et praktisk rammeverk:
- Per skift:Visuell sjekk for grader på deler, unormal pressestøy, oppbygging av snegler i skrapbaner og bekreftelse av smøring. Flagg enhver kant-relatert kvalitetsendring umiddelbart.
- Daglig:Inspiser piloter, fjærer, guider, stripesporing og gjenta-problemstasjoner. Rengjør skrapveier og kontaktflater. Logg eventuelle defekter, justeringer eller årsaker til nedetid.
- Ukentlig:Mål gjentagende slitasjeartikler mot dokumenterte kriterier. Dreiemoment-sjekk festene med en historie med å løsne. Oppdater treffene-per-tjenestehistorikk for hver kritiske stasjon.
- Slag-tall-basert (vanligvis hver 50 000 til 150 000 treff avhengig av materiale og kompleksitet):Full slipegjennomgang av alle skjærekanter, inspeksjon av trekkradier for gnaging eller ru, vurdering av beleggets tilstand, fjærfri-lengdekontroll, styrepinne- og bøssingservice, og dimensjonal verifisering av kritiske formelementer.
- Årlige milepæler eller milepæler ved store treff-:Fullstendig nedbrytning, full metrologisk gjennomgang, kumulativ slitasjetrendanalyse og revisjon av PM-standard basert på historiske data.
Utløseren for slag-teller er kritisk fordi den gjenspeiler faktisk lasting av matriser i stedet for medgått tid. En dyse som har stått ubrukt i tre uker trenger rengjøring og rustforebygging, ikke sliping. En terning som kjørte 400 000 treff på to uker trenger full kantinspeksjon uavhengig av hva kalenderen sier.
Registrering av funn ved hvert PM-stopp bygger datagrunnlaget for kontinuerlig forbedring. Når du kan spore at Station 4s gjennomtrengende punch konsekvent trenger sliping ved 120 000 treff mens Station 7 varer i 200 000, kan du planlegge skjerpingsplaner som forhindrer gratrelatert-kvalitet uten å trekke terningen fra pressen for tidlig. Den historien avslører også når rutinemessig vedlikehold ikke lenger er nok, når en stasjons serviceintervall stadig blir kortere, noe som signaliserer at rotproblemet har skiftet fra normal slitasje til en design eller materialinkompatibilitet som ingen mengde skjerping vil løse.
Proaktivt dysevedlikehold forlenger verktøyets levetid, reduserer uplanlagt nedetid og stabiliserer delkvaliteten på tvers av produksjonskampanjer som varer i årevis. Den produserer også den institusjonelle kunnskapen som ingeniørteam trenger når de evaluerer om en matrispartner kan støtte hele programmets livssyklus, fra første gangs oppbygging til tiår med produksjonsservice.
Velge den riktige leverandøren av stemplede for biler
En dyse som stempler feilfrie deler er bare like pålitelig som partneren som bygde den, vedlikeholder den og støtter den på tvers av et kjøretøyprogram som kan strekke seg over et tiår eller mer. De forrige avsnittene dekket alt fra materialvalg til forebygging av feilmodus, men all den kunnskapen lever eller dør basert på én avgjørelse: hvilken produsent av metallstansestanser du stoler på med verktøyinvesteringen din. Velg godt, og du får et ingeniørsamarbeid som forutser problemer før de når pressegulvet. Velg dårlig, og du arver kvalitetsustabilitet, leveringsforsinkelser og den dyre oppdagelsen av at verktøypartneren din ikke kan støtte tekniske endringer midt i-programmet.
Så hva skiller en dyktig leverandør av stansematriser fra en som bare oppgir en konkurransedyktig pris? Evalueringen går langt dypere enn sammenligninger av kostnad-per-verktøy.
Nøkkelkriterier for å evaluere en stansestempelprodusent
Når ingeniørteam nærmer seg valg av partner for produksjon av stemplet, trenger de et strukturert rammeverk som dekker teknisk kapasitet, kvalitetssystemer og livssyklusberedskap. Her er kriteriene som betyr mest:
- Engineering og simuleringsevne:Kan leverandøren utføre stemplingsimulering (AutoForm, PAM-STAMP eller tilsvarende) i-huset? Tilbyr de tilbakemelding om design-for-fremstillingsevne (DFM) under utvikling av deler? En partner med simuleringsekspertise identifiserer formingsrisikoer før formkonstruksjonen begynner, komprimerer prøvetidslinjer og reduserer iterasjonsløkker.
- Material- og prosesskompetanse:Har produsenten dokumentert erfaring med de spesifikke materialene programmet krever? Å danne emner av AHSS, aluminium og blandede-materialer krever forskjellige verktøystrategier. En leverandør som kun har dyp erfaring innen bløtt stål vil slite med belegg-, tonnasje- og tilbakehoppingsutfordringene som moderne elbiler og lette plattformer introduserer.
- Pressekapasitet for prøvekjøring:En stansebygger uten tilstrekkelig pressetonnasje og sengestørrelse for-hjemmeprøver må outsource validering, legge til kostnader, ledetid og kommunikasjonslag. Bekreft at prøvepressene samsvarer med eller tett gjenskaper produksjonspressens egenskaper, inkludert putesystemer, glidehastighet og tonnasjekapasitet.
- Kvalitetssertifiseringer: IATF 16949sertifisering er bilindustriens kvalitetsstyringsstandard og signaliserer at en leverandør opprettholder prosessdisiplinen, sporbarheten og kontinuerlige forbedringssystemene OEM-er krever. ISO 9001 gir det bredere grunnlaget for kvalitetsstyring. Begge bør være ikke-omsettelige grunnkrav for alle seriøse bilverktøyprogram.
- Full livssyklusstøtte:De beste partnerskapene strekker seg fra prototypeverktøy til produksjonslansering, løpende vedlikehold og implementering av tekniske endringer. En leverandør som bygger formen, men ikke kan støtte oppussing i midten av-livet, fabrikasjon av reservekomponenter eller om-rekonstruksjon for materielle endringer, gjør deg strandet når produksjonskravene utvikler seg.
- Prototyping og prøvetakingstjenester:Evnen til å produsere prototypedeler før de forplikter seg til produksjonsverktøy lar teamet ditt validere passform, funksjon og monteringskompatibilitet tidlig. Dette fanger opp designproblemer når endringer er billige, ikke etter at herdede produksjonsstanser allerede er kuttet.
- Fleksibilitet i produksjonsvolum:Programvolumene dine kan endre seg på grunn av endringer i markedets etterspørsel eller plattformutvidelser. En partner med både høye-progressive dysefunksjoner og fleksibilitet for lavere-volumoverføring eller prototypekjøringer tilpasser seg programmet ditt i stedet for å tvinge deg til å skaffe flere leverandører.
- Kommunikasjons- og samarbeidsinfrastruktur:Responsiv ingeniørstøtte, tydelig sporing av prosjektmilepæler og gjennomsiktig teknisk kommunikasjon under prøvegjentakelser er like viktig som maskineringsnøyaktighet. Dårlig kommunikasjon er et av de vanligste røde flaggene i leverandørforhold, som ofte indikerer dypere organisatoriske problemer som vil dukke opp under kritiske programmilepæler.
Utover individuelle kriterier, evaluer hvordan disse egenskapene integreres. En leverandør med utmerket CNC-bearbeiding, men ingen simuleringsevne, vil bygge nøyaktig det du tegner, selv om designet inneholder formende risikoer som simulering ville ha flagget uker tidligere. En leverandør med sterk ingeniørkunst, men utilstrekkelig presseinfrastruktur kan ikke validere sitt eget arbeid. Du vil ha hele kjeden koblet under ett tak.
Hvordan YICHEN støtter stemplingsprogrammer for biler
Ved å bruke disse evalueringskriteriene på leverandører i den virkelige-verden,YICHENtilbyr et konkret eksempel på en produksjonspartner bygget rundt støtte for bilstemplingsprogram. Deres evner spenner over hele spekteret av kriterier som ingeniørteam bør evaluere.
YICHEN støtter OEM, Tier-1 og Tier-2 ingeniørteam med stempling og metallproduksjonstjenester som dekker strukturelle komponenter, interiørdeler, chassiselementer og lastebilrelaterte metallmontasjer. Denne bredden er viktig fordi den demonstrerer erfaring på tvers av flere formtyper og materialfamilier i stedet for snever spesialisering i en enkelt komponentkategori. En partner som har produsert chassisbraketter, strukturelle forsterkninger og innvendig metallbeklædning forstår hvordan ulike dysearkitekturer, materialkvaliteter og toleransekrav samhandler på tvers av et kjøretøyprogram.
Deresside for bilindustriengir prosesscasestudier som ingeniørteam kan vurdere når de vurderer om leverandørens demonstrerte evner stemmer overens med deres spesifikke programkrav. For team i de tidlige stadiene av valget av partnere for produksjon av stemplet, er denne typen dokumentert prosjektbevis mer verdifull enn påstander om generiske evner.
Det som gjør denne typen integrerte partnere verdifulle er livssykluskontinuiteten. Når den samme organisasjonen som designet og bygde formen også støtter utprøving, produksjonsrampe og løpende vedlikehold, forblir institusjonell kunnskap intakt. Ingeniørene som forstår hvorfor en bestemt trekkperle ble plassert på et bestemt sted, er de samme som diagnostiserer et dannelsesproblem tre år etter produksjon. Denne kontinuiteten eliminerer kunnskapshullene som plager programmer der design, bygging og vedlikehold er delt på frakoblede leverandører.
Uavhengig av hvilken leverandør du til slutt velger, gir evalueringsrammeverket ovenfor teamet ditt en strukturert vei gjennom beslutningen. Pris vil alltid ha betydning, men i bilstempling er den billigste matrisen sjelden den billigste over hele programmets livssyklus. Den rette partneren leverer verktøy som går pålitelig i årevis, tilpasser seg når tekniske endringer kommer, og opprettholder dimensjonsstabiliteten som holder samlebåndet ditt i bevegelse uten avbrudd.
Ofte stilte spørsmål om bilstempling
1. Hva er forskjellen mellom en progressiv dyse og en transfer die i bilstempling?
En progressiv dyse bruker en kontinuerlig metallstrimmel som går gjennom flere stasjoner innenfor ett dysesett, og produserer små deler som braketter og klips med høy hastighet (30-60+ slag per minutt). En overføringsform bruker individuelle emner som flyttes mellom uavhengige stasjoner av mekaniske stenger eller roboter, og håndterer middels-til-store strukturelle deler som er for komplekse for stripebasert-progresjon. Valget avhenger av delstørrelse, formingskompleksitet og årlig volum. Deler under 300 mm med volum over 300 000 enheter per år passer vanligvis progressivt verktøy, mens større strukturelle elementer med kompleks geometri passer til overføringsoppsett der hver stasjon kan justeres uavhengig for kontroll av tonnasje og materialflyt.
2. Hvor lenge varer en bilstempling før den må skiftes ut?
Dysens levetid varierer betydelig basert på metallplaten som stemples, produksjonshastighet og vedlikeholdskvalitet. Et godt-vedlikeholdt progressivt stansestål kan produsere 1 million eller flere deler før større oppussing. Men når du stempler avansert høy-styrkestål (AHSS) over 980 MPa, kan verktøyets levetid falle til 50 000-100 000 treff uten riktige belegg og verktøystål av PM-kvalitet. Hårdmetallskjær på høy{14}}slitasjestasjoner forlenger levetiden med 500–1000 % sammenlignet med konvensjonelle verktøystål. Forebyggende vedlikehold knyttet til utløsere for antall slag, snarere enn kalenderdatoer, er den mest effektive strategien for å maksimere matrisens levetid og unngå uplanlagte feil.
3. Hvorfor er stanseprøve så viktig før masseproduksjon i bilstempling?
Dyseprøven bygger bro mellom et nybearbeidet verktøy og produksjonsklar-ytelse. Den bruker vanligvis 30 % av de totale verktøykostnadene og 40 % av ingeniørens tidslinje fordi selv perfekt maskinerte dyser kan produsere paneler med spalter, rynker eller dimensjonsavvik. Prosessen inkluderer dysespotting for kontaktverifisering, innledende panelstempling, GD&T-måling ved bruk av CMM-er, full-overflate-3D-skanning mot CAD-geometri og iterative korreksjoner inntil OEM-godkjenningskriteriene er oppfylt. Hvis du hopper over eller skynder deg å prøve, skyver kvalitetsproblemer nedstrøms til kroppen-i-hvit sammenstilling der korrigeringer blir eksponentielt dyrere.
4. Hvordan er stemplet forskjellig for elektriske kjøretøy sammenlignet med tradisjonelle biler?
EV-plattformer introduserer stemplede komponenter uten presedens i konvensjonell kjøretøydesign, spesielt batterikabinetter som kan overstige 2 meter i lengde med store trekkdybder. Disse batteribrettene bruker ofte aluminiumslegeringer som er tilbøyelige til å skurre eller skreddersys-sveisede emner som kombinerer AHSS med bløtt stål, og krever dyser som håndterer veldig forskjellig formingsadferd i ett verktøy. Karosseristrukturer for elbiler bruker også strategier for blandede-materialer der én enkelt plattform kan trenge dyser optimalisert for press-herdet stål, tofasestål og aluminiumslukkinger, som hver krever forskjellige belegg, tonnasjeinnstillinger og tilbakefjæringskompensasjon som tradisjonelle-stål-verktøy aldri trengte.
5. Hva bør jeg se etter når jeg velger en produsent av stemplede for biler?
Evaluer leverandører på tvers av flere integrerte funksjoner:-husstemplingssimulering for tidlig risikoidentifikasjon, dokumentert materialekspertise som samsvarer med programmets stål- eller aluminiumskvaliteter, pressekapasitet som gjenskaper produksjonsbetingelsene dine for utprøving, IATF 16949-sertifisering for bilkvalitetsdisiplin og full livssyklusstøtte fra prototype gjennom produksjonsvedlikehold. Partnere som YICHEN som støtter OEM-, Tier-1- og Tier-2-team på tvers av strukturelle, chassis-, interiør- og lastebilrelaterte stemplede deler, demonstrerer bredden som trengs for komplekse programmer. Prioriter leverandører der design, bygging og vedlikehold ligger under ett tak, slik at institusjonell kunnskap forblir intakt gjennom hele programmets levetid.


