


Hva tilpassede varmestemplingsmatriser er og hvorfor de betyr noe
Tenk deg å plukke opp en luksuriøs parfymeboks og kjøre fingrene over en perfekt skarp, metallisk gulllogo. Den finishen kom ikke fra blekk eller maling. Den kom fra en tilpasset varmstempling presset mot folie under presis varme og trykk. Enten du skal merke skinnjournaler, dekorere matemballasje eller tilpasse bryllupsinvitasjoner, er matrisen verktøyet som gjør magien gjentakelig, inntrykk etter inntrykk.
En tilpasset varmstempling er en maskinert eller kjemisk etset metallplate, laget til ditt eksakte design, som overfører metallisk folie eller skaper hevet og forsenket avtrykk på et underlag ved hjelp av kontrollert varme og trykk.
Den definisjonen høres grei ut, men den skjuler mange avgjørelser. Metallet som brukes, etsemetoden, detaljnivået i kunstverket ditt, og underlaget du planlegger å markere alle former som du faktisk trenger. Å få disse valgene rett fra starten er det som skiller skarpe, konsistente resultater fra bortkastet materiale og frustrerende prøvekjøringer.
Hva er en tilpasset varmstempling
I sin kjerne,en varm stempelmatrisfungerer gjennom en enkel mekanisme. Dysen monteres i en presse og varmes opp. En stripe med varm stempelfolie sitter mellom den oppvarmede formflaten og produktoverflaten. Når pressen kobles inn, aktiverer kombinasjonen av varme og trykk limlaget på folien, og overfører kun det hevede designområdet til underlaget. De avlastede delene av dysen kommer aldri i kontakt med folien, så det overførte bildet kommer ut rent og presist.
Tilpassede stemplingsmatriser skiller seg fra lagertypesett fordi de er bygget rundt ditt spesifikke kunstverk, enten det er en firmalogo, en dekorativ kant eller intrikate bokstaver. Dette betyr at formdimensjonene, etsedybden og materialet er skreddersydd for bruken din i stedet for å trekkes fra en hylle. Resultatet er merkevarekonsistens du rett og slett ikke kan oppnå med generisk verktøy.
De fleste formene er laget av kobber, messing eller magnesium, selv om stål og aluminium tjener spesialroller. Hvert materiale gir avveininger- når det gjelder holdbarhet, varmeoverføring, detaljoppløsning og kostnader. En godt-laget kobber- eller messingform tålerover én million visningermed riktig omsorg, noe som gjør tilpasning til en investering i stedet for en kostnad.
Hvem bruker tilpassede varmestemplingsmatriser
Du ser kanskje for deg et fabrikkgulv når du tenker på varmstempling, men publikum er langt bredere enn det. Tre distinkte grupper er avhengige av disse diesene, og hver bringer forskjellige prioriteringer til bordet:
- Hobbyister og håndverkere- Når de jobber med manuelle eller benketopppresser, trenger de vanligvis rimelige dyser for korte kjøringer. En magnesiummatrise sammen med et foliestempel på en håndpresse er ofte nok til å tilpasse lærvarer, gratulasjonskort eller håndlagde bøker.
- Små-forretningspapir- og lærvareprodusenter-- Volumet er moderat, men merkevarekonsistens er viktig. Disse kjøperne trenger matriser som inneholder fine detaljer over hundrevis eller tusenvis av visninger uten å forringe. Kobber er et vanlig valg her fordi det balanserer kostnad med lang levetid.
- Lett-industriell emballasje- Hastighet, repeterbarhet og holdbarhet driver beslutninger. Messing- eller ståldyser håndterer høye-volumkjøringer på underlag som kartong, etiketter og plast, der dysen må utføre skift etter skift uten bildeskade.
Din posisjon innenfor disse segmentene påvirker direkte hvilket materiale, produksjonsmetode og leverandør som gir mening for prosjektet ditt. En håndverker som bruker noen hundre dollar på en magnesiummatrise har helt andre bekymringer enn en emballasjesjef som investerer i messingverktøy vurdert for millioner av sykluser.
Å forstå hvor du passer er det første trinnet. Den neste kritiske avgjørelsen er å velge riktig formmateriale, fordi det enkeltvalget påvirker alt fra detaljskarphet til langsiktig-kostnad per visning.
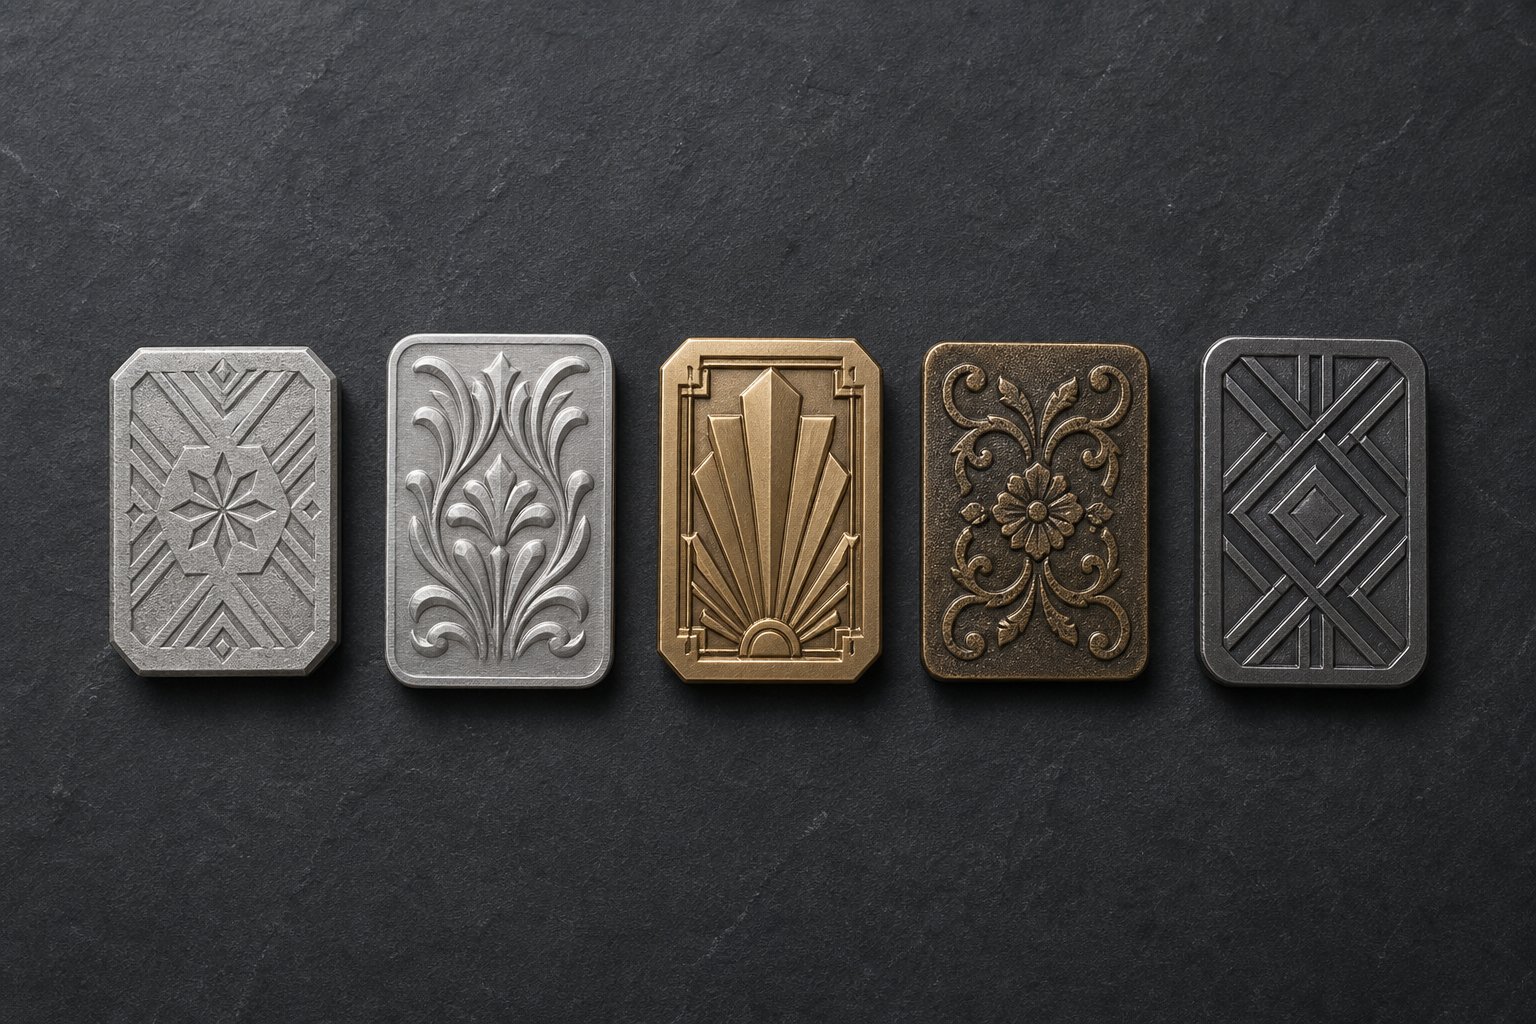
Sammenligning av formmateriale fra magnesium til stål
Materiell materiale er ikke bare en ordrelinje på et tilbud. Det bestemmer hvor mange inntrykk du vil få før kvaliteten forringes, hvor fint kunstverket ditt kan være, og hvor mye varme formen overfører til hvert underlag. Å velge feil metall betyr enten å bruke for mye på slitestyrken du ikke trenger, eller se at formen slites ut midt-. Her er hva hvert alternativ faktisk gir.
Magnesium Dies for korte løp og fine detaljer
Når budsjett betyr mer enn lang levetid, er magnesium det beste-til. Det er det rimeligste formmaterialet og etser rent, noe som betyr at fine-strekbilder og liten tekst gjengir seg godt. Magnesium overfører varme effektivt og kommer i flere tykkelser, noe som gjør det tilpasset for varmstempling, preging, preging og til og med boktrykkarbeid.
Avveiningen-? Magnesium er et relativt mykt metall. Den groper eller hakker ikke like synlig under korte løp, men skyver den inn i områder med høyt-volum, og du vil legge merke til bildeforringelse raskere enn med kobber eller messing. Tenk på magnesium som det riktige verktøyet for prosjekter under noen få tusen visninger, prototyping av nye design, eller en-tilpasset stanseform der det er billigere å erstatte platen enn å investere i hardere metaller.
Nylige produksjonsforbedringer har utvidet magnesiumutvalget, noe som gjør det egnet for nesten alle applikasjoner bortsett fra de mest intrikate designene på flere-nivåer eller ekstreme-varighetskjøringer. Sammen med en tilpasset støpt pregedisk, kan en magnesiummatrise fortsatt gi skarpe avtrykk samtidig som den beskytter formflaten mot for tidlig slitasje.
Kobber- og messingdyser for middels til høyt volum
Hvis løpelengden din stiger til titusenvis eller du trenger sylskarpe detaljer som holder inntrykk etter inntrykk, kommer kobber og messing inn i samtalen.
En kobberstemplinger fotoetset og utmerker seg ved å gjenvinne varme, noe som gir konsistent folieoverføring over lange presseløp. Kobbers eksepsjonelle hardhet betyr at den motstår pitting og hakk langt bedre enn magnesium. Den håndterer et bredt utvalg av underlag, fra bestrøket papir til plast, og er et sterkt valg for skreddersydde metallstanseformer der detaljer og holdbarhet må eksistere side om side. I følge Universal Engraving kan riktig vedlikeholdte kobbermatriser vare over en million avtrykk.
Brass tar ting et skritt videre. Kjent for enestående bearbeidbarhet, styrke og varmebestandighet, kan messing graveres til de strammeste toleransene. Det er det foretrukne materialet for multi-kombinasjonsmatriser som foliestempeler og preger i en enkelt omgang. Messingdyser velges ofte for førsteklasses emballasje der realistisk dybde, intrikate teksturer og langsiktig-konsistens rettferdiggjør den høyere forhåndskostnaden. I likhet med kobber, er messingmatriser vurdert til over en million visninger standard fra anerkjente produsenter.
Høres ut som kobber og messing overlapper hverandre? Det gjør de, men her er en nyttig tommelfingerregel. Velg kobber når du trenger fine detaljer på flate stemplingsapplikasjoner til en litt lavere pris. Velg messing når jobben krever graverte dybdeeffekter, verktøy på flere-nivåer eller den absolutt lengste levetiden.
Stål- og aluminiumspresser for spesialapplikasjoner
Stål sitter i den ekstreme enden av holdbarhet. For operasjoner som kjører millioner av avtrykk på slipende underlag, motstår ståldyser slitasje som til slutt ville kompromittere selv messing. Kostnadene og ledetiden er betydelig høyere, så stål gir mening bare når volum- og underlagskrav rettferdiggjør investeringen.
Aluminiumspressematriser opptar den motsatte nisjen. Lett og rimeligere, aluminium fungerer i scenarier med lav-varme eller i applikasjoner der formvekten er en begrensning, for eksempel visse roterende oppsett eller bærbare presser. Aluminium holder ikke på varmen like aggressivt som kobber eller messing, noe som kan være en fordel på varme-sensitive underlag som tynn plast. Dens mykhet begrenser imidlertid både detaljoppløsning og levetid sammenlignet med hardere metaller.
| Materiale | Ideelt produksjonsvolum | Detaljevne | Relativ kostnad | Substrat egnethet |
|---|---|---|---|---|
| Magnesium | Korte løyper (under 5000) | Fin linjearbeid, liten tekst | Laveste | Papir, kartong, lær, noe plastikk |
| Kopper | Middels til høy (5,000 - 1,000,000+) | Utmerkede fine detaljer, motstår pitting | Moderat | Papir, kartonger, etiketter, plast, vinyl |
| Messing | Høy til veldig høy (50,000 - 1,000,000+) | Overlegen gravert dybde, design på flere-nivåer | Høyere | Premium emballasje, kartonger, etiketter, skinn |
| Stål | Ekstremt volum (millioner) | Bra, begrenset av maskineringsmetode | Høyest | Slipende underlag, industriell emballasje |
| Aluminium | Korte løpeturer, applikasjoner med lav-varme | Moderat, begrenset av mykhet | Lav til moderat | Tynn plast, varme-filmer |
Hver rad i den tabellen representerer en reell avveining-mellom kostnad, levetid og kapasitet. En håndverker som kjører femti lærbokmerker trenger ikke messing. Et kosmetikkmerke som stempler en halv million bokser per kvartal vil ikke ha magnesium. Match materialet til din faktiske produksjonsvirkelighet, og terningen betaler seg raskt tilbake.
Materialvalg låser kostnadene og levetiden din, men det forteller ikke hele historien. Den fysiske formen til dysen, enten den er flat, sylindrisk eller fler-nivåer, avgjør hvordan den integreres med pressen og hvilke etterbehandlingseffekter du kan oppnå i en enkelt omgang.
Typer varmestempling og når de skal brukes hver
En kobberdyse og en messingdyse kan begge produsere fantastiske folieinntrykk, men monter dem i feil format og produksjonslinjen din stopper opp. Dysematerialet bestemmer levetiden. Dysetype bestemmer hvordan verktøyet fysisk samhandler med pressen din, substratmatemetoden din og etterbehandlingseffektene du kan oppnå i en enkelt syklus. Tre primære hot-stempeltyper dekker nesten alle bruksområder, fra hånd-matet boktrykkarbeid til høy-emballasjelinjer.
Flate dyser for standardpresseapplikasjoner
Flate dyser er den vanligste konfigurasjonen, og med god grunn. Se for deg en rektangulær metallplate, etset eller gravert med designet ditt, montert direkte på en oppvarmet plate. Pressen lukkes vertikalt, dysen kommer i kontakt med folien og underlaget, og avtrykket overføres i ett rent slag.
Dette varmestemplingsverktøysformatet passer både-arkmatede presser, muslingepresser og manuelle håndpresser. Hvis du stempler individuelle ark med papir, kartongpaneler, bokomslag eller lærbiter som du legger inn ett om gangen, er en flat terning nesten helt sikkert utgangspunktet ditt. Konstruksjonen er enkel: dyseplaten er festet til en chase eller magnetisk base på platen, og registreringsguider plasserer hvert underlag på samme sted for konsistent plassering over hele løpet.
Flate dyser fungerer også innenfor flatbed-stasjoner med smale bane, der en kontinuerlig bane av materiale stopper et øyeblikk mens dysen presses ned. Denne hybride tilnærmingen gir deg presisjonen til flatt verktøy med litt høyere gjennomstrømming enn rent ark-arbeid. For de fleste små-bedrifter og mellomstore-volumsoperasjoner håndterer flate foliepresseformer alt fra enkle-enfargede logoer til detaljert fler-tekst uten å kreve spesialisert presseutstyr.
Valsematriser og roterende preging for kontinuerlig produksjon
Når underlaget ditt går som en kontinuerlig bane i stedet for individuelle ark, blir flate matriser en flaskehals. Hvert inntrykk krever at nettet stopper, at terningen trykkes og at nettet går frem igjen. Rotary dies eliminerer den pausen helt.
En rulledyse er et sylindrisk verktøy, enten en solid gravert sylinder eller en fleksibel dyseplate viklet rundt en dor. Når banen mates gjennom pressen, roterer sylinderen synkronisert med materialhastigheten, og påfører varme og trykk kontinuerlig. Det er ingen start-stoppsyklus, noe som betyr dramatisk høyere produksjon per time. Pakkelinjer som stempler etiketter, fleksible filmer eller kartongomslag i stor skala er nesten utelukkende avhengig av dette formatet.
Roterende preging tar konseptet videre ved å legge til dimensjonal relieff til den kontinuerlige prosessen. I stedet for bare å overføre folie, presser den sylindriske formen tekstur eller hevede mønstre inn i underlaget når det passerer. Dette er vanlig på kosmetikkemballasjer med store-volum, drikkeetiketter og gavepapir der taktile effekter gir en oppfattet verdi uten å bremse linjen.
Avveiningen- med roterende verktøy er kostnad og kompleksitet. Sylindriske dyser krever nøyaktige diameterberegninger tilpasset gjentagelseslengden på designet ditt, og de krever strammere produksjonstoleranser enn flate plater. Du trenger også en presse utstyrt med roterende stasjoner. For kjøringer i hundretusener eller millioner er imidlertid kostnadsfordelen per-enhet betydelig.
Kombinasjons- og fler-nivåer
Hva om du vil ha både en metallisk foliefinish og en skulpturert, tredimensjonal preget effekt, men du vil ikke kjøre underlaget gjennom to separate passasjer? Kombinasjonsmatriser løser dette problemet ved å integrere folieoverføring og pregingavlastning i ett enkelt verktøy.
Disse multi--dysene er vanligvis gravert av messing, som gir bearbeidbarheten som trengs for å kutte flere dybdenivåer i én plate. De høyeste punktene på formen overfører folie, mens dypere skulpturerte områder presser underlaget inn i en motform under, og skaper hevet eller forsenket topografi. Resultatet er et ferdig stykke som fanger lys med metallisk glans og inviterer til berøring med dimensjonal tekstur, alt produsert i én trykksyklus.
Kombinasjonsverktøy reduserer oppsetttiden, eliminerer registreringsproblemer mellom separate folie- og pregepasseringer, og reduserer produksjonskostnadene per-stykke på middels til høye volum. Den første forminvesteringen er høyere enn en standard flat plate, men nedstrøms besparelser og kvalitetsgevinster rettferdiggjør det vanligvis for premium merkevareapplikasjoner.
Ikke sikker på hvilken type som passer til prosjektet ditt? Her er en rask beslutningsramme:
- Velg en flat terningnår du mater individuelle ark eller stykker, kjører på en håndpresse eller -arkmatet maskin, og trenger enkel folieoverføring eller enkelt-pregeform for moderate volumer.
- Velg en rullematrisnår substratet er nett-matet, krever produksjonshastigheten kontinuerlig drift, og designet har en fast repetisjonslengde som er egnet for roterende verktøy.
- Velg en kombinasjonsmatrisnår det ferdige produktet ditt krever både folie og dimensjonsavlastning, ønsker du å eliminere en ny passering, og volumet rettferdiggjør de høyere verktøykostnadene ved gravering på flere-nivåer.
Å velge riktig dysetype låser i presskompatibilitet og produksjonshastighetstak. Men selv det perfekte formformatet vil underprestere hvis kunstverksfilen ikke er riktig forberedt for den valgte produksjonsmetoden. Veien fra en designfil på skjermen til en ferdig dyse i dine hender involverer spesifikke filkrav, bearbeidingsbeslutninger og korrekturtrinn som fortjener sin egen nøye gjennomgang.
Den tilpassede formdesignen-til-produksjonsarbeidsflyten
Kunstverket ditt ser flott ut på skjermen. Men en digital fil og et ferdig stempelverktøy er atskilt av en rekke avgjørelser som direkte påvirker kvalitet, kostnad og ledetid. De fleste leverandører fragmenterer denne informasjonen over flere sider eller begraver den i e-postutvekslinger etter at du allerede har lagt inn en bestilling. Her er hele sekvensen på ett sted slik at du vet nøyaktig hva du kan forvente før du forplikter deg.
Forberedelse av kunstverk og filkrav
Hver tilpassede terning starter med vektorgrafikk. Formater som AI, EPS eller høyoppløselig-PDF med skisserte skrifttyper gir formprodusenten ren, skalerbar geometri å jobbe fra. Rasterbilder, skjermbilder eller JPEG-er med lav-oppløsning vil ikke kutte det fordi produksjonsprosessen trenger matematisk presise baner i stedet for pikselnett.
Utover filformatet, må designet ditt respektere de fysiske realitetene til stempling.Erfarne dyseprodusenter understrekerat original vektorgrafikk skal ha en oppløsning på minst 600 dpi med skarpe linjer og klart definerte tegn. Minimum linjevekt betyr noe fordi tynne streker og tett mellomrom mellom tegnene kan fylle ut eller klemme under det intense presset fra varmstempling. Bokstaver med lukkede tellere, som a, e, R, B og D, er spesielt sårbare.
Kunstverks kompleksitet driver også kostnadene. Enkle logoer på enkelt-nivå krever mindre etsedybde og enkel verktøy. Design på flere-nivåer med skulpturert relieff, varierende dybder eller fine halvtoneskjermer krever mer bearbeidingstid og strammere toleranser, noe som øker både pris og produksjonstid for de ferdige trykkformene.
Produksjonsmetoder og ledetider
Tre primære metoder gjør det godkjente kunstverket ditt til en fysisk terning, og hver passer best sammen med spesifikke materialer og detaljkrav:
- Kjemisk etsing (foto-etsing)- En syrebasert-prosess som fjerner metall rundt designet og etterlater det hevede relieffet. Dette er den mest kostnadseffektive metoden- og fungerer godt for magnesium- og kobbermatriser med kunstverk på ett-nivå. Den håndterer fine detaljer rent, men er begrenset til én avlastningshøyde per pass.
- CNC maskinering (gravering)- En datamaskinstyrt-kutter skjærer ut designet direkte i messing eller stål. CNC-gravering muliggjør flere relieffnivåer, vertikale sidevegger og komplekse konturer som kjemisk etsing ikke kan oppnå. Den gir svært repeterbare resultater fra stanse til stanse, noe som gjør den ideell for presisjonsproduksjon av varmstempling og kombinasjonsverktøy på flere-nivåer.
- Lasergravering- Best egnet for fine detaljer på mindre dyser eller merkeapplikasjoner der grunne dybder er akseptable. Laser gir hastighetsfordeler for enkle kunstverk, men kan ikke matche dybdeevnen til CNC for skulpturerte pregematriser.
Ledetider varierer etter metode og kompleksitet. En enkel bilde-etset magnesiumform kan sendes innen tre til fem virkedager. En CNC-gravert messingkombinasjonsmatrise med flere relieffnivåer kan ta to til tre uker, avhengig av produsentens kø- og prøvetrykkkrav.
Korrektur, godkjenning og levering
Anerkjente leverandører sender ikke en die uten å bekrefte at den oppfyller dine forventninger. Korrekturfasen inkluderer vanligvis et digitalt prøvetrykk som viser formoppsettet, dimensjoner og eventuelle relieffspesifikasjoner. For kompleks verktøy eller verktøy med høy- verdi, utfører noen produsenter testangrep på prøvesubstrater, slik at du kan evaluere faktisk folieoverføring og avtrykksdybde før du godkjenner full produksjon.
Dette er ditt siste sjekkpunkt. Å fange et mellomromsproblem eller et omvendt element på prøvestadiet koster nesten ingenting. Å fange den etter at terningen er herdet og sendt betyr å starte på nytt.
Her er hele sekvensen fra start til slutt:
- Send inn vektorgrafikk i AI, EPS eller skissert PDF-format med alle designspesifikasjoner notert.
- Leverandøren vurderer kunstverk for stempling, problemer med flagging av linjevekt, avstandsrisiko eller kompleksitetsproblemer.
- Bekreft formmaterialet, avlastningsdybden og produksjonsmetoden basert på volum- og underlagsbehov.
- Motta en digital prøve eller ingeniørtegning for layoutgodkjenning.
- Die er produsert via kjemisk etsing, CNC-maskinering eller lasergravering.
- Teststreik utføres på prøvemateriale (for komplekse eller førsteklasses dyser).
- Endelig godkjenning, etterbehandling og forsendelse av den ferdige formen med monteringsspesifikasjoner.
Hvert trinn bygger på det forrige, og det er grunnen til at du sparer mest tid og penger nedstrøms ved å få kunstverket ditt rett i frontenden. En ren fil med riktig linjevekt og realistiske detaljforventninger kan barbere dager av behandlingsperioden og eliminere kostbare revisjonssykluser.
Med dysen i hånden blir neste utfordring å angi riktig temperatur, trykk og oppholdstid for ditt spesifikke underlag, fordi en perfekt laget dyse fortsatt trenger de riktige parametrene for å gi et feilfritt inntrykk.
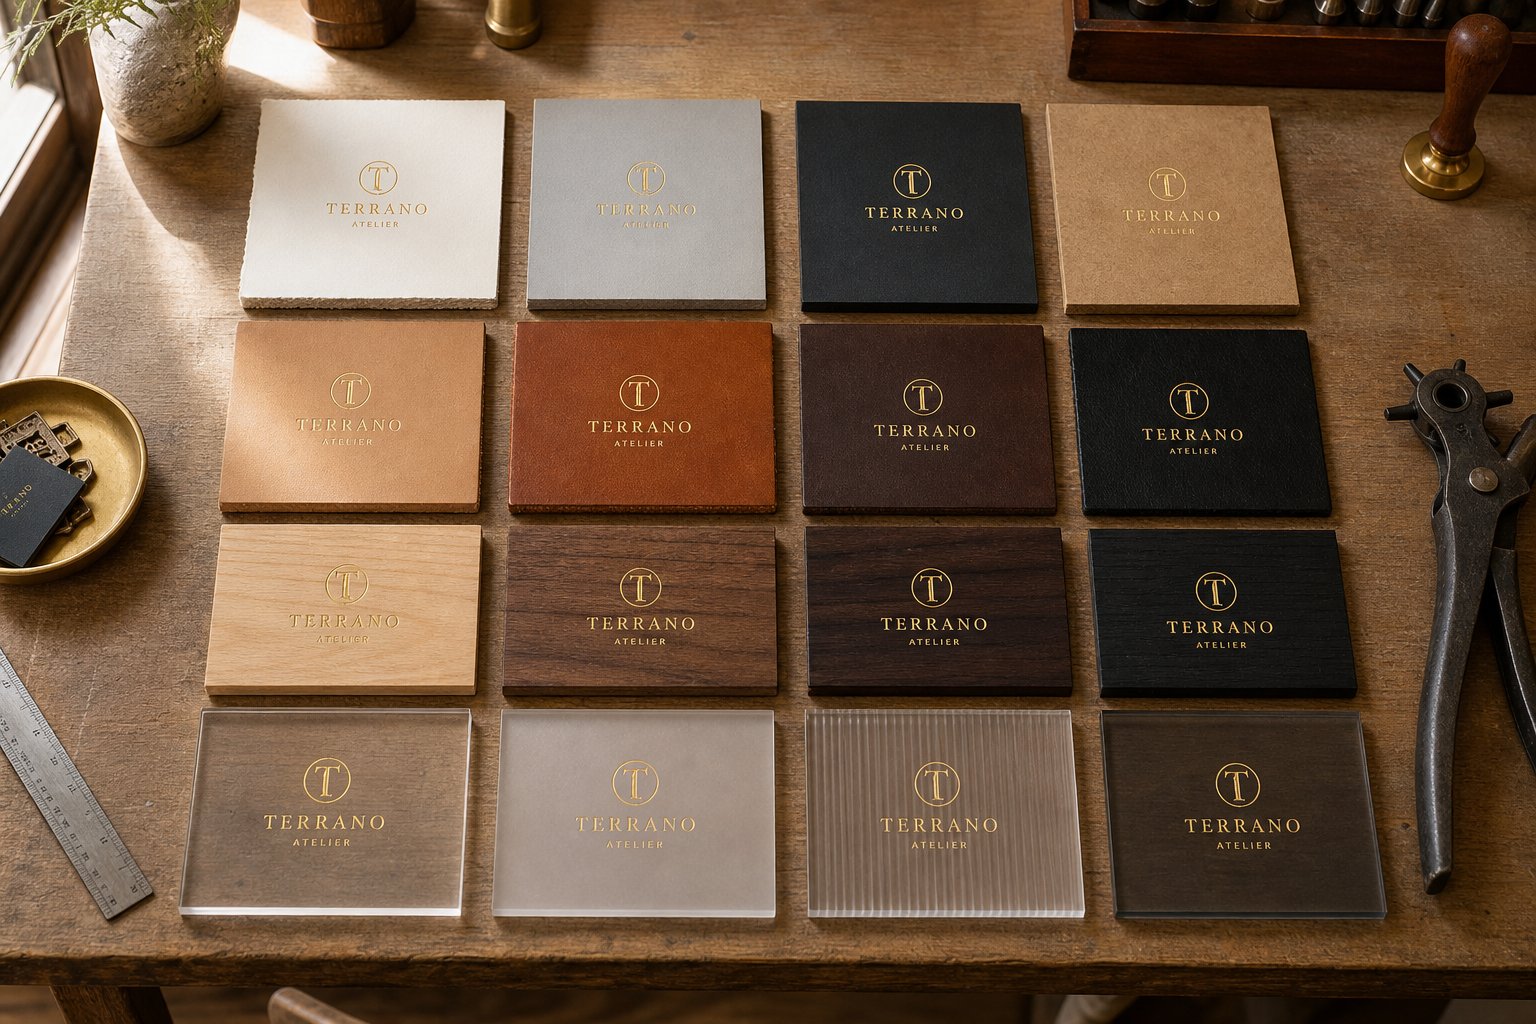
Spesifikke retningslinjer for temperatur og trykk for substrat{{0}
Du har riktig dysemateriale. Du har valgt riktig dysetype for pressen din. Men ingenting av det spiller noen rolle hvis du varmestempler underlaget ved feil temperatur eller bruker for mye trykk. Den samme messingformen som produserer feilfri folie på belagt kartong kan svi lær eller deformere plastfilm hvis du ikke justerer parametrene. Hvert underlag har sin egen sweet spot, en kombinasjon av temperatur, trykk og oppholdstid som låser opp rene, holdbare resultater.
Tenk på det som den "gyldne trekanten" av varm stempling. Få alle tre sidene rett, og folien slipper rent ved første passering. Få til og med en feil, og du feilsøker adhesjonsfeil, underlagsskader eller ujevn dekning.
Innstillinger for papir og kartong
Papir er det mest tilgivende underlaget for å stemple varmt, men den tilgivelsen har grenser. Målet er å aktivere folielimet uten å knuse fibre eller svi overflaten. Lettere papirtyper som 80 g/m2 kopipapir er generelt for tynt for pålitelige resultater og har en tendens til å krølle seg under reelt trykk. Standard papp på 180 gsm og over er der konsistent kvalitet begynner.
For kartong og emballasjekartong,industriens prosessdataanbefaler et temperaturvindu på 130 til 150 grader Celsius, moderat trykk i området 200 til 300 kg per kvadratcentimeter, og en kort oppholdstid på 0,5 til 1,0 sekunder. Bestrøket kunstpapir med blank finish trenger litt høyere parametere, rundt 140 til 160 grader Celsius, fordi bestrøkningslaget skaper en ekstra barriere mellom folielimet og papirfibrene.
Nøkkelregler for papir: hold oppholdstidene korte for å unngå gjennomknusing, bruk lett til moderat trykk, og test på skrapark før du forplikter deg til en produksjonskjøring. Selv små temperatursvingninger på 10 grader kan endre resultatene dine fra skarpe til flekkete.
Parametre for stempling av lær og tre
Lær og tre oppfører seg annerledes enn papir fordi de absorberer varme i stedet for bare å lede den. Du trenger høyere temperaturer, lengre oppholdstid og ofte flere lette trykk i stedet for ett kraftig slag.
For vegetabilsk-garvet skinn fungerer en varmpressstempelinnstilling mellom 120 og 140 grader Celsius bra, med trykk på rundt 200 til 300 kg per kvadratcentimeter og en oppholdstid på 1,0 til 2,0 sekunder. Tykkere huder kan trenge den øvre enden av oppholdsområdet for å sikre full folieoverføring til kornteksturen. En kritisk faktor som mange nybegynnere overser: skinnets fuktighetsinnhold. Tekniske retningslinjer spesifiserer at skinn skal være tørt med fuktighetsinnhold under 14 prosent før stempling. Hvis overflaten har blitt behandlet med olje eller voks, må disse beleggene fjernes først, ellers vil folien rett og slett ikke binde seg.
Tre følger et lignende mønster. Glatte malte eller forseglede treoverflater reagerer godt ved 140 til 160 grader Celsius med moderat trykk og korte oppholdstider. Naturlig tre med utpreget årring er mer utfordrende. Den ujevne overflaten betyr at noen områder får fullt trykk mens andre ikke gjør det, noe som ofte krever flere passeringer for akseptabel dekning.
Plast og syntetisk
Plast er der feilmarginen krymper dramatisk. Hvert varmestempel på plast sitter inne i et smalt temperaturvindu. For lavt og folien vil ikke feste seg. For høyt og underlaget deformeres, smelter eller utvikler overflateforvrengning som ødelegger det ferdige produktet.
Hard PVC, en av de lettere plastene å stemple, fungerer ved 120 til 130 grader Celsius med relativt lett trykk på 150 til 200 kg per kvadratcentimeter. PET-film krever enda lavere varme, rundt 110 til 130 grader Celsius, og minimal oppholdstid på 0,3 til 0,8 sekunder. Det virkelige problemet starter med plast med lav overflateenergi som PP og PE. Disse materialene vil ikke holde folie pålitelig med mindre de får korona- eller flammebehandling på forhånd for å heve overflateenergien over 38 dyn per centimeter. Å hoppe over det trinnet er den viktigste årsaken til at folien skreller av uker etter produksjon.
Å matche foliekjemien til den spesifikke plasttypen betyr like mye som temperaturen. En folie formulert for PVC vil oppføre seg uforutsigbart på ABS eller akryl. Bekreft alltid folieleverandørens substratkompatibilitetsdiagram før du kjører produksjonsmengder.
| Substrattype | Temperaturområde (grad) | Trykk (kg/cm²) | Dveletid (sekunder) |
|---|---|---|---|
| Standard papp (180g+) | 130 - 150 | 200 - 300 | 0.5 - 1.0 |
| Bestrøket kunstpapir | 140 - 160 | 250 - 350 | 0.8 - 1.2 |
| Vegetabilsk-Garvet skinn | 120 - 140 | 200 - 300 | 1.0 - 2.0 |
| Syntetisk PU-skinn | 110 - 130 | 150 - 200 | 0.5 - 1.0 |
| Malt/forseglet tre | 140 - 160 | 200 - 300 | 0.5 - 1.0 |
| PVC (hard) | 120 - 130 | 150 - 200 | 0.5 - 1.0 |
| PET film | 110 - 130 | 100 - 150 | 0.3 - 0.8 |
| PP (koronabehandlet) | 100 - 120 | 100 - 150 | 0.5 - 1.0 |
Disse verdiene representerer startreferansepunkter utledet fra tiår med industrielle prosessdata. Begynn prøvetakingen ved medianen av hvert område, og juster deretter i små trinn: 10 grader Celsius, 50 kg trykk eller 0,2 sekunders oppholdstid per justering. Den samme form- og foliekombinasjonen kan kreve parameterforskyvninger på opptil 30 prosent på tvers av forskjellige underlag, så anta aldri at innstillinger som fungerte på kartong overføres direkte til skinn eller plast.
Å ringe inn disse parameterne er delvis vitenskap, delvis praktisk-eksperimentering. Men når avtrykkene fortsatt kommer ut ujevnt til tross for riktige innstillinger, eller når folien nekter å feste seg uansett hva du prøver, lever problemet ofte et helt annet sted: i dysemonteringen, klargjøringen eller selve utstyret. Å gjenkjenne disse symptomene sparer raskt timer med å jage feil variabel.
Essential Die-terminologi alle kjøpere bør kjenne til
Har du noen gang lest spesifikasjonsarket til en dyseprodusent og følt at du trenger en oversetter? Begreper som «relief», «bevel» og «type height» blir kastet rundt i anførselstegn og tekniske tegninger som om alle allerede vet hva de betyr. Realiteten er at de fleste førstegangskjøpere ikke gjør det, og at kunnskapsgapet skaper feilkommunikasjon, feil bestillinger og bortkastede penger. Å lære en håndfull kjernebegreper setter deg på lik linje med leverandøren din og hjelper deg med å stille de riktige spørsmålene før produksjonen starter.
Nøkkel Die Anatomy Terms Forklart
Når du ser på et tverrsnitt- av en tilpasset varmstempling, vil du se distinkte soner som hver tjener et mekanisk formål. Her er hva disse sonene egentlig heter og hva de gjør:
- Lettelse- Den hevede delen av terningen der kunstverket ditt sitter. Dette er det eneste området som kommer i kontakt med folien og underlaget under stempling. Bransjestandarder plasserer vanligvis fine eller små tegn i et relieff på 0,035 tommer, større grafiske elementer på 0,065 tommer og konsekvent fete kunstverk med et dypere relieff på 0,120 tommer. Høyden du velger påvirker både folieoverføringspresisjon og dysens evne til å tåle gjentatte trykksykluser.
- Skulder- Den vinklede overgangen mellom relieffflaten og den forsenkede bakgrunnen til formen. En vel-formet skulder støtter det hevede kunstverket fra sidene, og forhindrer brudd under stemplingstrykk. Tenk på det som det strukturelle fundamentet som forhindrer at fine detaljer knekker av under lange løp.
- Skråkant- Den avsmalnende kanten rundt omkretsen av designområdet. Faser tillater ren folieseparasjon ved grensen til bildet ditt. Uten riktig avfasing kan folie rives eller fjære utover den tiltenkte designkanten, og etterlate uklare konturer i stedet for skarpe kanter.
- Etse dybde- Målingen fra toppen av relieffflaten og ned til det laveste forsenkede området. Dypere etsing gir mer klaring mellom utskriftsoverflaten og ikke-utskriftsbakgrunn, noe som forhindrer uønsket foliekontakt i områder som skal forbli tomme. Grunne etsningsdybder risikerer å "fylle ut" på detaljerte kunstverk.
- Type høyde- Den totale tykkelsen på formen fra bunnen til toppen av relieffet. Denne målingen avgjør hvordan dysen monteres i pressen din og om den når underlaget i riktig stemplingsplan. Standard type høyder varierer avhengig av presseprodusenten, så bekreft alltid denne spesifikasjonen før du bestiller.
Etsedybden kontrollerer stansekvaliteten og folievedheften direkte. For grunt, og bakgrunnsområder tar opp uønsket folie. For dype, og fine karakterer mister strukturell støtte og brytes ned under press.
Du vil legge merke til at disse vilkårene henger sammen. Relieffhøyden påvirker hvor mye etsedybde du trenger. Skuldervinkel påvirker hvor godt fine detaljer overlever høye-trykkskjøringer. Faskvalitet bestemmer kantens skarphet. Når du kan snakke dette språket med leverandøren din, går du fra å passivt akseptere det som kommer til å aktivt spesifisere formgeometrien prosjektet ditt krever.
Preging vs. preging vs. foliestempling
Disse tre termene skaper mer forvirring blant-førstegangskjøpere enn noe annet emne i bestillingen. De høres like ut, de bruker ofte det samme utstyret, og de kan til og med kombineres i ett trykk. Men de gir tydelig forskjellige resultater på det ferdige produktet ditt.
Pregingbruker et matchende sett med hann- og hunn-dyser (eller en die og teller) for å skyve substratet oppover bakfra, og skaper en hevet, tredimensjonal effekt på overflaten. En pregeform skaper en taktil tekstur du kan føle med fingertuppene. Ingen folie er involvert i en blind preging. Den visuelle virkningen kommer utelukkende fra lys som fanger opp de hevede konturene. Denne teknikken fungerer best med enkle, dristige design på underlag som har nok fleksibilitet til å strekke seg uten å rives, som tungt kartong eller lær.
Preginger det omvendte. En pregingsform presser designet nedover i underlagets overflate, og skaper et forsenket inntrykk. Bare en enkelt dyse er nødvendig siden selve substratet deformeres inn i hulrommet. Preging er populært på lærvarer, innbundne bøker og tykt papir der den innrykkede teksturen gir en diskré, førsteklasses følelse.
Foliestemplingoverfører et tynt lag av metallisk, pigmentert eller holografisk folie til underlagets overflate ved bruk av varme og trykk. Underlaget forblir flatt. Den visuelle effekten kommer fra selve foliematerialet i stedet for enhver dimensjonsendring. Foliestempling legger til farge, reflektivitet og kontrast uten å endre den fysiske formen til produktet ditt.
Det er her det blir interessant: preging og foliestempling kombineres ofte i en enkelt operasjon ved å bruke fler-kombinasjonsmatriser. Dysen overfører samtidig folie til de hevede områdene mens den presser dimensjonsavlastning inn i underlaget. Denne registrerte kombinasjonstilnærmingen gir både visuell briljans og taktil dybde i én omgang, og eliminerer opprettingsutfordringene ved å kjøre to separate operasjoner.
Å vite hvilken effekt du faktisk ønsker før du kontakter en leverandør sparer revisjonssykluser og forhindrer den vanlige feilen med å bestille en pregematrise når du trengte en flat folieplate, eller omvendt. Vær spesifikk i forespørselen din: si "blind preging" hvis du vil ha et innfelt avtrykk uten folie, "kun foliestempel" hvis du ønsker en flat metallisk overføring, eller "registrert folie og preging" hvis du vil ha den kombinerte effekten.
Flytende i disse begrepene gjør mer enn å få deg til å høres kunnskapsrik ut på en telefonsamtale. Det reduserer direkte sjansen for feilkommunikasjon som fører til at en ubrukelig terning dukker opp på døren din. Og når noe går galt under en produksjonskjøring, blir det samme vokabularet avgjørende for å diagnostisere problemet, beskrive det nøyaktig for leverandøren din og identifisere den riktige løsningen uten å brenne seg gjennom prøve-og-feilsykluser.
Feilsøking vanlige problemer med varmstempling
Du har terminologien nede og parametrene dine oppgitt. Så hvorfor ser det tredje inntrykket perfekt ut mens det syvende ser ustabilt ut? Hot stempel utskrift problemer sjelden annonsere seg selv med åpenbare årsaker. En folievedheftssvikt kan se ut som et temperaturproblem når det faktisk er et substratkjemimisforhold. Et ujevnt inntrykk kan virke som en matrisdefekt når den er den virkelige skyldige. Å vite hvordan man leser symptomene og sporer dem tilbake til rotårsakene er det som skiller produktive operatører fra de som sitter fast i endeløse prøve--og-feilsløyfer.
Her er et praktisk rammeverk for å diagnostisere og fikse de vanligste problemene som oppstår med tilpassede varmstemplingsstanser i ekte produksjon.
Ujevne inntrykk og problemer med trykkfordeling
Tenk deg å stemple en hel logo og legge merke til at venstre side overføres rent mens høyre side ser svak eller ufullstendig ut. Denne inkonsekvensen spores nesten alltid tilbake til trykk, ikke temperatur. Dyseflaten må komme i kontakt med folien og underlaget med jevn kraft over hele overflaten. Når denne kraften varierer fra en sone til en annen, binder noen områder seg perfekt mens andre knapt overføres i det hele tatt.
Vanlige årsaker inkluderer:
- Slitt eller komprimert ferdig- Pakkearkene mellom platen og formen komprimeres over tid, og skaper lave flekker som reduserer trykket i bestemte områder. Utskifting av ferdigmateriale gjenoppretter jevn kontakt.
- Skjevede eller ujevne plater- Varmesykling kan gradvis deformere pressplatene, spesielt på eldre utstyr. En presisjons rettekant og følemåler vil avsløre høye og lave punkter som trenger maskinering eller shimming.
- Feil montering av dyse- Hvis dysen skifter under en kjøring eller ikke sitter flatt mot monteringsoverflaten, blir trykkfordelingen uforutsigbar. Sikker fastspenning og verifisert registrering før hver kjøring forhindrer dette. SomSBL Machinery notater, vil installasjon av form som ikke er på linje med referansepunkter forårsake systematisk feiljustering og ujevn overføring.
- Blandet store og små designområder på en dyse- En dyse med både en stor solid blokk og fin tekst vil naturligvis kreve forskjellig trykk på tvers av sonene. Polstringsteknikker som bruker vev eller tynt kartong bak spesifikke områder av makeready kan utjevne kraften.
Løsningen starter alltid med å isolere om problemet er posisjonelt. Hvis det svake området forblir på samme sted uavhengig av hvilket underlagsark du mater, lever problemet i presseoppsettet. Hvis den beveger seg rundt, se på variasjon i underlagets tykkelse eller inkonsekvent foliespenning i stedet.
Feil ved folievedheft og temperaturproblemer
Folie som flasser av etter stempling, nekter å overføres helt, eller bobler på overflaten peker på et sammenbrudd i varme-trykk-kjemiforholdet. Dette er den mest frustrerende kategorien fordi flere variabler samhandler samtidig.
Kalde flekker på terningens ansikt er en hyppig lovbryter. Hvis varmeelementet ditt har degradert eller dysen har ujevn massefordeling, når visse soner aldri aktiveringstemperaturen for folielimet. Resultatet er et varmfoliestempel som ser komplett ut umiddelbart etter pressing, men som mislykkes i en ripe- eller tape-test i de underbehandlede områdene. Kontroll av overflatetemperaturen over dyseflaten med et infrarødt termometer avslører disse inkonsekvensene raskt.
Utilstrekkelig oppholdstid gir lignende symptomer. Folien kommer i kontakt med underlaget lenge nok til å virke overført, men ikke lenge nok til at limlaget aktiveres og binder seg fullstendig. Dette er spesielt vanlig på porøse underlag som ubestrøket papir eller teksturert lær, der limet trenger ekstra tid for å flyte inn i overflateujevnheter.Bransjefeilsøkingsveiledningerbekrefte at når oppholdstiden er kortere enn det den elektrokjemiske aluminiumsfolien krever, resulterer det ufullstendig overføring og bunneksponering.
Så er det problemet med folie-substratmismatch. Tilpasset varmstemplingsfolie er ikke universell. Ulike formuleringer er utviklet for spesifikke substratkjemier. En folie designet for bestrøket papir vil ikke binde seg pålitelig til polypropylen, uansett hvor perfekt du velger temperatur og trykk. Kontroller alltid at folieleverandøren vurderer produktet deres for din eksakte underlagstype. Når du er i tvil, be om en prøverull og kjør testangrep før du forplikter deg til produksjonsmengder.
Folie som rives i stykker under overføring, der du ser fillete kanter eller ufullstendige mønstergrenser, indikerer vanligvis for høy temperatur eller trykk. Folien overopphetes, mister strukturell integritet og fragmenterer i stedet for å løsne rent fra bæreren. Redusering av temperaturen med 10 til 15 grader Celsius og lett trykket litt vil typisk løse riving uten å ofre vedheftskvaliteten.
Dyseskade og for tidlig slitasje
En godt-laget terning bør vare fra tusenvis til millioner av visninger, avhengig av materialet. Når det degraderes for tidlig, er det noe i prosessen din som aktivt ødelegger det. Tre grunnleggende årsaker står for det store flertallet av tidlig dødssvikt:
- Overoppheting-- Å kjøre formen over det optimale temperaturområdet skader ikke bare folien. Den kan gløde mykere metaller som magnesium, redusere overflatehardheten og akselerere slitasje på fine detaljer. Langvarig tomgang med dysen ved full temperatur og ingen substratkontakt er spesielt skadelig siden lokalisert varme bygges opp uten kjøleeffekten av hver pressesyklus.
- Slipende underlag- Ubelagt resirkulert papp, kraftig teksturert papir og visse treoverflater inneholder partikler som fungerer som fint sandpapir mot formflaten. Over titusenvis av visninger avrunder disse mikro-slitasjene skarpe kanter og reduserer detaljkvaliteten. Bytte til et hardere formmateriale eller påføring av en beskyttende overflatebehandling forlenger levetiden på slipematerialer.
- Feil rengjøring- Rester fra folielim, papirstøv og substratbelegg tetter til fine detaljer over tid. Aggressiv rengjøring med metallskraper eller sterke løsemidler skader avlastningsoverflaten. Myke messingbørster og produsentens -anbefalte løsemidler bevarer formgeometrien samtidig som de effektivt fjerner opphopning.
Hvis du legger merke til at resultater som er stemplet med varme folie forringes gradvis over uker i stedet for å svikte plutselig, er for tidlig slitasje nesten helt sikkert årsaken. Inspiser formflaten under forstørrelse med jevne mellomrom, spesielt rundt fin tekst og trange kurver der slitasjen viser seg først.
Tabellen nedenfor konsoliderer disse symptomene til et raskt-diagnoseverktøy du kan ha i nærheten av pressen din:
| Symptom | Sannsynlig årsak | Anbefalt løsning |
|---|---|---|
| Svime eller manglende områder i konsekvente posisjoner | Slitt ferdig eller skjev plate | Bytt ut emballasjemateriale; sjekk platens flathet med rettekant |
| Flekkvis overføring over hele bildet | Utilstrekkelig trykk eller temperatur for lav | Øk trykket trinnvis; verifiser termostatens nøyaktighet |
| Folie flasser av etter stempling (ikke bestått tapetest) | Kalde flekker på formen, utilstrekkelig oppholdstid eller folie-substratmismatch | Sjekk dysens overflatetemperaturens ensartethet; forleng dvelen med trinn på 0,2 s; bekrefte foliekompatibilitet |
| Folie blør eller flekker utover designgrensene | For høy temperatur eller oppholdstid | Reduser temperaturen med 10-15 grader; forkorte oppholdstiden; inspiser formens skråstilling |
| Folie river eller fragmenter under overføring | Overoppheting eller for høyt trykk | Lavere temperatur og trykk; sjekk foliespenningen på tilførselsrullen |
| Bobler eller blemmer på stemplet overflate | Høy fuktighet i underlaget eller ustabil foliekvalitet | For-tørt underlag under 8 % fuktighet; test foliebatchintegritet |
| Gradvis tap av fine detaljer over produksjonskjøring | Dyseslitasje fra slipende underlag eller-overoppheting | Inspiser formen under forstørrelse; redusere temperaturen; vurdere hardere formmateriale |
| Formoverflateoppbygging som forårsaker utfylte-detaljer | Rester av folielim og oppsamling av substratstøv | Rengjør med myk messingbørste og godkjent løsemiddel; øke rengjøringsfrekvensen |
Husk at de fleste stemplingsfeil involverer mer enn én variabel som går ut av spesifikasjonene samtidig. En dyse som går litt for varm på et underlag med marginalt fuktighetsinnhold, kan fungere bra for de første hundre avtrykkene før adhesjonsfeil faller. Systematisk feilsøking betyr å endre én variabel om gangen og kjøre testangrep mellom justeringer i stedet for å gjette på flere korreksjoner samtidig.
Å løse problemer i øyeblikket holder produksjonen i gang, men å forhindre at de gjentar seg krever en konsekvent vedlikeholdsrutine. Hvordan du monterer, rengjør og lagrer diesene dine mellom kjøringene avgjør om feilsøkingstabellen blir en daglig referanse eller en sjelden nødvendig sikkerhetskopi.
Beste praksis for vedlikehold, lagring og lang levetid
Et godt-laget stempelverktøy kan overleve pressen det kjører på, men bare hvis du behandler det riktig mellom jobbene. De fleste for tidlige stansefeil går tilbake til unngåelig forsømmelse: slurvete montering som introduserer stresspunkter, hoppet over rengjøringsøkter som lar rester stivne til fine detaljer, eller uforsiktig lagring som inviterer til korrosjon. Å beskytte investeringen din tar minimalt med tid per økt og betaler tilbake i tusenvis av ekstra rene visninger.
Riktig monterings- og innrettingsteknikker
Hver produksjonskjøring starter på monteringsstadiet. Hvis formen ikke er plassert helt flatt mot den oppvarmede platen, bygger du inn trykkinkonsekvenser i hvert enkelt avtrykk før det første arket til og med mates gjennom.
Sikker fastspenning er grunnlinjen. Vippekroker, quiner eller magnetiske jakter bør låse formen godt nok til at den ikke kan krype under gjentatt stemplingskraft. Utover det korrigerer shimming ujevnheter på mikro-nivå mellom dysebasen og plateoverflaten. Tynne pakningsark plassert strategisk bak lave områder utjevner kontakttrykket over hele designflaten. Registreringsguider eller posisjoneringskalibre fikser deretter underlagets X-Y-posisjon, slik at stanseverktøyet og formjusteringen forblir konsekvent fra det første stykket til det siste.
En rask teststrikk på skrapmateriale før det forpliktes til produksjonsbeholdning bekrefter at trykkfordeling, temperaturensartethet og bildeplassering er der de skal være. Å hoppe over dette trinnet for å spare seksti sekunder koster ofte mye mer i bortkastet underlag og etterarbeid.
Rengjøringsrutiner og-langtidslagring
Rester av folielim, papirstøv og substratbelegg samler seg på dysens overflate under hver kjøring. Uten merket fyller denne oppbyggingen fine detaljer og forringer inntrykkskvaliteten gradvis nok til at du kanskje ikke legger merke til det før skaden er betydelig. Den riktige rengjøringstilnærmingen avhenger av formmaterialet:
- Magnesium dør- Bruk enGarryflex blokk eller lignende skånsom slipeputefor å fjerne rester uten å ripe opp den mykere etsede overflaten. Unngå metallbørster som kan kutte fine avlastningsområder.
- Kobber dør- En glassfiberbørste fjerner oksidasjon og klebeavleiringer effektivt. De litt mer aggressive bustene passer til kobberets hardere overflate og kan også jevne ut mindre ufullkommenheter som utvikler seg over lange løp.
- Messing dør- En myk-messingbørste rengjør uten risiko for skade, og bøyer seg inn i fler-graverte seksjoner der rester har en tendens til å samle seg i forsenkede områder.
Rengjør formen etter hver produksjonsøkt, ikke bare når du merker kvalitetsforringelse. En to--minutters tørking- mens formen fortsatt er litt varm (men kjølig nok til å håndtere trygt) forhindrer rester i å stivne til et problem som krever aggressiv fjerning senere.
For lang-oppbevaring bør du behandle alle stanseverktøy og matriser av metall som et presisjonsinstrument som er sårbart for miljøskader:
- Påfør et tynt lag anti-rustolje eller anti-anløpsbehandling på alle utsatte metalloverflater før hyller.
- Oppbevar formene i et-klimakontrollert rom med stabil luftfuktighet under 50 prosent for å forhindre oksidasjon.
- Plasser hver dyse i en individuell beskyttelseshylse eller -rom for å unngå overflatekontakt med andre verktøy.
- Oppbevar flate matriser horisontalt på dedikerte stativer for å forhindre vridning eller kantskade fra stabling.
- Oppretthold en vedlikeholdslogg som registrerer brukstimer, rengjøringsdatoer og observert slitasje, slik at du kan forutsi utskiftingstidspunkt i stedet for å oppdage feil midt i-kjøring.
Anerkjente verktøyleverandører inkluderer vanligvis dokumentasjon for formpleie med hver bestilling, som spesifiserer nøyaktige rengjøringsmidler, lagringsforhold og vedlikeholdsintervaller som er passende for materialet og produksjonsmetoden som brukes. Hvis leverandøren din ikke gir dette, forteller dette fraværet deg noe om oppmerksomheten deres til post-salgsstøtte, noe som bringer opp et større spørsmål som er verdt å stille før du legger inn neste bestilling: hva bør du egentlig se etter når du velger hvem som lager dine dies?
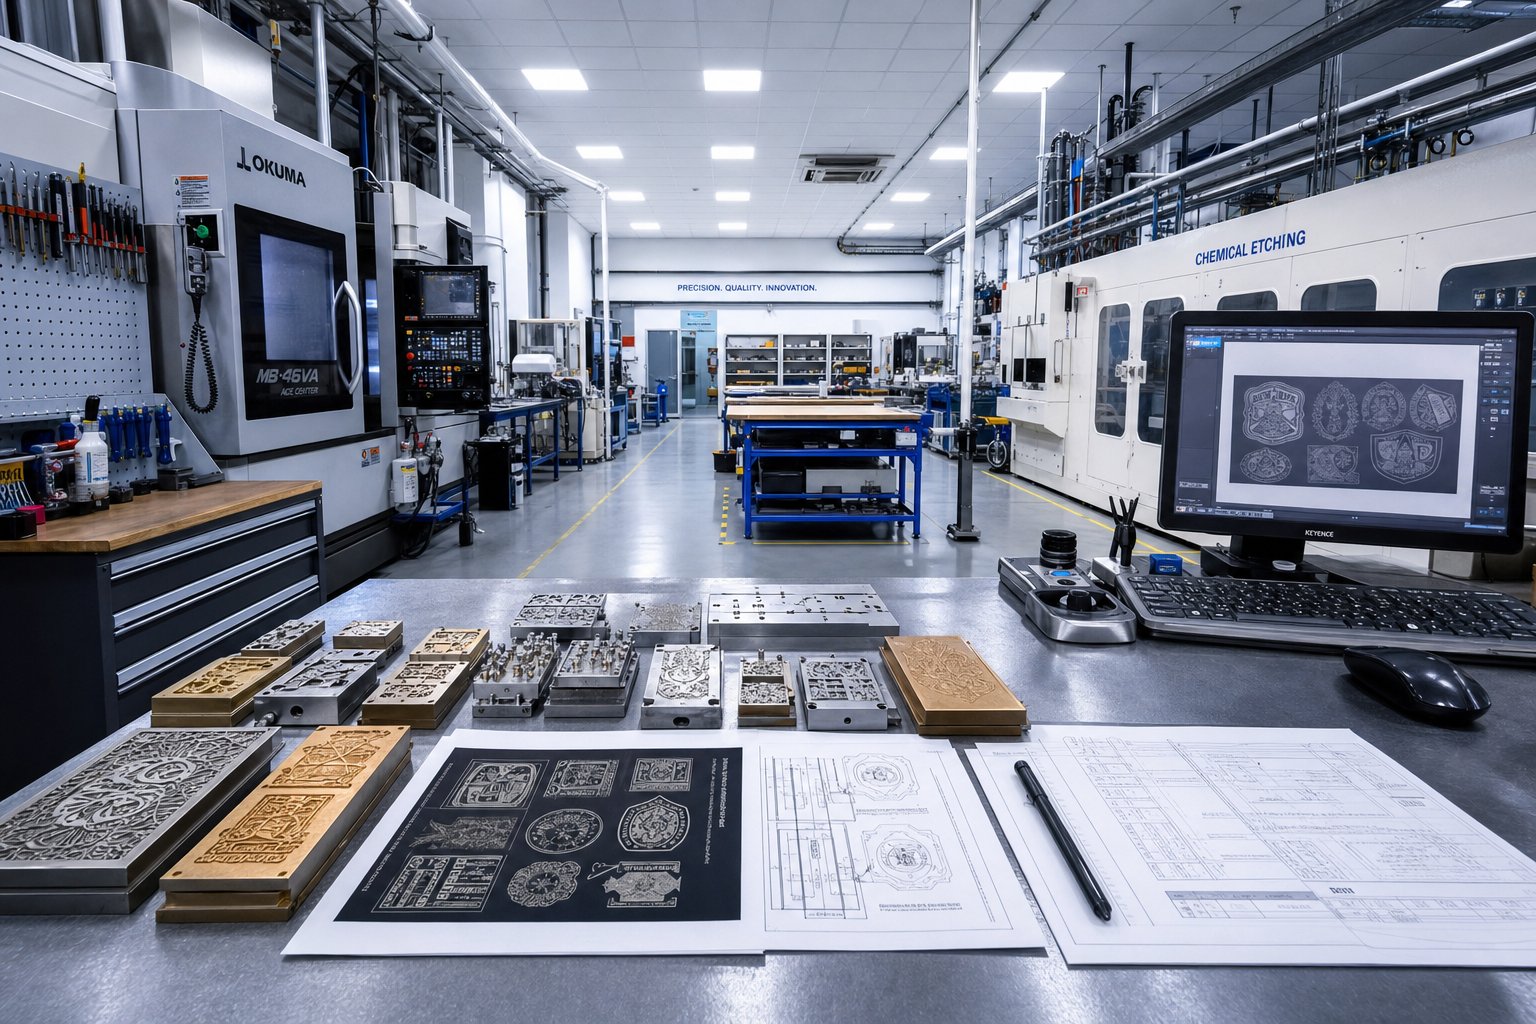
Hvordan finne pålitelige tilpassede varmestemplingsmatriser
En terning er bare så god som butikken som laget den. Du kan spesifisere det perfekte materialet, spikre kunstverksfilen din og forstå hver parameter i underlagstabellen din, men hvis leverandøren din skjærer hjørner på maskineringstoleranser, sender uten prøvetrykk eller spøker deg når spørsmål dukker opp, lider hele prosjektet. Å velge en stempelprodusent fortjener den samme strengheten du legger i å spesifisere selve terningen.
Utfordringen er at stanseleverandørene spenner fra én-person graveringsbutikker til full-industrielt verktøyprodusenter, og hver har en annen kjøperprofil. En håndverker som bestiller en enkelt magnesiumplate har andre forventninger enn en emballasjesjef som kjøper kombinasjonsverktøy av messing for en flerårig produksjonskontrakt. Evalueringskriteriene forblir konsistente, men deres relative vekt skifter avhengig av skalaen din.
Hva du skal se etter hos en spesialtilpasset leverandør
Ikke alle butikker som annonserer tilpassede pregematriser eller folieplater kan faktisk levere det prosjektet ditt krever. Før du ber om tilbud, kontroller potensielle leverandører mot disse kjernefunksjonene:
Teknisk dybde og materialområde.En leverandør begrenset til én produksjonsmetode eller ett dysemateriale vil styre deg mot det de kan produsere i stedet for det applikasjonen din faktisk trenger. Se etter butikker som tilbyr kjemisk etsing, CNC-gravering og laserbehandling på tvers av magnesium, kobber, messing og stål. Den bredden betyr at de kan anbefale den riktige løsningen basert på kunstverk, volum og underlag i stedet for utstyrsbegrensningene deres.
Åpenhet for leveringstid.Vage tidslinjer som «noen uker» signaliserer uorganisering. Pålitelige leverandører oppgir spesifikke behandlingsvinduer for hver produksjonsmetode og kommuniserer proaktivt når tidsplanene skifter. En god leverandør av spesialtilpasset metallstanseform vil fortelle deg på forhånd at en foto-etset magnesiumplate sendes i løpet av tre til fem dager, mens en multi-kombinasjonsmatrise i messing tar to til tre uker.
Prototype og bevis tilgjengelighet.Butikker som er villige til å kjøre teststreik på ditt faktiske underlag før endelig godkjenning viser tillit til arbeidet deres. Dette trinnet er spesielt viktig for tilpassede foliestemplingsapplikasjoner der folie-substratkjemi, etsedybde og temperatur samhandler. Hvis en leverandør motsetter seg prøvetrykk eller tar uoverkommelig betalt for det, bør du vurdere om de prioriterer hastighet fremfor sluttresultatet.
Kommunikasjonskvalitet.Kan du nå en teknisk kontakt som forstår dies geometri, eller blir du rutet gjennom generisk kundeservice? De beste leverandørene stiller informerte spørsmål om ditt kunstverk, underlag, pressetype og volum før tilbud. Den dialogen reduserer produksjonsrisikoen og avslører ofte designjusteringer som sparer penger uten å ofre kvaliteten.
Støtte og dokumentasjon etter-salg.Som diskutert i vedlikeholdsdelen inkluderer anerkjente leverandører instruksjoner for pleie av formen, monteringsspesifikasjoner og anbefalte parametere med hver forsendelse. Denne dokumentasjonen signaliserer en leverandør som har investert i din langsiktige- suksess i stedet for en transaksjonsleverandør som forsvinner etter fakturering.
For industrielle kjøpere som kjøper konstruert-metallformingsverktøy i stor skala, leverandører somYICHENgi et nyttig utgangspunkt. Katalogen deres dekker flere materialalternativer og prosesstyper, og gir anskaffelsesteam en sentralisert ressurs for å utforske tilpassede boktrykkpresser, varmestemplingsverktøy og tilstøtende stanseløsninger under ett tak. Denne konsolideringen forenkler leverandørkvalifiseringen når operasjonen din spenner over flere formtyper og produksjonsvolumer.
Komme i gang med din tilpassede stansebestilling
På dette tidspunktet i artikkelen bør du ha klarhet i fem viktige avgjørelser som former bestillingen din:
- Materiale- Magnesium for korte løp og budsjettfølsomhet, kobber for middels-til-høyt volum med fine detaljer, messing for førsteklasses arbeid på flere-nivåer, eller stål for ekstrem lang levetid.
- Die type- Flat for ark-matet og hånd-presseapplikasjoner, roterende for kontinuerlig nettproduksjon, eller kombinasjon for enkelt-pass folie og preging.
- Substrat- Papir, lær, tre, plast eller syntetisk, hver med sin egen temperatur- og trykkprofil.
- Volum- Den forventede produksjonsmengden avgjør krav til materialholdbarhet og påvirker per-enhets verktøykostnad.
- Kunstverkberedskap- Vektorfiler i AI, EPS eller skissert PDF med passende linjevekter og relieffspesifikasjoner.
Å gå inn i en tilbudsforespørsel med disse svarene allerede låst, oppnår to ting. Det signaliserer til leverandøren at du er en seriøs kjøper som ikke vil kaste bort tiden til ingeniørteamet, og det gir dem alt som trengs for å returnere et nøyaktig tilbud uten flere runder med avklaring.
Bruk følgende sjekkliste for å undersøke enhver leverandør før du forplikter deg:
- Bekreft at de produserer dyser i det nødvendige materialet og kan forklare hvorfor det materialet passer til din applikasjon.
- Bekreft at de støtter den valgte produksjonsmetoden (etsing, CNC eller laser) og har kapasitet for tidslinjen din.
- Be om eksempler eller referanser fra prosjekter med lignende underlag og produksjonsvolum.
- Be om en tydelig skriftlig tidslinje med milepæler for gjennomgang av kunstverk, prøvegodkjenning og forsendelse.
- Bekreft prøveprosessen deres, inkludert om teststreik på underlaget ditt er tilgjengelig før den endelige produksjonen.
- Evaluer kommunikasjonsresponsen i tilbudsfasen, da den gjenspeiler hvordan pågående støtte vil se ut.
- Se om dokumentasjon for matrispleie, monteringsspesifikasjoner og parameteranbefalinger er inkludert i leveringen.
- Sammenlign totalverdi i stedet for enhetspris alene, med hensyn til levetid, støttekvalitet og omarbeidingsrisiko.
En leverandør som sjekker hver boks på listen selger deg ikke bare et stykke metall. De samarbeider om et verktøy som direkte påvirker merkevarekvaliteten, produksjonens oppetid og kostnad per ferdig stykke. Det billigste tilbudet gir sjelden den laveste totalkostnaden når du tar hensyn til for tidlig slitasje, omarbeidingssykluser og kommunikasjonshodepine.
Tilpasset foliestempling er til syvende og sist en presisjonsproduksjonsprosess forkledd som en dekorativ. Dysen, folien, substratet og pressparameterne må alle justeres. Å få den justeringen riktig starter med å velge en leverandør som forstår hele bildet, ikke bare maskineringstrinnet, og som behandler prosjektet ditt som et ingeniørproblem som er verdt å løse i stedet for en vareordre for å presse gjennom køen.
Ofte stilte spørsmål om tilpassede varmestemplingsformer
1. Hvor lenge varer en tilpasset varmstempling?
Levetiden avhenger først og fremst av materialet som er valgt og hvor godt du vedlikeholder det. Magnesiumdyser håndterer vanligvis opptil 5000 visninger før merkbar slitasje. Kobber- og messingmatriser, når de blir tatt godt vare på, kan overstige en million avtrykk. Stålplater varer enda lenger under ekstreme-volumforhold. Faktorer som forkorter levetiden inkluderer å kjøre over optimal temperatur, stempling av slipende underlag uten hardere verktøy og overse regelmessig rengjøring. Ved å bruke anti-anløpsbehandlinger mellom jobber og oppbevaring av dyser under klimakontrollerte-forhold under 50 prosent fuktighet bidrar til å maksimere levetiden uavhengig av materiale.
2. Hvilket filformat trenger jeg for å bestille en tilpasset varmstempling?
Leverandører krever vektorgrafikk i AI, EPS eller høy-PDF-format med alle fonter konvertert til konturer. Rasterfiler som JPEG eller PNG mangler den matematiske presisjonen som trengs for etsing eller gravering. Kunstverket ditt bør opprettholde minimum linjevekter som er passende for stempling, vanligvis ikke tynnere enn 0,5 pt for folieoverføring. Vedlagte bokstavformer som a, e, R og B trenger tilstrekkelig telleverksavstand for å forhindre fylling under trykk. Å sende inn rene vektorfiler med klare designspesifikasjoner reduserer revisjonssykluser og kan barbere dager uten behandlingstid.
3. Hva er forskjellen mellom preging, preging og foliestempling?
Preging skyver underlaget oppover ved hjelp av et matchende hann- og hunnformsett, og skaper en hevet tre-dimensjonal overflate du kan føle. Preging presser designet nedover i materialet, og etterlater et forsenket inntrykk ved hjelp av en enkelt dyse. Foliestempling overfører et tynt metallisk eller pigmentert lag til en flat substratoverflate gjennom varme og trykk uten å endre materialets fysiske form. Disse teknikkene kan kombineres i ett trykk ved å bruke multi-kombinasjonsdyser, og gir både metallisk glans og taktil dybde samtidig. Å spesifisere nøyaktig hvilken effekt du ønsker når du ber om tilbud forhindrer kostbar feilkommunikasjon.
4. Kan man varmestemple på plast uten å skade underlaget?
Ja, men plast krever nøye parameterkontroll innenfor et smalt temperaturvindu. Hard PVC aksepterer stempling ved 120 til 130 grader Celsius med lett trykk, mens PET-film trenger enda lavere varme rundt 110 til 130 grader Celsius. Plast med lav overflateenergi som PP og PE krever korona- eller flammebehandling før stempling for å oppnå pålitelig folievedheft. Foliekjemien må også matche den spesifikke plasttypen siden formuleringer designet for en polymer kan feile på en annen. Kjør alltid prøveangrep på prøvemateriale før du forplikter deg til produksjonsmengder for å bekrefte både vedheftskvalitet og fravær av vridning.
5. Hvordan velger jeg mellom magnesium, kobber og messing for den tilpassede formen min?
Tilpass materialet til produksjonsvolum, detaljkrav og budsjett. Magnesium fungerer best for korte serier under 5000 visninger, prototyping eller budsjett-sensitive prosjekter der finlinjearbeid er viktig, men lang levetid ikke gjør det. Kobber passer til applikasjoner med middels til høyt volum som krever utmerket detaljoppbevaring over titusenvis av visninger til en moderat pris. Messing er førsteklasses valget for kombinasjonsdyser på flere-nivåer, skulpturerte dybdeeffekter og serier som overstiger hundretusenvis av visninger der maksimal varmebevaring og holdbarhet rettferdiggjør høyere forhåndskostnader. Industrielle kjøpere som anskaffer konstruert verktøy i stor skala, kan utforske flere materialalternativer gjennom leverandører som YICHEN som tilbyr konsoliderte stempelkataloger.


