


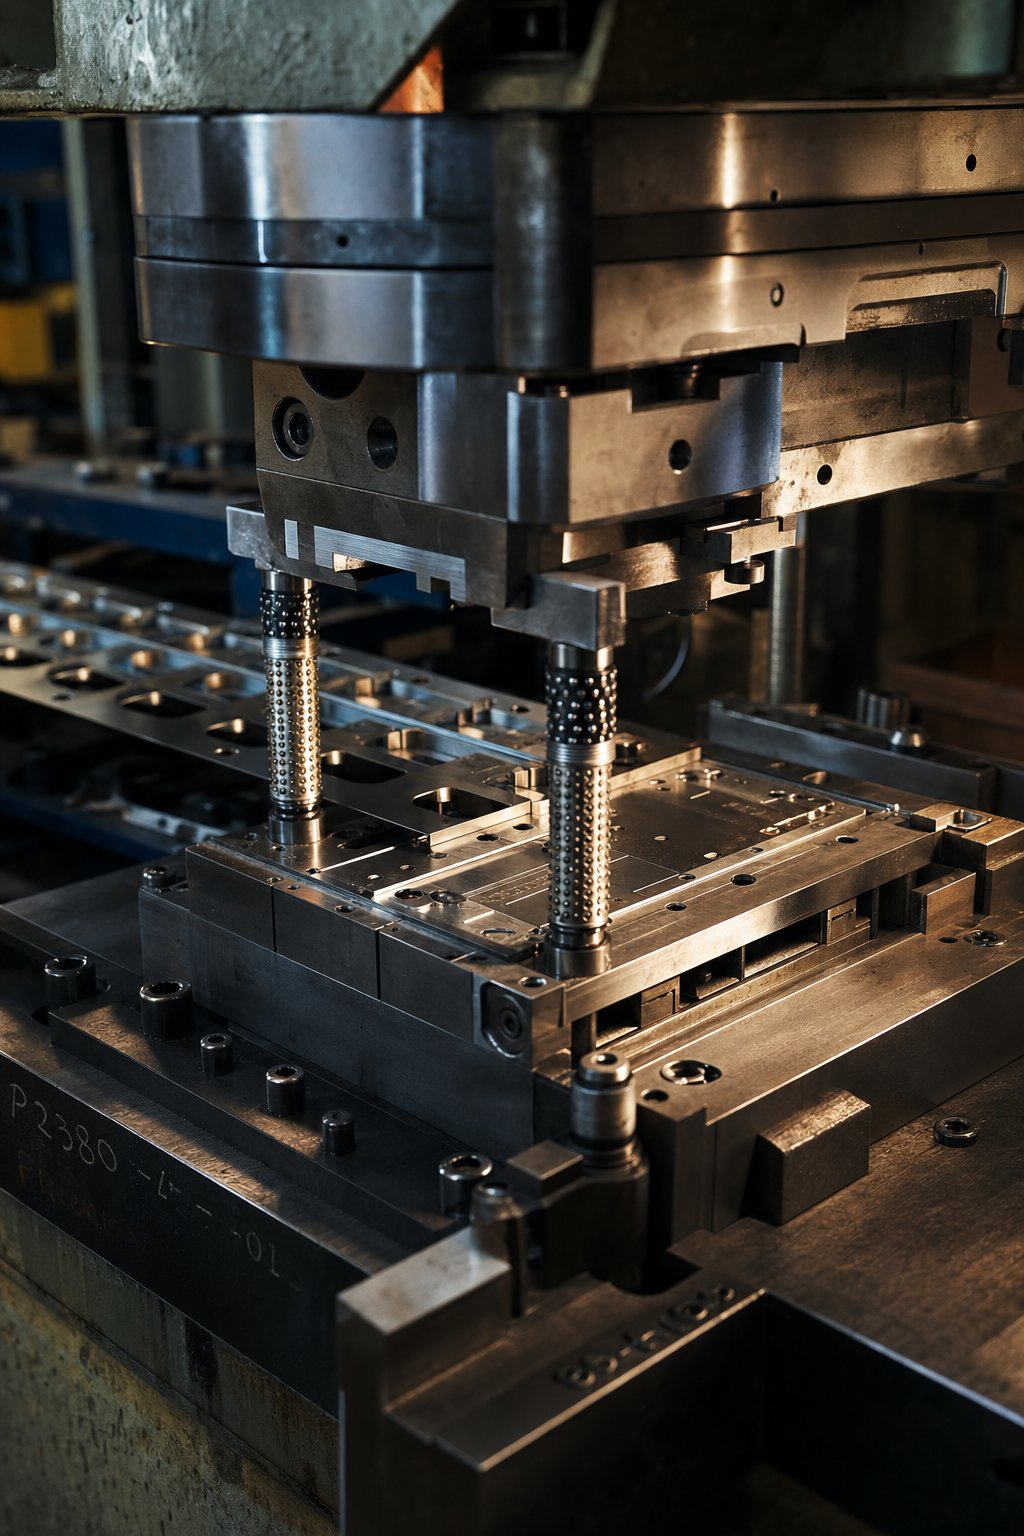
Hva dør og stempling egentlig betyr i produksjon
Tenk deg å holde et bildørpanel, et smarttelefonskjold eller en liten elektrisk kontakt. Hver av disse startet som en flat metallplate. Prosessen som forvandlet dem til presise, tre-dimensjonale deler?Die og stempling. Det er ryggraden i metallforming med høye-volum, men likevel møter mange ingeniører og leverandørfagfolk terminologien uten et klart bilde av hvordan alt henger sammen.
Denne artikkelen leder deg gjennom hele livssyklusen til form og stempling, fra verktøykonsept og materialvalg helt til produksjons-feilsøking av gulv. Enten du vurderer leverandører, spesifiserer deler eller bare bygger opp ditt tekniske vokabular, vil du finne praktiske detaljer i hver seksjon.
Hva er en die i produksjon
Så, hva er en die? I produksjon er en dyse et presisjons-maskinert verktøy konstruert med et spesifikt hulrom, profil eller sett med skjærekanter som former råmaterialet under kraft. Tenk på det som en svært spesialisert form, men i stedet for å helle væske i den, presser du fast metallplate mot den i høy hastighet.
En stemplingsform består vanligvis av to komplementære halvdeler:
- Øvre terning (punch)- Den bevegelige komponenten festet til pressestempelet. Den faller ned i materialet og påfører kraft for å kutte eller forme arbeidsstykket.
- Nedre dyse (dyseblokk)- Den stasjonære komponenten montert på pressesengen. Den inneholder hulrommet eller skjærekanten som mottar stansen og definerer den endelige delens geometri.
Når folk spør «hva er dyser i produksjon» eller «hva er dyser», refererer de til disse spesialbygde-verktøysettene, som hver er designet for en enkelt del eller familie av deler. Dys spenner fra håndflate-verktøy for mikroelektronikk til massive sammenstillingerveier flere tonn for fulle karosseripaneler. Kutte- og formingsseksjonene er vanligvis laget av herdet verktøystål eller karbidinnsatser for å tåle millioner av pressesykluser.
Hva er stempling og hvordan henger det sammen med Dies
Hvis en terning er verktøyet, er stempling prosessen som setter den i gang. Hva er stempling, egentlig? Det er høyhastighets-metallformingsoperasjonen der en presse driver metallplater inn i eller gjennom en dyse for å produsere ferdige eller halv{2}}ferdige komponenter. Pressen leverer kraften, dysen gir geometrien, og metallplaten blir delen.
Metallstempling er produksjonsprosessen som bruker spesialiserte dyser montert i en presse for å kutte, bøye eller forme flatt metallplate til nøyaktig formede komponenter ved produksjonshastighet.
Forholdet mellom formdesign og stemplingsresultater er symbiotisk. En perfekt konstruert dyse sammen med feil presseparametere vil fortsatt produsere skrap. Omvendt kan ikke en godt-presse kompensere for dårlig formgeometri. Hver variabel i dysen, fra stanse-til-dyseklaring til overflatefinish, påvirker direkte delens kvalitet, syklustid og verktøyets levetid.
Hva brukes metallstempling til i praksis? Alt fra å blanke flate former ut av en stripe, til dype-sylindriske kopper, til å lage fine overflatedetaljer. En enkelt progressiv dyse kan utføre et dusin sekvensielle operasjoner i ett trykk, og gjøre en kontinuerlig spole av metall til ferdige deler med hastigheter som overstiger 1000 slag per minutt.
Hvorfor dør og stempling er viktig i moderne produksjon
Fire kvaliteter gjør denne prosessen nesten uerstattelig for produksjon av middels-til-høyvolum:
- Repeterbarhet- Når en terning er validert, er hver del den produserer dimensjonalt identisk, enten det er den første delen eller den millionte.
- Trange toleranser- Riktig utformede dyser holder toleranser innenfor tusendeler av en tomme, og eliminerer ofte sekundær maskinering.
- Kostnadseffektivitet i stor skala- Høye verktøykostnader på forhånd motvirkes av ekstremt lave kostnader per-del når produksjonen øker.
- Allsidighet på tvers av-bransje- Karosseristrukturer for biler, romfartsbraketter, elektroniske kontakter, kabinetter for medisinsk utstyr og paneler for forbrukerapparater er alle avhengige av stemplede komponenter.
Allsidigheten strekker seg også til materialer. Blødt stål, rustfritt stål, aluminium, kobber og messing er alle rutinemessig stemplet, og hver gir unike formbarhetsegenskaper som påvirker valg av formdesign.
Med definisjoner på plass, begynner den virkelige dybden på verktøynivå, der valg av riktig dysetype avgjør om et prosjekt når kostnads-, hastighets- og kvalitetsmålene eller går glipp av alle tre.
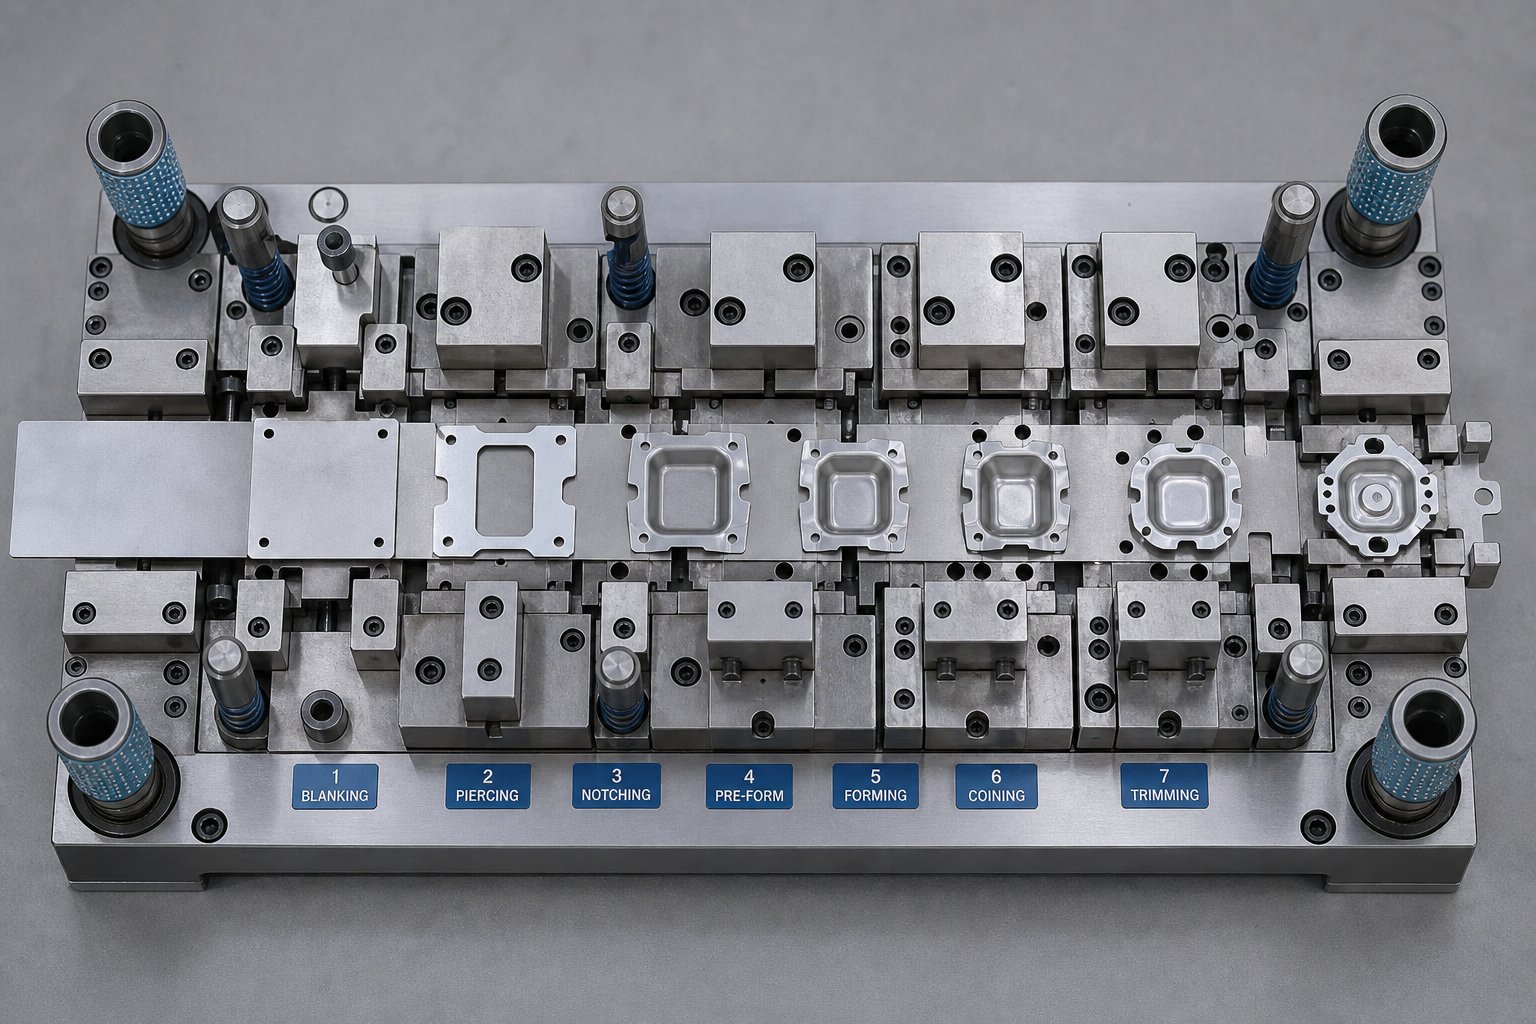
Typer stempelmatriser og når de skal brukes hver
Å velge feil formtype for prosjektet ditt er som å velge en slegge for ferdigsnekring. Du kan få resultater, men du vil kaste bort materiale, tid og budsjett underveis. De fire hovedtypene stemplingsdyser har hver sin egen ytelseskonvolutt, og å forstå deres avveininger-er den raskeste måten å matche verktøyinvesteringer med produksjonsvirkelighet.
Progressive Dies og hvordan de fungerer
Deprogressiv stanseprosessdreier seg om et enkelt, elegant konsept: en kontinuerlig metallstrimmel mates gjennom en serie med stasjoner inne i en dyse, hvor hver stasjon utfører en annen operasjon, skjærer, bøyer, former eller stikker i rekkefølge. Strimlen fungerer som sin egen transportør, og frakter den delvis utformede delen fra en stasjon til den neste for hvert trykk. På sluttstasjonen separeres den ferdige komponenten fra bæreremsen.
Hvorfor betyr dette noe? Fart. En godt-utformet progressiv dyse kan produsere komplekse deler med hastigheter som overstiger flere hundre slag per minutt, samtidig som den opprettholder stramme toleranser på tvers av alle stasjoner. Det gjør progressive dies til arbeidshesten bak-høyvolums-stempelstempler, elektroniske koblinger og små presisjonsbraketter.
Fordeler
- Ekstremt høy gjennomstrømning med minimal manuell håndtering
- Tett dimensjonskonsistens fra stasjon til stasjon
- Minimalt materialspill gjennom optimaliserte stripeoppsett
- Lavere lønnskostnader når produksjonen er i gang
Ulemper
- Høyere innledende verktøyinvestering på grunn av kompleksitet med flere-stasjoner
- Begrensninger i delgeometri: dype trekk og svært store deler er vanskelige å håndtere mens arbeidsstykket forblir festet til stripen
- Designendringer etter bygging er kostbare og tidkrevende-
Overføringsdyser for større og komplekse deler
Hva skjer når delen din er for stor eller for dypt trukket til å forbli koblet til en stripe? Det er der overføringsstemplingen tar over. I denne tilnærmingen kuttes et emne fri fra lagermaterialet ved den første stasjonen og flyttes deretter fysisk mellom påfølgende stasjoner med mekaniske fingre eller automatiserte gripere.
Fordi arbeidsstykket er uavhengig av en bæreremse, gir overføringsstempling plass til dypere trekk, større geometrier og operasjoner som gjenging eller rifling som ville være umulig i et progressivt oppsett. Strukturelle komponenter for romfart, store apparatpaneler og tunge karosserideler er ofte avhengige av denne metoden. Avveiningen- er lavere syklushastighet og høyere oppsettskompleksitet sammenlignet med progressiv verktøy, men designfriheten er betydelig større.
En ofte-oversett fordel: overføringsdyser eliminerer bærenettet som forbinder delene i en progressiv stripe, noe som kan redusere råmaterialeforbruket på hvert stykke og redusere de totale delkostnadene for større komponenter.
Sammensatte og kombinasjonsdyser
Sammensatt stansing utfører flere skjæreoperasjoner i et enkelt trykk. Se for deg å blanke en skive: den ytre diameteren og det indre hullet stanses samtidig i en nedadgående bevegelse. Resultatet er en flat, svært nøyaktig del produsert raskt og kostnadseffektivt-. Sammensatte dyser utmerker seg ved enkle geometrier der flathet og kantkvalitet er avgjørende, for eksempel pakninger, shims og elektriske lamineringer.
Kombinasjonsdyser går ett skritt videre. De utfører både kutte- og formingsoperasjoner i et enkelt slag, og produserer en del som ikke bare er blankt til form, men også bøyd eller trukket i samme treff. Når delen din er moderat kompleks, men volumet ikke rettferdiggjør investeringen av et fullt progressivt verktøy, fyller en kombinasjonsmatris gapet pent.
Nøkkelforskjellen: sammensatte dører kun kuttes; kombinasjonsstanser kuttes og formes. Valget mellom dem avhenger av om den ferdige delen krever ikke-plan geometri.
Konsolidert sammenligning av dysetyper
Når du evaluerer platestansestanser for et nytt prosjekt, kartlegger tabellen nedenfor hver type mot beslutningsfaktorene som betyr mest for verktøyingeniører og innkjøpssjefer:
| Die Type | Best-for delkompleksitet | Ideelt produksjonsvolum | Typisk toleranseområde | Relativ verktøykostnad | Syklushastighet |
|---|---|---|---|---|---|
| Progressiv | Små til middels deler med moderat kompleksitet (bøyninger, hull, former) | Høyt volum (100 000+ årlig) | ±0,025 mm til ±0,1 mm | Høy | Veldig rask (200-1,500+ SPM) |
| Overføre | Store eller dypt tegnede deler med intrikate funksjoner | Middels til høyt volum (10K-500K+) | ±0,05 mm til ±0,15 mm | Høy | Moderat (15–80 SPM) |
| Sammensatt | Flate, enkle deler som krever nøyaktige kuttekanter | Lavt til høyt volum (fleksibel) | ±0,025 mm til ±0,075 mm | Lav til middels | Rask (100–400 SPM) |
| Kombinasjon | Moderat komplekse deler som trenger å kuttes og formes i ett treff | Lavt til middels volum (1K-50K) | ±0,05 mm til ±0,1 mm | Medium | Moderat (60–200 SPM) |
Legg merke til at ingen enkelt terningstype dominerer over hver kolonne. Progressive dies vinner på hastighet, men krever høye forhåndsinvesteringer. Overføringsdyser gir geometrisk frihet på bekostning av syklustid. Sammensatte dyser holder kostnadene lave for enkle deler, mens kombinasjonsdyser tilbyr en middelvei for moderat kompleksitet ved moderat volum.
Det riktige valget avhenger til syvende og sist av tre spørsmål: hvor kompleks er delen, hvor mange trenger du per år, og hvilke toleranser krever søknaden? Hvis du svarer på disse foran, styrer du mot stanseformene som balanserer kostnader og kapasitet uten å investere over- eller under- i verktøy.
Å velge formtype er selvfølgelig bare halve ligningen. Hver type er fortsatt avhengig av et sett med kjernestanseoperasjoner, blanking, piercing, bøying, tegning og mer, som definerer hva som faktisk skjer med metallet på hver stasjon.
Kjernestemplingsoperasjoner forklart med applikasjoner
Hver stemplet del, enten det er en flat skive eller en dyp-tegnet bilkopp, skylder sin form til en bestemt sekvens av operasjoner som utføres inne i formen. Disse operasjonene er vokabularet til stemplingsprosessen, og å forstå hver enkelt hjelper deg å forutsi hvordan et design vil oppføre seg under pressen, hvor defekter kan oppstå og hvilke toleranser som er realistisk oppnåelige.
Tenk deg at du blar gjennom driftsarket til en ferdig del. Du vil se termer som blanking, piercing, bøying, drawing og coining oppført i rekkefølge. Hver oppføring representerer en distinkt interaksjon mellom slag og terning. Her er hva som faktisk skjer ved hvert trinn, og hvorfor det betyr noe for designet ditt.
Blanking og Piercing operasjoner
Stempling og stansing er begge skjæreoperasjoner, noe som betyr at de skiller materiale ved å tvinge en stans gjennom arket og inn i en dyseåpning. Forskjellen ligger i hvilken brikke du beholder.
Ved blanking er stykket stanset ut av remsen det ønskede arbeidsstykket. Tenk på å skjære ut kakeformer fra deig: kaken er blank, og den gjenværende deigen er skrap. Ved piercing (noen ganger kalt stansestempling) forblir selve stripen arbeidsstykket, og de små sneglene som er fjernet for å lage hull eller slisser, blir kastet.
Den kritiske designparameteren for begge operasjonene er stans-til-dyseklaring, som er gapet mellom skjærekantene til stansen og dysen. Denne klaringen er uttrykt som en prosentandel av materialtykkelsen og varierer etter materialtype. For bløtt stål er en klaring på omtrent 5-10 % per side typisk. For liten klaring forårsaker overdreven verktøyslitasje og doble skjærmerker; for mye skaper kraftige grader og dårlig kantkvalitet. Å få denne balansen riktig avgjør om stanseprosessen for metallplater gir rene kanter eller genererer skrap som setter seg fast i formen.
Bøying, forming og tegning
Når det flate emnet eller stripen er kuttet til form, forvandler den neste operasjonsfamilien den til en tre-dimensjonal del.
- Bøyning- Enkel vinkeldeformasjon langs en rett akse. Vanlige bruksområder inkluderer braketter, kanaler og flenser. Den primære designbegrensningen er tilbakespring: materialets elastiske gjenoppretting får det til å løsne seg delvis etter at stansen trekker seg tilbake. Ingeniører kompenserer ved å overbøye delen noen få grader utenfor målvinkelen slik at den slapper av tilbake til riktig posisjon.
- Forming- Kompleks konturforming som bøyer materialet langs buede eller sammensatte akser. Brukes til karosseripaneler, apparathus og strukturelle avstivere. Nøkkelbegrensningen er å kontrollere materialflyten for å forhindre rynker i komprimerte områder og tynning i strakte områder.
- Tegning- Å trekke metallplater inn i et dysehulrom for å skape dybde, og produsere hule former som kopper, bokser og innhegninger. Designutfordringen her er å håndtere emneholderkraften: for lite tillater rynking ved flensen, mens for mye begrenser materialflyten og forårsaker riving i stanseradiusen.
Springback fortjener spesiell vekt fordi det påvirker nesten alle operasjoner som deformerer metall uten å kutte det. Avansert høy-stål og aluminiumslegeringer viser betydelig mer tilbakefjæring enn bløtt stål, noe som noen ganger kreveriterative simulerings- og kompensasjonsstrategierunder formdesign for å oppnå dimensjonal samsvar. Den systematiske tilnærmingen med å måle, redusere, kontrollere og kompensere for tilbakespring har blitt standard praksis for disse materialene.
Mynting, preging og sekundære operasjoner
Utover skjæring og forming, finjusterer flere etterbehandlingsoperasjoner egenskapene til en stemplet del eller legger til funksjonelle detaljer. Hva er stansing i forhold til disse sekundære trinnene? Mens stansing i store trekk refererer til enhver skjæreoperasjon utført av en dyse (blanking og piercing inkludert), omfatter begrepet også presisjonstrimming og hakkoperasjoner som renser opp formede deler før de forlater pressen.
- Myntverk- En høy-komprimeringsoperasjon som klemmer metall mellom stanse- og dyseflatene, og får det til å flyte og fylle hver eneste detalj i verktøyets hulrom. Vanlige bruksområder inkluderer elektriske kontakter som krever presis tykkelse, valuta og lagerflater. Den primære begrensningen er den ekstremt høye tonnasjen som kreves, ofte tre til fem ganger større enn formingsoperasjoner på samme materiale.
- Preging- Hever eller forsenker mønstre, tekst eller overflateteksturer inn i arket uten å skjære gjennom det. Brukes til merkevarebygging, avstivning av ribber og funksjonelle teksturer på varmeskjold. Begrensningen opprettholder konsistent materialtykkelse, slik at den pregede funksjonen ikke skaper et svakt punkt eller forvrenger den omkringliggende geometrien.
- Utstanset trim og sekundære operasjoner- Etter primær forming kan det hende at deler trenger trimmede flenser, hull eller punktsveisede-innsatser. Progressive dyser kan integrere disse trinnene på nedstrøms stasjoner, mens frittstående deler kan flyttes til dedikerte armaturer. Designhensynet er å sikre at sekundære operasjoner ikke forvrenger delens geometri oppnådd under tidligere formingsstadier.
Hver av disse operasjonene kan kombineres i en enkelt dyse eller fordelt på flere stasjoner avhengig av delens kompleksitet og produksjonsvolum. En progressiv terning, for eksempel, kan blanke og stikke hull på de to første stasjonene, danne på den tredje, tegne på den fjerde og sette inn en kritisk overflate på den femte, alt i et enkelt trykk og fullføre hele stemplingsprosessen på under ett sekund.
Å vite hva hver operasjon krever av verktøyet fører direkte til det neste kritiske spørsmålet: hvilke materialer og designparametere må ingeniører spesifisere for å sikre at dysen yter pålitelig gjennom hundretusener, eller til og med millioner, av sykluser?
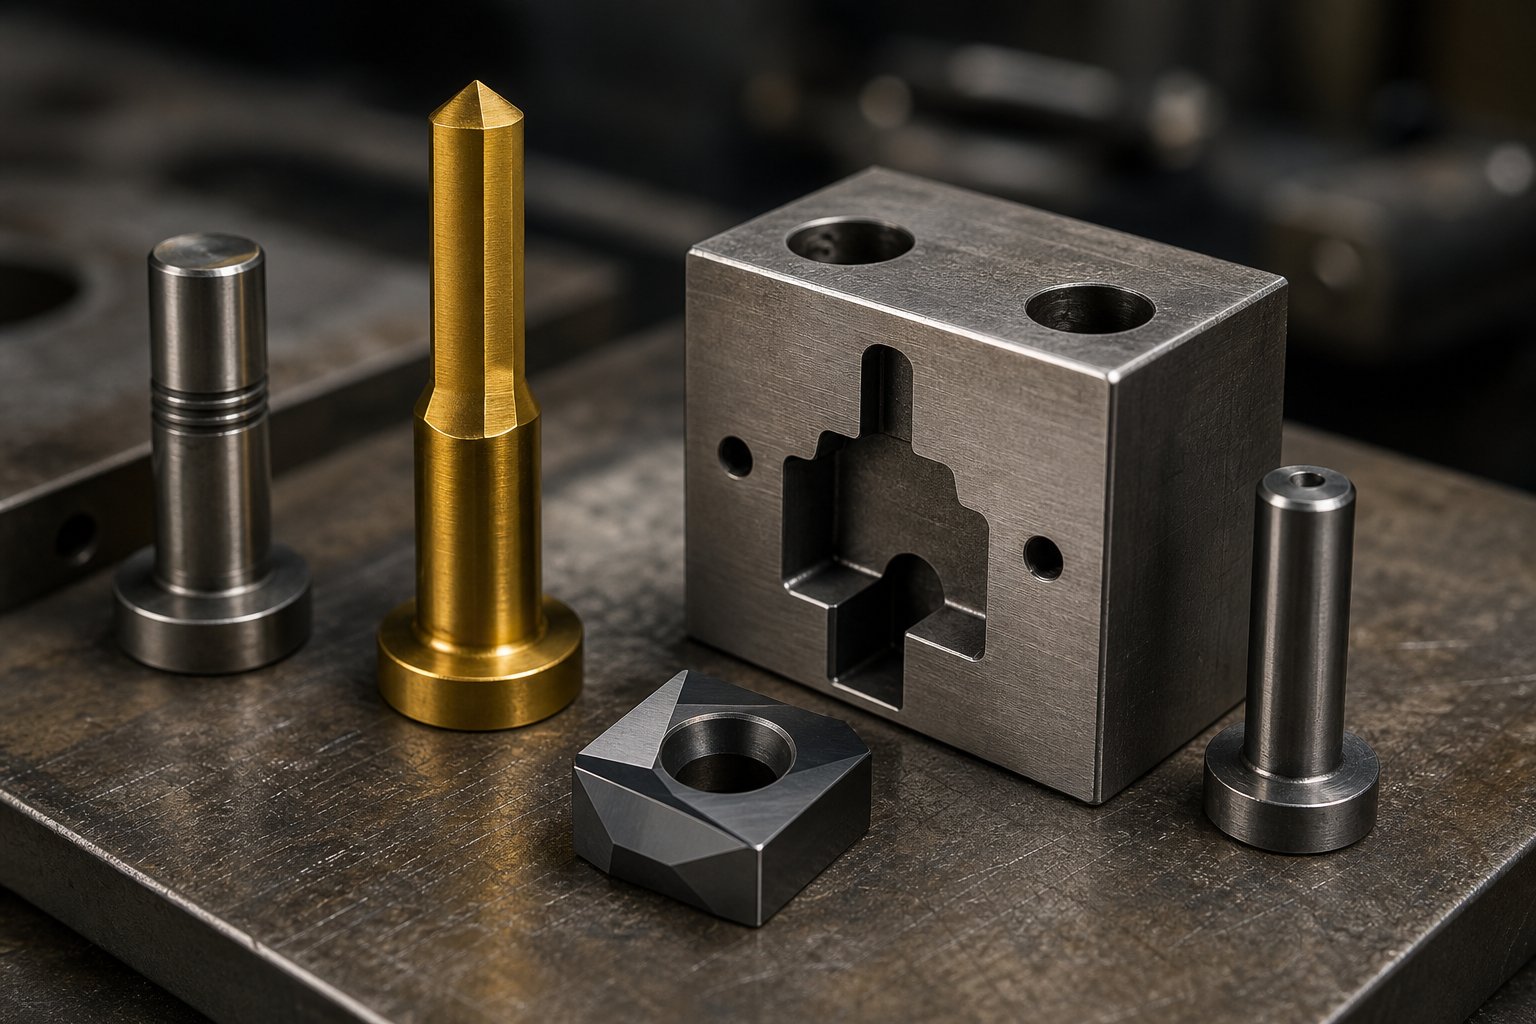
Dysematerialer og designhensyn for ingeniører
En die kan være perfekt formet og fortsatt svikte for tidlig hvis den er bygget av feil materiale. Geometrien får all oppmerksomhet under designvurderinger, men stålet bak den geometrien er det som avgjør om verktøyet ditt varer femti tusen treff eller fem millioner. Stemplingsformdesign er grunnleggende en materialteknisk utfordring forkledd som et geometriproblem.
Materialvalg og overflatebehandlinger
Hver metallmatrise starter som en blokk av verktøystål, og kvaliteten du velger setter et tak på ytelsen. Avgjørelsen kommer ned til å balansere tre konkurrerende egenskaper: hardhet, seighet og slitestyrke. Trykk for hardt på en, og du ofrer en annen.
Her er de vanligste materialfamiliene som brukes i stålstempling:
- D2 verktøystål- Et høyt-karbon, høyt-kromstål med eksepsjonell slitestyrke. Den tette karbidstrukturen gjør den ideell for blanking og piercing av matriser som kjører slipende materialer over lange produksjonskampanjer. Avveiningen-? D2 ermer sprø enn andre verktøystålog kan chip under høye-sjokkbelastninger.
- A2 verktøystål- Et luft-herdende, middels-legert stål som tilbyr en balansert profil av slitestyrke og seighet. A2 motstår chipping bedre enn D2, noe som gjør den allsidig for forming av dyser og komplekse stansegeometrier der slagkreftene er betydelige.
- M2 høyhastighets-stål (HSS)- Beholder hardheten ved høye temperaturer som genereres under høy-hastighetsoperasjoner. Denne egenskapen, kjent som rød hardhet, forhindrer at skjærekantene mykner under rask sykling. M2 bygger bro mellom konvensjonelle verktøystål og karbid.
- Wolframkarbidinnsatser- Når slitestyrken må være ekstrem, er karbid uten sidestykke. Det er betydelig hardere enn noe stål, men også mer sprøtt, så det brukes vanligvis som innsatser i soner med høye-slitasje i stedet for som et helblokkmateriale. Carbide rettferdiggjør kostnadene på kjøringer i hundretusenvis eller millioner av deler.
Grunnmaterialet er bare en del av ligningen. Overflatebehandlinger forlenger levetiden dramatisk uten å endre bulkegenskaper. Titanium Nitride (TiN)-belegg legger til et hardt, lav-friksjonslag som reduserer gnaging ved forming av rustfritt stål. Titankarbonitrid (TiCN) gir enda høyere hardhet for mer slipende arbeidsstykkematerialer. Nitrering diffunderer nitrogen inn i dyseoverflaten, og skaper en-slitasjebestandig kasse samtidig som kjernens seighet bevares. Å matche det riktige belegget til arbeidsstykkets materiale og produksjonsvolum er en av de raskeste måtene å redusere kostnadene per-del på metallpressedyser uten en fullstendig gjenoppbygging av dyse.
En praktisk tommelfingerregel: korte serier og prototyping kan ofte rettferdiggjøre økonomiske stål som O1; medium-produksjonsdrakter A2; og høyvolums- eller slipeapplikasjoner krever D2- eller karbidskjær med avanserte belegg.
Kritiske designparametre for stanseingeniører
Materialvalg gir formen sin holdbarhet. Stemplingsdesignparametere gir den presisjon. Flere beregninger må låses før et CNC-program skrives:
- Slå-for å-døde klaring- Avstanden mellom skjærekanter, uttrykt som en prosentandel av materialtykkelsen per side. Standard praksis anbefaler omtrent 10 % per side som utgangspunkt, selv om hardere materialer krever økt klaring og fin-blanking-applikasjoner krever mye mindre. For stramt øker verktøyslitasjen; for løs gir kraftige grader.
- Optimalisering av stripelayout- Ordne emner på spolelisten for å maksimere materialutnyttelsen. Selv en forbedring på 2-3 % i layouteffektivitet gir betydelige besparelser over en million-delkjøring.
- Plassering av pilotstift- Piloter registrerer stripen på hver stasjon for å opprettholde konsekvent justering. Feilplasserte eller slitte piloter forårsaker kumulative posisjonsfeil som viser seg som feiljusterte hull eller inkonsekvente trimlinjer nedstrøms.
- Stasjonssekvensering- I progressive dies er rekkefølgen på operasjonene viktig. Piercing går vanligvis foran dannelsen fordi hull stanset inn i en flat stripe er mer dimensjonsstabile enn hull gjennomboret etter bøyning. Sekvenseringsbeslutninger har direkte innvirkning på sluttoleransen.
Hver av disse parameterne samhandler med de andre. Endring av materialtykkelse, for eksempel, bølger gjennom klaringsverdier, trykktonnasjeberegninger og krav til båndbredde. En disiplinert designprosess for metallstempling dokumenterer disse gjensidige avhengighetene tidlig, slik at nedstrømsendringer ikke går over i kostbar omarbeiding av formen.
Arbeidsstykkets materialegenskaper og deres innvirkning på formdesign
Du kan ikke designe en metallplate isolert fra materialet den vil stemple. Strekkstyrke, duktilitet og tykkelse på arbeidsstykket dikterer klaringsverdier, formingskraft og tilbakefjæringskompensasjonsstrategi. En dyse konstruert for bløtt stål vil ikke fungere på samme måte på rustfritt stål eller aluminium, selv om delens geometri er identisk.
Vurder tre viktige interaksjoner:
- Strekkstyrke og formingskraft- Materialer med høyere-styrke krever mer pressetonnasje og legger større belastning på komponentene. Dette betyr hardere formmaterialer og mer robust formkonstruksjon.
- Duktilitet og formbarhet- Materialer med høy forlengelse (som kobber eller bløtt stål) flyter lett inn i komplekse former. Materialer med lav-duktilitet begrenser oppnåelige trekkdybder og tette radier.
- Tilbakeslagstendens- Materialer med høyere flytestyrke og elastisitetsmodul fjærer mer aggressivt tilbake etter forming.Høy-stål og aluminiumkrever overbøyningskompensasjon innebygd direkte i formgeometrien.
Tabellen nedenfor kartlegger vanlige arbeidsstykkematerialer mot faktorene som har størst innvirkning på valg av formverktøy og designbeslutninger:
| Arbeidsstykkemateriale | Formbarhetsvurdering | Springback tendens | Die Wear Impact | Typisk klaring (% per side) |
|---|---|---|---|---|
| Mykt stål (lavkarbon) | Høy | Lav til moderat | Moderat | 5-8% |
| Rustfritt stål (304/316) | Moderat | Høy | Høy (slipende, arbeids-herder) | 8-12% |
| Aluminium (5052/6061) | Moderat til høy | Høy | Lav (men utsatt for gnaging) | 8-10% |
| Kobber (C110) | Veldig høy | Lav | Lav | 5-7% |
| Messing (C260) | Høy | Lav til moderat | Lav til moderat | 5-8% |
Legg merke til mønsteret: Materialer som er hardere og sterkere krever større klaringer og mer slitasjebestandig-dysestål. Rustfritt stål, for eksempel,-herder raskt under formingen, noe som akselererer slitasje på formene og ofte rettferdiggjør TiN-belagt eller karbid-verktøy. Aluminium slites ikke like aggressivt på formen, men har en tendens til å galle (kald-sveise til dysens overflate), noe som gjør lav-friksjonsbelegg avgjørende.
Disse materielle-avgjørelsene bølger hele veien fra det første formkonseptet til vedlikeholdsplanleggingen. En dyse designet med nøye oppmerksomhet på arbeidsstykkets egenskaper vil ikke bare produsere bedre deler på dag én, men vil også opprettholde dimensjonsnøyaktigheten langt dypere inn i levetiden, noe som fører direkte til spørsmålet om hvordan den dysen blir bygget i utgangspunktet.
Byggeprosessen fra design til utprøving
En terning oppstår ikke over natten. Mellom den første deltegningen og den første produksjons-kvalitetsstemplede komponenten ligger en strukturert, flerfaset arbeidsflyt som forvandler råverktøystål til et presisjonsinstrument som er i stand til å gjenta den samme operasjonen millioner av ganger. Dysefremstillingsprosessen er der ingeniørteori møter fysisk virkelighet, og hver snarvei som tas her dukker opp senere som skrot, omarbeiding eller for tidlig verktøysvikt.
Enten du er en verktøyingeniør som administrerer et bygg internt eller en innkjøpssjef som vurderer en leverandørs evner, vil forståelsen av hva som skjer på hvert trinn hjelpe deg med å stille bedre spørsmål, sette realistiske tidslinjer og oppdage røde flagg tidlig.
Mulighetsanalyse og CAE-simulering
Ethvert seriøst produksjonsprosjekt starter med et spørsmål: kan denne delen faktisk stemples som tegnet? Mulighetsanalyse er den første porten, og den undersøker delens geometri, materialvalg, tykkelse, toleranser og forventet produksjonsvolum for å avgjøre om designet kan produseres uten overdreven risiko.
Når gjennomførbarheten er bekreftet, tar-Computerstøttet ingeniørsimulering (CAE) over. Ved hjelp av finite element-analyse (FEA) modellerer ingeniører digitalt hvordan metallplaten vil oppføre seg inne i formen: hvor materialet tynnes ut, hvor det rynker seg, hvor tilbakespring vil trekke dimensjoner ut av spesifikasjonene. Simuleringsprogramvare forutsier disse defektene før noe stål kuttes, og lar ingeniører justere trekkradier, emneholdertrykk og formgeometri i et virtuelt miljø i stedet for gjennom kostbar fysisk prøving-og-feil.
Kostnadsbesparelsene her er betydelige. I følge innsikt fraKeysights formende simuleringsforskning, kan virtuelle dyseprøver eliminere flertallet av formbarhetsproblemer før prototyping begynner, kutte uker fra utviklingstidslinjer og unngå kostbare verktøymodifikasjoner etter herding. For vanskelige materialer som avansert høy-stål eller aluminiumslegeringer, er simulering ikke valgfritt. det er den eneste praktiske måten å forutsi og kompensere for tilbakeslagsstørrelser som ellers ville kreve flere fysiske korreksjonssykluser.
CNC maskinering, EDM og montering
Med simuleringsdata validert, begynner maskinbearbeiding. Denne fasen gjør herdede stålblokker til presisjonsoverflatene som vil forme hver del som dysen produserer. Sekvensen følger vanligvis denne banen:
- CNC fresing- Grov og semi-bearbeiding av formblokker, stanseholdere og stripperplater. Fem--akse CNC-sentre håndterer komplekse konturer i ett enkelt oppsett, og reduserer kumulative posisjonsfeil.
- Varmebehandling- Dysekomponenter gjennomgår vakuumovnsherding for å oppnå målhardhet (vanligvis HRC 58-62), etterfulgt av herding for å balansere hardhet med seighet.
- Wire EDM- Intrikate stanseprofiler og tette-toleranseåpninger kuttes ved hjelp av en fin messingtrådelektrode. Wire EDM oppnår toleranser så tette som ±0,005 mm på herdet stål, noe som gjør det avgjørende for komplekse blanking og piercing geometrier.
- Overflatesliping- Sikrer flathet på sammenkoblende overflater, slik at øvre og nedre formhalvdel justeres nøyaktig over hele lukkehøyden.
- Forsamling- Styrepinner, foringer, fjærer, piloter og stripperkomponenter er montert sammen. En mesterdysemaker utfører en tørrkjøring, og sykler manuelt den sammensatte verktøydysen for å se etter interferens før den noen gang ser en presse.
Verktøyet og formingshåndverket lever i disse detaljene. Hver komponent må passe innenfor mikrometer av designhensikten, fordi enhver slurv forenes med hvert trykk. Dette er grunnen til at erfarne dyseprodusenter stoler på lukket-sløyfe-metrologi, og inspiserer kritiske dimensjoner på hvert trinn i stedet for å vente på at den endelige monteringen avslører feil.
Prøvekjøringer, justering og sluttinspeksjon
Prøvefasen er der terningen beviser seg selv eller avslører sine svakheter. Den sammensatte formen monteres i en prøvepresse, og prøvedeler stemples med produksjons-representativt materiale. Disse første-artikkeldelene blir deretter målt mot GD&T-spesifikasjoner ved hjelp av koordinatmålemaskiner (CMM) og optiske komparatorer.
Sjelden produserer en die perfekte deler på sitt første treff. Den iterative justeringsprosessen, noen ganger kalt spotting eller blå-matching, finjusterer- formende overflater, korrigerer tilbakefjæringskompensasjon og optimerer hull-til-mellomrom basert på faktiske delmålinger. Hver syklus produserer data som driver neste justering inntil alle kritiske dimensjoner faller innenfor toleransen.
Sluttkontroll dokumenterer alt: dimensjonsrapporter, materialsertifiseringer, hardhetstestresultater og overflatemålinger. Først etter denne omfattende valideringen frigis formen for produksjon.
Formbyggere med full-service strukturerer hele denne arbeidsflyten under ett tak.YICHEN, tar for eksempel spesialtilpassede stanseformprosjekter gjennom en komplett sekvens, fra gjennomførbarhetsgjennomgang og CAE-simulering gjennom CNC-maskinering, prøvekjøringer og sluttinspeksjon, og gir produsenter og innkjøpsansvarlige ett enkelt ansvarspunkt fra konsept til produksjon-klare verktøy. For lesere som evaluerer partnere for å lage verktøy, eliminerer denne ende-to-ende-modellen koordineringskostnadene ved å dele stadier på tvers av flere leverandører.
Verktøyene og teknologiene for stansemaskinen som er beskrevet her, representerer etablerte beste praksiser innen verktøy- og stanseproduksjon. Men bransjen står ikke stille. Fremskritt innen servopresseteknologi, digital simulering og tilkoblede fabrikksystemer omformer det som er mulig på produksjonsgulvet, og presser syklushastigheter høyere og defektrater lavere enn noen gang før.
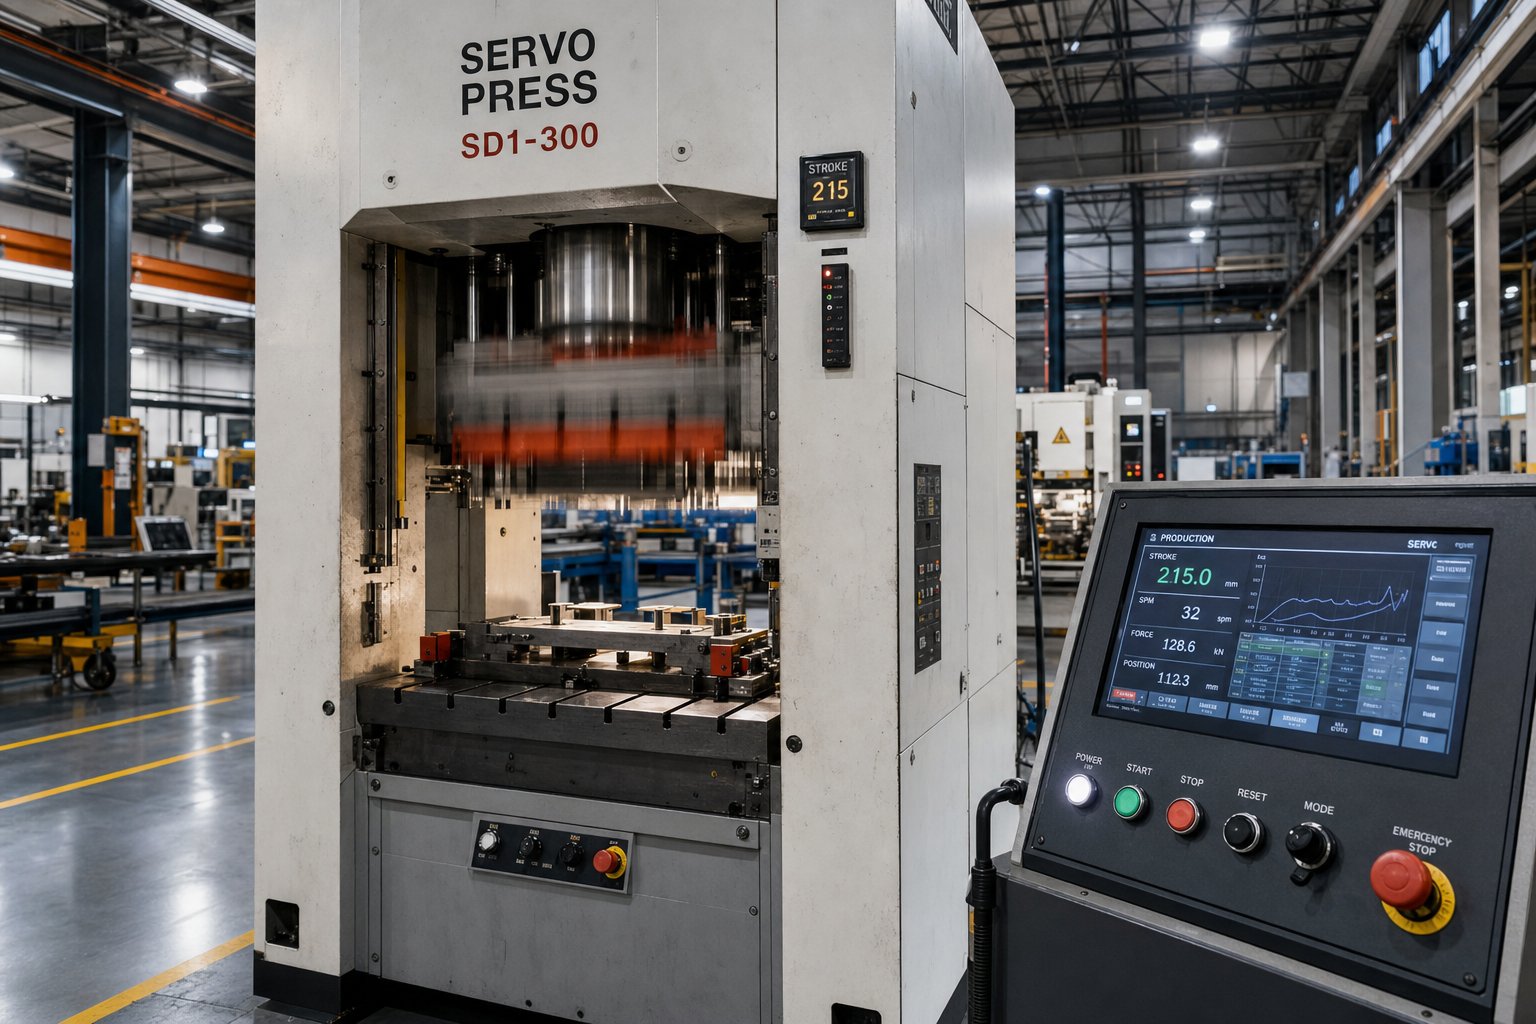
Moderne stemplingsteknologier som transformerer industrien
Formbyggingsprosessen kan følge en godt-etablert sekvens, men utstyret og programvaren som driver hvert trinn har endret seg dramatisk. Stemplingsteknologien utvikler seg på måter som påvirker alt fra hvordan en presse leverer kraft til hvordan en ingeniør forutsier defekter måneder før en dyse når butikkgulvet. Hvis du spesifiserer verktøy eller vurderer leverandører, vil forståelsen av disse fremskrittene hjelpe deg med å stille skarpere spørsmål og gjenkjenne hvilke evner som faktisk oversettes til bedre deler.
Servo Press-teknologi og dens fordeler
Hvordan fungerer en stemplingspresse i et tradisjonelt oppsett? Et svinghjul lagrer kinetisk energi, en clutch kobles inn, og stemplet går ned gjennom en fast bevegelsesprofil diktert av sveivgeometrien. Hastigheten er konstant. Oppholdstiden er ubetydelig. Du får det som den mekaniske koblingen gir deg, og vanskelige-å-materialer enten samarbeide eller rive.
En servo-drevet stansepresse omskriver disse begrensningene. I stedet for et svinghjul og clutch, endirekte-drevet servomotorkontrollerer glideposisjonen, hastigheten og hviletiden gjennom en fullt programmerbar slagprofil. Ingeniører kan bremse stempelet i øyeblikket av materialkontakt, holde den ved nedre dødpunkt for å la metallet flyte, og akselerere gjennom ikke-{1}}arbeidende deler av slaget, alt i løpet av en enkelt syklus.
De praktiske fordelene kombineres raskt:
- Variabel hastighet innenfor et slag- Tillater langsommere formingshastigheter for dype trekk på aluminium eller høy-fast stål, og reduserer riving og tynning uten å ofre den totale syklustiden.
- Programmerbar dwell- Å holde stansen i full dybde lar materialet slappe av, forbedre dimensjonsnøyaktigheten og redusere tilbakeslag på vanskelige geometrier.
- Energieffektivitet- Servomotoren trekker strøm først og fremst under arbeidsdelen av syklusen og bruker regenerativ bremsing under retardasjon, noe som resulterer i et betydelig lavere totalt energiforbruk sammenlignet med kontinuerlige mekaniske presser.
- Redusert støy og vibrasjoner- Myke-berøringskontaktprofiler eliminerer støtstøtet som kjennetegner konvensjonell høy-hastighetsstempling, forlenger matrisens levetid og forbedrer butikk-gulvforholdene.
For stemplingsverktøy utviklet for å håndtere avanserte materialer, låser servopresser opp formingsvinduer som rett og slett ikke finnes på faste-slagmaskiner. Stemplingsmaskinen og selve formen blir et koordinert system i stedet for to uavhengige deler av maskinvare.
Simuleringsprogramvare i Die Design
Fysisk prøve-og-feil på en prøvepress er dyrt. Hver mislykket iterasjon brenner pressetid, ingeniørarbeid, skrotemner og tidsplanmargin. FEA-basert formingssimuleringsprogramvare adresserer dette ved å kopiere hele produksjonsprosessen for stansing digitalt før en enkelt stålblokk bearbeides.
Moderne simuleringsverktøy forutsier hvor materialet vil tynnes utover sikre grenser, hvor rynking vil oppstå på grunn av overdreven kompresjon, hvor tilbakefjæring vil presse dimensjoner ut av toleranse, og om den valgte trekkpergeometrien og emneholderkraften er optimalisert. Ingeniører tester dusinvis av konfigurasjoner i timer i stedet for uker, og justerer blank form, tegnedybde og perleoppsett i et virtuelt miljø.
Avkastningen på investeringen er overbevisende. Bransjedata fra dyseprogrammer for biler viser at simuleringsveiledet-verktøy vanligvis krever bare én til to fysiske utprøvingsiterasjoner, sammenlignet med tre til seks iterasjoner for dyser utviklet uten å danne simulering. Simuleringsavgifter representerer vanligvis 3-8 % av de totale verktøykostnadene, men besparelsene fra eliminert etterarbeid og komprimerte tidslinjer gir konsekvent fem til ti ganger så mye investering i retur.
For stansepressedeler som involverer høy-stål over 590 MPa eller aluminiumspaneler, kan tilbakefjæringskompensasjon alene legge til tre til fem fysiske korreksjonssykluser uten simulering. Å bygge den kompensasjonen direkte inn i formgeometrien fra simuleringsdata forvandler en fler-ukers feilsøkingsøvelse til et forutsigbart, kontrollert trinn.
Industry 4.0-integrering i stemplingsoperasjoner
Stempelproduksjonsgulvet kobles til. Industri 4.0-prinsipper, konvergensen av sensorer, IoT-enheter og skyanalyse, gjør presser fra isolerte maskiner til datagenererende noder på en nettverkstilkoblet produksjonslinje. Her er nøkkelteknologiene som omformer daglig drift:
- I-dysekraftsensorer- Innebygde lastceller overvåker formings- og skjærekrefter i sanntid, og oppdager verktøyslitasje eller materialvariasjoner før de produserer-utav-spesifiserte deler. Plutselige krafttopper utløser automatiske pressestopp, og beskytter både formen og produktet.
- Forutsigbart vedlikehold via vibrasjons- og temperaturovervåking- Sensorer på presselagre, styresøyler og dysekomponenter sporer vibrasjonssignaturer og termisk drift. Flagg for maskinlæringsalgoritmertidlige varseltegn på slitasje eller forestående feil, slik at vedlikeholdsteam kan gripe inn før et sammenbrudd stopper produksjonen.
- Quick-die-endringssystemer (QDC).- Hydraulisk fastspenning, automatisk bolsteroverføring og forhånds-trinnsrettet verktøy reduserer dyseskift fra timer til minutter. På høy-miksproduksjonslinjer øker QDC direkte tilgjengelig presseoppetid.
- Statistisk prosesskontroll (SPC) hos pressen- Sammenkoblede stemplingslinjer mater dimensjons- og tvingdata inn i sentraliserte SPC-dashboards. Trender blir synlige i sanntid, noe som muliggjør prosesskorreksjoner før skrap akkumuleres i stedet for etter at en batch er avvist ved endelig inspeksjon.
- Digitale tvillinger- Virtuelle kopier av den fysiske pressen og formen simulerer operasjoner, identifiserer flaskehalser og validerer parameterendringer før de når produksjonsgulvet, noe som reduserer risikoen under prosessoptimalisering.
Sammen endrer disse teknologiene produksjonsprosessen for stempling fra reaktiv til prediktiv. I stedet for å vente på at en defekt skal vises på en del, flagger tilkoblede systemer forholdene som forårsaker defekter og griper inn oppstrøms. Resultatet er høyere oppetid, lavere skrothastigheter og vedlikeholdsplaner drevet av faktisk utstyrstilstand i stedet for vilkårlige kalenderintervaller.
Disse fremskrittene øker produktiviteten, men de eliminerer ikke den grunnleggende realiteten med slitasje. Selv den mest sofistikerte servopressen og-sensorutstyrte produksjonslinjen er fortsatt avhengig av disiplinert vedlikehold og rask feildiagnose for å holde deler innenfor toleranse over lang tid.
Vedlikehold og feilsøking av stansefeil
Sensornettverk og servopresser kan flagge anomalier, men noen må fortsatt åpne terningen, diagnostisere rotårsaken og fikse den. Vedlikehold av stemplingsdyse er hvor produksjonslengden enten er beskyttet eller rolig erodert, en tapt inspeksjon av gangen. Et disiplinert vedlikeholdsprogram forhindrer ikke bare sammenbrudd. Den holder delkvaliteten stabil over hundretusenvis av treff, holder kostnadene per-del forutsigbare, og unngår overlappende feil som gjør en mindre grad til en fullstendig pressestans.
Planer for forebyggende vedlikehold og beste praksis
Et godt vedlikeholdsprogram blander tids-baserte kontroller med utløsere for antall slag-. Kalenderintervaller sikrer at rutinemessig pleie aldri hoppes over i tunge produksjonsuker, mens treff-baserte terskler tar hensyn til realiteten at dies ikke slites med samme hastighet uavhengig av hvor mange dager som går mellom kjøringene.
Her er hvordan en praktisk tidsplan ser ut for et typisk stansesett som kjører moderat-til-høyt volum:
- Per skift- Visuell sjekk for grader på deler, oppbygging av snekker i formhulen, unormal støy og bekreftelse på levering av smøremiddel. Flagg enhver kant-relatert kvalitetsendring umiddelbart.
- Daglig- Inspiser piloter, fjærer, føringer og skrotstrømningsbaner. Rengjør kontaktflater og kontroller at kritisk maskinvare forblir sikker.
- Ukentlig- Mål slitasjeartikler mot dokumenterte servicekriterier. Dreiemoment-sjekk festene med en løsnehistorikk og oppdater treff-per-serviceposter.
- Månedlig- Dyprensede deler som er utsatt for forurensning. Gjennomgå guider, shims og timingstabilitet. Planlegg skjerping basert på slitasjetrender i stedet for gjetting.
- Utløsere for antall slag-- Planlegg skarphetsvurderinger og komponenterstatning basert på faktiske treff-per-tjenestedata for hver prosessform, ikke vilkårlige kalenderintervaller.
Frekvensen bør strammes når materialet blir mer slipende (rustfritt stål sliter verktøy raskere enn kobber), når deltoleranser er krevende, eller når dysens kompleksitet skaper flere steder for innrettingstap.Bransjeveiledning fra spesialister på forebyggende vedlikeholdanbefaler å bygge tidsplaner rundt basismålinger som nedetidsfrekvens, første-evne og gjennomstrømningsvariabilitet i stedet for å ta i bruk en-størrelse-passer-mal.
Viktige stanseformkomponenter som krever oppmerksomhet ved hvert PM-stopp inkluderer skjærekanter og stanser, stripperplater og fjærer, styrepinner og foringer, pilotstifter og skrapevakueringsbaner. En slitt fjær som ikke lenger striper delen rent eller en styrebøssing som utvikler slør vil produsere dimensjonsdrift lenge før den forårsaker en katastrofal svikt.
Feilsøking av vanlige stemplingsfeil
Når deler begynner å komme ut av pressen med synlige kvalitetsproblemer, motstå trangen til å umiddelbart slipe formen på nytt. Mange problemer med stansing kan spores tilbake til oppsettsdrift, smørefeil eller løs maskinvare i stedet for faktisk verktøyslitasje. En systematisk tilnærming sparer tid og unngår unødvendig matrisreparasjon.
Begynn med de enkleste, mest reversible årsakene: fanget snegler, blokkerte skrapveier, dårlig smøremiddeltilførsel, problemer med fôringsstigning og løse monteringsoverflater. Først etter å ha utelukket disse bør du bevege deg dypere inn i skjærekanter, slitte føringer eller skadede innsatser.
Tabellen nedenfor kartlegger de vanligste defektene til deres underliggende årsaker og korrigerende handlinger:
| Defekttype | Primære årsaker | Korrigerende handlinger | Forebyggingsstrategier |
|---|---|---|---|
| Rynker | Utilstrekkelig emneholderkraft; feil design av tegneperler; overdreven materialstrøm inn i hulrommet | Øk emneholdertrykket; redesign tegne perler; verifiser nitrogenfjær- eller putetrykk | Valider tom holderkraft under prøvekjøring; overvåke putetrykket hvert skift; simulere materialflyt før produksjon |
| Riving | Overdreven tynning fra stramme radier; utilstrekkelig smøring; materialstrekkstyrke som overstiger designforutsetninger | Øk trekkradiusene; forbedre smøremiddeltilførselen; verifiser innkommende materialspesifikasjoner mot formdesign | Spesifiser minimumsradier under formdesign; etablere smørekontroller per skift; gjennomføre innkommende materialinspeksjon |
| Grasdannelse | Slitte skjærekanter; overdreven slag-for å-døde klaring; avbrutt punch eller die-knapp | Slip eller slip skjærekanter på nytt; gjenopprette riktig klaring; erstatte skadede innsatser | Sporslipingsintervaller mot antall treff; inspisere kanter ved planlagte PM-stopp; bruk slitebestandige-belegg |
| Springback | Utilstrekkelig overbøyningskompensasjon; materialflytestyrkevariasjon; slitte formende overflater | Øk overbøyningsvinkelen i formgeometrien; justere tonnasje; verifiser materialpartiets konsistens | Bygg tilbakefjæringskompensasjon fra CAE-simulering; overvåke materialsertifiseringer parti-til-parti; inspiser formende overflater månedlig |
| Dimensjonsdrift | Slitte pilotpinner; termisk ekspansjon under lange løp; løs dør montering; slitasje på styrebøssing | Bytt ut slitte piloter; tillat termisk stabilisering før måling; retorque montering maskinvare; serviceguider | Spor dimensjonale trender mot antall treff; implementere-oppvarmingsprotokoll for lange løp; sjekk piloter og guider ved hvert PM-intervall |
Legg merke til et mønster: De fleste korrigerende handlinger innebærer å gjenopprette terningen til dens utformede tilstand i stedet for å finne opp nye løsninger. Hvis den samme defekten gjentar seg etter en bekreftet korrigering, ligger grunnårsaken sannsynligvis i selve formdesignet eller i en stempelmatsesettkomponent som har nådd slutten av levetiden, ikke i den siste justeringen som ble gjort.
Forlenge livet gjennom proaktiv omsorg
Tre faktorer dominerer matrisens levetid mer enn noen andre: smøring, materialkvalitetskontroll og pressjustering.
- Smøring- Riktig smøremiddeltype, påføringsvolum og dekningsområde reduserer friksjon-drevet slitasje på formende overflater og forhindrer gnaging. Et smøremiddel som fungerte for bløtt stål kan svikte helt på rustfritt stål. Tilpass smøremiddelet til arbeidsstykkematerialet og bekreft levering hvert skift.
- Materialkvalitetskontroll- Variasjoner i innkommende spoletykkelse, hardhet eller overflatefinish tvinger dysen til å jobbe utenfor designvinduet. Selv små avvik i strekkfasthet fremskynder slitasje på skjærekanter og danner radier. Materialinkonsekvens i sammensetning eller overflatekvalitet er blant de hyppigste årsakene til for tidlige defekter ved presisjonsstempling.
- Trykkjustering- En presse med problemer med ramparallellitet fordeler kraften ujevnt på tvers av dysesett, noe som forårsaker en-slitasje som ikke kan overvinnes mye vedlikehold. Regelmessig trykkkalibrering beskytter hver matris som kjører i den.
Hvor lenge skal en die vare? Typiske forventninger til levetid varierer enormt. En herdet D2 blanking dyse stempling bløtt stål med riktig vedlikehold kan kjøre flere millioner treff. Den samme geometrien i en formingsapplikasjon på rustfritt stål kan kreve utskifting av innsats ved 200 000-300 000 slag. Dysmateriale, arbeidsstykkemateriale, produksjonshastighet og vedlikeholdsdisiplin endrer alle dette tallet. Dysene som varer lengst er de som er bygget med realistiske serviceforventninger og opprettholdt mot faktiske slitasjedata i stedet for optimistiske forutsetninger.
Vedlikehold holder en die i gang. Men på et tidspunkt skifter spørsmålet fra hvordan man vedlikeholder verktøyet til om investeringen i det verktøyet var berettiget i utgangspunktet, og hvordan kostnad og produksjonsvolum skal lede neste verktøybeslutning.
Kostnadsfaktorer og volumbeslutninger for Die Investment
En terning som løper vakkert, men som aldri oppnår-balansevolumet, er ingen suksesshistorie. Det er et dyrt hyllepynt. Verktøybeslutninger er tekniske beslutninger, ja, men de er også økonomiske. Å forstå hva som driver kostnadene og hvordan produksjonsvolumet omformer økonomien hjelper deg med å investere i riktig verktøynivå uten å bruke overforbruk på kapasitet du aldri vil bruke eller underforbruk på et verktøy som ikke kan overleve kjøringen.
Hva driver kostnadene til stempling
To sitater for tilsynelatende identiske stemplede metalldeler kan variere med en størrelsesorden. Det gapet spores vanligvis tilbake til verktøy, ikke selve metallet. I følge Jennison Corporations kostnadsfordeling, er verktøykompleksitet den største enkeltkostnadsdriveren i ethvert stemplingsprosjekt, og dette er faktorene som forsterker det:
- Antall stasjoner- Hver operasjon (piercing, bøying, forming, trimming) krever sin egen stasjon i en progressiv terning. En enkel brakett som trenger tre stasjoner koster en brøkdel av et bilhus som krever tjue.
- Formingsvansker- Dype trekk, tette radier og sammensatte kurver krever mer sofistikert formgeometri, strammere maskineringstoleranser og ofte servopresskompatibilitet. Kompleks forming oversetter direkte til flere ingeniørtimer og mer CNC-tid.
- Die materialkvalitet- Et prototypeverktøy bygget av for-herdet stål koster langt mindre enn en produksjonsdyse med D2-innsatser med TiN-belegg vurdert for millioner av sykluser. Den forventede levetiden tilsier materielle investeringer.
- Toleransekrav- Presisjonsstansing med toleranser under ±0,05 mm krever wire EDM-profiler, tettere klaringer og mer iterative prøvesykluser. Hver desimal med presisjon legger til kostnadene ulineært.
- Del størrelse- Større deler trenger større dyseblokker, større presser og mer råstål. En strukturell brakett av stemplet stål for en bilramme krever betydelig mer verktøymasse enn en kontakt i fingertuppstørrelsen-.
- Integrerte sekundære operasjoner- I-dyseboring, innsetting av PEM-fester eller motstandssveising innebygd i den progressive dysen øker kompleksiteten til verktøyet på forhånd. Disse tilleggene reduserer imidlertid ofte totalkostnaden per-del ved å eliminere nedstrømshåndtering og separat feste.
Takeaway: verktøykostnaden er ikke vilkårlig. Den gjenspeiler kvantifiserbare beslutninger om kompleksitet, holdbarhet og presisjon. Å forstå hvilke faktorer prosjektet ditt faktisk krever, kontra hvilke som er hyggelige-å-ha, er den raskeste veien til en riktig-investering.
Produksjonsvolumterskler og valg av formtype
Volum endrer alt innen stemplingsøkonomi. En terning som koster $80 000 legger til $16 per del over et løp på 5000 stykker, men bare $0,16 per del over 500 000 stykker. Den asymptotiske kostnadskurven, somkostnadsforskning for bilstemplingbekrefter, er det som gjør volum til den store equalizeren innen industriell metallstempling.
Her er hvordan årlige volumforventninger kartlegges til passende investeringsnivåer:
| Årlig volum | Anbefalt die-tilnærming | Begrunnelse |
|---|---|---|
| Under 5000 deler | Enkle sammensatte dyser eller hånd-overføringsverktøy; vurdere laserskjæring som et alternativ | Verktøyamortisering per del forblir for høy til at komplekse dyser går i balanse |
| 5,000 - 50000 deler | Kombinasjonsdies eller korte progressive dies med færre stasjoner | Moderat utligning av verktøyinvesteringer per-del arbeids- og syklustidskostnader |
| 50,000 - 200000 deler | Full progressive dies med herdede innsatser | Høy-sykling og snævre toleranser rettferdiggjør bruken av verktøy; kostnadene per-del synker kraftig |
| 200,000+ deler | Komplekse progressive eller overføringsdyser med hardmetallskjær, automatisert materialhåndtering og- sekundære operasjoner | Maksimal automatisering og holdbarhet minimerer-kostnad og arbeidskraft per del; dø livet målt i millioner av slag |
Disse tersklene skifter avhengig av delens kompleksitet og gjeldende produksjonsmetode. En metallstemplet del med enkel geometri kan rettferdiggjøre stempling ved lavere volum, mens en dypttrukket komponent kan trenge større mengder for å forskyve verktøy. Det kritiske spørsmålet er ikke bare "hvor mange deler trenger jeg?" men "hva er min nåværende kostnad per-del, og med hvilket volum slår stemplingen det?"
Beregning av avkastning på verktøyinvesteringer
Verktøy ROI er ikke et mysterium. Det er aritmetisk, men det krever å se utover stykkpris til totale eierkostnader. Kjerneformelen er grei:
Totalkostnad=faste kostnader (design + verktøy + oppsett) + (variabel kostnad per enhet x volum)
Variabel kostnad per enhet inkluderer råmateriale, pressetid (basert på maskinens timepris og syklushastighet), arbeid og overhead. Industriestimeringsmodeller viser vanligvis at råmateriale utgjør 60-70 % av den variable stykkprisen på metallstemplingskomponenter, mens pressetid og arbeidskraft deler opp resten.
Der ROI-beregninger ofte kommer til kort, er å ignorere nedstrømsbesparelser. En dyse konstruert med strengere toleranser kan koste mer på forhånd, men kan eliminere sekundær maskinering, avgrading eller inspeksjonsoperasjoner som ellers øker kostnadene for hver enkelt del. På samme måte reduserer stempling av metalldeler med integrerte-dyseoperasjoner (tapping, maskinvareinnsetting) håndteringstrinn og kvalitetsrisikoen som følger med bevegelige deler mellom arbeidsstasjoner.
Når du vurderer om en verktøyinvestering gir mening for prosjektet ditt, bør du gå gjennom denne beslutningssjekklisten:
- Definer det totale forventede levetidsvolumet, ikke bare den første ordren. Et fem-årsutsikt endrer regnestykket betydelig sammenlignet med et enkelt årlig kjøp.
- Beregn den nåværende kostnaden per-del ved å bruke eksisterende metoder (bearbeiding, laserskjæring, manuell fabrikasjon) og ta med alle sekundære operasjoner, inspeksjon og håndtering.
- Få verktøytilbud som spesifiserer forventet levetid i slag, slik at du kan amortisere nøyaktig over hele levetidsvolumet.
- Sammenlign kostnadene per-del med forventet volum med den nåværende metoden. Inkluder materialavfallsmengder, siden effektiv stripelayout i progressive dyser ofte reduserer avfall sammenlignet med individuell skjæring av emner.
- Faktor i nedstrøms kostnadseliminering: vil strammere stemplingstoleranser fjerne et maskineringstrinn? Vil i-drift eliminere en separat monteringsstasjon?
- Vurder risiko: hva skjer hvis volumet kommer under anslag? Kan terningen tjene en sekundær del eller modifiseres økonomisk?
- Vurder total landkostnad, inkludert logistikk, emballasje, kvalitetsdokumentasjon og leverandørkommunikasjon, ikke bare stykkpris.
Stemplingsdeler blir dramatisk billigere ettersom volumskalaer, men bare hvis verktøyinvesteringen er kalibrert til realistisk etterspørsel. Å overinvestere i en kompleks progressiv terning for en årlig kjøring på 3000 deler er like bortkastet som å underinvestere i et enkelt sammensatt verktøy som slites ut halvveis i en kontrakt på 500 000 deler.
Den økonomiske rammen avklarer hvilken verktøyvei som skal gå. Men å velge riktig investeringsnivå er bare en del av innkjøpsligningen. Like viktig er det å velge en dysepartner med den tekniske dybden og kvalitetssystemene for å levere på den investeringen, en beslutning som bærer sitt eget sett med evalueringskriterier.
Velge den riktige stemplingsformepartneren for prosjektet ditt
Å vite hvilket verktøy du trenger og hvor mye du skal investere betyr bare hvis partneren som bygger det verktøyet kan levere på spesifikasjonene. En stemplet er bare så god som teamet bak den, og feil leverandør kan gjøre et godt-prosjekt om til måneder med korreksjoner, tapte toleranser og produksjonsforsinkelser. Så hva skiller en dyktig formprodusent fra en som bare ser bra ut på papiret?
Kvalitetskontrollmetoder i stemplingsproduksjon
Kvalitet i platestempling er ikke noe man bolter seg på til slutt. Den er innebygd i formdesignen, overvåkes gjennom hele produksjonen og verifiseres ved hvert overgangspunkt. En leverandør med modne kvalitetssystemer fanger opp problemer oppstrøms, før de blandes til kostbart skrot eller linjestopp.
Se etter disse inspeksjonsberøringspunktene når du vurderer en potensiell partner:
- Første-artikkelinspeksjon (FAI)- De første delene av en ny eller omarbeidet dyse måles mot hele GD&T-tegningen for å validere at verktøyet produserer samsvarende geometri før produksjonen starter.
- I-prosess SPC- Statistisk prosesskontroll sporer kritiske dimensjoner med definerte intervaller under kjøringen, og oppdager drift før deler forlater toleranse. Det er her sanntidskorrigeringer skjer.
- Sluttkontroll- En omfattende sjekk av dimensjons-, overflate- og funksjonskrav på ferdige partier før forsendelse. Dokumentasjonen inkluderer målerapporter, materialsertifiseringer og sporbarhet av partier.
Måleverktøyene som støtter disse sjekkpunktene betyr like mye. Koordinatmålemaskiner (CMM) håndterer komplekse 3D-geometrier. Optiske komparatorer verifiserer profiler og radier raskt. Go/no-go-målere gir rask bestått/ikke bestått screening på produksjonsgulvet uten å senke syklustiden. En leverandør som utelukkende er avhengig av håndholdte skyvelære for presisjonsarbeid er et rødt flagg.
Kompetente dyseprodusenter bygger kvalitet inn i selve verktøyet gjennom funksjoner som kontrollerte klaringer, selv-justerende piloter og slitasjekompenserende innsatser, slik at dysen produserer gode deler i seg selv i stedet for å stole på nedstrøms sortering for å fange opp defekter.
Hva du skal se etter hos en stempelleverandør
Hva er egentlig en verktøy- og dysemaker? Utover den tradisjonelle definisjonen av en håndverker som bygger presisjonsverktøy, omfatter begrepet i dag ingeniørkompetanse, simuleringsekspertise og produksjons-kvalitetssystemer. De beste formprodusentene kombinerer ferdigheter-med verktøyproduksjon med sofistikert digital design.
Når du går fra forskning til tilbudsforespørsel, evaluer potensielle partnere i forhold til disse kriteriene:
- Ende-til-evne demonstrert i praksis - YICHEN, for eksempel, dekker hele arbeidsflyten fra gjennomførbarhetsanalyse og CAE-simulering gjennom CNC-maskinering, prøvekjøringer og sluttinspeksjon under ett tak. Denne enkelt-kildemodellen viser hvordan en full-servicediemaker ser ut i praksis: ingen koordinasjonsgap mellom design-, bygge- og valideringsfaser, og ett ansvarspunkt for spesialtilpassede metallstansepresser fra konsept til produksjon-klar levering.
- CAE-simuleringsevne- Leverandører som kjører formsimuleringer før de skjærer stål, fanger opp problemer med tilbakespring, tynning og rynker digitalt, og sparer uker med gjentakelser av fysiske prøver.
- Maskineringskapasitet i-huset- CNC-fresing, wire EDM og overflatesliping på-stedet betyr raskere behandlingstid og tettere kontroll over kritiske dimensjoner enn å outsource maskineringstrinn.
- Prøvepress tilgjengelighet- En leverandør med dedikerte prøvepresser kan gjenta raskt uten å konkurrere om produksjonspressetid, og komprimere veien fra første prøve til godkjent verktøy.
- Inspeksjonsutstyr- CMM-er, optiske systemer og overflateruhetstestere bør kalibreres, dokumenteres og integreres i arbeidsflyten i stedet for å behandles som ettertanker.
- Materialsporbarhet- Full dokumentasjon fra råverktøystål til ferdig form, inkludert varmebehandlingsregistreringer og hardhetssertifiseringer, sikrer at du kan kontrollere kvaliteten når som helst i verktøyets levetid.
- Kommunikasjonsrespons- Pålitelige produsenter behandler kommunikasjon som en kjernefunksjon, ikke en høflighet. Se etter partnere som gir proaktive statusoppdateringer, svarer raskt på tekniske spørsmål og samarbeider gjennom designendringer i stedet for å forsvinne mellom milepæler.
Erfaring og spesialisering avrunder bildet. Dyseprodusenter med en dokumentert merittliste i din bransje, enten det er bil-, elektronikk- eller forbruksvarer, bringer institusjonell kunnskap om toleranser, materialer og feilmoduser som er spesifikke for din applikasjon. Be om referanseprosjekter i lignende materialer og kompleksitetsnivåer, og bekreft at verktøy- og formteamet deres har ansettelse i stedet for konstant omsetning.
Den rette partneren bygger ikke bare en terning. De beskytter produksjonstidslinjen din, holder toleransene dine gjennom hele verktøyets levetid, og gir dokumentasjonen og sporbarheten som moderne forsyningskjeder krever. Enten du kjøper din første stempelmatse eller konsoliderer leverandører for et eksisterende program, er det å matche evalueringskriteriene dine til en leverandørs demonstrerte evner den mest pålitelige veien fra forskning til produksjonsklare-verktøy.
Ofte stilte spørsmål om die og stempling
1. Hva er forskjellen mellom en progressiv terning og en transfer terning?
En progressiv dyse holder arbeidsstykket festet til en kontinuerlig metallstrimmel når det beveger seg gjennom flere stasjoner innenfor ett verktøy, noe som gjør det ideelt for små-til-middels høye-deler med hastigheter som overstiger flere hundre slag per minutt. En overføringsform skiller emnet fra stripen ved den første stasjonen og bruker mekaniske fingre eller gripere for å flytte det mellom stasjonene uavhengig. Dette tillater dypere tegninger, større geometrier og operasjoner som gjenging som er umulige mens delen forblir på en bærelist. Progressive dies vinner på hastighet og kostnad per del ved høye volumer, mens transfer dies gir større designfrihet for komplekse eller overdimensjonerte komponenter.
2. Hvordan velger du riktig formmateriale for et stemplingsprosjekt?
Valg av formmateriale avhenger av produksjonsvolum, arbeidsstykkemateriale og nødvendige toleranser. For korte serier og prototyping er økonomiske stål som O1 tilstrekkelig. Produksjon av middels-volum bruker vanligvis A2-verktøystål for balansen mellom slitestyrke og seighet. Påføringer med høyt-volum eller slipemidler krever D2-verktøystål eller wolframkarbidinnsatser sammen med overflatebehandlinger som TiN- eller TiCN-belegg. Materialet på arbeidsstykket er også viktig: rustfritt stål-herder og akselererer slitasje på formene, noe som ofte rettferdiggjør karbidinnsatser, mens aluminium har en tendens til å male mot ubelagte overflater, noe som gjør{10}}lavfriksjonsbelegg avgjørende uansett volum.
3. Hva forårsaker grader i metallstempling og hvordan fikser du dem?
Grader i stemplede deler skyldes først og fremst slitte skjærekanter, overdreven hull-til-klaring eller sprukket stanse- og stanseknapper. Når klaringen overskrider det optimale området for materialtykkelsen, blir skjærevirkningen ufullstendig, og etterlater grovt materiale festet til den kuttede kanten. Den korrigerende tilnærmingen innebærer å slipe eller slipe skjærekanter på nytt for å gjenopprette den opprinnelige profilen, verifisere og gjenopprette riktige klaringsverdier og bytte ut skadede innsatser. Forebyggingsstrategier inkluderer sporing av skjerpingsintervaller mot antall treff, inspeksjon av kanter ved planlagte vedlikeholdsstopp og påføring av-slitasjebestandige belegg for å forlenge intervallene mellom service.
4. Ved hvilket produksjonsvolum gir det økonomisk mening å investere i en stanseform?
Nullpunkt-avhenger av delens kompleksitet, gjeldende produksjonsmetode og formtype. Som et generelt rammeverk rettferdiggjør volumer under 5000 deler årlig sjelden kompleks verktøy og kan være bedre tjent med laserskjæring eller enkle sammensatte dyser. Mellom 5 000 og 50 000 deler, kombinasjonsdyser eller korte progressive dyser begynner å kompensere per-del arbeids- og syklustidskostnader. Over 50 000 deler gir fulle progressive dyser med herdede innsatser skarpe kostnadsreduksjoner per{13}}del. Nøkkelberegningen sammenligner den nåværende kostnaden per{15}}del, inkludert alle sekundære operasjoner, med amortisert verktøykostnad pluss stemplingspris på tvers av det totale levetidsvolumet, ikke bare en enkelt bestilling.
5. Hva bør du se etter når du velger en leverandør av stempelmatriser?
Vurder leverandører mot seks kjernefunksjoner: CAE-simulering for å fange opp formingsproblemer digitalt før maskinering,-intern CNC-fresing og tråd-EDM for dimensjonskontroll, dedikerte prøvepresser for rask iterasjon, kalibrert inspeksjonsutstyr som CMM-er og optiske komparatorer, sporbarhet av full materiale fra råstål gjennom hele kommunikasjonen og ferdigstilt prosjektering. Full-servicepartnere som YICHEN dekker gjennomførbarhetsanalyse gjennom sluttinspeksjon under ett tak, og eliminerer koordinasjonsgap mellom fasene. Bekreft også bransjespesifikk-erfaring, be om referanseprosjekter i lignende materialer og kompleksitet, og bekreft at verktøyteamet har stabilitet i stedet for høy omsetning.


