


Hva Metal Stamp Tool and Die egentlig betyr
Søk etter "metallstempelverktøy og matris" og du finner alt fra $15 håndstempler solgt på håndverksmarkeder til $200 000 progressive dyser utviklet for bilproduksjonslinjer. Dette utvalget skaper virkelig forvirring for kjøpere som prøver å finne den riktige løsningen. La oss fikse det.
Definere metall stempelverktøy og die
Metallstempelverktøy og -dyse refererer til den brede kategorien presisjonsinstrumenter som brukes til å merke, kutte, forme eller forme metall med påført kraft, alt fra håndholdte merkestempler til komplekse industrielle dyser som masseproduserer-platemetallkomponenter.
Stemplingsdefinisjonen skifter avhengig av kontekst. I et smykkeverksted betyr stempling å trykke et design inn i en overflate. På et fabrikkgulv betyr det å transformere flate metallplater til ferdige deler med hastigheter over 1500 slag i minuttet. Begge er gyldige, men de representerer helt forskjellige investeringer, ledetider og tekniske krav.
Håndverksstempler vs industrielle stemplingsstempel
Så hva er et stemplingsverktøy rent praktisk? Her er hvor spekteret betyr noe:
- Håndstemplerer manuelt betjente herdet stålverktøy slått med en hammer for å etterlate avtrykk som serienummer, logoer eller bokstaver. De er bærbare, lave-kostnader og egnet for lavt-volum eller enkelt-markeringsoppgaver.
- Maskinstemplerintegrer med hydrauliske presser eller dot pen-systemer for repeterbar,-høyere volummerking på produksjonslinjer.
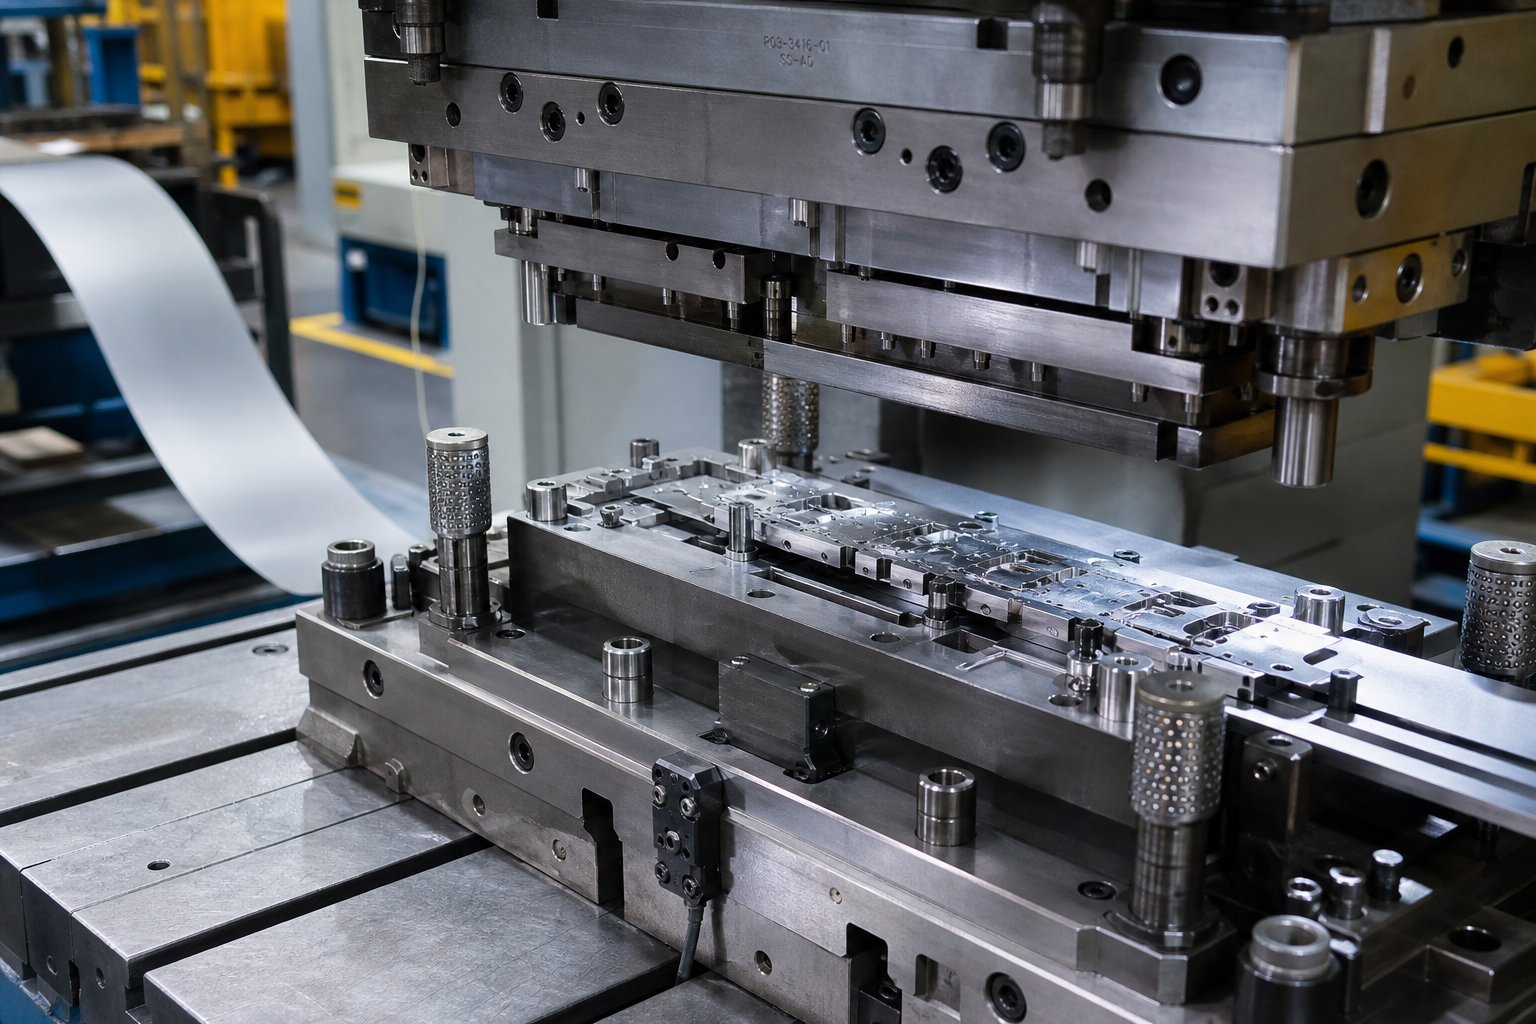
- Industrielle stemplingsformerer et-av--slag presisjonsverktøy som kutter og former metallplater til ønskede former. En stanseform av metall er enspesialisert, tilpasset-konstruert instrumentsom består av et stempel og hulrom montert på styrede dysesko, designet for å produsere tusenvis eller millioner av identiske deler.
Hva er metallstempling på industrielt nivå? Det er prosessen med å mate flate metallplater mellom disse presisjonsformhalvdelene, der enorm pressekraft forvandler råmateriale til ferdige komponenter med toleranser så tette som 0,0002 tommer.
Hvorfor terminologien overlapper
Forvirringen eksisterer fordi både håndverkere og industrielle verktøy utfører den samme grunnleggende handlingen: å bruke kraft på metall gjennom et formet instrument. Hva er dies i produksjonen? De er de tilpassede metallhulrommene som definerer delens geometri. Hva er stempling i et håndverksstudio? Det presser et mønster inn i en overflate. Samme verb, vidt forskjellig skala.
Tenk på det som et spekter. I den ene enden markerer et håndstempel et enkelt serienummer. På den andre utfører en progressiv dyse dusinvis av sekvensielle kutte- og formingsoperasjoner på en kontinuerlig matet metallstrimmel, og produserer en ferdig del bare på sluttstasjonen. Verktøykostnaden, ingeniørkompleksiteten og produksjonsevnen mellom disse to endepunktene varierer etter størrelsesordener, og det gapet er nøyaktig der kostbare innkjøpsfeil skjer.
Typer stempelmatriser og når de skal brukes hver
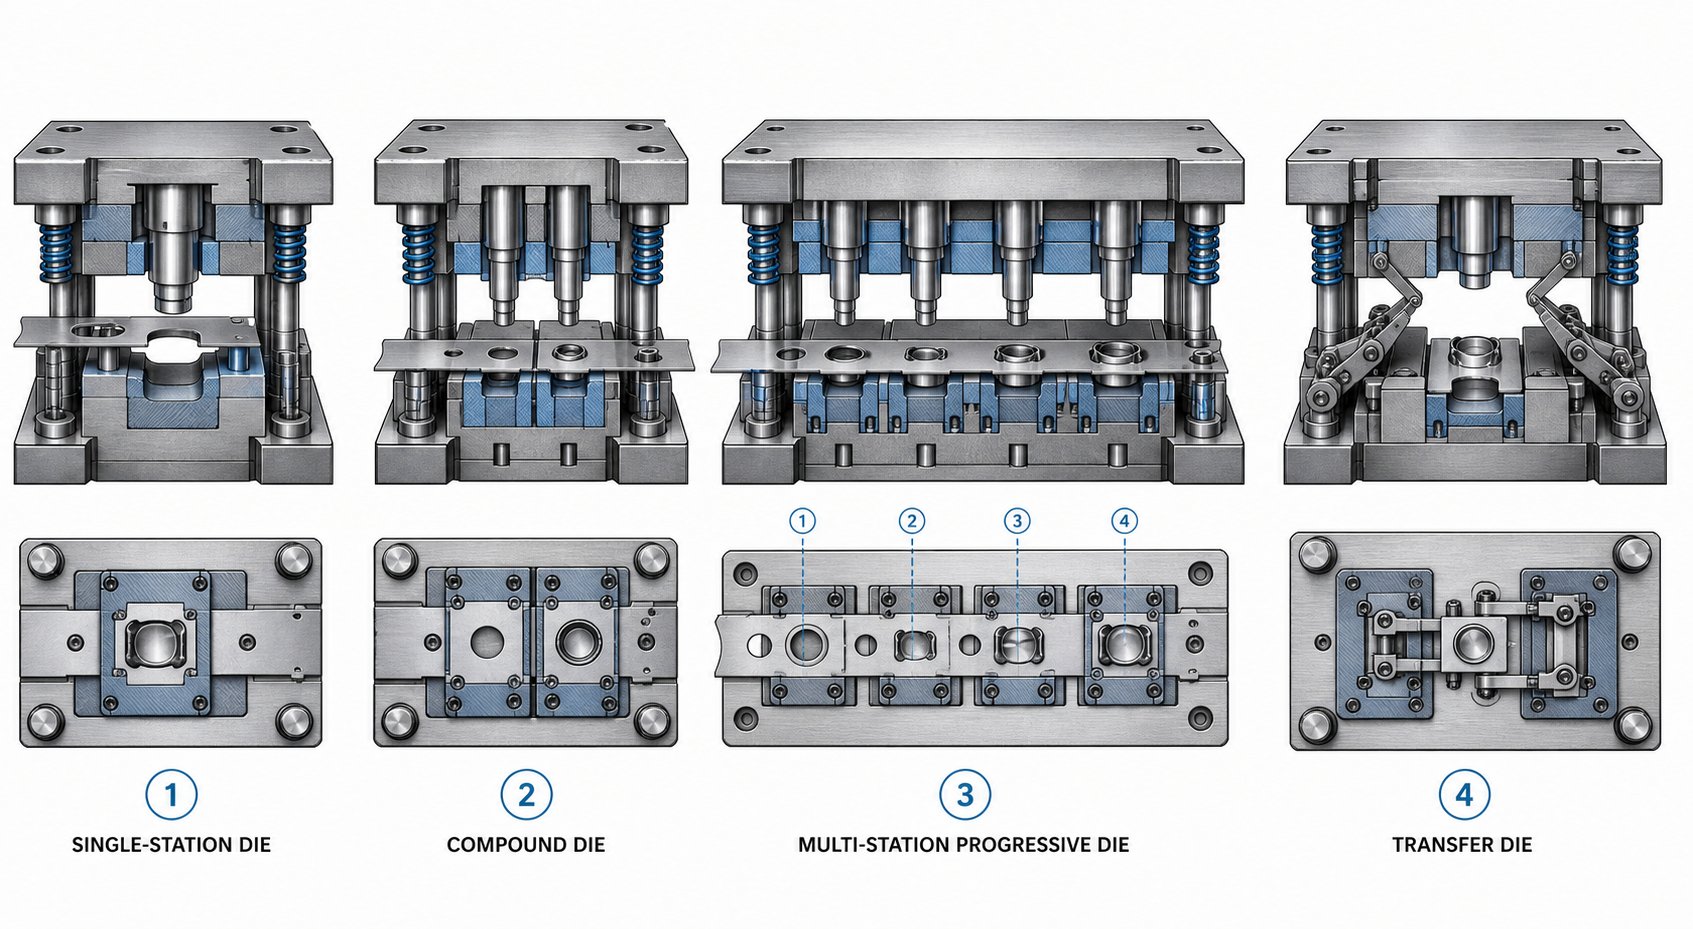
Det spekteret fra håndstempel til progressiv terning reiser et åpenbart neste spørsmål:hvilken type stanseform som passer ditt prosjekt? Å velge feil er en av de dyreste feilene kjøpere gjør. Velg en terning som er for enkel for din del geometri, og du vil brenne penger på sekundære operasjoner. Over-konstruer verktøyet for en beskjeden produksjon, og du vil aldri få tilbake investeringen. Her er hvordan de fire hovedtypene av stemplingsstanser brytes ned i praksis.
Enkle og sammensatte dies
Enkle dyser utfører en enkelt operasjon per trykkslag. Ett slag, ett kutt, en bøy eller en form. Det er det. De er arbeidshestene i lav-volumproduksjon og prototyping, der fleksibilitet betyr mer enn hastighet. Flere enkle dyser kan ordnes i en tandempresslinje, med deler lastet manuelt eller med robot mellom stasjonene. Dette oppsettet holder individuelle verktøykostnader lave, men arbeidskraft og syklustid øker raskt ved høyere volum.
Sammensatte dyser tar neste steg ved å utføre flere kutteoperasjoner i et enkelt slag. Tenk deg å produsere en skive: I én pressesyklus stanser den sammensatte dysen samtidig senterhullet og blanker den ytre diameteren. Resultatet er en flat, presis del fullført i ett treff. Fordi alt skjer på en gang, produserer sammensatte dyser flatere deler enn progressive alternativer, og verktøyet er raskere og rimeligere å bygge. Avveiningen-? De er begrenset til relativt enkle, flate geometrier. Når delen din trenger bøying, dypforming eller komplekse sekvensielle operasjoner, kan ikke sammensatte dyser følge med.
Progressive dies for høy-volumproduksjon
Progressive dyser er der høyvolums-metallstanseformer virkelig skinner. En spole av metallplater mates gjennom en serie sekvensielle stasjoner, som hver utfører en spesifikk operasjon - skjæring, stansing, bøying, forming - mens stripen beveger seg en fast avstand (stigningen) for hvert trykk. Arbeidsstykket forblir koblet til en bærestrimmel gjennom hele prosessen, og den ferdige delen separeres kun på sluttstasjonen.
Produksjonshastigheter kan nå1500 deler per minuttfor små komponenter. Progressive dyser kjører ofte uten tilsyn med spolematere og rettetang, noe som betyr at en enkelt operatør kan overvåke flere presser samtidig. Konseptet med sceneverktøy er sentralt her: hver stasjon i formen representerer et diskret produksjonstrinn, og sekvenseringen av disse stadiene bestemmer delkvalitet, materialutnyttelse og syklustid. Dårlig sekvenserte stadier skaper stresskonsentrasjoner, materialtynning eller feilmating som dreper produktiviteten.
Fangsten? Progressive dyser krever høye forhåndsinvesteringer og presisjonsteknikk. Skade på en enkelt stasjon betyr å trekke hele dysesettet for reparasjon. De er også uegnet for dyptrukne-deler, siden bæreremsen begrenser hvor langt materiale kan strømme.
Overføringsdyser og spesialkonfigurasjoner
Overføringsstempling løser begrensningene til progressive dyser ved å skille hver del fra metallstripen som den aller første operasjonen. Mekaniske fingre eller skinner flytter deretter individuelle emner mellom uavhengige stasjoner for forming, bøying, tegning eller gjenging. Fordi ingen bærestrimmel begrenser materialflyten, utmerker overføringsdyser seg ved å produsere store, dyptrukne- eller geometrisk komplekse komponenter som karosseripaneler og rørapplikasjoner til biler.
Tre-akseoverføringssystemer kan gripe, løfte, flytte og senke deler til nøyaktige posisjoner på hver stasjon, noe som muliggjør operasjoner som ville være umulige med en tilkoblet stripe. Fleksibiliteten har en pris: overføringsdyser krever sofistikerte mekaniske og elektroniske kontroller, flere dysebeskyttelsessensorer og blanke avstablingssystemer. Oppsetttiden er lengre, og vedlikeholdskravene øker med mekanisk kompleksitet.
For kjøpere som vurderer dyser og stanseløsninger, kommer beslutningen mellom progressiv og overføring ofte ned til deldybde og størrelse. Hvis komponenten din er relativt flat og liten, vil progressive gevinster på hastighet og kostnad-per-del. Hvis den er stor, dyp eller krever rotasjon mellom operasjoner, er overføring vanligvis den eneste levedyktige veien.
| Die Type | Produksjonsvolum | Del kompleksitet | Verktøykostnadsområde | Typisk syklushastighet |
|---|---|---|---|---|
| Enkel (Line) Die | Lav til middels | Enkel operasjon; enkel geometri | $5,000 - $30,000 | 7 - 30 deler/min |
| Sammensatt dø | Middels til høy | Flate deler; multi-kutt i ett slag | $10,000 - $50,000 | 20 - 60 deler/min |
| Progressive Die | Høy til veldig høy | Komplekse fler-operasjonsdeler (begrenset tegnedybde) | $30,000 - $250,000+ | 50 - 1,500 deler/min |
| Transfer Die | Middels til høy | Store, dype-eller intrikate 3D-deler | $50,000 - $500,000+ | 10 - 40 deler/min |
Riktig stemplingsformtype er ikke alltid åpenbar fra delgeometrien alene. Materialadferd under dannelsespress, nødvendige toleranser og dine årlige volummål er alle med i ligningen. Disse material- og prosessmekanikkene er der det neste laget av beslutnings-taking blir teknisk - og hvor mange innkjøpsfeil begynner stille.
Hvordan metallstemplingsprosessen fungerer trinn for trinn
Å vite hvilken formtype som passer til prosjektet ditt er bare halve bildet. Den andre halvparten er å forstå hva som faktisk skjer med metallet når pressen går rundt. Mange kjøpere spesifiserer verktøy uten å ta tak i mekanikken under, og den blinde flekken fører til toleranseproblemer, overdreven skrap og frustrerende frem-og-tilbake med stansebutikker. Her er hvordan metallstemplingsprosessen fungerer fra råspole til ferdig del.
En typisk stemplingssyklus følger en repeterbar sekvens hver gang pressestempelet går ned:
- Materialfôring- coil stock vikles ut gjennom en rettetang og mates inn i formen med en nøyaktig stigningsavstand.
- Oppspenning/stripping- stripperplaten kommer i kontakt med arket, og holder det flatt mot formoverflaten for å forhindre løfting eller knekking.
- Kutting og forming- stansen går ned gjennom arket og inn i formhulen, og utfører den angitte operasjonen (blanking, piercing, bøying, drawing eller forming).
- Del/snegleseparasjon- kuttede snegler faller gjennom dyseåpningen; formede deler forblir enten på bærestrimmelen eller støtes ut via mekaniske knockouts eller luftblåsinger.
- Ram tilbaketrekking- stansen trekker seg tilbake, stripperen holder arket nede for å forhindre at det løftes med stansen, og materen fører remsen til neste stigningsposisjon.
Denne sekvensen gjentas hundrevis eller tusenvis av ganger per minutt, avhengig av pressehastighet, materiale og delens kompleksitet. Hver operasjon i dyseprosessen bruker kraft ulikt på metallplaten, og å forstå disse forskjellene hjelper deg å unngå å spesifisere feil verktøy.
Kjernestemplingsoperasjoner forklart
Hver stemplingsdel er produsert gjennom en kombinasjon av fem grunnleggende operasjoner. Tenk på dem som byggesteiner - en progressiv terning kan kjede seks eller åtte av dem i rekkefølge, mens en enkel terning utfører bare én.
Blankingkutter en flat form ut av arket. Det utstansede-stykket er den ferdige delen (eller en blank for videre behandling). Det gjenværende skjelettet er skrot. Blanking produserer presise delkonturer og er utgangspunktet for komponenter som skiver, braketter og giremner.
Piercingstikker hull eller utskjæringer i arket. Her er det gjenværende arket din del, og de utstansede-sneglene er skrap. Det er det motsatte av blanking mekanisk, selv om begge bruker en punch-og-stanse-skjæring. Du finner piercing i nesten alle stemplede deler som trenger festehull, ventilasjonsåpninger eller elektriske utskjæringer.
Bøyningdeformerer arket langs en rett akse for å skape vinkler, flenser eller kanaler. Ikke noe materiale fjernes. Bøyegodtgjørelse og tilbakefjæringsberegninger styrer hvordan formen er utformet, og å få dem feil produserer deler som ikke oppfyller utskriftsdimensjonene.
Tegningtrekker flate metallplater inn i et tre-dimensjonalt hulrom, og produserer kopper, bokser eller innhegninger uten sømmer. Dyptrekking oppnår betydelig dybde uten brudd ved nøye å kontrollere materialstrømmen inn i dysehulrommet.
Formingomformer metall uten å fjerne materiale, og omfatter operasjoner som preging, preging, krølling og flensing. Forming legger til strukturelle funksjoner eller dekorative detaljer til en ellers flat stemplet del.
Blanking vs Piercing vs Tegning
Den mekaniske forvirringen mellom blanking og piercing snubler opp selv erfarne kjøpere når de vurderer formforslagene. Begge er stanse-stemplingsoperasjoner som bruker identisk skjærfysikk - en stanse skyver gjennom arket inn i en dyseåpning. Den eneste forskjellen er hvilken brikke du beholder.
Ved blanking vil geometrien tildyseåpningdefinerer dine ferdige deldimensjoner. I piercing, geometrien tilslagdefinerer hullstørrelsen. Denne forskjellen påvirker direkte hvordan klaring påføres og hvilken komponent (stanse eller dyse) som holdes til den nominelle dimensjonen.
Tegning er fundamentalt forskjellig fra begge. I stedet for skjæring involverer metallpresseprosessen ved tegning plastisk deformasjon der platemateriale flyter radialt innover over en trekkradius og inn i et hulrom. Utfordringen? Kontrollerer den flyten. For mye tilbakeholdenhet fra emneholderen og materialet tynnes eller rives. For lite tilbakeholdenhet og rynker dannes når overflødig materiale komprimeres. Faktorer som emneholderkraft, trekkperlegeometri, smøring og antall trekktrinn krevde alle komplisert verktøydesign. Dette er grunnen til at dyptrukne-deler ofte koster betydelig mer for verktøyet enn flate, blankede komponenter med sammenlignbare ytre dimensjoner.
Rollen til die clearance
Dyseklaring er gapet mellom skjærekanten på stansen og den tilsvarende kanten på dyseåpningen. Det er vanligvis uttrykt som en prosentandel av materialtykkelse per side. Høres enkelt ut, men feil klaring er en av de vanligste årsakene til kvalitetsproblemer og for tidlig verktøysvikt i enhver produksjonsprosess for stempling.
For de fleste bruksområder for bløtt stål faller klaringen mellom 5 % og 10 % av materialtykkelsen per side. Hardere materialer som rustfritt stål krever større klaring (opptil 12-15 %), mens mykere metaller som aluminium eller messing bruker tettere klaring. ENpunch and die clearance kalkulatorfaktorer i materialtype, tykkelse og ønsket kantkvalitet for å anbefale en spesifikk gapverdi.
Når klaringen er for trang, krever stansen mer kraft for å skjære gjennom materialet, og genererer overdreven varme og akselererer slitasje på både stempel og dyse. Galling blir en risiko da materialet sveises mikroskopisk til verktøyets overflater. Når klaringen er for stor, bøyer metallet seg i stedet for å skjæres rent, noe som gir kraftige grader på skjærekanten, fillete bruddsoner og inkonsekvente deldimensjoner.
Den ideelle klaringen gir en ren skjærsone som dekker omtrent en -tredjedel av materialtykkelsen, etterfulgt av en kontrollert bruddsone. Du vil se en liten, konsistent grad (vanligvis under 10 % av tykkelsen) - ikke de tunge, syl-skarpe gradene som signaliserer klaringsproblemer. I en godt-avstemt produksjonsprosess for metallstansing forlenger riktig klaring også matrisens levetid dramatisk fordi skjærekreftene fordeler seg jevnt i stedet for å konsentrere belastningen på verktøykantene.
Materialegenskaper, dyseklaring og formingsmekanikk samhandler for å bestemme hvor lenge verktøyet ditt varer før det trenger sliping eller utskifting. Den holdbarhetsligningen starter med hva selve dysen er laget av - verktøystålkvaliteten, dens varmebehandling og eventuelle overflatebelegg påført for å bekjempe slitasje.
Valg av dysmaterialer og verktøystål
En stanseforms geometri bestemmer hvilken form den produserer. Stemplingsstålet bestemmer hvor lenge det fortsetter å produsere den formen nøyaktig. Velg feil materiale, og du ser på for tidlig flising, overdreven slitasje eller katastrofal sprekkdannelse midt i-kjøringen -, som betyr uplanlagt nedetid og nødreparasjonskostnader. Likevel behandler mange kjøpere materialvalg som en ettertanke, og aksepterer det som matbutikken deres har som standard uten å stille spørsmål ved om det er optimalt for applikasjonen.
Verktøystålkvaliteter for stansestanser
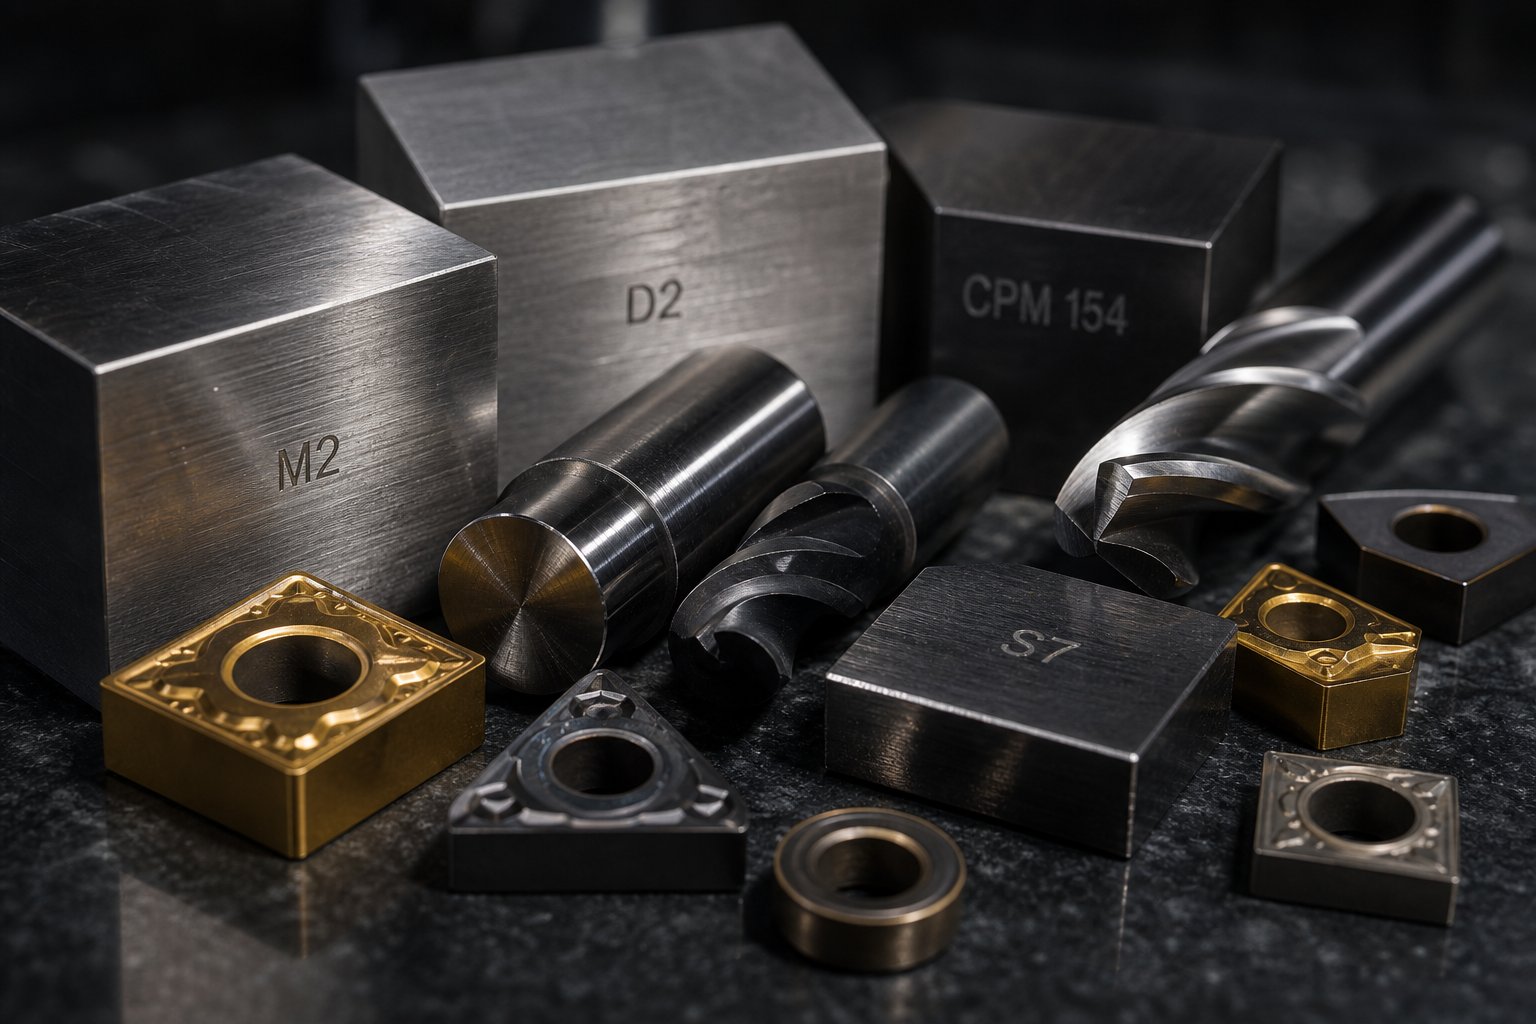
Verktøystål er en familie av karbonlegerte stål som er konstruert spesielt for hardhet, slitestyrke og evnen til å holde formen under gjentatte påkjenninger. Innenfor den familien har forskjellige kvaliteter vidt forskjellige roller i stålstempling. Her er hvordan de viktigste kategoriene brytes ned for metallpresser:
Karbonverktøystål (W-serien)er inngangspunktet. Vann-herdende og relativt rimelige, disse kvalitetene fungerer for kort-verktøy og prototypedyser der volummål holder seg under noen få tusen deler. De slites raskt under produksjonsforhold, men den lave kostnaden gjør dem praktiske for bruk med begrenset-liv.
Kaldt-arbeidsverktøystål (D2, A2)dominere generell-stempling. D2 er en høy-karbon, høy-kromkvalitet kjent for eksepsjonell slitestyrke, noe som gjør den ideell for blanking, stansing og forming av dyser som krever tette toleranser. A2 tilbyr luft-herding med bedre seighet og dimensjonsstabilitet under varmebehandling - et sterkt valg for stanser som opplever moderate støtbelastninger. Når kjøpere spør om stansestål for generell produksjon, dekker D2 og A2 de fleste scenarier.
Støtbestandig-stål (S7)fyller en bestemt nisje. Der D2 utmerker seg med slitestyrke, ofrer S7 noe sliteevne for høy slagfasthet. Det er det rette-til for tunge stansing, tykt-materiale og enhver stasjon der verktøyet absorberer betydelige mekaniske støt. Sombransjeutøvere merker seg, vedvarer standardtankegangen "S7 for trimmeseksjoner, D2 for formseksjoner" bredt -, og selv om det er et fornuftig utgangspunkt, hindrer det ofte ingeniører i å utforske bedre-alternativer.
Høyhastighets-stål (M2)opprettholder hardheten ved høye temperaturer der kalde-arbeidskvaliteter vil myke opp. I høyhastighets progressive dyser som genererer betydelig friksjonsvarme, eller i varmestemplingsapplikasjoner, beholder M2 sin skjærekant der D2 ville brytes ned. Den oppnår omtrent 62-64 HRC etter herding og finner vanlig bruk i skjæreverktøy og høytemperaturstempling.
Wolframkarbidsitter i den ytterste enden av holdbarhetsspekteret. Hårdmetallpressedyser gir uovertruffen slitestyrke for ultra-høyt-volumproduksjon - millioner av sykluser på slipende materialer som lamineringer av rustfritt stål eller silisiumstål. Avveiningen- er sprøhet og kostnad. Hårdmetallskjær brukes vanligvis selektivt på høy-slitasjestasjoner i stedet for hele dysesammenstillinger, noe som lar ingeniører målrette holdbarheten nøyaktig der volumet krever det mest.
For aluminiumspressedyser skifter materialvalg fordi aluminiums mykhet skaper ulike utfordringer. Galling - der arbeidsstykkemateriale sveises til verktøyoverflaten - blir den primære feilmodusen i stedet for abrasiv slitasje. Polert D2 eller A2 med passende belegg utkonkurrerer ofte hardere kvaliteter fordi overflatekvaliteten er viktigere enn råhardheten ved forming av aluminium.
Utbytte av hardhet, seighet og slitestyrke-
Her er den ubehagelige sannheten om stempling av formstål: ingen enkelt klasse maksimerer alle de tre kritiske egenskapene samtidig. Hardhet, seighet og slitestyrke eksisterer i spenning, og å skyve en høyere kompromitterer nesten alltid en annen.
Hardhet(målt i Rockwell C-skala, eller HRC) bestemmer motstand mot overflatedeformasjon. Høyere hardhet betyr at skjærekanten holder geometrien lenger. D2 når 62-64 HRC; A2 treffer 63-65 HRC etter skikkelig varmebehandling.
Seighetmåler evnen til å absorbere støt uten å sprekke. En tøff terning bøyer seg før den knekker. S7 ved 60-62 HRC tilbyr nesten dobbelt så høy slagfasthet til D2 ved lignende hardhet, fordi mikrostrukturen inneholder færre store karbidpartikler som fungerer som sprekkinitieringssteder.
Slitasjemotstandreflekterer hvor godt verktøyoverflaten motstår materialfjerning gjennom slitasje eller vedheft. Harde kromkarbider i D2 skaper mikroskopisk rustning mot slipende metallplater, men de samme karbidene gjør stålet mer utsatt for flising under plutselige belastninger.
Den praktiske implikasjonen? Rundt 80 % av for tidlig stansefeil kommer fra tretthetssprekker eller flisdannelse - ikke gradvis slitasje. Kjøpere som er fiksert på maksimal hardhet, ender ofte opp med sprø verktøy som bryter uventet. Den smartere tilnærmingen er å velge det tøffeste materialet som girtilstrekkeligslitestyrke for dine spesifikke material-, tykkelse- og volumkrav.
Pulvermetallurgi (PM) stål som CPM 10V representerer en moderne løsning på denne avveiningen. Ved å forstøve smeltet stål til fint pulver og konsolidere det under trykk, produserer produsentene ekstremt jevne karbidfordelinger. Resultatet er et materiale med høyt legeringsinnhold for slitestyrke samtidig som det opprettholder seighet som konvensjonelle stål med samme hardhet ikke kan matche. For høyt-volum av progressive dyser som stanser avansert høy-stål, gir PM-kvaliteter ofte de laveste totale eierkostnadene til tross for at materialkostnadene er 5-10 ganger høyere enn standard D2.
Overflatebehandlinger og belegg som forlenger levetiden
Selv med optimalt valg av grunnmateriale, legger overflateteknikk til enda et lag med beskyttelse som direkte oversetter til lengre intervaller mellom sliping, mindre gnaging og mer konsistent kvalitet på stemplede ståldeler over matrisens levetid.
Nitreringdiffunderer nitrogen inn i dyseoverflaten ved relativt lave temperaturer, og skaper en ekstremt hard kasse (opptil 70 HRC ekvivalent) uten å forvrenge verktøyets geometri. Den er spesielt effektiv på D2 og A2 som en grunnbehandling før påføring av ytterligere belegg - en teknikk som kalles dupleksbelegg som forbedrer vedheft og stivhet for ethvert påfølgende beleggslag.
Titanium Nitride (TiN)legger til et gull-farget PVD-belegg som øker overflatehardheten til ca. 2300 HV og reduserer friksjonen under materialflyten. Det er et kostnadseffektivt-første trinn for å forme dyser som behandler bløtt stål og aluminium.
Titankarbonitrid (TiCN)bygger på TiN med høyere hardhet (rundt 3000 HV) og bedre ytelse mot slipende materialer. For stemplede stålkomponenter laget av rustfritt eller høy-legeringer overgår TiCN betydelig bedre enn grunnleggende TiN.
Forkromninggir en tykk overflate med lav-friksjon som er ideell for tegneoperasjoner. Dens selv-smørende egenskaper reduserer slitasje på aluminium og rustfritt stål der limslitasje dominerer.
Diamond-Like Carbon (DLC)belegg gir ekstrem hardhet og svært lave friksjonskoeffisienter. De spesifiseres i økende grad for formingsoperasjoner på avansert høy-stål hvor standardbelegg brytes ned raskt.
Nøkkelinnsikten? Beleggsbeslutninger er ikke uavhengige av underlagsmaterialet. Et førsteklasses belegg påført et dårlig valgt grunnstål er bortkastet penger - det mykere underlaget deformeres under belastning, og sprekker det stive belegget nedenfra. Dysebutikker som behandler materialvalg og overflateteknikk som et enhetlig system i stedet for separate artikler, leverer konsekvent verktøy med lengre varighet-.
| Die Material | Hardhetsområde (HRC) | Beste applikasjoner | Relativ kostnad | Forventet Die Life |
|---|---|---|---|---|
| Karbonverktøystål (W1/W2) | 58-65 | Kort-prototyping, lav-volum-markeringsmatris | Lav ($) | 10,000 - 50000 treff |
| D2 (kaldt arbeid) | 62-64 | Blanking, stansing, forming matriser; nært-toleransearbeid | Middels ($$) | 250,000 - 1000,000+ treff |
| A2 (kaldt arbeid) | 63-65 | Blanking slag, trim dør; applikasjoner med moderat effekt | Middels ($$) | 200,000 - 800000 treff |
| S7 (støtbestandig) | 60-62 | Kraftig blanking, skjæring av tykt materiale, høye-slag | Middels ($$) | 150,000 - 500000 treff |
| M2 (høy-hastighet) | 62-64 | Høy-progressive dyser, operasjoner med forhøyet temperatur | Middels-Høy ($$$) | 500,000 - 2,000,000 treff |
| Wolframkarbid | 74–78 (HRA-ekvivalent) | Ultra-høyt-volumproduksjon, slipende materialer, lamineringer | Høy ($$$$) | 5000,000+ treff |
| PM Steels (CPM 10V) | 62-65 | Progressive dies med høyt-volum, AHSS-dannende, ekstrem slitasje | Høy ($$$$) | 2000,000 - 5000,000+ treff |
Materialvalg og overflatebehandling definerer sammen hvor mange gode deler en dyse produserer før den trenger oppmerksomhet. Men selv det beste stansestålet kan ikke kompensere for en feilaktig design. Hvordan dysens geometri, stasjonssekvensering og komponentarkitektur kommer sammen under konstruksjon er det som skiller verktøy som kjører problem-fritt fra verktøy som bekjemper deg på hver produksjonskjøring.
Die Design Principles and Engineering Fundamentals
En dyse bygget av riktig stålkvalitet, men konstruert med feil geometri, dårlig stasjonssekvensering eller utilstrekkelig materialflytkontroll, vil fortsatt produsere dårlige deler. Stemplingsformdesign er der materialvitenskap møter mekanisk presisjon, og det er fasen der de fleste forebyggbare verktøyfeil oppstår. De tekniske avgjørelsene som tas før noe stål kuttes, avgjør om en dyse kjører pålitelig i millioner av sykluser eller blir en vedlikeholdshodepine fra dag én.
CAD/CAM og CAE Simulering i Die Engineering
Moderne metallstanseformdesign har gått langt utover hånd-skisserte oppsett og prøve--og-feilbygg. Tenk deg å bruke $150 000 på en progressiv terning bare for å oppdage under den første prøven at materialet rynker på stasjon seks eller deler seg under en trekningsoperasjon. Det scenariet skjer fortsatt når butikker hopper over digital validering, men det kan helt forhindres.
Den nåværende ingeniørarbeidsflyten er avhengig av tre integrerte programvarekategorier som fungerer i rekkefølge:
CAD (Computer-Aided Design)plattformer som SolidWorks, Siemens NX og CATIA skaper detaljerte 3D-modeller av hver dysekomponent. Spesialiserte tillegg-som Logopress3 og 3DQuickPress automatiserer oppretting av stripelayout, uovertrufne beregninger og standard komponentplassering. Disse verktøyene genererer den digitale planen som nedstrømssystemer bruker.
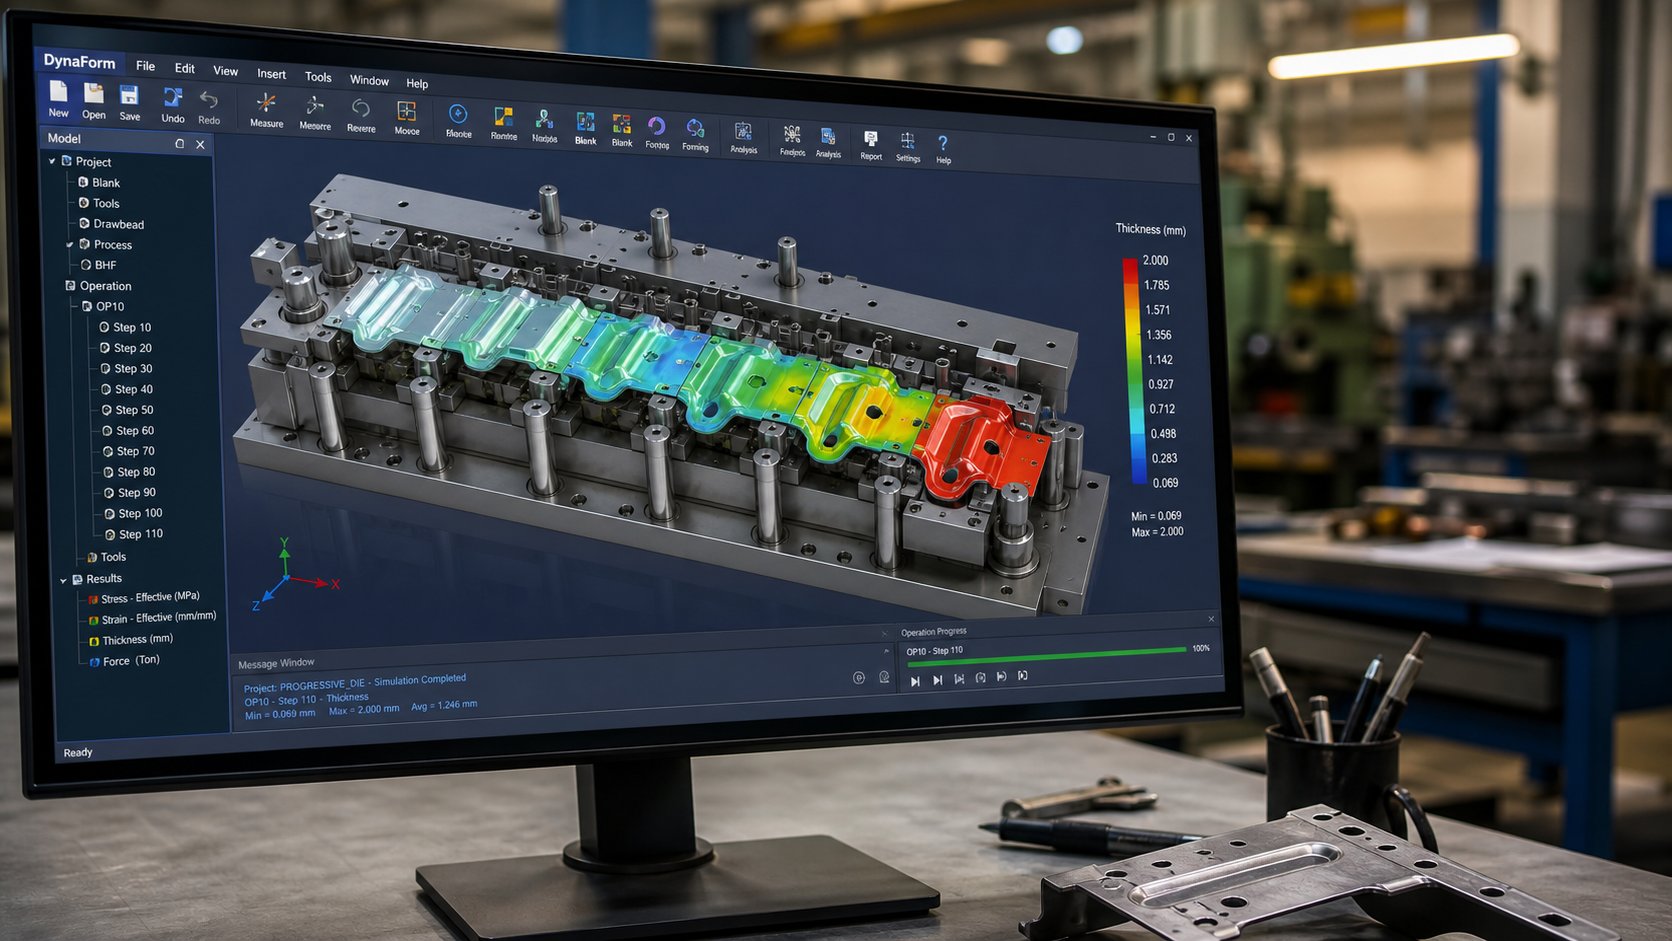
CAE (Computer-Aided Engineering)simuleringsprogramvare som AutoForm eller DYNAFORM kjører finite element-analyse på hele stemplingsprosessen før et enkelt stålstykke maskineres. Ingeniører kan forutsi materialflyt, identifisere potensielle rynker eller splitting, beregne tilbakefjæringskompensasjon og optimalisere blankform - alt digitalt. Dette virtuelle utprøvingstrinnet-utsetter prosjektet, forkorter den fysiske valideringsperioden og øker førstegangssuksessraten dramatisk.
CAM (datamaskinstøttet produksjon)-programvare konverterer validerte design til CNC-verktøybaner - G--koden som driver freser, dreiebenker, wire EDMer og kverner for å kutte faktiske dysekomponenter til spesifikasjoner.
Avanserte stanseformleverandører integrerer alle tre trinn i en kontinuerlig digital tråd. For eksempelYICHENs stemplingsformtjenesten dekker gjennomførbarhetsanalyse og CAE-simulering gjennom presisjonsmaskinering, prøvekjøringer og inspeksjon - som representerer hvordan moderne arbeidsflyter for stanseteknikk fungerer fra første konsept til validert produksjonsverktøy. Denne ende-to-digitale tilnærmingen betyr at designfeil dukker opp i programvaren, ikke på pressegulvet.
Design-for-fremstillingsevne og stemplingsbegrensninger
Selv den mest sofistikerte simuleringen kan ikke redde en del som aldri ble designet med tanke på stempling. Design-for-Manufacturability (DFM) er praksisen med å forme delens geometri rundt hva metallstanser og dyser realistisk kan produsere -, og det er her samarbeid mellom deldesigneren og formingeniøren betaler utbytte.
Viktige DFM-prinsipper som direkte påvirker stemplingsdesign inkluderer:
- Bøy radier- innvendig bøyeradius skal være minst lik materialtykkelsen. Skarpere bøyninger belaster materialet og krever mer aggressiv verktøy som slites raskere.
- Hullplassering--hull skal sitte minst 1,5 ganger tykkelsen på materialet unna bøyninger, kanter og tilstøtende hull. Krenkelser forvrenger funksjoner og sprekker materialet.
- Hulldimensjonering- minimumshulldiameter bør være lik eller overstige materialtykkelsen. Mindre hull krever skjøre slag som er utsatt for brudd.
- Toleranser- over-toleranse av ikke-kritiske funksjoner kan øke kostnadene eksponentielt. En forskyvning fra +/- 0.05mm til +/- 0.005mm kan kreve karbidverktøy, optisk sliping og ytterligere-prosessinspeksjon.
- Materialvalg- høy-stål og eksotiske legeringer introduserer utfordringer med tilbakespring og akselererer slitasjen. Å designe rundt et mer formbart materiale forenkler verktøyet betydelig.
Striplayout-designet, spesielt for progressive dies, bruker disse prinsippene på tvers av hver stasjon. Operasjonssekvens logisk: hull og hakk skjer tidlig på flatt materiale, mens bøying og forming skjer på senere stasjoner etter at profilen er etablert. Egenskaper som negative og positive bypass-hakk i stanseplater av metall gjør at bæreremsen kan bøye seg rundt formede trekk uten forstyrrelser når den beveger seg gjennom verktøyet. Å få denne sekvenseringen feil forårsaker dimensjonsdrift, materialtynning eller direkte skade på verktøyet.
DFM handler ikke om å begrense kreativiteten - det handler om å sikre at delen din kan produseres pålitelig, økonomisk og i volum. Ingeniører som engasjerer stanseleverandøren sin tidlig i designprosessen sparer rutinemessig 15-30 % på verktøykostnadene ved å justere ikke-kritiske funksjoner før noe blir forpliktet til stål.
Nøkkelkomponenter og deres funksjoner
Hver stanseform, fra et enkelt blankingverktøy til en multi{0}}stasjons progressiv matrise, deler en felles strukturell anatomi. Å forstå disse metallstemplingskomponentene hjelper kjøpere med å evaluere forslag, stille informerte spørsmål og oppdage potensielle kvalitetshull i leverandørtilbud.
- Die sko (øvre og nedre)- fundamentplatene som monteres til henholdsvis pressestempelet og sengen. De holder alle andre komponenter på linje og absorberer hele tonnasjen av hvert presseslag.
- Styrepinner og foringer- presisjons-jordelementer montert i formskoene som sikrer perfekt vertikal justering mellom øvre og nedre halvdel. Kulelagerkasser brukes i-høypresisjonsdyser for jevnere bevegelse og strammere repeterbarhet.
- Punch plate (punch holder)- en herdet plate festet til den øvre dyseskoen som sikkert lokaliserer og holder alle skjærende og formende stanser i nøyaktige posisjoner.
- Slag- de mannlige arbeidskomponentene. Piercing stanser kutter hull, blanking stanser skjærer delens omkrets, og forming av stanser skaper bøyninger eller trekk. Hver er tilpasset-til sin spesifikke oppgave.
- Dyseblokk (dyseknapp/innsats)- den kvinnelige motstykket til stansen, som inneholder et hulrom som er formet nøyaktig etter stanseprofilen pluss beregnet klaring. Dyseinnsatser med høy-slitasje er ofte utskiftbare karbidkomponenter.
- Stripperplate- holder arket flatt under skjæring og fjerner det av tilbaketrekkende slag etter hvert slag. Fjærbelastede strippere klemmer også materialet for å hindre bevegelse under formingen.
- Piloter- koniske eller kule-nesepinner som griper inn i forhånds-hull for å plassere stripen nøyaktig på hver stasjon før noen annen operasjon skjer. De retter opp mindre matingsfeil og sikrer stasjon-til-nøyaktighet.
- Lagerførere og løftere- skinner som holder stripen sentrert mens den mates, og fjærbelastede elementer som løfter stripen av formoverflaten etter forming slik at den kan bevege seg fritt.
Samspillet mellom disse stanseformkomponentene er nøyaktig tidsbestemt til pressesyklusen. En feiljustering på til og med noen få mikron mellom styrepinnene kan falle inn i stansebrudd, graddannelse eller dimensjonsdrift over hele produksjonsløpet. Dette er grunnen til at kvalifiserte dysebyggere validerer hver komponent mot designhensikten ved å bruke koordinatmålemaskiner og optisk inspeksjon før sluttmontering.
Med ingeniør- og komponentarkitekturen definert, dukker et praktisk spørsmål opp: hva koster egentlig all denne presisjonen? Kompleksitet, materialvalg, toleransekrav og produksjonsvolummål inngår i en prisligning som mange kjøpere synes er ugjennomsiktig - og der uklare forventninger fører til budsjettoverraskelser.
Kostnadsfaktorer og prissetting i dyseproduksjon
Verktøysitater i verktøy- og formproduksjon føles ofte som svarte bokser. To leverandører kan se på samme deltegning og returnere priser på $30 000 fra hverandre. Det gapet betyr sjelden at noen betaler for mye -, det betyr vanligvis at hver butikk tolket kravene dine annerledes, foreslo forskjellige typer matriser eller antok forskjellige livsmål. Å forstå hva som faktisk driver kostnadene setter deg i stand til å sammenligne tilbud på lik linje og unngå å betale for mye for funksjoner du ikke trenger.
Hva driver kostnadene til stanseverktøy
Ikke alle kostnadsdrivere har like stor vekt. Her er hva som påvirker den totale verktøyprisen, rangert fra høyeste til laveste innflytelse:
- Die kompleksitet og antall stasjoner- en 12--stasjons progressiv terning koster eksponentielt mer enn et 4-stasjonsverktøy. Hver ekstra stasjon legger til designteknikk, presisjonsmaskinering og monteringstimer. Komplekse geometrier som krever tett sekvenserte formingsoperasjoner multipliserer kostnadene raskt.
- Toleransekrav- å hoppe fra +/- 0.1mm til +/- 0.02mm kan doble verktøykostnaden. Strangere toleranser krever hardere verktøystål, wire EDM-kutting, optisk sliping og flere valideringssykluser.
- Påkrevd dø liv- en die med garanti for 100 000 treff bruker andre materialer og varmebehandlinger enn en som er bygget for 5 000 000 sykluser. Hårdmetallskjær, PM-stål og førsteklasses belegg forlenger levetiden, men bidrar betydelig til forhåndsinvesteringer.
- Materiale blir stemplet- matriser som behandler rustfritt stål eller avansert stål med høy-styrke trenger hardere, mer-slitasjebestandig verktøy enn de som presser bløtt stål eller aluminium. Slipende arbeidsstykkematerialer akselererer slitasjen, og krever førsteklasses formstål.
- Delstørrelse og pressetonnasje- større deler trenger større dysesko, tyngre plater og større presser. Materialkostnad for selve formen skalerer med fysisk størrelse.
- Sekundære funksjoner- i-dyseboring, i-dysemontering, sensorer og automatisk inspeksjon legger til teknisk kompleksitet utover standard kutte- og formingsoperasjoner.
For kontekst kan enkle blanking-matriser koste $8000 til $25.000, mens multi{4}}stasjons progressive dyser for komplekse stemplingsdeler varierer fra $30.000 til godt over $250.000. Høyt-volum for biloverføringsdyser kan overstige $500 000. Disse tallene føles bratte inntil du beregner hva de leverer per del over terningens levetid.
Kostnad-per-del økonomi og pause-jevnt volum
Her er hvor regnestykket snur i stemplingens favør. En tilpasset stanseform av metall er en forhåndsinnsats som øker kostnaden per-del mot pennies i volum. Tenk på et reelt scenario:
- Egendefinert investering: $12 000
- Per-delkostnad med stempling: USD 0,45
- Per-delkostnad via CNC-bearbeiding (ingen verktøy): $3,50
Balansevolum-: $12 000 / ($3.50 - $0,45)=omtrent 3900 deler. Under dette tallet er bearbeiding av stemplede metalldeler billigere totalt sett. Over den sparer hver ekstra metallstemplet del $3,05 sammenlignet med alternativet. Med 20 000 deler gir den $12 000-dysen bare $0,60 per stykke, mens CNC-maskinering ville ha kostet $70 000 totalt - en besparelse på over $49 000.
Feilen kjøpere fortsetter å gjøre? De evaluerer verktøykostnadene basert på en enkelt ordre i stedet for livstidsvolum. Hvis du bestiller om 5000 enheter årlig i tre år, er det reelle volumet ditt 15,000 - langt over pause-selv for de fleste spesialtilpassede metallstemplinger. Hver etterbestilling kommer raskere (ingen ny ledetid for verktøy) og billigere (bare per-delpris pluss oppsett). Stempling av produksjonsøkonomi belønner langsiktig-tenkning.
Materialkostnader forsterker fordelen ytterligere. Når stempling av metalldeler bruker dyre legeringer som rustfritt stål eller berylliumkobber, gir stemplingens overlegne materialutnyttelse (optimaliserte stripeoppsett mindre sløsing) besparelser med hver produksjonskjøring.
Hvordan vurdere og sammenligne sitater
Når tilbudene på spesialtilpassede metallstanser varierer voldsomt, er problemet nesten alltid inkonsekvente antakelser mellom leverandører. ENdetaljert kostnadsanalyseviser at enhetsprisen samler fem underliggende drivere: materiale (45-55 %), arbeid (15-25 %), overhead (10-20 %), kvalitetssikring (2-8 %) og emballasje (2-5 %). På toppen av det kan oppsettsgebyrer per kjøring, inspeksjonskrav og etterbehandling legge til $0,10 til $1,00 per stykke hvis ikke spesifisert på forhånd.
For å få virkelig sammenlignbare sitater, må tilbudsforespørselen din finne detaljer som eliminerer gjetting:
- Nevn nøyaktige materialstandarder med sporbarhetskrav - «Q235B per GB/T 700» ikke bare «karbonstål»
- Definer toleranseklasser numerisk - "±0,05 mm på kritiske hull" ikke "tette toleranser"
- Spesifiser årlige volumanslag og forventet levetid for matrisen i totalt antall treff
- Oppgi eksplisitt overflatebehandlinger, pletteringsspesifikasjoner og emballasjestandarder
- Be om spesifiserte tilbud som skiller verktøykostnader,-stykkpris, installasjonskostnader og eventuelle gjentakende inspeksjonsgebyrer
Uten disse forklaringene vil du sammenligne sitater som gjenspeiler helt forskjellige antakelser om kvalitetsnivå, forventet levealder og hva som er inkludert. Den laveste verktøyprisen er ikke nødvendigvis den beste verdien hvis den produserer en dyse garantert for 100 000 treff når du trenger 2 000 000.
Kostnadsklarhet hjelper deg med å investere klokt, men selv en perfekt spesifisert die begynner å bli forringet i det øyeblikket den settes i produksjon. Hvordan du opprettholder investeringen - og når du oppdager at den mislykkes, -, avgjør om kostnadene-per-del-anslagene holder seg med årene eller tæres stille ut ettersom kvaliteten avtar.
Vedlikehold, feilsøking og levetid
En progressiv terning på $100 000 mislykkes ikke på en gang. Den degraderer stille - en litt høyere grad denne uken, en dimensjon som driver 0,01 mm neste måned, en overflateripe som ikke var der i går. Kjøpere som investerer tungt i metallstanseverktøy, men forsømmer strukturert vedlikehold, mister rutinemessig 30-50 % av matrisens potensielle levetid. Delene fortsetter å løsne fra stansepressen, men kvaliteten eroderes så gradvis at når noen legger merke til det, krever skaden dyr reparasjon i stedet for enkelt vedlikehold.
Planer for forebyggende vedlikehold og beste praksis
Effektivt vedlikehold av stemplingsverktøy kombinerer tids-baserte kontroller med utløsere for slag-. En terning som kjører 500 000 treff per måned trenger skarpere intervaller enn en som sykler 20 000. Her er hvordan en praktisk timeplan brytes ned:
Per skift:se etter synlige grader, feilmating, oppbygging av snegle og unormal pressestøy. Bekreft at smøringen når alle kontaktpunkter. Disse raske observasjonene fanger opp problemer før de faller sammen.
Ukentlig:inspiser piloter, fjærer, styrepinner og skrap evakueringsveier. Rengjør oppfanget finstoff og tørket smøremiddel fra stasjoner som gjentatte ganger samler opp rusk.
Månedlig eller med dokumenterte slagintervaller:mål skjære-slitasje, verifiser stans-til-stanseklaring med følemålere, og gjennomgå skjerpingsbehov basert på faktiske slitasjedata i stedet for vilkårlige tidsplaner. Bytt ut fjærer som viser mer enn 10 % fri-lengdetap.
Årlig:foreta fullstendig riving, metrologisk gjennomgang og kumulativ slitasjevurdering. Oppdater PM-poster og juster intervaller basert på hva historien viser.
Nøkkelprinsippet? Tjenestefrekvensen bør følge produksjonsvirkelighet - material abrasiveness, part criticality, and die kompleksitet - ikke en generisk kalender. En presisjonsdyse som kjører abrasivt rustfritt stål i høy hastighet trenger strammere gjennomgangssykluser enn ett blanking bløtt stål med beskjedne volumer.
Diagnostisering av dyseproblemer fra deldefekter
Når kvaliteten glipper, forteller den stemplede delen selv hvor du skal lete. Hvert defektmønster kartlegges tilbake til en spesifikk formtilstand. Her er en sjekkliste som kobler symptomer til underliggende årsaker:
- Økende gradhøyde- slitte skjærekanter eller punch-to-die-klaring har åpnet seg utover spesifikasjonene. Sliping eller sliping gjenoppretter tilstanden.
- Galling (materialeoppbygging på formoverflater)- trange trekkklaringer, dårlig overflatefinish eller utilstrekkelig smøring. Polsk kontaktflater og kontroller klaringsgeometrien.
- Chipping eller kantbrudd- verktøystål overbelastning, materialfeil eller en stansemaskin som leverer overdreven tonnasje. Stopp produksjonen umiddelbart og inspiser sammenkoblende komponenter.
- Dimensjonsdrift- feiljustering fra slitte styrepinner, løs monteringsutstyr eller inkonsekvent trykkstengingshøyde. Bekreft oppsettet på nytt før du antar at stanseformdeler må skiftes ut.
- Overflateriper eller skåremerker- fanget rusk, tørket smøremiddel eller slitte kontaktflater i stripebanen. Grundig rengjøring løser ofte dette uten utskifting av verktøystemplingskomponenter.
- Feilmating eller stripesporingsfeil- pilotslitasje, feil innmatingsstigning eller hindringer i lagerbanen. Sjekk progresjonsrelaterte-komponenter først.
- Fjærtretthet (svak stripping eller inkonsekvent blank hold)- fjærer utover levetiden mister kraften gradvis. Mål fri lengde mot spesifikasjoner og skift ut proaktivt.
Et kritisk diagnostisk prinsipp fra erfarne verktøy- og formbutikker: verifiser alltid oppsett og rengjøring før du bytter verktøy. Fangede snegler, løse bolter og blokkerte skrapstier etterligner slitasjerelaterte defekter, men det koster ingenting å fikse. Å hoppe rett til reparasjon av stemplingsverktøy uten å sjekke det grunnleggende kaster bort tid og introduserer noen ganger nye problemer.
Reparasjon vs Erstatt beslutningsrammeverk
Hver terning når til slutt et punkt hvor rutinemessig sliping og komponentbytte ikke lenger holder en stabil prosess. Spørsmålet er ikke om det punktet kommer -, det er om du gjenkjenner det før du legger reparasjonspenger i verktøy som trenger ombygging.
Fortsett å skjerpenår kantslitasjen er jevn, går dysen tilbake til spesifikasjonen etter ny sliping, og delens kvalitet stabiliseres umiddelbart etter service. Normal slitasje- på en godt-utformet dyse er et vedlikeholdsproblem, ikke et strukturelt.
Reparasjon eller overhalingnår skaden er lokalisert - et sprukket slag, en slitt styrebøssing, en enkelt stasjon som mister toleranse. Det er fornuftig å bytte ut individuelle stanseformdeler hvis resten av verktøyet forblir dimensjonsstabilt og feilen ikke gjentar seg.
Bytt ut eller redesignnår du ser gjentatt innrettingstap etter verifisert vedlikehold, kronisk dimensjonsavvik som kommer tilbake innen dager etter service, strukturelle sprekker i formsko eller plater, eller den samme stasjonen svikter kort tid etter hver reparasjonssyklus. På dette tidspunktet overstiger matrisens akkumulerte slitasje hva komponentutskifting kan håndtere.
Den avgjørende faktoren er mønstergjenkjenning. En enkelt feil er en hendelse. Den samme feilen som gjentar seg etter riktig reparasjon er en trend - og trender peker på designbegrensninger, materialtretthet eller produksjonskrav som har vokst ut av den opprinnelige verktøyspesifikasjonen. Ved å føre detaljerte vedlikeholdsregistreringer (trefftall, defektkoder, reparasjonshandlinger og resultater etter-tjenestekvalitet) forvandles denne beslutningen fra mageinstinkt til datadrevet-analyse.
Riktig vedlikehold forlenger levetiden med 2-3 ganger sammenlignet med kjøre-til-feiltilnærminger, men det genererer også dokumentasjonen du trenger når det er på tide å skaffe erstatningsverktøy. Den innkjøpsprosessen - som vet hva du skal spesifisere, hvilke spørsmål du skal stille og hva en kvalifisert partner skal levere - er der det neste laget av kjøperfeil akkumuleres stille.
Hvordan spesifisere og hente en tilpasset stempling
Vedlikeholdslogger forteller deg når en terning har nådd slutten av livet. Det neste som skjer - ved å kjøpe erstatning eller spesifisere et helt-nytt verktøy - er der kjøpere enten strømlinjeformer prosessen eller gjentar hver feil som plaget deres opprinnelige verktøy. Forskjellen kommer vanligvis ned til forberedelse. En godt-strukturert tilbudsforespørsel gir deg nøyaktige, sammenlignbare tilbud på dager. En vag utløser uker med oppklarings-e-poster og sitater bygget på antakelser du aldri har godkjent.
Hvilken informasjon trenger stanseprodusenten din
Hver kvalifisert metallstanseprodusent trenger den samme kjernepakken før de kan sitere ansvarlig. Hvis du mangler bare ett element, tvinger butikken til å gjette -, og disse gjetningene blir bakt inn i prisen, leveringstiden eller enda verre, ytelsen til terningen.
Her er hva du skal forberede før du kontakter produsentene av stanseforme:
- Deltegninger med GD&T- inkluderer full geometrisk dimensjonering og toleranser. Datumreferanser, posisjonstoleranser og flathetskrav forteller matrisingeniøren hvilken kompleksitet for drivverktøyet. Som eksperter på metallproduksjon bemerker, bruker produsenten standarder uten definerte toleranser som kanskje ikke oppfyller designhensikten din.
- Materialspesifikasjon- kall ut nøyaktig standard og karakter (f.eks. "SUS304 per ASTM A240" eller "SPCC per JIS G3141"). Ulike materialer krever forskjellige formstål, klaringer og belegg.
- Årlige volumanslag- dine forventede årlige kvanta og totale levetidsvolum avgjør om butikken tilbyr en enkel dyse eller et progressivt verktøy med karbidinnsatser bygget for millioner av sykluser.
- Toleransekrav etter funksjon- identifiserer hvilke dimensjoner som er kritiske kontra generelle. Over-tolerering av alt øker verktøykostnadene; under å-spesifisere kritiske funksjoner produserer deler som ikke monteres.
- Forventninger til overflatefinish- spesifiserer Ra-verdier eller visuelle standarder for kosmetiske overflater. Et dekorativt utvendig panel krever polerte formoverflater som en skjult strukturell brakett ikke gjør.
- Sekundære operasjoner- legg merke til alle prosesser for-matning, innsetting av maskinvare eller etter-stempling som påvirker hvordan formen leverer ferdige deler.
Kritiske spørsmål å stille potensielle leverandører
En komplett RFQ-pakke gir deg tilbud. De riktige spørsmålene skiller dyktige produsenter av metallstansestanser fra butikker som vil slite med prosjektet ditt. Når du vurderer et hvilket som helst stanseverktøy og leverandør av stanseverktøy, bør du se nærmere på prosesskapasiteten i stedet for bare prisen:
- Hvilke CAD/CAM- og CAE-simuleringsverktøy bruker du under formdesign? Butikker som kjører formingssimulering fanger opp problemer digitalt i stedet for å oppdage dem under kostbare fysiske prøver.
- Hvilke verktøystålkvaliteter og overflatebehandlinger er standard for materialet og volumet mitt? Svaret avslører om leverandøren er utviklet for applikasjonen din eller bruker én-størrelse-passer-som standard for alle valg.
- Hva inkluderer prøve- og valideringsprosessen din? Et enkelt treff på pressen er ikke validering. Se etter dokumentert T0/T1-sampling, dimensjonsrapportering og CPK-prosesskapasitetsanalyse på tvers av flere produksjonssykluser.
- Hvordan håndterer du tekniske endringer etter støpegodkjenning? Fleksibilitet for å imøtekomme ECN-er uten fullstendig redesign - gjennom inaktive stasjoner eller modulære innsatser - beskytter investeringen din etter hvert som produktdesign utvikler seg.
- Hva er den dokumenterte levetidsforventningen, og hvilken garanti dekker for tidlig feil?
En kvalifisert metallverktøy og matrispartner svarer på disse spørsmålene med detaljer, ikke generelle. Hvis svaret på "hvilke simuleringsverktøy bruker du?" er vag, det er et signal butikken er avhengig av prøve-og-feiltilnærminger som koster deg tid og penger under utvikling.
Fra tilbudsforespørsel til produksjon-Klart verktøy
De beste relasjonene til produsenten av stemplet er ikke transaksjonelle. De følger en strukturert utviklingsvei som validerer alle forutsetninger før de forplikter seg til produksjonsvolum. Slik ser banen ut med en full-servicepartner:
- Mulighetsanalyse- leverandøren vurderer delens geometri, materiale og toleranser mot stemplingsbegrensninger. De identifiserer potensielle risikoer, foreslår DFM-forbedringer og bekrefter at prosjektet er levedyktig før de siterer detaljert verktøy.
- CAE-simulering og stripelayout- formingssimulering validerer materialflyt, forutsier tilbakeslag og optimerer stasjonssekvensering. Strimmeloppsettet låser materialutnyttelse og produksjonslogikk.
- Die design gjennomgang og godkjenning- du gjennomgår og godkjenner hele 3D-formdesignet, inkludert komponentmaterialer, klaringsspesifikasjoner og dokumentasjon om forventet levetid for dyse.
- Presisjonsbearbeiding og montering- CNC-fresing, wire EDM, sliping og varmebehandling produserer dysekomponenter til spesifikasjoner. Montering samler alt med verifisert justering.
- Prøvekjøringer og T0/T1 prøvetaking- terningen kjører på en produksjons-klassepresse, og produserer prøvedeler målt mot tegningen din. Justeringer adresserer eventuelle tilbakeslag eller dimensjonsavvik observert i fysisk prøvekjøring.
- Dimensjonell inspeksjon og validering- CMM-målinger, første-artikkelinspeksjonsrapporter og prosesskapasitetsstudier bekrefter at formen oppfyller spesifikasjonene før den sendes.
- Produksjonsutgivelse og løpende støtte- den validerte dysen kommer inn i produksjonsmiljøet ditt med vedlikeholdsdokumentasjon, anbefalte slipeintervaller og spesifikasjoner for reservekomponenter.
Denne ende-to-arbeidsflyten er det som skiller et ekte metallstanseverktøy og stansepartner fra en butikk som ganske enkelt leverer en blokk med maskinert stål.YICHENs stemplingsformtjenesten eksemplifiserer denne fullstendige-livssyklustilnærmingen - som tar innkjøpssjefer og verktøyingeniører fra gjennomførbarhet og CAE-simulering gjennom maskinering, prøvekjøringer og inspeksjon. Den fullstendige dekningen betyr at problemer dukker opp under utviklingen i stedet for på produksjonsgulvet, og din egendefinerte metallstanseform kommer validert og produksjonsklar- i stedet for å kreve ytterligere feilsøking på anlegget ditt.
Når du vurderer en produsent av stansematriser, prioriter partnere som eier hele prosessen fra simulering til validert verktøy. Et lavere tilbud fra en butikk som gir deg en uprøvd terning og forsvinner, vil koste mer i det lange løp gjennom utvidede prøvesykluser, tekniske endringer og forsinkede produksjonslanseringer. Den dyreste feilen i metallstemplingsverktøy og stanseinnkjøp er ikke å betale for mye for verktøy -, det er underbetaling for kapasitet og arver alle problemer leverandøren ikke kunne løse.
Ofte stilte spørsmål om metallstempelverktøy og matris
1. Hva er forskjellen mellom et metallstempel og en stanseform?
Et metallstempel er et håndholdt eller maskindrevet-verktøy som trykker markeringer som serienumre eller logoer inn i en overflate. En stanseform er et spesialkonstruert-presisjonsinstrument som består av en stans og hulrom montert på styrede dysesko, designet for å kutte, bøye, tegne eller forme metallplater til ferdige deler med høyt volum. Begge påfører kraft gjennom et formet instrument, men stansedyser innebærer betydelig mer ingeniørmessig kompleksitet, høyere verktøyinvesteringer og produksjonsevne målt i tusenvis eller millioner av identiske deler per dysesett.
2. Hvor mye koster en tilpasset metallstempling?
Kostnadene for tilpassede stemplingsformer varierer mye basert på kompleksitet. Enkle blanking dies starter rundt $5000 til $25.000, sammensatte dies kjører $10.000 til $50.000, progressive dies varierer fra $30.000 til over $250.000, og store overføringsdyser for bilapplikasjoner kan overstige $500.000. De primære kostnadsdriverne er antall stasjoner, toleransekrav, levetidsforventninger, materiale som stemples og delstørrelse. En fullstendig-tjenesteleverandør som YICHEN (https://www.yichen-group.com/stamping-die/) gir mulighetsanalyse på forhånd slik at kjøpere forstår kostnadsimplikasjoner før de forplikter seg til verktøyinvesteringer.
3. Hvilket verktøystål er best for stansematriser?
Det beste verktøystålet avhenger av din applikasjon. D2 (høy-karbon, høy-krom) gir utmerket slitestyrke for generell blanking og forming ved 62-64 HRC. A2 gir bedre seighet med luft-herdende stabilitet for moderate-slag. S7 håndterer store støtbelastninger i tykk{14}}materialklipping. M2 høyhastighetsstål opprettholder hardheten ved høye temperaturer i høyhastighets progressive dyser. Wolframkarbid gir maksimal slitestyrke for ultra-høyt-volum som overstiger 5 millioner treff. Pulvermetallurgikvaliteter som CPM 10V balanserer slitestyrke og seighet for avanserte høyfaste stålapplikasjoner.
4. Når bør jeg velge en progressiv terning fremfor en transferterning?
Velg en progressiv die når delene dine er relativt flate, små til middels store og kreves i høye volumer (50 til 1,500+ deler per minutt). Progressive dyser holder arbeidsstykket koblet til en bærestrimmel gjennom sekvensielle stasjoner, noe som gjør dem ideelle for komplekse multi-operasjonsdeler uten dype trekk. Velg en overføringsdyse når delene er store, krever dyptrekking eller trenger rotasjon mellom operasjoner. Overføringsdyser skiller hvert emne først, deretter flytter mekaniske fingre individuelle stykker mellom uavhengige stasjoner, og tillater materialflyt som en tilkoblet stripe ikke kan romme.
5. Hvordan vet jeg når en stanseform trenger reparasjon eller utskifting?
Overvåk delkvalitetsindikatorer: økende gradhøyde signaliserer slitte skjærekanter, dimensjonsavvik antyder slitasje eller feiljustering av styrepinnene, og gnaging indikerer klaring eller smøreproblemer. Fortsett å skjerpe når kantslitasjen er jevn og kvaliteten stabiliserer seg etter service. Reparer når skade er lokalisert til en enkelt komponent som en sprukket stanse eller slitt bøssing. Bytt ut eller redesign når du ser gjentatt innrettingstap etter verifisert vedlikehold, kronisk dimensjonsavvik som kommer tilbake innen dager etter service, strukturelle sprekker i formskoene, eller den samme stasjonen svikter gjentatte ganger etter forsvarlig reparasjon. Detaljerte vedlikeholdsposter med antall treff og defektkoder forvandler denne beslutningen fra gjetting til datadrevet-analyse.


