


Forstå bypass-hakk og deres rolle i progressiv formytelse
Hver verktøy- og matrisingeniør som har kjørten progressiv stemplingsoperasjonkjenner følelsen: stripen mates jevnt i tusen treff, så fanger den plutselig, feilregistrerer seg eller henger på en løfter. Oftere enn ikke sporer den skyldige tilbake til en liten, men kritisk funksjon i stripeoppsettet. Den funksjonen er bypass-hakket.
Bypass-hakk er tilsiktede materialmodifikasjoner gjort ved stripekanten i en progressiv stanseform. Deres formål er å styre hvordan stripen samhandler med løftere, piloter og andre dysekomponenter når den beveger seg fra stasjon til stasjon. I en negativ og positiv bypass-hakk av metallstanseform styrer disse reliefffunksjonene om stripen fjerner interne hindringer rent eller sleper mot overflater som reduserer stigningsnøyaktigheten over tid.
Konseptet er enkelt. Gjennomføringen er der ting blir interessant.
Hva er bypass-hakk i progressive dies
Se for deg en metallstrimmel som tres gjennom en progressiv dyse med åtte eller ti stasjoner. Mellom hvert presseslag må remsen løftes, gå frem med en stigningslengde og sette seg tilbake i posisjon for neste operasjon. Løftere hever remsen for å fjerne de nedre dyseflatene, og piloter trekker remsen til endelig registrering. Bypass-hakk finnes for å la stripen passere over eller rundt disse løfterne og pilotene uten å henge, dra eller kollidere.
Rent praktisk er et bypass-hakk en lokal avlastnings- eller utskjæringsfunksjon lagt til stripeoppsettet som forhindrer forstyrrelser under mating, forming, trimming eller overføring av deler. Det er ikke en kosmetisk detalj eller en ettertanke. Det er en bevisst stripekontrollmekanisme som designeren spesifiserer under layoutstadiet, i god tid før noe stål kuttes.
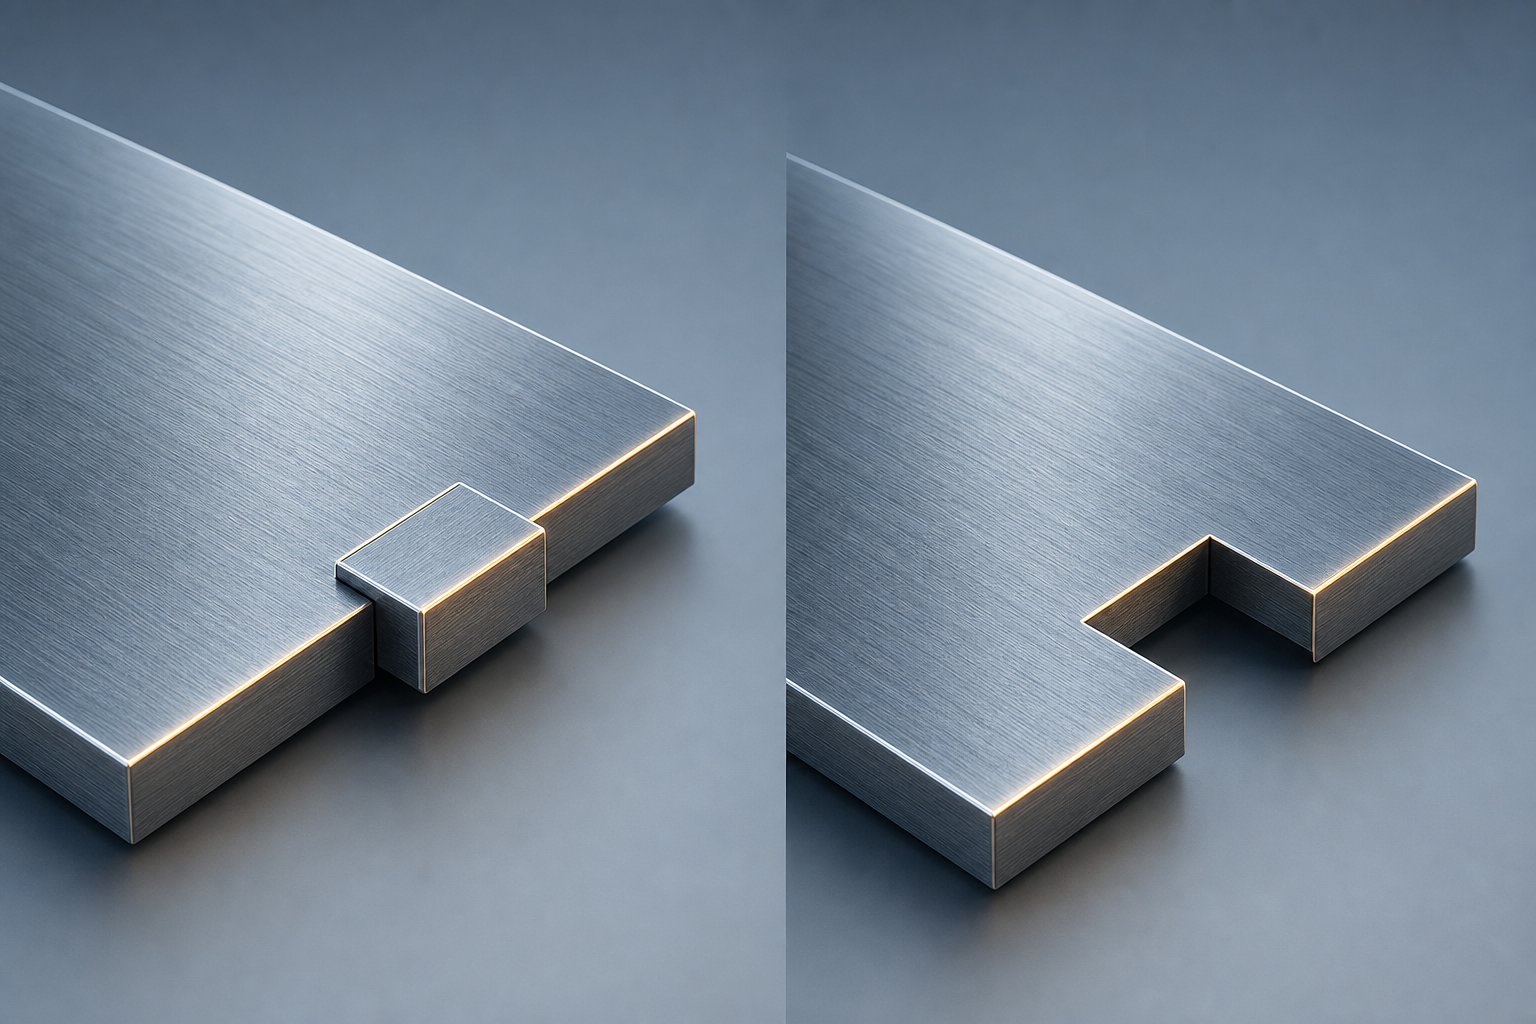
Det finnes to grunnleggende typer: positive bypass-hakk, som holder materialet på stripen i en flik-lignende form, og negative bypass-hakk, som fjerner materialet helt fra stripekanten. Hver type skaper et annet mekanisk forhold mellom stripen og dysekomponentene den må navigere.
Hvorfor hakktypevalg er viktig for Strip Control
Det er her mange ingeniører undervurderer beslutningen. Den geometriske orienteringen til hakket styrer direkte strimmelmatingskraft, stigningsnøyaktighet og stasjons-til-stasjonsregistrering. Et positivt hakk holder materialet intakt, bevarer strimmelstivheten, men krever at den beholdte tappen kan kjøre over løfteoverflater. Et negativt hakk skjærer bort materialet, gir løfterens klaring, men reduserer lokalisert strimmelstivhet.
Å velge feil skaper ikke bare en mindre ulempe. Den introduserer matefeil som forverrer seg på tvers av hver nedstrømsstasjon, reduserer registreringen som viser seg som dimensjonsavvik på ferdige deler, og akselererer slitasje på formene på måter som forkorter vedlikeholdsintervallene. I negative og positive bypass-hakk stanseplater for platemetall, kruser denne enkeltgeometribeslutningen gjennom hele produksjonsprosessen.
Valget mellom positive og negative bypass-hakk er ikke kosmetisk. Det endrer fundamentalt hvordan stripen samhandler med hver nedstrømsstasjon, og påvirker matemotstand, pilotinngrep og kumulativ posisjonsnøyaktighet over hele dysen.
Denne veiledningen er skrevet for verktøyingeniører som allerede forstår det grunnleggende om progressive matriser, men som trenger klarhet i beslutninger om hakkgeometri. Du vil ikke finne innledende forklaringer på hva en progressiv terning er eller hvordan stripefôring fungerer. I stedet er fokuset fremover på de spesifikke geometriske, funksjonelle og materialdrevne-faktorene som avgjør hvilken hakktype som hører hjemme i stripeoppsettet ditt.
Skillet begynner med geometri. Hvordan hver hakktype fysisk samhandler med stripen, og hva det betyr for fôringsmekanikken din, avhenger helt av om materialet forblir eller går.
Positiv bypass notch-geometri og funksjonell mekanikk
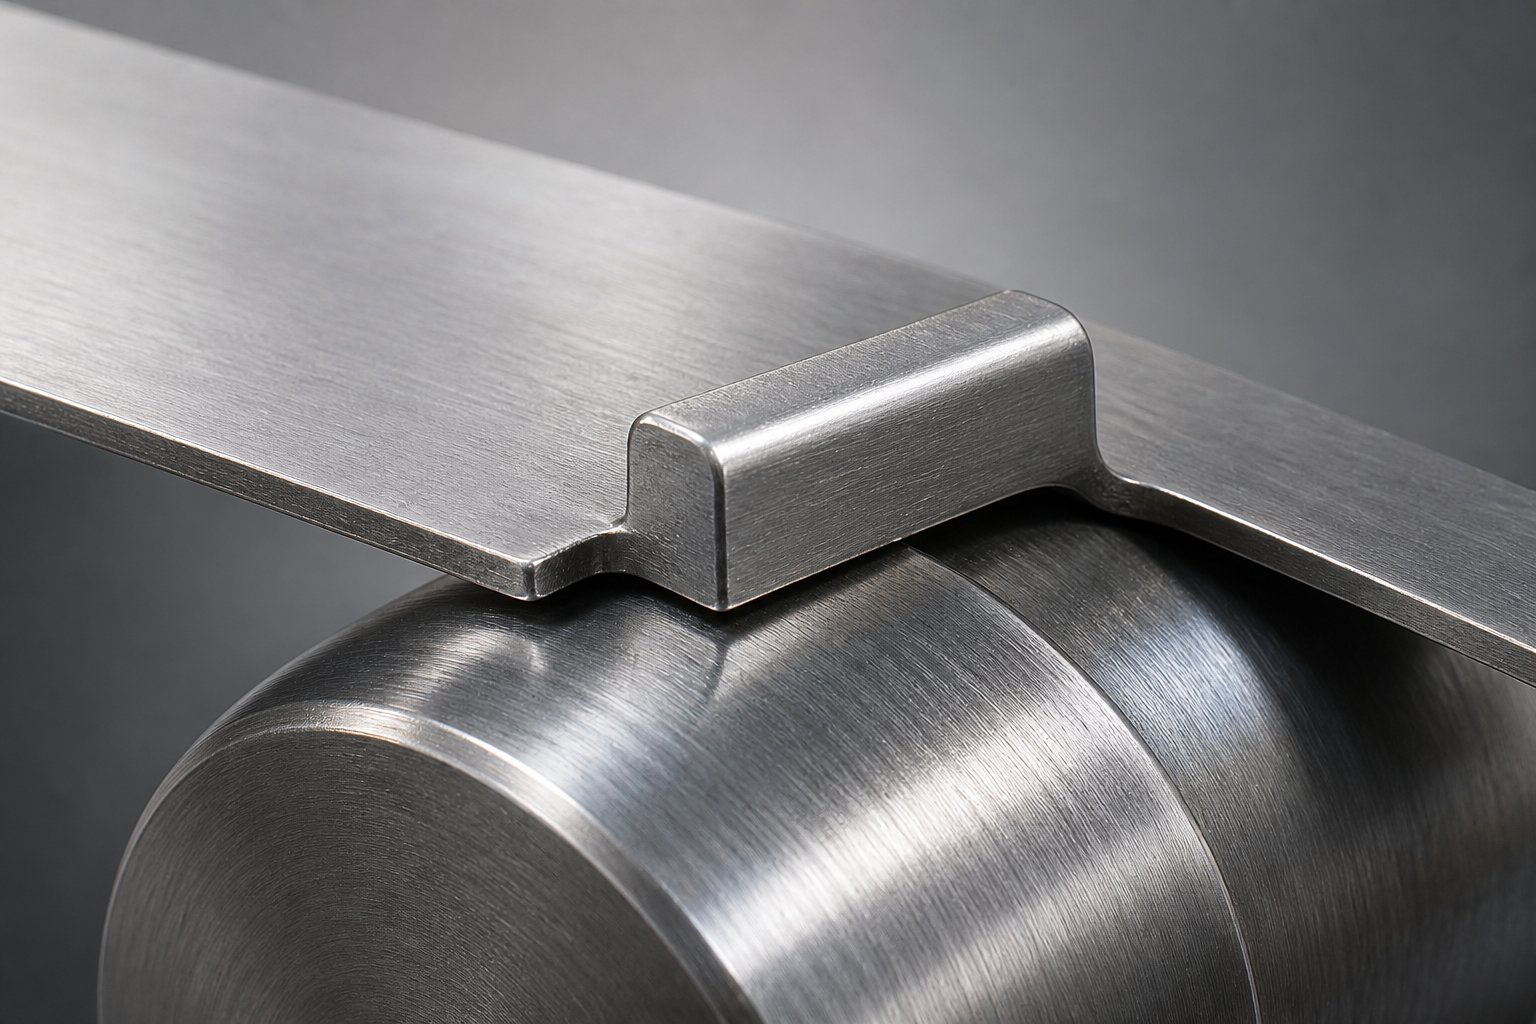
Et positivt bypass-hakk etterlater materiale på stripen. I stedet for å kutte bort en del av stripekanten og kaste den som skrap, skaper formen en flik-lignende fremspring som forblir fysisk festet til stripen. Denne fastholdte tappen strekker seg innover eller utover fra stripekanten, og danner et lite, men bevisst formet trekk som stripen bærer gjennom hver påfølgende stasjon.
Det praktiske resultatet: stripebredden ved hakket holder seg stort sett intakt. Intet materiale går tapt. Ingen snegle trenger å administreres. Strimlen beholder sin strukturelle kontinuitet, og den kontinuiteten spiller en direkte rolle for hvordan strimmelen oppfører seg under fôring.
Positiv hakkgeometri og materialretensjon
Den kuttede profilen for et positivt hakk er typisk en delvis skjæring som frigjør tappen på tre sider mens den lar den festes i den ene kanten. Se for deg en liten rektangulær eller trapesformet tunge som er kuttet i forkanten, bakkanten og den ene sidesiden, men som forblir forbundet langs den motsatte sidekanten som et hengsel. Tappen kan bøye seg litt i forhold til stripeplanet, men den skiller seg ikke.
Mange designere legger til vinkelavlastning til tappens forkant for å redusere matingsmotstanden. Denne avlastningen, vanligvis mellom 5 og 15 grader avhengig av materialtykkelsen, forhindrer at flikens fremre hjørne griper seg inn i løfteoverflatene når stripen beveger seg frem. Geometrien fungerer omtrent som enlanse- og flensstopp, hvor en lansert seksjon er bøyd for å skape både et stopp og en avstivningsfunksjon på bæreremsen.
Fordi tappen forblir festet, bevares strimmelstivheten ved hakket. Dette er viktigst i materialer med tynn-tykkelse der forlengelse under matingsspenning kan forårsake lokal knekking eller bølger. En stripe med høye forlengelsesegenskaper er spesielt utsatt for forvrengning på ethvert punkt der tverrsnittsarealet er redusert. Ved å holde materialet på plass, unngår positive hakk å skape det svake punktet helt.
Hvordan positive hakk samhandler med løftere og piloter
Når stripen går en stigningslengde, passerer den beholdte tappen over løftekronen. Tappen rir langs løfterens øvre overflate, og stripen mates fremover uten forstyrrelser. Når pressen lukkes, kobler pilotene inn stripen gjennom pilothull for endelig registrering, og trekker stripen til nøyaktig innretting før formings- eller kutteoperasjoner begynner.
Samspillet er jevnt fordi ingen kant av stripen trenger å falle ned i eller fjerne et gap. Tappen bygger i hovedsak bro over løfteren, og opprettholder jevn kontakt og forutsigbar ettergivelseskraft mot løfterens overflate. Dette gir lavere matemotstand sammenlignet med konfigurasjoner der en kuttet kant må navigere rundt dysekomponenter.
I bypass-hakk-plateformingsapplikasjoner oversetter denne oppførselen med lav-motstand direkte til bedre tonehøydekonsistens og redusert kumulativ feil på tvers av multi-stasjonsdyser.
- Materialet beholdes på stripen som et festet flikfremspring
- Tabgeometri er vanligvis tre-sidet kutt med én festet kant og vinkelrelieff på den fremre flaten
- Matemotstanden er lavere fordi ingen kuttekanter fester seg på løfter- eller dyseoverflater
- Stivheten i stripen bevares ved hakket, noe som gagner tynt lager som er utsatt for knekking
- Ingen snegle genereres, noe som eliminerer bekymringer om sneglehåndtering ved hakkstasjonen
Denne oppbevaringsbaserte-tilnærmingen fungerer bra når strimmelstivhet er prioritet. Men hva skjer når klaring, ikke stivhet, blir den kontrollerende faktoren? Det forskyver geometrien i motsatt retning, mot materialfjerning i stedet for materialbevaring.
Negativ bypass notch geometri og funksjonell mekanikk
Der et positivt hakk holder materiale på stripen, tar et negativt bypass-hakk materiale bort. En dedikert stanse fjerner en definert seksjon fra stripekanten, og skaper et tomrom eller utskjæring som gjør at stripen kan fjerne løftere og andre dysekomponenter uten fysisk kontakt. Den fjernede sneglen faller gjennom en dyseåpning og kastes. Det som gjenstår er en stripekant med et tilsiktet gap der materiale en gang fantes.
Denne tilnærmingen løser et annet problem. I stedet for å bygge bro over løftere, unngår stripen dem ganske enkelt. Tomrommet gir vertikal og sideveis klaring for løfterens bevegelse, og eliminerer enhver sjanse for at stripen fanger, drar eller henger på en løftekrone under matingssyklusen. For dyser der løfterhøyden er betydelig eller der stripetykkelsen gjør det upraktisk å kjøre over overflater, driver denne klaringen-første filosofien designen mot materialfjerning.
Negativ hakkgeometri og materialfjerning
Den kuttede profilen er grei. En stanse går ned gjennom stripekanten og fjerner et definert område, typisk rektangulært eller trapesformet. Sneglen skjærer seg rent fra strimmelen og skytes ut nedover gjennom en tilsvarende dyseåpning. Resultatet er et hakk med skarpe indre hjørner og synlige kuttekanter langs omkretsen.
Hakkdimensjonene styres av den nødvendige klaringen. Bredden må passe til løftekroppen pluss eventuell sidestrimmelbevegelse under fôring. Dybden må gi nok vertikal klaring slik at stripekanten ikke kommer i kontakt med løfteren på noe tidspunkt under pressesyklusen. Dypere hakk gir større klaringsmargin, men fjerner mer materiale fra stripetverrsnittet-.
Burr-retning blir en praktisk bekymring her. Fordi stansen skjærer seg gjennom strimmelen, skaper stempling av bypass-hakk gratdannelse en forhøyet kant på dysesiden av kuttet. Hvis graten vender oppover under mating, kan den feste seg i styreskinner, løfteoverflater eller andre dysekomponenter. Designere retter vanligvis formen slik at gradretningen vender nedover, vekk fra glidende kontaktflater. Når denne orienteringen ikke er mulig, reduserer en sekundær avgradingsoperasjon eller avfaset kantavlastning på dysens overflater interferensen.
I motsetning til lanse-og-flensalternativet som er beskrevet i litteraturen om progressiv dyse, hvor en lansert seksjon bøyes ned for å lage en stopp og stivne bæreren, gir et negativt hakk ingen sekundær strukturell fordel. Dens eneste bidrag er klarering. Sneglen går ut av systemet, og stripen beveger seg lettere, men mindre stiv på det stedet.
Hvordan negative hakk påvirker stripefôring og registrering
Fjerning av materiale fra stripekanten har en direkte konsekvens: lokaliserte stivhetsfall. Materialmodulen endres ikke, men tverrsnittsarealet som motstår bøyekrefter ved hakket minker. For veldig tynne eller smale strimler kan denne reduksjonen skape et hengselpunkt hvor strimmelen bøyer seg under matingsspenning, noe som forårsaker inkonsekvent stigningsfremgang og registreringsdrift over stasjoner.
For tykkere eller bredere lager gir imidlertid det gjenværende{0} tverrsnittet mer enn nok strukturell støtte. I disse applikasjonene gir den reduserte interferensen med løftere renere fôring. Stripen rir ikke over noe. Den strømmer ganske enkelt fremover gjennom åpen plass, med løftere som stiger og faller inne i tomrommet uten å berøre stripekanten. Dette gjør negative hakk spesielt effektive i dyser med høye løftehøyder der en fastholdt flik må bøye seg for mye for å fjerne løftekronen.
En kompromiss-ingeniører møter: Negative hakk kan generere litt høyere matemotstand enn deres positive motparter. Årsaken er mekanisk. Kuttekanter ved hakkets omkrets, spesielt hvis det utvikles grader i løpet av produksjonstiden, kan sette seg fast på formoverflater, lagerføringer eller skinneoverganger. Hvis disse kantene ikke er ordentlig avlastet med avfasninger eller radier, nøler remsen ved hver mating. Flytespenningen ved kuttekanten er høyere enn grunnmaterialet på grunn av arbeidsherding fra skjæreoperasjonen, noe som gjør eggen stivere og mindre ettergivende når den kommer i kontakt med andre overflater.
Registreringsadferd skiller seg også fra positive hakk. Fordi stripekanten er avbrutt av et tomrom, må piloter koble inn stripen på steder med fullt materiale tilstede. Selve tomrommet kan ikke bidra til sideposisjonering. I dør hvorpitch stops fungerer sammen med piloter for striperegistrering, må hakkposisjonen koordineres nøye slik at tomrommet ikke faller sammen med noen registrerings- eller følefunksjon.
- Materiale fjernes fra stripekanten, og skaper et tomrom eller utskjæring
- Hulgeometri er typisk rektangulær eller trapesformet, dimensjonert for å fjerne løftekropper og reise
- Lokalisert strimmelstivhet reduseres ved hakkstedet på grunn av redusert tverrsnittsareal-
- Løfterklaring er renere og mer pålitelig, spesielt i applikasjoner med tykt lager eller høye-løft
- Kuttekanter er utsatt for oppbygging av grader, noe som kan øke matemotstanden over matrisens levetid
- Slug management er nødvendig, med det fjernede materialet som støtes ut gjennom en dyseåpning under
Begge hakktyper løser det samme grunnleggende problemet, men deres geometriske tilnærminger skaper tydelig forskjellige ytelsesprofiler. Det virkelige spørsmålet for ethvert stripeoppsett er ikke hvilken type som er bedre isolert sett, men hvilke avveininger- som passer med det spesifikke materialet, pressehastigheten og formkonfigurasjonen.
Side-sammenligning- av positive og negative bypass-hakk
Hver hakktype er beskrevet individuelt, men beslutninger om stripelayout skjer sjelden isolert. Du veier-avveininger på tvers av flere attributter samtidig: matingsmotstand mot strimmelstivhet, løfterklaring mot kompleksitet i håndtering av snegle, gradretning mot registreringsatferd. Det verktøyingeniører trenger er en enkelt referanse som plasserer alle relevante attributter ved siden av motparten slik at beslutningen blir synlig med et øyeblikk.
Ingen allment tilgjengelig ressurs presenterer for øyeblikket denne sammenligningen i strukturert form. Formålet med å forme metallplater med bypass-hakk er godt forstått i generelle termer, men attributtet-nivåsammenbrudd som driver geometrivalg under stripelayout forblir spredt over stammekunnskap og interne designstandarder. Tabellen nedenfor konsoliderer disse faktorene i et format du kan referere direkte til når du evaluerer hakktype for et nytt matriseprogram.
Attributt-etter-Attributtsammenligning av hakktyper
| Attributt | Positivt bypass-hakk | Negativt bypass-hakk |
|---|---|---|
| Strip engasjement metode | Materialretensjon: en flik forblir festet til stripekanten, som danner bro over formkomponentene | Materialfjerning: en slug blir stanset fra stripekanten, og skaper et tomrom som fjerner komponentene |
| Fôringsmotstandsprofil | Lavere total motstand; tappen kjører jevnt over løfteoverflater med vinkelavlastning som reduserer motstand | Litt høyere motstandspotensial; kuttekanter kan feste seg på formoverflaten hvis det utvikles grader eller avlastningen er utilstrekkelig |
| Oppførsel for registreringsnøyaktighet | Konsistent stripebredde opprettholdes ved hakkplassering støtter stabil pilotinngrep og sideposisjonering | Avbrutt stripekant ved hakkplassering; piloter må engasjere seg i hele-materialseksjoner borte fra tomrommet |
| Strip stivhet innvirkning | Minimal reduksjon; beholdt flik bevarer-tverrsnittsareal og motstår knekking under fôrspenning | Lokalisert reduksjon proporsjonal med hakkdybde og -bredde; tynne eller smale strimler kan bøye seg ved hakket |
| Løfter interaksjonsmekanikk | Tappen går over løfterkronen; kontakten styres gjennom relieffgeometri på tappens forkant | Ingen kontakt med løfteren; void gir full klaring for løfteren uavhengig av løfterens høyde |
| Krav til sneglehåndtering | Ingen; intet materiale skiller seg fra stripen, noe som eliminerer snegleutkast og avhendingsproblemer | Påkrevd; slug må løsne rent gjennom en dyseåpning, og opphopning eller fastkjøring kan stoppe produksjonen |
| Burr retning betraktninger | Grader dannes på tappens klippede kanter; vanligvis orientert vekk fra glidende overflater med minimal innvirkning på fôring | Grader dannes langs hele hakkets omkrets; Orientering er kritisk fordi oppover-vendende grater fanger på føringer og løftere |
| Ideelle brukstilfeller | Tynne materialer, smale strimler, langprogresjonsdyser som krever kumulativ nøyaktighet, applikasjoner som er følsomme for strimmelknekking | Tykt lager, brede striper med god gjenværende stivhet, høye løftehøyder, høyhastighetsapplikasjoner som krever null løfterinterferens |
Når hver type overgår den andre
Tabellen viser et tydelig mønster. Positive hakk beskytter det stripen allerede har: stivhet, breddekonsistens og jevn overflatekontakt. Negative hakk skaper det stripen trenger: åpen plass, vertikal klaring og frihet fra løfterkontakt. Ytelsesfordelen skifter avhengig av hvilken faktor som begrenser din spesifikke applikasjon.
For tynne-målematerialer, der flytestyrken er lav i forhold til matekrefter og strimmelen er utsatt for å bøye seg, gir positive hakk bedre resultater fordi de unngår å fjerne tverrsnittsareal fra en allerede skjør strimmel. Når en stripe bare er 0,5 mm tykk og 30 mm bred, kan det å kutte et hakk på flere millimeter dypt skape et hengselpunkt som vandrer under fôring. Den beholdte tappen forhindrer dette ved å opprettholde strimmelens integritet over hele bredden.
For tykkere lager, inverteres kalkulus. En 2,0 mm stripe med 100 mm bredde har betydelig bøyemotstand selv med materiale fjernet. Hakkhullet er en liten prosentandel av totalt tverrsnitt, og stivhetsreduksjonen er ubetydelig. Her går prioritet over til løfterklaring. Tykt materiale som kjører over en løftekrone genererer høye kontaktkrefter og akselerert slitasje på både tappen og løfteoverflaten. Fjerning av materialet eliminerer helt den slitasjemekanismen. Å forstå forholdet mellom flytestyrke vs strekkstyrke for et gitt materiale hjelper deg å forutsi om en fastholdt flik vil deformeres plastisk under løfterens kontaktbelastning eller forbli elastisk og ri rent.
Smale strimler følger den tynne-materiallogikken uavhengig av tykkelse. En smal stripe har begrenset kantmateriale tilgjengelig, så enhver fjerning påvirker dens strukturelle oppførsel uforholdsmessig. Positive hakk bevarer det lille-tverrsnittet som finnes. Brede strimler følger den tykke-materiallogikken, der rikelig gjenværende bredde kompenserer for ethvert lokalisert stivhetstap.
Høyhastighetsapplikasjoner introduserer et dynamisk element. Ved forhøyede pressehastigheter forstørrer strimmelens treghet under mating enhver motstandskilde. En flik som fanger et øyeblikk på en løfter med 60 slag i minuttet er en plage. Den samme fangsten ved 400 slag i minuttet blir en feilregistreringshendelse som forplanter seg over hver nedstrømsstasjon. For høy-dyser der løfterens klaring er tett, eliminerer negative hakk variabelen fullstendig ved å fjerne interferenskilden.
Velg den hakktypen som best bevarer stripekarakteristikken som er mest kritisk for din spesifikke applikasjon. Hvis stivhet er den begrensende faktoren, behold materialet. Hvis klaring er den begrensende faktoren, fjern den.
Dette beslutningsprinsippet høres enkelt ut, men å bruke det effektivt krever å vite nøyaktig hvor dypt, hvor bredt og i hvilken vinkel man skal kutte hakkgeometrien. Disse dimensjonsparametrene er der teori møter praksis, og hvor proporsjonale forhold til materialtykkelse og stripebredde avgjør om din valgte hakktype faktisk gir den tiltenkte ytelsesfordelen.
Designparametre for hakkdybde, -bredde og vinkelavlastning
Å velge en hakktype er bare halve avgjørelsen. Den andre halvparten dimensjonerer den riktig. Et positivt hakk med feil tappdybde spenner under løfterkontakt. Et negativt hakksnitt for grunt gir ikke klaring når løfteren når full bevegelse. Begge feilene spores tilbake til den samme grunnårsaken: geometrien var ikke proporsjonert til materialet og båndegenskapene som styrer den virkelige-verdens ytelse.
Utfordringen er at ingen enkelt universell formel dekker alle bruksområder. Hakkdimensjoner er drevet av et hierarki av sammenhengende faktorer, og å forstå hvilken faktor som prioriteres for din spesifikke terning forhindrer prøve-og-feilsyklusene som brenner gjennom prøvetid og budsjett.
Hakkdybde og -bredde i forhold til materialtykkelse
Hakkdybde er dimensjonen som kontrollerer klaringen for negative hakk og flikprojeksjonslengden for positive hakk. I begge tilfeller forankrer materialtykkelsen startandelen. Et generelt prinsipp gjelder: hakkdybde skal gi funksjonell klaring eller inngrep med flik uten at det går på bekostning av remsens evne til å mate konsekvent under spenning.
For negative hakk må dybden overstige løfterens bevegelseshøyde pluss eventuell vertikal stripebevegelse under matesyklusen. Hvis løfteren stiger 4 mm og listen svinger 0,5 mm under fremføring, gir en minimum hakkdybde på 5 mm pålitelig klaring. Å gå betydelig dypere fjerner materiale som ikke trengte å fjernes, noe som reduserer strimmelstivheten unødvendig. Altfor grunne negative hakk, derimot, la stripekanten være farlig nær løfterkronen på toppen-av-slaget, der selv mindre stripe-nedbøyning forårsaker kontakt og henging.
For positive hakk, bestemmer flikdybden hvor langt det tilbakeholdte materialet stikker ut fra strimmelkroppen. Fliser som er for dype i forhold til materialtykkelse blir utkragede bjelker som er utsatt for plastisk deformasjon under løfterkontaktbelastninger. Når tappen bøyer seg permanent, frigjør den ikke lenger løfteren ved påfølgende slag. Strimmelmaterialets elastisitetsmodul setter grensen her. En flik som bøyer seg innenfor det elastiske området går tilbake til posisjon etter hver kontakt. En som overskrider flytegrensen for stål eller hvilket materiale som er i bruk, tar et permanent sett og blir en tilbakevendende fôringshindring.
Hakkbredde følger en lignende logikk. For negative hakk må bredden passe til løfterkroppen pluss sidestrimmelvandring under fôring. For positive hakk, definerer bredden flikens sidemål og påvirker direkte bøyningsstivheten. En bredere flik fordeler løfterens kontaktkrefter over et større område, noe som reduserer lokal spenningskonsentrasjon. En smalere flik konsentrerer kraft og er mer utsatt for tretthet over lange produksjonsserier.
Følgende prioritetssekvens styrer dimensjoneringsbeslutninger når flere faktorer konkurrerer:
- Materiale tykkelse:Etablerer grunnlinjeproporsjoner for dybde og bredde. Tykkere lager tåler dypere negative hakk uten tap av stivhet; tynnere lager krever grunnere geometri for å bevare strukturell kontinuitet.
- Stripebredde:Bestemmer hvor mye-tverrsnittsareal som gjenstår etter at hakket er kuttet. Smale strimler begrenser maksimalt tillatt hakkdybde uavhengig av materialtykkelse.
- Antall stasjoner:Lengre dies akkumulerer posisjonsfeil. Hvert hakksted må opprettholde strimmelens integritet tilstrekkelig til å føre strimmelen gjennom alle gjenværende stasjoner uten progressiv avbøyning.
- Fôringshøyde:Lengre stigningslengder øker momentarmen mellom støttepunktene. Hakkplasseringer på midten av-spennet mellom løftere opplever maksimal nedbøyning, noe som krever grunnere hakk eller stivere flikgeometri.
- Løftehøyde:Angir direkte minimumskravet for klaring for negative hakk og minimum rideover-evne for positive hakkfaner.
Vinkelavlastning og kantbehandling for fôringsytelse
Dybde og bredde får geometrien inn i riktig område. Vinkelavlastning er det som får den til å mate uten motstand.
For positive hakk er tappens forkant overflaten som først kommer i kontakt med løftere under fremføring av stripen. Uten relieff presenterer den kanten en firkantet skulder som griper seg inn i løftekronen, noe som skaper en kortvarig nøling i stripebevegelsen. Ved å legge til en avfasning eller vinkelavlastning på 5 til 15 grader på tappens fremre side kan den rampe jevnt over løfteoverflaten. Tappen blir effektivt en kile som løfter seg over hindringen i stedet for å kollidere med den.
For negative hakk er kuttperimeteren den kritiske overflaten. Grader og skarpe kanter langs hakkveggene kan feste seg på lagerføringer, dyseoverflater eller skinneoverganger når stripen mates gjennom. Bruddkanter, typisk 0,1 til 0,3 mm avfasninger påført under dysekonstruksjon eller gjennom sekundære avgradingsanordninger i dysekonstruksjonen, reduserer denne interferensen. Der elastisitetsmodulen til stål ved den kuttede kanten har blitt forhøyet ved skjær-indusert arbeidsherding, er kanten stivere og mindre ettergivende mot kontaktflater. Fasing myker opp den geometriske overgangen uten å kreve endringer i materialegenskaper.
Disse vinkelparametrene skalerer med materialtykkelse. Tynnere lager, med lavere bøyemotstand, trenger mindre aggressive avlastningsvinkler fordi kontaktkreftene i seg selv er lavere. Tykkere lager genererer høyere krefter under løfterens interaksjon, og krever brattere avlastningsvinkler for å forhindre at luftmotstanden eskalerer til et punkt der fremføringen av stripen nøler eller stigningsnøyaktigheten forringes.
Når tekniske håndbøker eller etablerte firmastandarder gir spesifikke dimensjonsforhold for en gitt materialfamilie, representerer disse verdiene validerte utgangspunkter. Stålelastisitetsmodulen, ytegrensen for stål for din spesifikke karakter, og elastisitetsmodulens metalldata fra materialsertifiseringer gir deg de mekaniske egenskapene som trengs for å beregne om en gitt flikgeometri forblir elastisk under forventede løftelaster. Designere som begynner med disse beregnede proporsjonene og foredler under utprøving, når konsekvent stabil produksjon raskere enn de som dimensjonerer ved visuell estimering alene.
Geometri alene forteller imidlertid ikke hele historien. De samme hakkdimensjonene fungerer annerledes i aluminium enn i rustfritt stål. Materiale-spesifikk oppførsel, inkludert arbeidsherding, forlengelsesgrenser og strekkherding ved kuttekanter, introduserer et nytt lag med designjustering som forskyver parameterne du nettopp har etablert.
Materiale-Spesifikke vurderinger for valg av hakktype
Et hakk som er perfekt dimensjonert for bløtt stål kan rive i aluminium eller forårsake fôring-oppheng i rustfritt stål. De geometriske parametrene etablert i forrige avsnitt antar en generisk materialrespons, men ekte båndmasse oppfører seg ikke generisk. Hver materialfamilie har sin egen kombinasjon av flytestyrke, forlengelseskapasitet og tøyningsherding som endrer hvordan hakkgeometrien yter under produksjonsforhold.
Dette er gapet de fleste designreferanser lar stå åpent. De erkjenner at materiell betyr noe, så går de videre uten å forklare hvordan det betyr noe. Realiteten er at preferanse for hakktype, tappegeometri, avlastningsvinkler og til og med vedlikeholdsintervaller skifter meningsfullt når du bytter spolen på decoileren. Å forstå disse skiftene før utprøving forhindrer den kostbare iterasjonssyklusen med å kjøre deler, observere feil, justere geometrien og kjøre igjen.
Hakkoppførsel i aluminium og bløtt stål
Aluminium utgjør en spesifikk utfordring for bypass-hakkdesign: dets lavere flytespenning av stålekvivalenter betyr at materialet deformeres plastisk ved lavere matekrefter, og dets høyere forlengelse tillater betydelig strekking før brudd. For tynt-aluminium er positive hakk generelt å foretrekke. Den beholdte tappen motstår riving under mating fordi materialets duktilitet gjør at tappen kan bøye seg over løfteoverflatene uten å sprekke ved festepunktet. Tappen absorberer kontaktbelastninger gjennom elastisk og mild plastisk deformasjon i stedet for sprekkdannelse.
Den samme duktiliteten skaper imidlertid en risiko. Hvis flikgeometrien tillater overdreven avbøyning, kan aluminiumsflikter ta et permanent sett etter bare noen hundre slag. Støyningsstålet med lavt utbytte motstår lett overskrides i aluminium, noe som betyr at tappene som er bøyd utover den elastiske grensen forblir bøyd. Designere kompenserer ved å gjøre positive hakkflik bredere og grunnere i aluminium, og fordeler løfterens kontaktkrefter over et større område for å holde lokale påkjenninger under materialets proporsjonale grense.
Negative hakk i tynn aluminium er problematisk. Fjerning av materiale fra en allerede myk, fleksibel stripe skaper et hengselpunkt som vandrer under fôring. Stripen avbøyes på det tomme stedet, og forårsaker tonehøydeinkonsistens som akkumuleres på tvers av stasjoner. For tykkere aluminiumslist, vanligvis over 1,5 mm, gir det gjenværende tverrsnittet tilstrekkelig støtte og negative hakk blir levedyktige.
Blødt stål, derimot, tilbyr det mest tilgivende miljøet for hakkdesign. Den balanserte kombinasjonen av moderat flytegrense for stål (typisk 200 til 350 MPa), rimelig forlengelse (20 til 30 prosent) og forutsigbar arbeidsherdingsadferd gjør den tolerant for begge hakktyper. Positive hakk i bløtt stål opprettholder sin geometri under løfterkontakt fordi materialet er stivt nok til å motstå permanent avbøyning, men likevel formbart nok til å absorbere sporadiske overbelastninger uten å sprekke. Negative hakk skjærer rent med minimal grad, og de kuttede kantene stivner ikke for mye under skjæreoperasjonen.
Denne toleransen gir designeren frihet til å optimalisere for andre faktorer. Ved stempling av bløtt stål kan du velge hakktypen utelukkende basert på begrensninger for formutforming, løftekonfigurasjon eller krav til presshastighet i stedet for å bli tvunget til én type av materialbegrensninger.
Hakkdesignjusteringer for rustfritt-stål med høy styrke
Rustfritt stål, spesielt 300-seriens austenittiske kvaliteter, introduserer en komplikasjon som bløtt stål og aluminium ikke gjør: aggressiv arbeidsherding. SomMetalForming Magazineforklarer, strekkherding og arbeidsherding styrker materialet ettersom deformasjonen fortsetter, og nyere stålkvaliteter arbeider-herder i større grad enn konvensjonelle høy-styrkekvaliteter. 3XX-seriens austenittiske rustfrie stål viser spesielt høy arbeidsherdbarhet.
For negative hakk i rustfritt stål er skjæreoperasjonen som skaper hakket i seg selv en formingsoperasjon. De kuttede kantene gjennomgår betydelig plastisk deformasjon under stansing, og i austenittisk rustfritt herder den deformasjonen kantmaterialet godt utover stamlistens flytegrense. Over en produksjonsserie på tusenvis av slag er den kumulative effekten målbar: kuttekanter ved hakkperimeteren blir stadig hardere og stivere. Der et konvensjonelt HSLA-stål kan se en styrkeøkning på 20 prosent fra arbeidsherding, kan rustfrie kvaliteter nærme seg 50 prosent eller mer i sterkt bearbeidede soner. Denne herdede kanten øker matemotstanden over matrisens levetid ettersom den stivere kanten fanger seg mer aggressivt på føringsoverflater og dysekomponenter.
Strekkmodulen stål viser ikke endres med arbeidsherding, men flytespenningen til stål ved skjærekanten øker betydelig. Det som starter som en ettergivende kant som bøyer seg litt under kontakt, blir en stiv kant som motstår nedbøyning og overfører matebelastninger direkte inn i strimmelkroppen. For lange produksjonskjøringer i rustfritt, betyr denne progressive herdingen at negativ innmatingsytelse forringes forutsigbart over matrisens levetid, noe som krever hyppigere vedlikeholdsintervaller eller mer aggressiv initial avlastningsgeometri for å kompensere for forventet herding.
Positive hakk i rustfritt stål unngår herdingsproblemet med-kuttet kant ved stripekanten, men introduserer deres egen bekymring. Tappens festepunkt, der tre klippede sider møter den ene sammenkoblede kanten, er en spenningskonsentrasjonssone. I rustfritt stål kan gjentatte løfterkontaktbelastninger på dette punktet initiere utmattelsessprekker fordi det arbeids-herdede materialet ved flikovergangen blir sprøtt i forhold til det omkringliggende grunnmaterialet. Sjenerøse radier ved tappens indre hjørner og litt bredere festebredder reduserer denne risikoen ved å fordele stress over et større område.
Høy-fast stål, inkludert dobbel-fase (DP), kompleks fase (CP) og press-herdede kvaliteter, utgjør det motsatte problemet fra aluminium. Disse materialene har høy flytegrense, men redusert forlengelse. En DP1000-kvalitet, for eksempel, gir utmerket styrke, men begrenset evne til å deformere plastisk uten å sprekke. Positive hakkflik i høy-stål kan sprekke ved festepunktet hvis flikgeometrien skaper spenningskonsentrasjoner. Elastisk modulen til stål forblir omtrent konstant på tvers av karakterer (omtrent 200 GPa), men det smale gapet mellom flyte- og sluttstyrke i disse kvalitetene gir svært lite rom for plastisk deformasjon før feil oppstår.
Forskning på skjærekanter i høy-stål bekrefter at defekter som oppstår under skjæring, virker som spenningsforhøyere og sprekkinitieringspunkter. ENstudie publisert i Metals journalfunnet ut at høy-fast stål kan oppleve opptil 40 prosent reduksjon i utmattingsytelse på grunn av produksjonsfeil fra stanse- og trimmeoperasjoner. For bypass notch-applikasjoner betyr dette at begge hakktypene krever nøye kantkvalitetsstyring i høy-stål. Negative kuttkanter må være rene med minimal bruddsonedybde for å unngå å lage sprekkinitieringssteder. Positive hakkflikforbindelser må unngå skarpe indre hjørner som konsentrerer spenninger utover materialets begrensede duktilitet.
| Materialfamilie | Anbefalt hakktype | Nøkkel bekymring | Veiledning for parameterjustering |
|---|---|---|---|
| Aluminium (tynn måler) | Positiv foretrukket | Tab permanent deformasjon fra lav flytestyrke; stripe som knekker på tomme steder | Bredere, grunnere faner; redusert kontaktbelastning på løfteren; unngå negative hakk i striper under 1,5 mm |
| Mildt stål | Begge typer levedyktig | Minimale materielle-begrensninger; optimaliser for formoppsett og hastighetsfaktorer i stedet | Standard proporsjoner gjelder; materialet er tolerant for begge geometriene på tvers av vanlige tykkelsesområder |
| Austenittisk rustfritt stål | Positiv foretrukket for lange løp | Progressiv arbeidsherding ved negative kuttkanter øker matemotstanden over matrisens levetid | Aggressive innledende avlastningsvinkler på negative hakk; sjenerøse radier ved positive tappekryss; kortere vedlikeholdsintervaller |
| Høy-stål (DP, CP, AHSS) | Negativ foretrukket for tykk sporvidde | Redusert forlengelse forårsaker flikbrudd ved spenningskonsentrasjonspunkter i positiv hakkgeometri | Sjenerøse innvendige radier på alle hakkhjørner; rene kuttekanter med minimal bruddsone; unngå skarpe krysskryss |
| Press-herdet stål (22MnB5) | Negativ foretrukket | Svært lav duktilitet etter-herding; flike brudd under gjentatt syklisk belastning fra løfterkontakt | Maksimer kantkvaliteten; vurdere to-skjæring for negative hakkkanter; unngå positiv tabulatorgeometri |
Mønsteret i denne tabellen avslører et prinsipp som er verdt å internalisere: materialer med høy forlengelse og lav flytegrense favoriserer positive hakk fordi den fastholdte fliken kan absorbere kontaktbelastninger uten permanent deformasjon. Materialer med lav forlengelse og høy flytegrense favoriserer negative hakk fordi fastholdte fliker i disse materialene sprekker i stedet for å bøye seg. Strekkherdingen og arbeidsherdingsegenskapene til den spesifikke legeringen bestemmer deretter hvordan hakkets geometri eldes over produksjonslevetiden.
Materialvalg alene lukker imidlertid ikke sløyfen på hakkdesign. Det samme materialet som går gjennom en seks-stasjonsdyse med 100 slag i minuttet oppfører seg annerledes enn det gjør i en tjue-stasjonsdyse med 500 slag i minuttet. Kompleksitet for stripelayout og pressehastighet introduserer dynamiske faktorer som forsterker eller demper den materialspesifikke-atferden som nettopp er beskrevet.
Strip Layout og Press Speed Factors i Notch Selection
En hakkgeometri som mates feilfritt i en seks-stasjonsmatrise som kjører med 80 slag i minuttet, kan bli en tilbakevendende feilregistreringskilde i en tjue-stasjonsmatrise som kjører på 400. Forskjellen er ikke hakket i seg selv. Det er systemkonteksten rundt det: hvor mange stasjoner stripen må krysse, hvor langt den beveger seg per slag, og hvor raskt pressen sykluser mellom matehendelser. Disse variablene forsterker eller undertrykker styrkene og svakhetene til hver hakktype på måter som materialegenskaper alene ikke kan forutsi.
Strip Progresjonsretning og stasjonstallpåvirkning
Lengre progressive dies akkumulerer posisjonsfeil. Hver stasjon stripen passerer gjennom introduserer en liten registreringsavvik, og disse variansene stables. Når stripen når stasjon femten eller tjue, kan den kumulative driften fra den opprinnelige pilotregistreringen overskride akseptable toleranser dersom stripens sideplassering ikke opprettholdes konsekvent ved hvert mellomliggende punkt.
Positive bypass-hakk gir en fordel her. Fordi den beholdte tappen bevarer strimmelbredden ved hakkplasseringen, gir listen en konsistent kant for pilotinngrep og styreskinnekontakt gjennom hele progresjonen. Det er ingen hulrom som forstyrrer den laterale referanseflaten. Førere og sensorer, inkludert evtinduktiv nærhetssensorbrukes til overvåking av stripeposisjon, se en jevn stripekant uavhengig av hakkplassering. Denne konsistensen bidrar til å opprettholde kumulativ nøyaktighet på tvers av lange dyseprogresjoner der selv 0,02 mm avdrift per stasjon forenes til en meningsfull feil ved cutoff-stasjonen.
Kortere dies med færre stasjoner står overfor mindre akkumulert feil. I en terning på fire- eller seks-stasjoner går stripen gjennom begrensede feed-hendelser før delen skilles. Her gir negative hakk tilstrekkelig registreringsnøyaktighet med enklere verktøy fordi det rett og slett er færre muligheter for posisjonsfeil å sammensette. Klareringsfordelen med materialfjerning oppveier det mindre stivhetstapet når stripen bare trenger å opprettholde nøyaktigheten på en håndfull stasjoner. Erfarne formdesignere drar ofte nytte av modernemateriale neste programvare for lengden på materialetoptimalisering under stripelayout, men hakktypebeslutningen avhenger fortsatt av hvor mange stasjoner den optimaliserte layouten krever og hvor mye kumulativ feil deltoleransene kan absorbere.
Overveielser om trykkhastighet og produksjonsvolum
Hastighet endrer fysikken til stripefôring. Ved lave trykkhastigheter beveger stripen seg frem i en kontrollert, kvasi-statisk bevegelse der treghetseffekter er ubetydelige. Ved høye hastigheter blir stripedynamikken dominerende. Strimlen akselererer og bremser aggressivt under hver matesyklus, noe som skaper svingninger, sprett og kortvarig tap av kontakt med førerne. Enhver kilde til matemotstand, uansett hvor liten den er ved lav hastighet, blir forsterket til en målbar tonehøyde-inkonsekvens ved høy hastighet.
I høyhastighets-metallformingsoperasjoner som går over 250 slag i minuttet, prioriteres hakktypen som minimerer matemotstanden. Hvis formgeometrien tillater begge typer, og materialets egenskaper ikke tvinger avgjørelsen, blir presshastigheten ofte tiebreaker. Positive hakk med godt-avlastede faner genererer lavere luftmotstand ved hastighet fordi det ikke er noen skjærekant som kan henge. Negative hakk gir null løfterinterferens, noe som betyr noe når aggressiv løftertiming ved høy hastighet etterlater nesten ingen klaringsmargin mellom stripen og løfterkronen.
Produksjonsvolum gir enda en dimensjon. Høye-kjøringer avslører enhver slitasjemekanisme som kortere kjøringer aldri ville avsløre. En hakkkonfigurasjon som mater perfekt for 50 000 slag kan utvikle progressiv motstand ved 500 000 slag ettersom kantene slites, grader vokser og flikgeometrien forringes. For lange produksjonskampanjer vil valg av hakktype med bedre slitestyrke i ditt spesifikke materiale redusere uplanlagt nedetid og forlenge vedlikeholdsintervallene.
Prioritetsrekkefølgen skifter avhengig av om applikasjonen din krever hastighet eller presisjon:
- Søknadsprioriteter- med høy hastighet (over 250 SPM):Minimer fôringsmotstand først; sikre at løfterens klaringsmargin overstiger stripens dynamiske oscillasjon; velg hakktype med laveste dragkoeffisient; prioriter slitestyrke for det spesifikke materialet; optimalisere vinkelavlastning for treghetsmatingskrefter
- Presisjonsprioriteter for lav-hastighet (under 150 SPM):Maksimer registreringsnøyaktigheten først; velg hakktype som bevarer strimmelstivheten for konsekvent pilotinngrep; minimer kumulativ posisjonsfeil på tvers av alle stasjoner; prioriter dimensjonsstabiliteten til hakkgeometrien fremfor matrisens levetid; sikre hakkplassering koordinater med alle sensing og registrering funksjoner
Den røde tråden er forutsigbarhet. Enten du løper fort eller sakte, må hakket oppføre seg på samme måte på slag en million som det gjorde på slag en. Den forutsigbarheten avhenger av hvordan hakkgeometrien degraderes over tid, noe som bringer diskusjonen helt inn i slitasjeadferd og håndtering av livet.
Wear Patterns and Die Life Impact by Notch Type
Et hakk som mater perfekt på dag én vil ikke mate perfekt på dag tre hundre. Hvert produksjonsslag utsetter stanse- og dyseoverflatene for trykkstøt, slipende kontakt med stripematerialet og tretthetssykling i mikro-skala. Over tusener eller millioner av treff omformer disse kreftene skjæregeometrien på subtile, men kumulative måter. Den kritiske innsikten for verktøyingeniører er at positive og negative hakk ikke slites på samme måte. Deres nedbrytningsmønster varierer i lokalisering, progresjonshastighet og observerbare symptomer, noe som betyr at vedlikeholdsstrategiene deres også må variere.
Å ignorere disse forskjellene fører til reaktiv feilsøking: stripen begynner å feilregistrere seg, noen trekker terningen, og først da oppdager teamet slitt hakkgeometri som har vært nedverdigende i flere uker. Å forstå den spesifikke slitasjesignaturen for hver type forvandler den reaktive syklusen til en prediktiv.
Slitasjeprogresjon i Positivt Notch Tooling
Stansekantene som danner positive hakkflikter opplever slitasje langs de tre klippede sidene som frigjør tappen fra strimmellegemet. Disse kantene er arbeidsflatene som opprettholder flikens skarpe geometri, og de brytes ned gradvis gjennom en forutsigbar sekvens.
Tidlig i matrisens levetid er skjærekantene skarpe og gir ren flikseparasjon med minimal grad. Fanens omkrets er godt-definert, og dens vinkelrelieffgeometri forblir intakt. Etter hvert som produksjonen fortsetter, runder klebemiddel- og slitemekanismer stansekantene trinnvis. Forståelse av stanse- og dyse-slitasjemønstre avslører at gjentatte spenningssykluser forårsaker mikroskopiske sprekker som til slutt forplanter seg til større defekter gjennom utmattingsslitasje, en mekanisme som er spesielt relevant for de tynne seksjonene ved tappenes omkrets.
Du vil merke nedbrytningen gjennom en spesifikk symptomkjede:
- Fanekanter utvikler radier der skarpe hjørner en gang fantes, noe som reduserer definisjonen av faneprofilen
- Grader begynner å dannes på tappens klippede kanter, og skaper hevet materiale som fanger seg på løfteoverflatene under fremføring av stripen
- Flikens vinkelavlastning flater effektivt ut når forkanten rundes, og øker kontaktområdet med løftere og øker motstanden
- Fôringsmotstanden stiger gradvis, målbar som økende stripefeilregistrering ved nedstrøms pilotstasjoner
- Deler begynner å vise dimensjonal drift i samsvar med progressiv pitch feilakkumulering
Nøkkelordet her er gradvis. Positiv hakkslitasje forårsaker ikke plutselige feil. Den introduserer en langsom, lineær økning i fôringsmotstand som ofte går ubemerket hen til registreringstoleransen overskrides. Ingeniører som overvåker striperegistreringsdata over tid kan identifisere den oppadgående trenden og planlegge vedlikehold før degraderingen når en feilterskel.
Fordi tappene har blitt arbeidsherdet ved sine avkuttede kanter under den innledende formingsoperasjonen, gir deformasjonsherding ved disse kutteflatene til å begynne med en viss motstand mot abrasiv slitasje. Men når det herdede laget slites gjennom, eroderer underliggende mykere materiale raskere, noen ganger skaper det et bøyningspunkt hvor slitasjen akselererer etter en innledende stabil periode.
Slitasjeprogresjon i Negative Notch Tooling
Negative hakkstanser slites ved skjæreomkretsen, den rektangulære eller trapesformede kanten som klipper materialet fra båndet. Når denne omkretsen avrundes, er den funksjonelle konsekvensen forskjellig fra positiv hakkslitasje: det fjernede området krymper effektivt.
Her er hvorfor det er viktig. Når stansekanten rundes, skjærer den ikke lenger et rent,- tomrom. Hakket blir litt smalere og grunnere enn den opprinnelige designgeometrien. Hver tusendels millimeter som tapes ved kantavrunding reduserer klaringsmarginen mellom stripekanten og løftekroppen. Over titusenvis av slag blir gapet mindre inntil stripen begynner å komme i kontakt med løfteren igjen, noe som gir de samme opphengsproblemene som hakket ble designet for å forhindre.
Samtidig forsterker gradoppbygging problemet. Ettersom stansen mattes, vokser grader høyere på stripens kuttekanter.Mate Precision Technologies anbefalerslipeverktøy når kantene er slitt til en radius på 0,01 tommer (0,25 mm), og legg merke til at hyppige -berøringer fungerer bedre enn å vente på at stansen blir veldig matt. For verktøy med negativt hakk er dette prinsippet spesielt kritisk fordi grader ikke bare er et kvalitetsproblem. De forstyrrer fôringen direkte ved å gripe fast i styreskinner, dyseoverflater og løftekroner etter hvert som stripen beveger seg frem. Forskning påsidegradsdannelse i hakkoperasjonerbekrefter at graden av grader øker når stanse-/dyseklaringsforhold skifter fra de opprinnelige designverdiene, nøyaktig hva som skjer når kantene slites og den effektive klaringen strammer seg.
Feilmodusen for negative hakk har en tendens til å være mer brå enn for positive hakk. Matemotstanden forblir relativt stabil mens det er tilstrekkelig klaring, for så å øke kraftig når den reduserte hakkgeometrien til slutt tillater at stripen--løfter kontakt. Dette gjør negativ slitasje vanskeligere å oppdage gjennom gradvis trendovervåking og mer sannsynlig å presentere seg som et plutselig produksjonsavbrudd.
Vedlikeholdsstrategier etter hakktype
Omslipeprotokoller er forskjellige fordi slitasjeplasseringene og funksjonelle målene er forskjellige.
For positiv hakkverktøy fokuserer sliping på å gjenopprette de skarpe flikseparasjonskantene. Målet er å-reetablere skarpe skjærlinjer på de tre frigjorte sidene av fanen slik at fanegeometrien går tilbake til sin-designede profil. Dette involverer typisk overflatesliping av stanseflaten for å fjerne det slitte laget, og gjenopprette skjærekantgeometrien. Hvis verktøyet ditt opprinnelig ble ferdigbehandlet med EDM-trådbearbeiding for de intrikate flikeprofilene, må ny sliping bevare disse konturene i stedet for bare å flate ut stanseflaten.
For verktøy med negativt hakk gjenoppretter sliping hele klaringsgeometrien. Målet er å returnere stansens omkrets til dens opprinnelige dimensjoner, slik at tomrommet som er kuttet inn i stripen samsvarer med dens utformede bredde og dybde. Fordi den funksjonelle konsekvensen av slitasje er redusert klaring, gjenoppretter selv små mengder omsliping meningsfull ytelse. Avgrading av dyseåpningen er like viktig siden slugpassasje og utstøting kan forringes med oppbygging av slitasje inne i dysehulrommet.
I begge tilfeller er det totale slipebudsjettet begrenset. Hver sliping fjerner materiale fra stanseflaten, og forkorter det trinnvis. Når kumulativ omsliping nærmer seg stansens lengdetoleranse, blir utskifting nødvendig i stedet for fortsatt sliping.
Å forstå det distinkte slitasjemønsteret for hver hakktype tillater prediktiv vedlikeholdsplanlegging i stedet for reaktiv feilsøking. Positive hakk degraderes gradvis gjennom økende matemotstand. Negative hakk forringes gjennom klaringsreduksjon som til slutt utløser brå stripe-oppheng. Overvåk deretter.
Slitasjeadferd kompletterer bildet av hvordan hver hakktype yter gjennom hele livssyklusen. Fra innledende geometrivalg gjennom material-spesifikk dimensjonering, integrering av stripelayout og til slutt vedlikeholdsplanlegging, dekker beslutningsrammeverket for bypass-hakkdesign hele formprogrammet. Å bringe disse trådene sammen til en handlingsbar implementeringssekvens gir verktøyingeniører en klar vei fra designintensjon til validert produksjon.
Implementeringsarbeidsflyt og tilpassede konstruksjonsressurser
Hvert konsept som er diskutert så langt, fra valg av geometri til materialoppførsel til slitasjehåndtering, konvergerer på ett enkelt punkt: i det øyeblikket du forplikter deg til et hakkdesign til stål. Den forpliktelsen skjer innenfor en arbeidsflyt, og ingeniørene som utfører den arbeidsflyten produserer systematisk bedre resultater enn de som hopper fra konsept til kutt uten en strukturert vei mellom dem.
Virkeligheten med negative og positive bypass-hakk for plateforming av stansestanser er at ingen enkelt faktor driver beslutningen isolert. Materialtype informerer om hakkpreferanse. Stripebredde begrenser dybden. Presshastighet skifter prioritet mellom stivhet og klaring. Antall stasjoner avgjør hvor mye kumulativ feil du kan tolerere. Disse faktorene samhandler, og implementeringsarbeidsflyten må ta hensyn til alle i riktig rekkefølge.
Beslutningsramme for verktøyingeniører
Når du setter deg ned med et nytt stripeoppsett, følger hakktypebeslutningen en logisk progresjon. Å hoppe over trinn eller omorganisere dem skaper hull som dukker opp under prøvekjøring, ofte som mystiske fôringsproblemer som motstår raske løsninger. Følgende sekvens gjenspeiler hvordan erfarne fagfolk fra verktøy- og formprodusenter nærmer seg bypass notch-design fra første prinsipp:
- Vurder materialtype og tykkelse.Identifiser legeringsfamilien, tykkelse, flytestyrke, forlengelse og arbeidsherdeegenskaper. Dette avgjør om materielle-begrensninger tvinger deg mot positive eller negative hakk før noen annen faktor vurderes.
- Vurder stripebredde og antall stasjoner.Beregn gjenværende tverrsnittsareal- etter at hakkgeometri er brukt. Bestem hvor mange stasjoner stripen må krysse og estimer kumulativ posisjonsfeiltoleranse på den endelige stasjonen.
- Bestem krav til løftere.Angi løftetype (rund, stang eller stripe), løftehøyde og løfterens plassering i forhold til stripekanten. Kartløfteren beveger seg mot stripeposisjon ved hvert punkt i pressesyklusen for å identifisere potensielle interferenssoner.
- Velg hakktype basert på prioritetsfaktor.Hvis bevaring av stivhet er den begrensende begrensningen (tynt materiale, smal stripe, lang dyse, presisjonstoleranse), velg positiv. Hvis klaring er den begrensende begrensningen (tykt lager, høye løftere, høy-drift, bred stripe med god stivhetsmargin), velg negativ.
- Dimensjonssnittgeometri proporsjonal med lagerparametere.Still inn dybde, bredde og vinkelavlastning ved å bruke proporsjonale forhold etablert av materialtykkelse, løfterens vandring og krav til stivhet for bånd. Bruk materialspesifikke-justeringer for arbeidsherdingsadferd, forlengelsesgrenser og forventninger til kantkvalitet.
- Valider gjennom prøve og juster.Kjør terningen med progressive hastighetsøkninger. Overvåke striperegistrering ved pilotstasjoner. Mål stigningsnøyaktigheten over hele dyselengden. Kontroller at matemotstanden forblir stabil og at ingen stripe-til-kontakt oppstår gjennom løftesyklusen. Avgrens avlastningsvinkler, hakkdybde eller kantbehandling basert på observert ytelse.
Denne sekvensen er ikke stiv. Noen prosjekter presenterer begrensninger som kollapser flere trinn til en enkelt åpenbar konklusjon. En 0,3 mm aluminiumslist i en tjue-stasjonsdyse krever praktisk talt positive hakk før du i det hele tatt vurderer løftehøyden. Et 3,0 mm høyt-stål i en fire-stemplingsform peker på negative hakk før strimmelbredden kommer inn i beregningen. Men for de mange applikasjonene som faller mellom disse ytterpunktene, forhindrer gjennomføring av hvert trinn den vanlige feilen med å optimalisere for én faktor mens man ignorerer en annen som til slutt styrer ytelsen.
Dokumentasjon er også viktig her. Matriceprodusenten som registrerer begrunnelsen bak hver geometribeslutning, ikke bare de endelige dimensjonene, skaper en referanse som akselererer fremtidige programmer i lignende materialer og oppsett. Når en lignende applikasjon kommer gjennom butikken seks måneder senere, eliminerer den dokumenterte begrunnelsen behovet for å gjen-utlede alle parametere fra de første prinsippene.
Koble Design Intent til Custom Die Solutions
Bypass-hakk-design eksisterer ikke i et vakuum. Det er ett element i en kompleks formstruktur som inkluderer stanser, løftere, piloter, styreskinner, bærebaner og overordnede båndstyringssystemer. Hakkgeometrien må integreres med hver og en av disse komponentene. Et perfekt dimensjonert hakk som er i konflikt med pilotplassering, forstyrrer løfteskinnenes geometri, eller skaper problemer med utstøting av snegle i dyseskoen, gir null verdi uavhengig av hvor godt proporsjonene samsvarer med de tekniske beregningene.
Denne integrasjonsutfordringen er der mange verktøyprogrammer stopper. De individuelle designparametrene gir mening isolert sett, men å kombinere dem til en fungerende formenhet krever erfaring med å administrere rom- og tidsforholdet mellom komponentene. Løfterens reise må koordineres med hakkklaring. Inngangstidspunktet for piloten må være på linje med stripeposisjonen etter hakk-kontrollert mating. Gradretning fra hakkskjæringsoperasjoner må ikke forstyrre nedstrøms formingsstasjoner. Utstøtingsveier for snegle fra negative hakk må fjerne paralleller og åpninger til skoen uten hindring.
Å jobbe med erfarne formingeniørteam sikrer at disse integreringsdetaljene får den oppmerksomheten de krever.YICHENs tilpassede stemplingsløsningertakle akkurat denne klassen av design-tunge utfordringer, der optimalisering av bypass-hakk må koordineres med dysestruktur, løfterintegrasjon, klaringsstyring og materialflytkontroll på tvers av hele dysesammenstillingen. For verktøyingeniører som har jobbet gjennom designteorien og er klare til å oversette geometribeslutninger til produksjonsverktøy, forhindrer samarbeid med et team som håndterer hele integrasjonsomfanget den iterative omarbeidingen som brenner gjennom prøvebudsjetter.
Arbeidsflyten lukker en sløyfe. Striplayout driver valg av hakktype. Hakkgeometri driver dimensjonering. Dimensjonering driver validering. Validering bekrefter enten designet eller mater korreksjoner tilbake til geometrien. Og gjennom hele produksjonen sikrer slitasjeovervåking at den validerte geometrien forblir innenfor ytelseskonvolutten til neste planlagte vedlikeholdshendelse gjenoppretter den til spesifikasjonene.
Hver stemplet terning forteller en historie gjennom stripen sin. Hakkene, enten de er positive eller negative, er kapitler i den historien. De definerer hvordan materialet beveger seg, hvor det stopper og hvordan det registreres. Å få dem riktig betyr at stripen mates jevnt fra første treff til siste. Å ta feil betyr at stripen kjemper mot terningen på hver stasjon. Forskjellen mellom disse resultatene er ikke flaks. Det er ingeniørarbeid, brukt systematisk fra designintensjon til produksjonsvalidering.
Ofte stilte spørsmål om bypass-hakk i stemplingsemner
1. Hva er forskjellen mellom positive og negative bypass-hakk i en progressiv stempling?
Et positivt bypass-hakk holder materialet på strimmelen som en flik-lignende fremspring som rir over løftere under mating, og bevarer strimmelstivheten. Et negativt bypass-hakk fjerner materiale fra stripekanten, og skaper et tomrom som gir klaring for løftere uten fysisk kontakt. Valget mellom dem avhenger av om applikasjonen din prioriterer strimmelstivhet (positiv) eller løfterklaring (negativ). Tynne materialer og smale strimler drar generelt fordel av positive hakk, mens tykt papir og høy-hastighetsoperasjoner ofte gir bedre resultater med negative hakk.
2. Hvordan finner jeg riktig hakkdybde og -bredde for stripeoppsettet mitt?
Hakkdybde og -bredde er primært proporsjonert med materialtykkelse, løftehøyde og strimmelbredde. For negative hakk må dybden overstige løfterens vandring pluss eventuelle vertikale stripesvingninger under mating. For positive hakk må flikdybden holde seg innenfor materialets elastiske avbøyningsområde under løfterkontaktbelastninger. Bredde rommer løfterkroppen pluss sidestrimmelvandring. En dimensjonerende prioritetssekvens starter med materialtykkelse, og tar deretter i betraktning strimmelbredde, antall stasjoner, matestigning og løftehøyde i den rekkefølgen.
3. Hvilken type bypass-hakk fungerer best for stempling av rustfritt stål?
Positive hakk er generelt foretrukket for lange produksjonsserier i austenittisk rustfritt stål. Årsaken er arbeidsherding ved kuttekanter. Når negative hakk er stanset inn i rustfritt, stivner de klippede kantene gradvis under produksjonen, noe som øker matemotstanden over matrisens levetid. Rustfrie kvaliteter kan se opptil 50 prosent styrkeøkninger i sterkt bearbeidede soner. Positive hakk unngår dette problemet ved stripekanten, selv om designere må legge til generøse radier ved tappekryss for å forhindre tretthetssprekker fra gjentatte løfterkontaktbelastninger.
4. Hvordan påvirker slitasjemønstre for bypass-hakk planleggingen av vedlikehold av formen?
Positive og negative hakk slites forskjellig og krever distinkte overvåkingstilnærminger. Verktøy med positive hakk degraderes gradvis etter hvert som stansekantene runder, noe som får tappene til å utvikle grader som sakte øker matemotstanden. Dette tillater trendbasert-prediktivt vedlikehold. Negativt hakkverktøy forringes ved å redusere tomromsstørrelsen når kantene er runde, noe som til slutt forårsaker brå båndoppheng- når klaringen blir utilstrekkelig. Negativ hakkslitasje er vanskeligere å oppdage tidlig, noe som gjør intervallbaserte-slipingsplaner mer hensiktsmessige enn tilstandsovervåking alene.
5. Kan jeg bruke både positive og negative bypass-hakk i samme progressive terning?
Ja, erfarne dyseingeniører kombinerer noen ganger begge typene innenfor en enkelt stripelayout når forskjellige stasjoner har forskjellige begrensninger. For eksempel kan stasjoner med høye løftere bruke negative hakk for klaring, mens nedstrøms stasjoner i en smal bæreseksjon bruker positive hakk for å bevare stivheten. Nøkkelen er å sikre konsistent fôringsatferd gjennom hele progresjonen. Å jobbe med spesialtilpassede dyseingeniørteam som YICHEN (yichen-group.com/stamping-die/) hjelper til med å koordinere fler-hakk-typeoppsett der integrasjon mellom løftere, piloter og hakkgeometri må fungere som et enhetlig system.


