


Hva er en produksjonskjøringsstempling og hvorfor det betyr noe
En produksjonsstanseform er et presisjons-konstruert verktøy bygget av herdet stål- eller karbidinnsatser, designet for å produsere identiske metalldeler med høyt volum med repeterbar nøyaktighet over hundretusener eller millioner av trykkslag. I motsetning til prototype eller kortvarig-myk verktøy, representerer det en langsiktig-kapitalinvestering i produksjonskonsistens.
Definere en produksjonsstempling
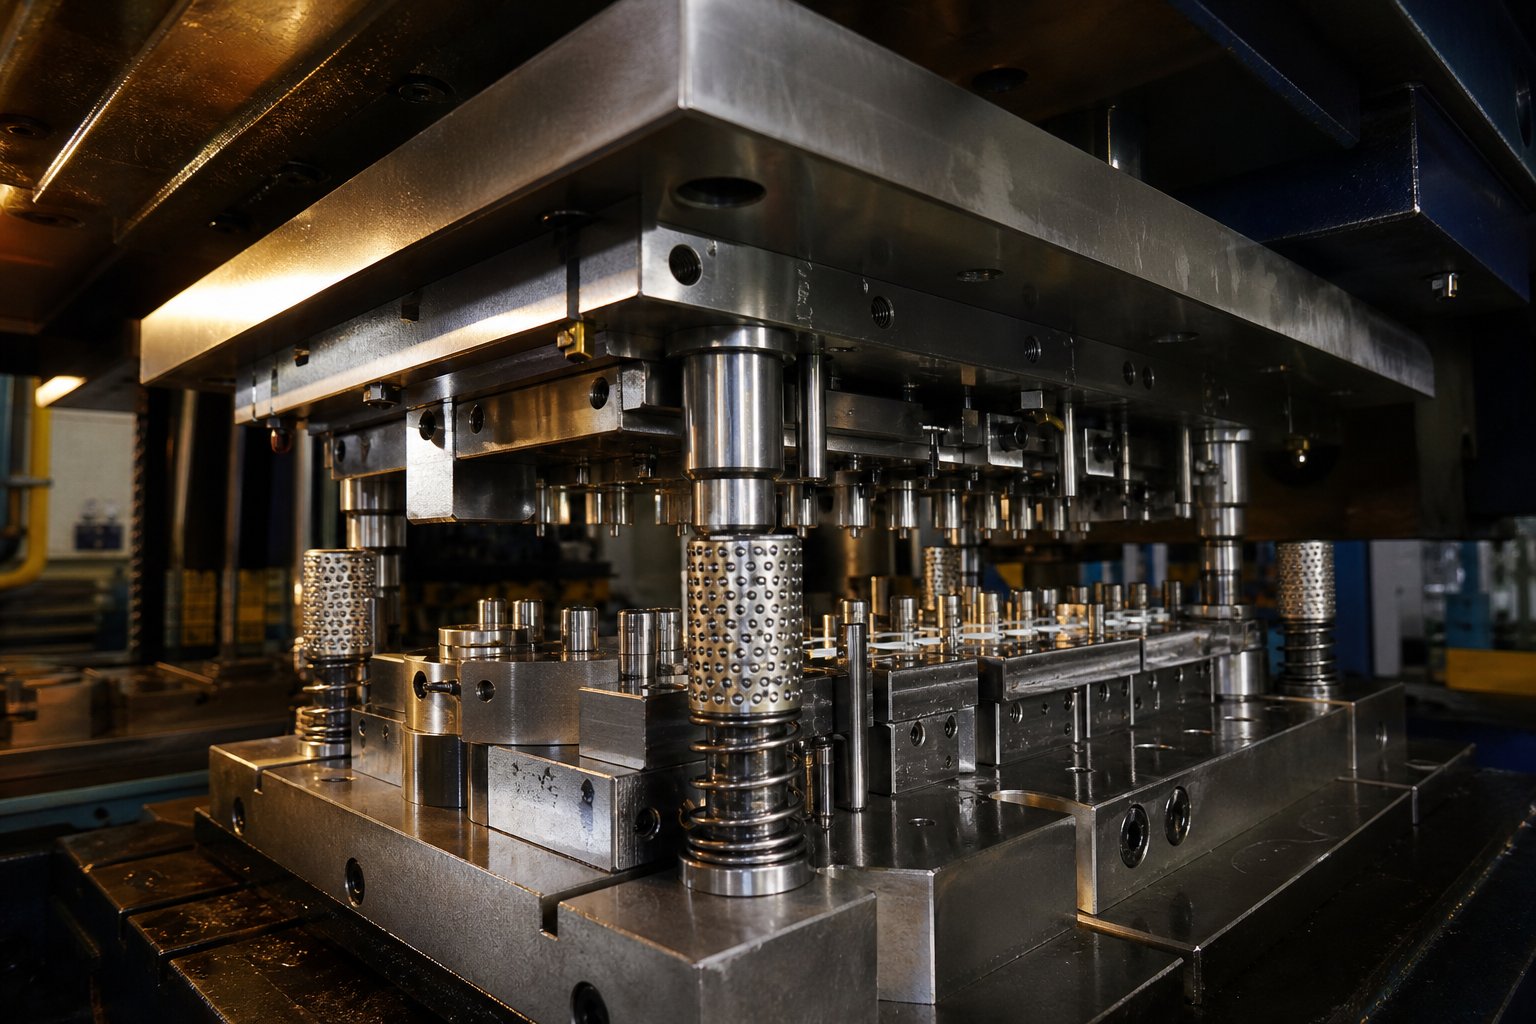
Når du hører «stempling dies» i produksjonssammenheng, dreier samtalen seg om verktøy som overlever ekstreme arbeidssykluser uten å drive ut av toleranse.En produksjonsdrevet metallstemplinghar vanligvis herdet verktøystålkonstruksjon (kvaliteter som D2, A2 eller karbidskjær), presisjons-skjærings- og formingsdetaljer og konstruerte stripeføringssystemer som holder materialet indeksert til innen tusendeler av en tomme stasjon etter stasjon.
Disse dysene integrerer piloter, positive strippere og robuste fjærsystemer som opprettholder justeringen under kontinuerlig drift med høy-hastighet. Hver komponent er bygget for å motstå slitasje, avbøyning og termisk forvrengning på tvers av millioner av treff, noe som gjør standardmatrisen til et grunnlag for repeterbar utgang i stedet for et engangsprototypeverktøy.
Hvordan produksjonsstanser skiller seg fra prototypeverktøy
Prototyper og kort{0}}opplag har en annen hensikt. De validerer delens geometri raskt og billig, og bruker ofte mykere materialer som aluminium, sink-baserte legeringer eller ikke-varme-behandlet stål. Avveiningen er levetid og presisjon. Et prototype-stempel- og dysesett kan håndtere 1 000 til 10 000 treff før slitasje påvirker delens kvalitet, mens et produksjonsverktøy er konstruert for 100 000 til godt over 1 000 000 sykluser med full toleranse.
| Attributt | Prototype / Short-Run Die | Produksjon Kjør Die |
|---|---|---|
| Primært materiale | Aluminium, bløtt stål, myke legeringer | D2, A2, M2, karbidskjær |
| Forventet levetid (treff) | 1,000 – 10,000 | 100,000 – 1,000,000+ |
| Toleranseevne | Moderat (±0,005" typisk) | Tett (±0,001" eller bedre) |
| Typisk ledetid | 1 – 4 uker | 8 – 16 uker |
Forskjellene går utover materialhardhet. Produksjonsdyser inneholder utskiftbare innsatser, presisjons-jordføringsstolper og i-matriseføling, alle funksjoner fraværende fra en standard dyse laget for raske valideringskjøringer.
Når en produksjon dør blir den rette investeringen
Så når er det fornuftig å forplikte budsjettet? Tre faktorer styrer denne beslutningen:
- Volumforventninger- Hvis programmet krever titusenvis av deler eller mer, overgår-økonomien per stykk og stansing i produksjonsklasse langt gjentatte verktøysykluser med kort{2}}opplag.
- Del kritikalitet- Sikkerhetskomponenter, sammenstillinger som krever konsistent tilpasning, eller deler som mater automatiserte nedstrømsprosesser, krever repeterbarheten bare herdet verktøy leverer.
- Toleransekrav- Når spesifikasjonene strammes til under ±0,002", kan mykere verktøy ganske enkelt ikke holde dimensjoner på tvers av betydningsfulle mengder.
Forhåndskostnadene er høyere og ledetiden lengre, men en riktig spesifisert produksjonsform betaler seg selv ved å eliminere skrap, redusere nedetid for pressen og levere del-til-konsistens som nedstrømsdrift er avhengig av. Det virkelige spørsmålet er ikke om du har råd til produksjonsverktøy, men om volum- og kvalitetsmålene dine kan overleve uten det.
Avveiningen mellom kostnad-versus-evne reiser et dypere spørsmål: hvilken type formarkitektur passer best til ditt spesifikke produksjonsscenario?
Typer stemplingsstempel tilordnet produksjonsvolum
Å velge blant typene stemplingsmatriser er ikke bare en ingeniørøvelse. Det er en beslutning om produksjonsplanlegging som låser syklushastigheten, enhetskostnadskurven og kapasitetsbegrensninger for programmets levetid. Hver dysearkitektur løser en annen ligning av volum, delkompleksitet og presseøkonomi.
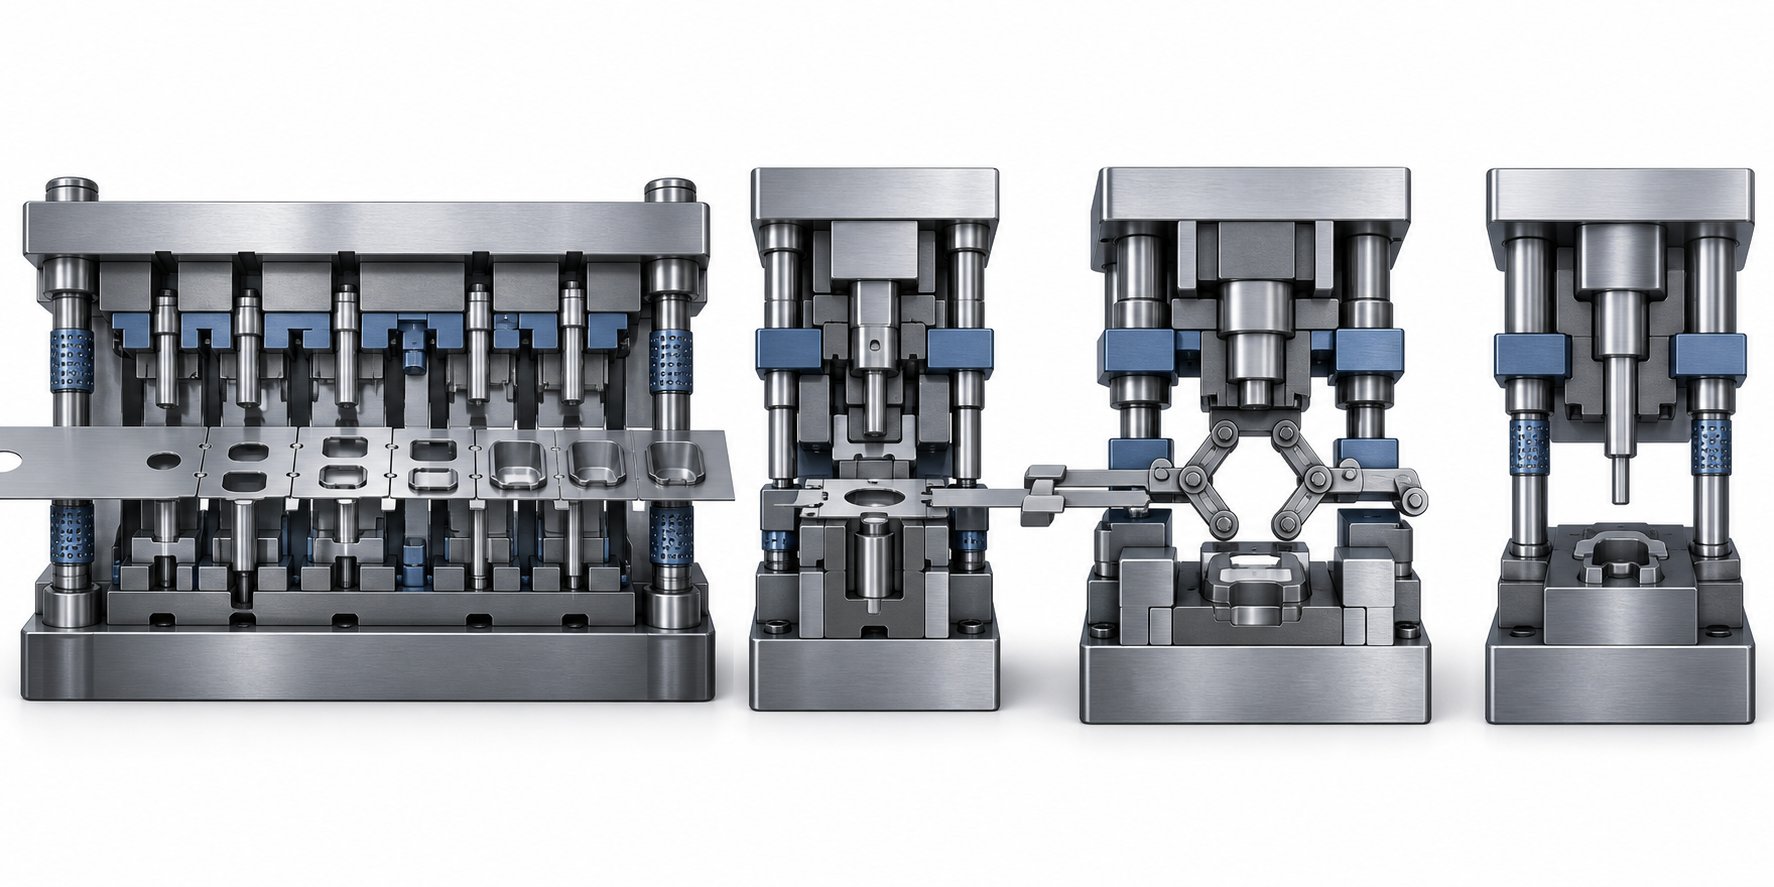
Progressive dies for kontinuerlige løp med høyt-volum
Se for deg en kontinuerlig metallstrimmel som mates gjennom et enkelt dysesett med flere stasjoner, som hver utfører en distinkt operasjon - stansing, bøying, mynting, trimming - i ett trykk. Det er langsiktig progressiv stempling i aksjon. Arbeidsstykket forblir festet til bærestrimmelen fra første treff til endelig separasjon, og eliminerer håndtering av deler mellom operasjoner.
Denne arkitekturen dominerer-volumproduksjon av en grunn.Progressive stemplings- og fabrikasjonslinjerkan operere med 200 til 600+ slag per minutt, og produsere komplekse ferdige deler med minimal arbeidsinngrep. Avveiningen er forhåndskostnadene for verktøy -. progressive dies varierer fra $30.000 til over $250.000, avhengig av antall stasjoner og toleransekrav -, men kostnadene per-del synker dramatisk når volumene rettferdiggjør investeringen. Økonomisk levedyktighet begynner vanligvis rundt 50 000 til 100 000 årlige enheter.
Langsiktig-progressiv stempling reduserer også materialavfall gjennom optimaliserte stripeoppsett og eliminerer sekundære operasjoner ved å bygge flere formingstrinn direkte inn i formen.
Sammensatte dører for tett-toleranse flathet
Stempling av sammensatt form har en annen tilnærming: flere kutte- og formingsoperasjoner skjer samtidig i et enkelt trykk, men uten sekvensiell stasjonsprogresjon. Hele delen er fullført på en gang.
Dette gjør komposittapper ideelle for flate deler - skiver, shims, elektriske lamineringer - der overlegen flathet og konsentrisitet betyr mer enn geometrisk kompleksitet. Fordi alle operasjoner skjer i ett plan i løpet av ett slag, kommer deler flatere ut enn de som produseres ved progressive metoder hvor strimmelspenning kan introdusere liten forvrengning.
Verktøykostnadene er lavere enn progressive dyser, og den enklere strukturen betyr mindre intensivt vedlikehold. Sammensatte dyser er imidlertid begrenset til relativt enkle geometrier og er ikke egnet for dyptrukne- eller multi-bøyde deler.
Overføring og enkelt-stasjonsdyser for store eller dype-trukne deler
Når delgeometrien er for stor for en bæreremse, eller når dyptrekking vil rive koblingspunktene, blir overføringsdyser svaret. Her skilles emnet fra stripen tidlig og flyttes mellom uavhengige stasjoner med mekaniske fingre eller automatisering. Dette åpner for designmuligheter - tråding, ribber, rifling og dype trekk - som progressive metoder ikke kan imøtekomme.
Enkelt-stasjonsdyser betjener dedikerte operasjoner på større deler eller når produksjonsvolumer ikke rettferdiggjør kompleksitet med flere-stasjoner. De tilbyr lavere verktøykostnader, men krever mer håndtering og langsommere syklustider.
| Die Type | Beste volumområde | Del kompleksitet | Typisk syklushastighet | Relativ verktøykostnad |
|---|---|---|---|---|
| Progressiv | 50 000 – 1 000,000+ deler/år | Høy (fler-operasjon) | 200 – 600+ SPM | Høy til veldig høy |
| Sammensatt | 10 000 – 500 000 deler/år | Lav til moderat (flate deler) | Høy (enkeltslag) | Lav til middels |
| Overføre | 25 000 – 500 000 deler/år | Høy (stor eller dyp-trukket) | Moderat | Høy |
| Enkel-stasjon | 1 000 – 50 000 deler/år | Lav til moderat | Lav til moderat | Lav |
Valg av formtype er en beslutning om produksjonsplanlegging, ikke bare en ingeniørpreferanse. Arkitekturen du velger definerer kostnadskurven, gjennomstrømningstaket og vedlikeholdsbyrden for hele programmets livssyklus.
Å forstå typene dies og deres volum sweet spots er bare det første laget. Den neste variabelen - ditt spesifikke produksjonsmengdemål - avgrenser hvordan selve formen spesifiseres, fra antall stasjoner til verktøystålkvaliteten inne i den.
Produksjonsvolumterskler som driver beslutninger om formdesign
Ditt årlige antall deler gjør mer enn å fylle en linje på en innkjøpsordre. Det dikterer formmaterialet, antall stasjoner, pressekompatibilitet og til slutt kostnadsstrukturen for hver del som kommer av verktøyet. Likevel forblir volumklassifiseringer i metallstempling overraskende vag i bransjen. Her er et praktisk rammeverk som kobler produksjonsmengde til de tekniske valgene inne i dysen.
Kortsiktig produksjon og broverktøy
Kortsiktig stempling dekker vanligvis produksjonsmengder under 10 000 til 50 000 deler. På disse volumene gir det sjelden økonomisk mening å forplikte seg til fullstendig herdet, multi-progressivt verktøy. Verktøyinvesteringen på forhånd er fortsatt høy i forhold til antall produserte deler, så designere forenkler der det er mulig.
Hvordan ser det ut i praksis? Færre formstasjoner, mykere innsatsmaterialer (ikke-varme-behandlet stål eller til og med sink-baserte legeringer) og strømlinjeformede geometrier som reduserer bearbeidingstiden. Broverktøy - midlertidig produksjon-kompatible dyser bygget mens det siste verktøyet er under utvikling - faller også inn i denne kategorien. Den får deler til å strømme til markedet uten å vente 12 til 20 uker på herdet progressivt verktøy.
Kort-metallstempling kan bruke manuell eller halv{1}}automatisk drift og prioritere hastighet-fremfor-produksjon fremfor lang levetid. De er gode nok for markedslanseringer, konstruksjonsvalidering eller programmer der etterspørselen ennå ikke har stabilisert seg nok til å rettferdiggjøre full produksjonsinvestering.
Volumterskler for middels og lang kjøring
Medium-produksjon omfatter vanligvis 10 000 til 100 000 deler. På dette området skifter økonomien. Verktøy av herdet stål blir forsvarlig fordi kostnaden per del synker meningsfullt når den er fordelt på titusenvis av enheter. Dysedesign blir mer komplekse - progressive eller overføringsarkitekturer blir levedyktige, og strammere toleranser er bærekraftige fordi verktøystålet tåler den kumulative slitasjen.
Langsiktig metallstempling krysser terskelen på 100 000 deler og strekker seg til millioner. Her er verktøykostnadene høye i absolutte termer, men lave per stykke, og fokuset skifter helt til å maksimere produksjonseffektiviteten, oppetid for pressen og konsistens i deler over ekstreme driftssykluser.
Ved disse volumene blir høyhastighetsstempling normen. Presser som opererer kl800+ slag per minuttkrever dyser utviklet spesifikt for den driftssyklusen - ekstra-tykke formsko, store rullestyrepinner, minimalt løft av bånd og robuste deleutkastsystemer. En høyhastighets stansepresse med disse hastighetene mater materiale mer enn 13 ganger per sekund, noe som betyr at hver komponent inne i dysen må tåle ekstreme treghetskrefter uten å bøye seg, forskyve eller bryte.
Høyhastighetsproduksjon på dette nivået krever også tettere integrasjon mellom dysen og tilleggsutstyret: servomater, rettetang, utbetalingsspoler og-dysesensorer må alle fungere som et synkronisert system i stedet for uavhengige komponenter.
Hvordan volummål former formspesifikasjonen
Produksjonsmengden du forplikter deg til, bølger gjennom hver designparameter i formen. Vurder hvordan disse nøkkelspesifikasjonene endres når volumet øker:
- Antall stasjoner- Dies med lavt-volum kan bruke 3 til 5 stasjoner; høye-progressive dies kjører vanligvis 10 til 20+ stasjoner for å konsolidere operasjoner og eliminere sekundær prosessering.
- Die materialkvalitet- Kort-verktøy bruker uherdet eller halv-herdet stål; middels-verktøy går opp til herdet D2 eller A2; lang-verktøy kan inneholde M2 høyhastighets-stål eller karbidinnsatser ved slitasje-kritiske stanse- og dysedetaljer.
- Overflatebehandlinger- Dyser med høyt-volum mottar ofte TiN, TiCN eller andre PVD-belegg for å redusere friksjon, motstå gnaging og forlenge slipingsintervaller over hundretusenvis av treff.
- Presskompatibilitet- Større serier rettferdiggjør dedikerte presselinjer med servomater, dysebeskyttelsessystemer og automatisk skrapfjerning. Kort-dies kan kjøres på generelle-presser med manuelle innmatingsoppsett.
- Optimalisering av stripelayout- Ved høye volumer sparer selv små forbedringer i materialutnyttelsen (strammere nesting, smalere bæreremser) tusenvis av dollar i råmateriale i løpet av programmets levetid.
Materialtype og tykkelse har også stor betydning for spesifikasjonene for dyse. Produksjonsdyser behandler vanligvis karbonstål (0,005" til 0,250" tykk), rustfritt stål, aluminium, kobberlegeringer og messing. Hardere og tykkere arbeidsstykkematerialer krever tøffere formstål, større klaringer og hyppigere vedlikeholdsintervaller. Rustfritt stål og legeringer med høy- styrke krever for eksempel ofte karbidinnsatser på skjærestasjoner for å motstå slitasje som raskt vil bryte ned konvensjonelle verktøystål ved produksjonsvolum.
Disse volum-drevne spesifikasjonene definerer ikke bare hvordan formen yter på dag én, men hvordan den holder seg gjennom hele levetiden. Det holdbarhetsspørsmålet fører direkte til de strukturelle valgene - herdet konstruksjon, innsatsdesign og komponentteknikk - som skiller en produksjonsform fra et kort-prototypeverktøy.
Dysekonstruksjonsmetoder for produksjonsløps lang levetid
En terning som går i en uke og en die som går i tre år kan se like ut på utsiden. Forskjellen ligger i konstruksjonsbeslutningene begravd inne i - stålkvaliteten i hver stanse, om skjæredetaljer er solide eller skjære-stil, og hvordan hver komponent motstår den kumulative utmattelsen av millioner av pressesykluser. Disse strukturelle valgene er det som skiller stålstansestanser bygget for lang levetid fra verktøy designet for å komme gjennom en kort valideringskjøring.
Konstruksjon av herdet verktøystål og hardmetall
Materialvalg inne i en produksjonsform er ikke en enkelt beslutning. Det er en stasjon-for-stasjonsteknisk vurdering som matcher hver detaljs belastningsmiljø til riktig stansestål.
De vanligste valgene fordeler seg slik:
- D2 (Høy-karbon, høy-krom)- Bransjestandarden for blanking- og piercingstasjoner. D2 gir eksepsjonell slitestyrke ved HRC 60-62, noe som gjør den til standard for kutteoperasjoner på karbonstål og mykere legeringer. Dens svakhet er sprøhet - grove karbider fungerer som spenningskonsentratorer under kraftig støt.
- A2 (luft-herding)- Tilbyr en balansert profil med mindre slitestyrke enn D2, men spesielt høyere seighet. A2 gjennomgår også omtrent 40 % mindre dimensjonsendringer under varmebehandling enn olje-herdende stål, noe som gjør den ideell for detaljerte stansegeometrier der nøyaktighet etter-varme- er viktig.
- M2 (høy-stål)- Brukes på stasjoner der friksjonsoppvarming fra høy-hastighetsdrift vil myke opp konvensjonelle kald-bearbeidingsstål. M2 beholder hardheten ved høye temperaturer, noe som gjør den egnet for dyser som kjører med 600+ slag per minutt.
- DC53 (Forbedret kaldt-arbeidsstål)- En moderne utvikling av D2 som når 62-64 HRC samtidig som den leverer omtrent dobbelt så robust som D2. DC53s tempereringskompatibilitet ved høye temperaturer gjør den også til et utmerket underlag for PVD-belegg som TiN eller DLC.
- Karbidskjær- Reservert for de høyeste-slitasjestasjonene eller ved behandling av slipende materialer som rustfritt stål og høy-legeringer. Karbid gir en hardhet over 90 HRA og kan overleve verktøystål med 5 til 10 ganger, selv om det krever forsiktig støtte for å unngå sprekkdannelse under støtbelastninger.
Valglogikken er enkel: match stansestålkvaliteten til arbeidsstykkematerialets slipeevne, stasjonens dominerende spenningsmodus (slitasje vs. støt) og forventet treffantall før vedlikehold. En gjennomtrengende stans som skjærer 0,040" rustfritt med 400 slag i minuttet møter et helt annet slitasjemiljø enn en formingsstasjon som bøyer 0,020" kobber -, og formstålet på hver stasjon bør gjenspeile den forskjellen.
Sett inn-stil kontra solid formkonstruksjon
Det er her produksjonstenkningen avviker kraftig fra prototypelogikken. Solide dyser - der stanse- eller dysedetaljene er maskinert direkte fra en enkelt blokk - gir utmerket stivhet og nøyaktighet. For korte løpeturer fungerer den enkelheten fint. Men når en banebryter sløver ved å treffe 80 000 i et million-program, ønsker du ikke å trekke hele terningsdelen for ny sliping.
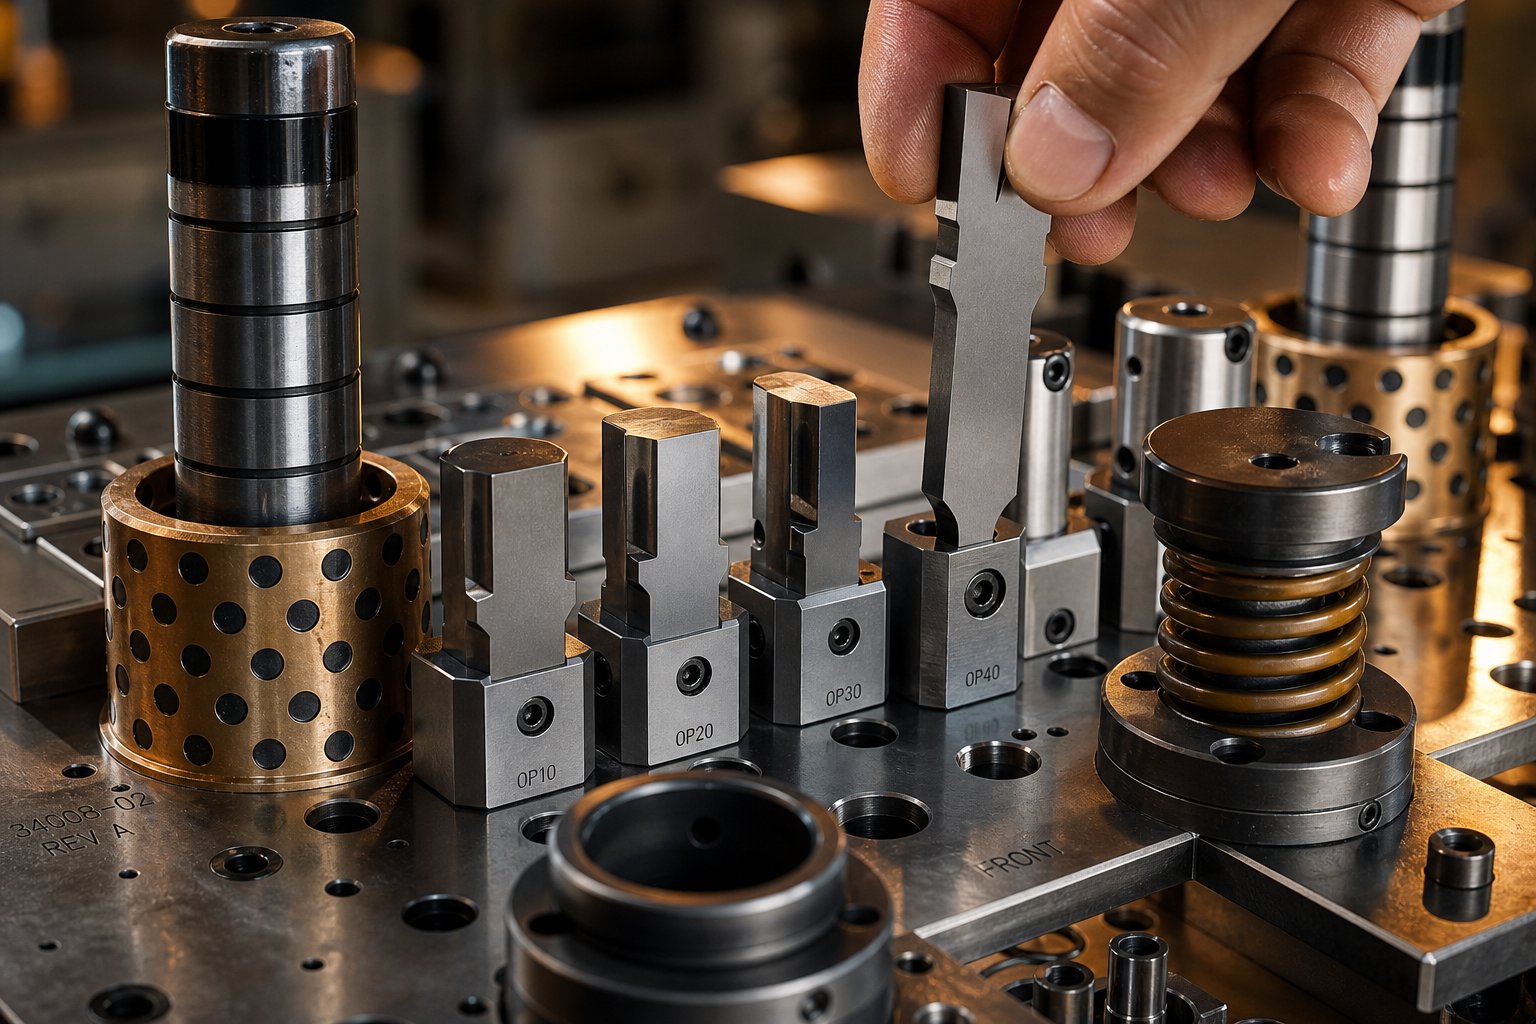
Innsats--konstruksjon løser dette ved å skille slitasjekomponenter fra den strukturelle dysekroppen. Stans- eller kuttedetaljen er et utskiftbart stykke som er presset eller boltet inn i en holder eller lomme, slik at den kan byttes uten å forstyrre resten av formenheten.
Produksjonsfordelene er betydelige:
- Raskere vedlikehold- En slitt innsats kan skiftes ut eller slipes på nytt og installeres på nytt i løpet av minutter i stedet for timer. Dysen blir værende på pressen lenger.
- Lavere slipekostnad- Du sliper et lite innlegg i stedet for en stor monolittisk blokk, noe som reduserer materialfjerning og maskintid.
- Redusert nedetid- Reserveskjær som holdes på lager betyr null ventetid for ny sliping. Bytt, fortsett og slip den slitte innsatsen offline.
- Materialoptimalisering- Det dyre karbid- eller PM-stålet går bare der slitasjen krever det. Den støttende holderen kan være et tøffere, rimeligere stål som motstår støt uten å trenge ekstrem hardhet.
Solide dyser har fortsatt en rolle i produksjonen når stivhet er avgjørende - tunge formingsstasjoner eller store blanking-operasjoner der innsatsgrensesnitt kan introdusere avbøyning. Men for gjennomboring, trimming og detaljskjæring på tvers av en multi-progressiv dyse, er innsatskonstruksjon produksjonsstandarden fordi den direkte reduserer kostnadene-per-treff over verktøyets livssyklus.
Kritiske stemplingskomponenter som muliggjør produksjonslengde
En produksjonsform er et system, ikke et enkelt verktøy. Hver komponent spiller en rolle i å opprettholde presisjon over millioner av sykluser. Når ett element svikter eller driver, lider kvaliteten umiddelbart. Her er de kritiske stanseformkomponentene og hva de bidrar med:
- Dysesett (øvre sko, nedre sko, styrestolper)- Fundamentet der alle andre formverktøy og komponenter er montert. Presisjons-slipte dysesko opprettholder parallellitet mellom øvre og nedre halvdel, mens styrestolper og foringer (produsert med toleranser innenfor 0,0001") sikrer repeterbar innrettingsslag etter slag.
- Slag- Skjære- og formingsverktøyene som er i direkte kontakt med arbeidsstykket. Produksjonsstanser er vanligvis gjennom-herdet og presisjons-slipt, tilgjengelig i standard eller tilpassede nesegeometrier for å matche delprofilen.
- Die knapper- Motstykket til slag, som gir den motsatte skjærekanten. Dyseknapper er forskjøvet litt større enn stansnesen (typisk 5-10 % av materialtykkelsen per side) for å etablere riktig skjæreklaring.
- Strippere- Hold strimmelen flatt mot formflaten og fjern materialet fra stansen under tilbaketrekking. Produksjonsdyser bruker guidede strippere (fjærbelastede plater) i stedet for enkle faste strippere, noe som forbedrer stripekontrollen og forhindrer trekking av snegler ved høye hastigheter.
- Piloter- Presisjonsstifter som registrerer stripen på hver stasjon ved å gå inn i tidligere gjennomhullede hull. De kompenserer for små mateunøyaktigheter og sikrer at hver stasjon opererer på riktig plassert materiale.
- Dysefjærer (mekanisk eller nitrogengass)- Angi kraften som kontrollerer strippertrykket, putens holdekraft og delutkast. Nitrogengassfjærer leverer mer konsistent kraft over lengre vandring og er vanlige i produksjonsdyser som krever høyere strippekraft.
- Holdere- Hold stanse- og stanseknappene på plass i stanseplatene. Kule-låsholdere tillater raske slagskift uten å fjerne terningen fra pressen.
- Bakplater- Herdede plater bak stansehoder som fordeler støtkraften og hindrer slag i å kjøre inn i mykere stansesko over tid.
Hver av disse komponentene er designet for å forhindre spesifikke feilmoduser som blir uunngåelige over lengre produksjon. Guidede strippere forhindrer snegletrekk - der en kuttet snegl fester seg til slagflaten og blir båret opp igjen, blokkerer terningen eller markerer neste del. Piloter med riktig størrelse forhindrer feil-indekserte strimler fra å produsere ut-deler av-toleranse. Støtteslag forhindrer soppdannelse som vil endre slagposisjonen med tusendeler av en tomme over hundretusenvis av treff.
Stemplingsformsettet, sett som en helhet, fungerer som en presisjonsmaskin i stedet for et statisk verktøy. Hver klaring, fjærhastighet og overflatefinish er konstruert for å forbli stabil gjennom matrisens hele produksjonstid -, og når noe slites, sikrer den innsatsbaserte-konstruksjonsfilosofien at den kan gjenopprettes raskt uten å bygge om hele enheten.
Å få alle disse strukturelle beslutningene riktige skjer ikke på butikkgulvet. Det starter mye tidligere, i ingeniørfasen hvor gjennomførbarhetsanalyse, simulering og presisjonsmaskinering går sammen for å bringe en produksjonsform fra konsept til første godkjente del.
Die Engineering Prosess fra gjennomførbarhet til første artikkel
En produksjonskjøring starter ikke på et maskineringssenter. Det begynner som et spørsmål: kan denne delen dannes pålitelig, ved denne toleransen, i dette materialet, med produksjonshastighet? Den tekniske livssyklusen som svarer på det spørsmålet spenner over måneder og involverer flere valideringsstadier før stål møter bånd i en produksjonspresse. Hver fase reduserer risiko, og å hoppe over noen av dem multipliserer kostnadene nedstrøms.
Mulighetsanalyse og DFM-samarbeid
Hvert stemplingsverktøy og stanseprosjekt starter med en gjennomførbarhetsvurdering. Ingeniører vurderer delens geometri mot formingsgrensene - minimums bøyeradier i forhold til materialtykkelse, trekkdybdeforhold og om detaljer kan produseres i en stanseoperasjon uten sekundær maskinering.
Det er her DFM-samarbeidet (Design for Manufacturability) mellom produktdesigneren og formingeniøren lønner seg. En omfattende DFM-analyse bekrefter at bøyeradiusene møter eller overskrider materialtykkelsen, at stansediametrene er store nok til å forhindre brudd, og at toleransestrategier retter seg mot middelverdier for å kompensere for naturlig verktøyslitasje over matrisens livssyklus.
For progressive dyser definerer denne fasen også stripeoppsettet - sekvensen av stasjoner, materialutnyttelse, bærerstrimmelbredde og pilotstrategi. Tomgangsstasjoner planlegges ofte på forhånd for å imøtekomme fremtidige tekniske endringer uten å kreve en fullstendig ombygging av formen. Strip layout-beslutninger låser materialkostnad per del for hele programmet, noe som gjør dette til en av de-ingenieringsaktivitetene som har størst utbytte i prosessen.
CAE-simulering og Virtual Die Testout
Tenk deg å kunne teste din die før den fysisk eksisterer. Det er akkurat det CAE (Computer-Aided Engineering) simulering gir. Ved å bruke finite element-analyse, modellerer ingeniører hvordan platemetallet vil oppføre seg under formende krefter - og forutsier hvor sprekker kan starte, hvor rynker vil utvikle seg, hvor overdreven tynning skaper svake punkter, og hvor mye tilbakeslag man kan forvente etter at pressen åpner.
Virtuelle dø-prøvertillate produsenter å identifisere og løse potensielle defekter før produksjonen starter, noe som reduserer fysisk prøve-og-feilkostnader betydelig. Simuleringen optimerer også emnekonturer for å maksimere materialutnyttelsen og forutsier minimum nødvendig pressekraft - kritiske data for å velge riktig stansemaskin og presselinje.
For utfordrende materialer som avansert høy-stål og aluminiumslegeringer, er simulering spesielt verdifull fordi disse materialene har høye tilbakespringsstørrelser som er vanskelige å kontrollere gjennom fysisk iterasjon alene. Digital tilbakefjæringskompensasjon justerer formgeometrien før maskinering, slik at den første fysiske prøven lander nærmere den endelige spesifikasjonen.
Presisjonsbearbeiding, montering og prøvekjøring
Med simulering validert og formdesign ferdig, begynner produksjonen. Maskineringssekvensen for produksjonsstanser i produksjonen følger vanligvis denne progresjonen:
- CNC fresing- Grov og semi-bearbeiding av stansesko, holdeplater og formdetaljer til nesten-nettgeometri.
- Varmebehandling- Herding og herding av verktøystålkomponenter for å målrette HRC-verdier, etterfulgt av spenningsavlastning.
- Wire EDM- Presisjonsskjæring av stanseprofiler, dyseåpninger og komplekse geometrier til toleranser innenfor 0,0001" der konvensjonell fresing ikke kan nå.
- Overflatesliping- Sluttbehandling av sammenfallende overflater, dyseflater og stanseflater for å oppnå parallellitet og overflatefinishspesifikasjoner.
- Montering og montering- Progressiv montering av komponenter i dysesettet, med blå-tilpasning av kritiske overflater og verifisering av klaringer på hver stasjon.
Når den er satt sammen, flyttes terningen til prøvepresser for første prøvetaking. Prøvekjøringer validerer materialflyt, bekrefter dimensjonsnøyaktighet og avslører eventuelle problemer som simulering ikke fullt ut kunne forutsi - subtile interaksjoner mellom stasjoner, båndløfteatferd eller problemer med utstøting av skrot som bare vises under reelle presseforhold.
Første artikkelinspeksjon er den endelige porten. Deler fra prøvekjøringen gjennomgår fulldimensjonal rapportering mot delutskriften, ofte inkludert CMM-måling, optisk skanning og GD&T-verifisering. For stanseprogrammer for biler føres dette direkte inn i PPAP-innleveringen (Production Part Approval Process) som frigir matrisen for full produksjon.
Leverandører likerYICHENtilby ende-til-ende-kapasitet som strekker seg over hele livssyklusen - fra innledende gjennomførbarhet og CAE-simulering gjennom presisjonsmaskinering, prøvekjøringer og endelig dimensjonal inspeksjon - som gir innkjøpsteamene ett enkelt ansvarspunkt fra konsept til produksjon-klare verktøy.
Den tekniske investeringen i denne prosessen er betydelig, men den bestemmer direkte produksjonsøkonomien til dysen. Hver simuleringsiterasjon som unngås, hver prøvesløyfe eliminert, og hvert første-artikkelpass som oppnås i henhold til tidsplanen, gir lavere totale programkostnader - et forhold som blir tydeligere når du undersøker hvordan verktøyinvesteringer amortiseres på tvers av produksjonsvolumet.
Kostnad-Per-del Økonomisk produksjonskjøringsinvestering
Her er regnestykket som styrer hver verktøyavgjørelse: en matrise på 100 000 dollar som produserer 1 000 000 deler, legger til 0,10 dollar per stykke. Den samme matrisen som produserer bare 5000 deler gir $20,00 per stykke. Selve terningen har ikke endret - bare volumet som strømmer gjennom den. Denne amortiseringslogikken avgjør om produksjonsverktøy{13} er en smart investering eller en kostbar feil, og å forstå det skiller strategisk innkjøp fra gjetting.
Hvordan dørkostnadene amortiseres over produksjonsvolum
Tenk på en produksjonskjøring som en fast kostnad som deles på hver del den produserer. Jo flere deler du kjører, jo mindre er verktøybidraget til hver enhet. Ved lave volum dominerer dette bidraget stykkprisen din. Ved høye volumer blir det ubetydelig - ofte bare kroner per del - som etterlater råmateriale og pressetid som de primære kostnadsdriverne.
Dette er grunnen til at en høyere initial dyseinvestering ofte gir lavere totale programkostnader for stemplinger i store opplag. En $150.000 progressiv dyse med 15 stasjoner kan se dyr ut ved siden av et $40.000 forenklet verktøy, men hvis den progressive dysen eliminerer tre sekundære operasjoner (avgrading, tapping og et separat formingstrinn), vil nedstrømsbesparelsene per del sammensettes på tvers av hver enhet som produseres. Multipliser denne besparelsen per-del med 500 000 stykker, og det dyre verktøyet blir det billigere programmet.
Forholdet er ikke-lineært i praksis. Tidlig produksjon absorberer verktøykostnadene raskt - de første 10 000 delene bærer en stor byrde per-enhet. Men når volumet klatrer forbi 50 000, deretter 100 000, flater den amortiserte verktøykostnaden mot null mens{11}}delbesparelsene fra eliminerte sekundære operasjoner fortsetter å øke. Dette er den økonomiske motoren bak enhver beslutning om å investere i{13}}produksjonsverktøy over kortere{14}}alternativer.
Faktorer som påvirker produksjonspriser
Die prissetting er ikke et enkelt tall hentet fra en katalog. Det gjenspeiler den kumulative kompleksiteten til alt som er konstruert i verktøyet. Når du mottar et tilbud på produksjonsverktøy, er prisen formet av disse primære kostnadsfaktorene:
- Antall stasjoner- Hver stasjon i en progressiv form legger til designtid, maskinering, varmebehandling og tilpasning. En 6-stasjons dyse koster betydelig mindre enn en 16-stasjons dyse som utfører de samme operasjonene i en mer optimalisert sekvens.
- Die materialkvalitet- D2-verktøystål koster mindre enn M2 høyhastighetsstål-, som koster mindre enn karbidskjær. Arbeidsstykkematerialets slipeevne og måltrefftellingen mellom slipingene avgjør hvilken grad verktøymakeren spesifiserer.
- Del kompleksitet- Trange radier, dype trekk, tett-toleransefunksjoner og flere bøyeakser øker alle bearbeidingstiden og antallet diskrete komponenter inne i dysen.
- Toleransekrav- Holding på ±0,001" krever presisjonssliping, tettere komponenttilpasninger og strengere inspeksjon enn ±0,005". Hvert trinn strammere øker kostnadene for både førstegangsbygging og løpende vedlikehold.
- Sekundære operasjoner innebygd i formen- I-dyseboring, i-montering, kontaktsveising eller sensorintegrasjon eliminerer nedstrømsprosesser, men legger til kompleksitet (og kostnad) til selve verktøyet.
- Krav til pressetonnasje- Større, tykkere eller høyere-deler krever dyser bygget for å tåle større formingskrefter. Tyngre formsko, større styrestolper og mer robuste fjærsystemer øker material- og maskineringskostnadene.
Progressiv dyseverktøy varierer vanligvis fra $30 000 til over $250 000 avhengig av hvordan disse faktorene kombineres. Høy-toleranse i rustfrie ståldeler med mange formingsstasjoner ligger på toppen av dette området, mens enkle karbonstålgeometrier med færre operasjoner lander i den nedre enden.
Sammenligning av verktøyets ROI på tvers av kjørelengder
Spørsmålet om breakeven er enkelt: Ved hvilket volum gir den dyrere produksjonsstansen lavere totalkostnad enn gjentatte-kortløpe verktøysykluser? Svaret avhenger av din spesifikke kostnadsstruktur, men mønsteret er konsistent på tvers av bransjer.
| Faktor | Kort-kjør mykt verktøy | Produksjon-Kjør herdet verktøy |
|---|---|---|
| Forhåndskostnadsområde | $5,000 – $30,000 | $30,000 – $250,000+ |
| Forventet Die Life | 1 000 – 50 000 treff | 500 000 – 2 000,000+ treff |
| Per-delkostnadstrend | Forblir høy (begrenset amortisering) | Faller kraftig når volumet øker |
| Vedlikeholdsfrekvens | Hyppig utskifting eller ombygging | Planlagt skjerping med lange intervaller |
For kort-metallstempling - si 5000 til 20.000 deler - favoriserer regnestykket ofte mykt verktøy. Du bruker mindre på forhånd, aksepterer kortere levetid og går videre. Men når etterspørselen skalerer over 50 000 stykker, snur økonomien. Kort{12}}dies slites ut, og krever utskifting eller gjenoppbyggingssykluser som øker både kostnader og ledetid. En produksjonsdyse kjører fortsatt i henhold til sin opprinnelige slipingsplan med deler-per-minutt som myke verktøy ikke kan matche.
Det er også en skjult kostnadsfordel som tabellen ovenfor ikke fanger opp: i-operasjoner. Produksjonsdyser kan integrere tapping, innsetting av maskinvare, kontaktmontering eller til og med i-prosessregistrering direkte inn i presseslaget. Hver operasjon konsolidert inn i dysen eliminerer et nedstrøms håndteringstrinn, en separat maskin og den tilhørende kvalitetsrisikoen ved bevegelige deler mellom prosesser. For store stemplinger med høye årlige volumer, gir disse verdiene-barberingscent per del som gir betydelige besparelser i løpet av programmets levetid.
Kostnaden-per-del-ligning forteller imidlertid bare halve historien. En terning som gir god økonomi på dag én, men forringes etter 200 000 treff - som krever uplanlagte ombygginger eller produserer skrap -, sletter disse besparelsene raskt. Den andre halvparten av det økonomiske bildet er hvor godt dysen opprettholder ytelsen gjennom hele den tiltenkte levetiden, som helt avhenger av vedlikeholdsstrategi og evnen til å fange opp feilmoduser før de går over i nedetid.
Levetid og vedlikehold gjennom produksjonslivssyklusen
Hvor mange treff varer egentlig en produksjon? Svaret varierer fra 250 000 til godt over 7 millioner - og som vitenskapsekspertArt Hedrick bemerker, noen dør gjør 7 millioner treff per dag i fem år før pensjonering. Det enorme utvalget er ikke vagt - det gjenspeiler reelle forskjeller i stålkvalitet, arbeidsstykkemateriale, presseforhold og vedlikeholdsdisiplin. Å forstå variablene som styrer levetiden på matrisen, og bygge en vedlikeholdsstrategi rundt dem, er det som skiller butikker som skviser maksimal verdi fra verktøyinvesteringene sine fra de som konstant brannslokker uplanlagt nedetid.
Forventet levetid etter konstruksjon og materiale
Det er ingen universell treffantall som definerer livets slutt på en terning. I stedet er levetiden et produkt av flere interagerende variabler, som hver er i stand til å halvere verktøylevetiden - eller doble den:
- Die stålkvalitet- Verktøy laget av solid karbid gir en fundamentalt annerledes levetid enn konvensjonelle verktøystål som A2 eller D2. Oppgradering til CPM (pulvermetallurgi)-stål eller hardmetallskjær på høy-slitasjestasjoner kan forlenge levetiden med 3 til 10 ganger sammenlignet med standard kald-bearbeidingsstål.
- Arbeidsstykkemateriale- Hardere, tykkere og mer slipende materialer forkorter verktøyets levetid dramatisk. Aluminiumsstansestanser, for eksempel, står overfor et paradoks: aluminium er mykt, men svært slitende på grunn av oksidlaget. Det galler mot overflater av verktøystål, og akselererer slitasje på måter som bløtt stål ikke gjør. Høy-stål og rustfrie legeringer påfører større skjærekrefter, noe som øker nedbrytningshastigheten for kant.
- Presshastighet og stabilitet- En godt-press med tett ramparallellitet forlenger levetiden. En slitt presse med overdreven avbøyning, vibrasjon eller inkonsekvent lukkehøyde fungerer som et sakte-vrak på verktøyet. Selv en presisjons-bygget dyse vil svikte for tidlig i en press som ikke kan holde justeringen under belastning.
- Seksjonsgeometri- Større, kraftigere stanseformdeler tåler kumulativ tretthet bedre enn små, skjøre innsatser. Tynne slag eller smale skjærefunksjoner konsentrerer stress og er mer utsatt for sprekker over lengre løp.
- Varmebehandlingsnøyaktighet- Riktig varme-behandlede formseksjoner har balansen mellom hardhet og seighet som er nødvendig for langsiktig-ytelse. Dårlig varme-behandlede komponenter - der bråkjølingen var ujevn eller tempereringstemperaturer drev - mykner for tidlig eller sprekker under produksjonsbelastninger.
Gitt alle disse faktorene, er den mest pålitelige måten å estimere en spesifikk matris forventede levetid på å referere til produksjonshistorien til lignende verktøy som kjører sammenlignbare materialer med lignende hastigheter. Uten den referansen gjetter du -, og i metallstempling fører gjetting til enten for tidlig utskifting av matriser (bortkastede penger) eller uventet feil midt-kjøring (bortkastet produksjon).
Forebyggende vedlikehold og omslipingsplaner
Ekte forebyggende vedlikehold sørger for at en dyse fungerer i henhold til spesifikasjonene. Det er ikke det samme som reparasjon -, som er det som skjer når vedlikehold blir forsømt og noe går i stykker. Skillet er viktig.Forebyggende vedlikeholdinvolverer planlagte aktiviteter som utføres uavhengig av om formen ser ut til å trenge dem, fordi slitasje er kumulativ og ofte usynlig inntil den produserer skrap.
Et produksjonsvedlikeholdsprogram inkluderer vanligvis:
- Slipingsintervaller- Skjærekanter mattes gradvis, og gir grader og fôringsproblemer. Slipingsplaner er satt basert på antall treff (for eksempel hver 50 000 til 150 000 slag avhengig av materiale og stålkvalitet), og venter ikke til det kommer grader på ferdige deler.
- Fjærskifte- Spiralfjærer og gassflasker trettes over millioner av sykluser. Bytt dem ut med den nominelle livssyklusen, ikke etter at brudd forårsaker en dørkrasj.
- Inspeksjon for løse komponenter- Sjekk alle skruer, pluggstifter og holdere ved hvert planlagte trekk. En enkelt løs dyvel kan tillate at en dyseksjon forskyves, og skade hver stasjon nedstrøms.
- Kontrollerer overflatens tilstand- Inspiser sliteplater, kamoverflater og formingsdetaljer for gnaging eller sammenbrudd. Slip og monter på nytt etter behov før dimensjonal drift når delen.
- Rengjøring og smøring- Fjern snegleoppbygging, smøremiddelrester og rusk. Smør alle sammenfallende overflater for å forhindre korrosjon mellom produksjonskjøringene.
Ved sliping av kutteseksjoner er slipeteknikken viktig. Bruk av feil slipeskive - som laster opp i stedet for å bryte ned fritt - genererer overdreven varme som kan myke opp eller knekke formdelen. Oversvømmelseskjølevæske og passende hjulvalg (tilpasset det spesifikke verktøystålet som slipes) forhindrer termisk skade under ettersliping. Riktige skjærvinkler bør også opprettholdes under sliping for å holde skjærekreftene balansert over dysen.
Etter enhver slipeoperasjon, avmagnetiser alle komponenter. Overflateslipere bruker kraftige magneter for å holde arbeidsstykker, og magnetiserte stanser tiltrekker seg metallskrot og bidrar til å trekke snegler under produksjonen.
Vanlige feilmoduser og avgrensning gjennom design
Selv med disiplinert vedlikehold, står produksjonsdyser overfor feilmoduser som best løses i designfasen i stedet for på butikkgulvet. Å vite hva som feiler - og hvorfor - gjør det mulig for ingeniører å bygge inn forebyggende funksjoner fra starten:
- Snegl trekker- Klippte snegler fester seg til slagflaten og blir båret tilbake inn i stripen, og skader deler og formen. Årsaker inkluderer innestengt luft (vakuum), store skjæreklaringer, magnetiserte stanser og klebrige smøremidler. Designbegrensninger: ventilering med stanseflater (luftavlastningshull), revers-koniske dyseknapper som holder snegler i kompresjon, fjærbelastede snegleutstøtere og riktig skjæreklaringsspesifikasjon for å opprettholde interferenspassform mellom snegle og matrise.
- Strip feilmating- Strimlen går for langt, for kort eller skjev sidelengs, og plasserer materialet ut av posisjon for neste stasjon. Begrensninger: overdimensjonerte piloter som selv-korrigerer mindre matefeil, positive stripeløftere som forhindrer drag, inn-matingssensorer som stopper pressen før skaden oppstår, og overvåkingssystemer for- matelengde.
- Punch brudd- Små-stanser med diameter eller stanser med høye lengde-til-diameterforhold konsentrerer bøyespenninger og klikker under produksjonsbelastninger. Begrensninger: guidede strippere som støtter stansen nær skjærepunktet, avtrappede stansehoder som øker tverrsnittet bort fra tuppen, skjærvinkler som reduserer gjennomslagskraften- og riktige støtteplater som forhindrer soppdannelse av hodet.
- Galling- Arbeidsstykkemateriale sveiser seg selv til dyseoverflaten under trykk og varme, river i stykker delen og river verktøyet. Vanlig med rustfritt stål, aluminium og titan. Begrensninger: PVD-belegg (TiN, TiCN, DLC) på formende overflater, polerte dysradier, riktig smøring og valg av formstål med høyt krom- eller vanadiuminnhold som motstår vedheft.
- Sprekk i formdelen- Termisk stress fra sliping, overdreven kraftkonsentrasjon eller feil varmebehandling fører til sprekkforplantning i herdede dysedetaljer. Begrensninger: stress-herding etter sliping, riktige filetradier ved geometrioverganger og unngå skarpe indre hjørner som fungerer som sprekkstartpunkter.
Hver av disse feilene har en kostnad langt utover selve den ødelagte komponenten. En enkelt trukket snegle som bæres gjennom en progressiv dyse kan skade hver stasjon i verktøyet. Et ødelagt slag kan krasje terningen, noe som krever dager med reparasjon og tusenvis av dollar i reservedeler. Å designe mot disse modusene fra begynnelsen - i stedet for å lappe dem etter at de oppstår - er det som holder en produksjonsform lønnsomt gjennom hele den tiltenkte levetiden.
Å vite når en terning når slutten-av-livet er like viktig. Pensjonskriteriene varierer, men vanlige indikatorer inkluderer: dimensjonsavvik som ikke kan korrigeres ved omsliping, kumulativ shimming som overskrider designtoleransen, gjentatte feil på samme stasjon til tross for riktig reparasjon, eller materialforringelse der varmekontroll eller mikrosprekker gjør ytterligere produksjon risikabel.
Å opprettholde ytelse på tvers av millioner av sykluser er den ene siden av levetidsligningen. Den andre siden bekrefter at delene som kommer ut av formen faktisk oppfyller spesifikasjonen - ikke bare ved den første artikkelen, men kontinuerlig gjennom hele produksjonsløpet. Denne verifiseringen avhenger av kvalitetssystemer konstruert direkte inn i selve formen.
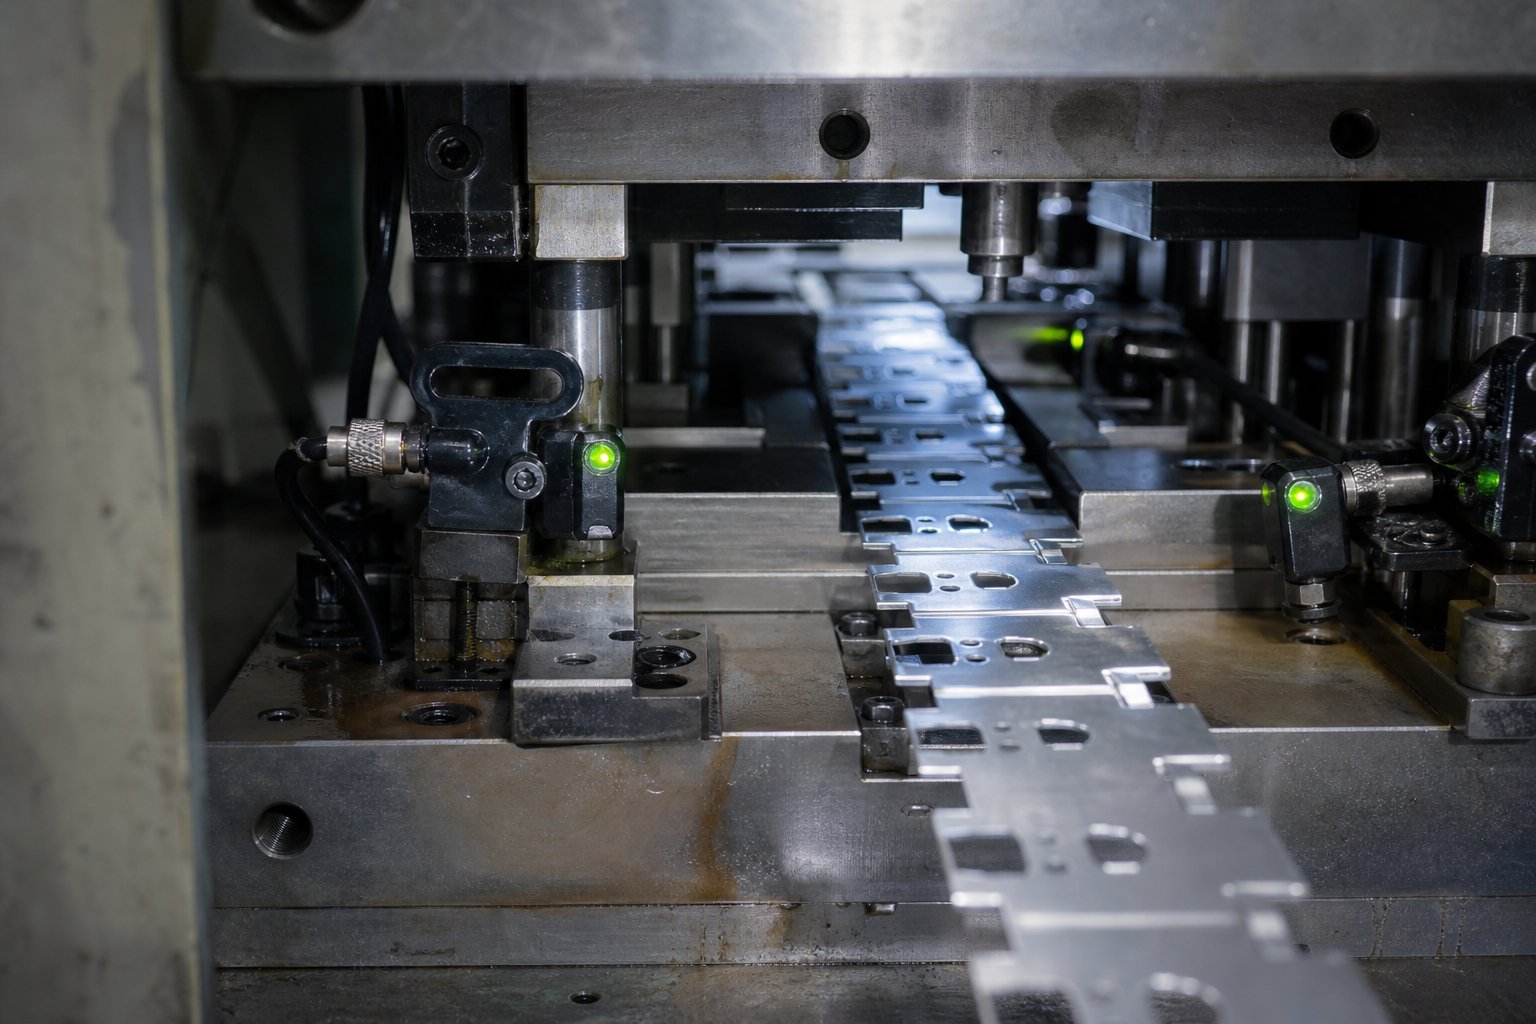
Kvalitetskontroll innebygd i produksjonskjøringsstempling
Kvalitet skjer ikke på slutten av en produksjonslinje. I en godt-konstruert platestanseform er den innebygd i selve verktøyet - innebygd i sensorer, stripekontrollfunksjoner og valideringsprotokoller som fanger opp problemer før de produserer skrap. Forskjellen er viktig: å inspisere deler i etterkant oppdager defekter, men-kvalitetssystemer forhindrer dem.
I-Die Sensors and Automated Monitoring
Når en høyhastighets stemplingspresse kjører med 400 eller flere slag i minuttet, kan en enkelt feilmating falle inn i en stansekrasj i løpet av millisekunder. Menneskelig reaksjonstid kan ikke beskytte verktøyet. Det er derfor produksjonsdysene integrerer elektroniske sensorsystemer som overvåker hvert slag og stopper pressen så snart noe avviker fra normalt.
Vanlige i-die sensing-teknologier inkluderer:
- Deteksjon av feilmating- Nærhetssensorer eller fotoelektriske sensorer bekrefter at stripen har gått frem i riktig stigning før pressen fullfører sitt neste slag. Hvis fôret kommer til kort eller overskrider, stopper pressen før piloter tvinger feiljustert materiale inn i skjærestasjoner.
- Delutkastsensorer- Fotoelektriske øyne bekrefter at ferdige deler og skrapsnegler har fjernet formen før neste syklus. En fast del som føres tilbake i verktøyet forårsaker umiddelbar skade.
- Overvåking av stripperposisjon- Sensorer under fjærstrippere oppdager om stripperen har kommet helt tilbake etter hvert slag. Overvåking av stripperposisjon ved hvert hjørne oppdager også trukket snegler - hvis ett hjørne løfter seg høyere enn forventet, er en snegle sannsynligvis fanget under.
- Dobbel-tom deteksjon- Sensorer måler materialtykkelse ved dyseinngangen, og stopper pressen hvis to lag med materiale mates samtidig.
- Kamerareturbekreftelse- Side-handlingskammer må trekkes helt inn før pressen åpnes. Sensorer bekrefter kamposisjon for å forhindre interferens mellom bevegelige komponenter.
Moderne dysebeskyttelseskontrollere bruker resolver-basert timing som er nøyaktig til en-tredjedel av veivakselrotasjonen, noe som muliggjør deteksjon av hendelser som varer mindre enn 10 millisekunder. Kontrolleren overvåker hver sensor mot programmerte tidsvinduer - noen signaler skal være momentane (delutkasting), andre kontinuerlige (materialtilstedeværelse), og andre sykliske (strimmelmating). Feil-sikker logikk fanger også opp sensorer som ikke fungerer: Hvis en syklisk sensor forblir aktivert i et helt slag, flagger systemet den i stedet for å anta normal drift.
Beste praksis er å permanent koble alle dyse-monterte sensorer til en koblingsboks på den nedre dyseskoen, koblet til det pressmonterte-grensesnittet gjennom en enkelt hovedkabel. Dette eliminerer ledningsfeil under oppsett og forhindrer kabelslitasje som forårsaker de fleste sensorfeil i produksjonsmiljøer.
Bypass hakk og stripekontrollfunksjoner
Sensorer fanger opp grove feilmatinger, men hva med subtile indekseringsfeil som faller innenfor sensortoleranser, men likevel produserer defekte deler? Det er her bypass-hakkene fungerer som en mekanisk kvalitetsport inne i platestanseformen.
Hensikten med bypass-hakk i stemplingsdyser er enkel: de skaper fysisk interferens som forhindrer en feil-indeksert stripe fra å gå videre til nedstrømsstasjoner. I progressive dyser fungerer negative og positive bypass-hakk sammen for å verifisere stripeposisjonen mekanisk ved hvert slag.
- Positive bypass-hakk- En liten flik eller fremspring stanset inn i stripen på en tidlig stasjon. Hvis stripen mates riktig, passerer denne fliken ufarlig gjennom en relieff på senere stasjoner. Hvis stripen over-mates eller under-mates, kommer tappen i kontakt med solid formstål og blokkerer fysisk fremføring - og stopper pressen eller blokkerer stripen før en defekt del kan produseres.
- Negative bypass-hakk- Et hakk eller spor skåret inn i stripen som må justeres med en tilsvarende sensor eller mekanisk funksjon nedstrøms. Hvis justeringen mislykkes, kan ikke stripen fortsette.
Sammen skaper negative og positive bypass-hakk i stanseplater av metall et feil-sikkert indekseringssystem som fungerer uavhengig av elektroniske sensorer. Selv om en sensor svikter eller blir forbigått, forhindrer det mekaniske hakksystemet det mest skadelige resultatet: å produsere deler fra feil plassert materiale. Denne redundansen er kritisk på en høyhastighets-stemplingspresse der et enkelt feilindeksert treff kan skade flere stasjoner samtidig.
Die Validering og PPAP-godkjenning
Før en produksjonsform frigis for full-volumoperasjon, må den bestå en formell valideringssekvens som beviser at den kan produsere samsvarende deler gjentatte ganger - ikke bare én gang, men konsekvent under normale produksjonsforhold.
Valideringsprosessen følger vanligvis denne sekvensen:
- Dø prøve- Innledende prøvetaking på en prøvepresse for å bekrefte materialflyt, strimmelmating og deldannelse. Ingeniører observerer hver stasjon og ser etter uregelmessigheter som rynker, tynning eller utstøtingsproblemer.
- Første artikkelinspeksjon (FAI)- Deler fra prøvekjøringen gjennomgår full dimensjonsmåling mot deltegningen. Hvert GD&T-uttrykk, hullposisjon, bøyningsvinkel og overflatefinishkrav er verifisert, vanligvis ved hjelp av CMM og optiske målesystemer.
- Dimensjonsrapportering- Resultatene er dokumentert i en formell dimensjonslayout som viser faktiske målte verdier mot nominelle og toleranse for hver kritisk karakteristikk.
- Produksjonsdelgodkjenningsprosess (PPAP)- For bilindustri og andre regulerte industrier validerer PPAP-pakker leverandørens evne til pålitelig å produsere deler som oppfyller alle kundekrav. ENPPAP-innlevering inkluderer 18 elementer: designposter, prosessflytdiagrammer, kontrollplaner, analyse av målesystem, SPC-studier, dimensjonsresultater, materialsertifiseringer og mer.
PPAP er ikke en-engangshendelse. Det er påkrevd igjen når verktøy er modifisert, flyttet eller inaktivt i mer enn ett år. Dette sikrer at enhver endring - uansett hvor liten den er -, valideres på nytt før produksjonen gjenopptas.
Kvalitet begynner i formdesign, ikke ved sluttkontroll. Sensorer, bypass-hakk og valideringsprotokoller er tekniske beslutninger tatt måneder før den første produksjonsdelen sendes.
Disse kvalitetssystemene beskytter dysen og delene den produserer. Men selv det best-designede verktøyet, overvåket av de beste sensorene, avhenger til slutt av en bredere avgjørelse: hvem som har bygget det, hvilke muligheter de tilførte prosjektet, og om de kan støtte verktøyet gjennom hele produksjonslivssyklusen. Det spørsmålet fører direkte til leverandørevaluering.
Velge riktig produksjonskjøremaskinpartner
En produksjonskjøring er bare like pålitelig som partneren bak den. Den beste formdesignen i verden faller fra hverandre hvis leverandøren mangler maskineringspresisjon, ikke kan kjøre en skikkelig prøve eller blir stille i flere uker midt i-bygging. For innkjøpsansvarlige som vurderer stanse- og stempelleverandører -, spesielt for programmer som involverer automotive stempelpresser eller andre høy-kritiske applikasjoner -, strekker utvelgelseskriteriene seg langt utover den oppgitte prisen.
Nøkkelevner å evaluere hos en dyseleverandør
Ikke alle die-butikker er like. Noen spesialiserer seg på design, men setter ut maskinering. Andre maskinerer vakkert, men mangler simuleringsevne. De sterkeste produksjonsformepartnerne er vertikalt integrerte - og håndterer hele prosessen fra gjennomførbarhet til sluttinspeksjon under ett tak. Denne integrasjonen eliminerer overleveringsfeil, komprimerer tidslinjer og gir deg et enkelt ansvar når det oppstår problemer.
Når du vurderer potensielle leverandører for stansestanser for platemetall, ranger dem mot disse kriteriene:
- Vertikalt integrert design-gjennom-inspeksjonsevne- Leverandøren håndterer CAE-simulering, DFM-samarbeid, presisjonsmaskinering, montering, dyseprøve og dimensjonal inspeksjon internt. Dette er den sterkeste indikatoren på prosesskontroll og tidsplanpålitelighet.
- Intern-kapasitet for presisjonsbearbeiding- Tråd-EDM, CNC-fresing og overflatesliping utføres på-stedet i stedet for å drives ut. Se etter utstyrslister og maskinspesifikasjoner som samsvarer med kompleksiteten din.
- Prøvepresser- Dedikerte prøvepresser (ikke produksjonspresser lånt mellom kjøringene) med tonnasje som samsvarer med produksjonsbetingelsene dine. Prøving på en underdimensjonert presse maskerer problemer som dukker opp senere i produksjonen.
- Metrologi og inspeksjonsutstyr- CMM-er, optiske komparatorer og overflatemåleverktøy som kan validere hver GD&T-forklaring på deltegningen din. Be om eksempler på dimensjonsrapporter fra tidligere programmer.
- Åpenhet ved materialinnhenting- Sertifisert formstål hentet fra kjente fabrikker med full sporbarhet. Kontroller at leverandøren leverer materialtestrapporter og varmebehandlingsjournaler som standard dokumentasjon.
- Ingeniørkommunikasjonsdisiplin- Regelmessige fremdriftsoppdateringer, DFM-tilbakemeldinger innen dager (ikke uker), og tydelige endrings-administrasjonsprotokoller. Stillhet under verktøyfasen er et advarselstegn på at problemer forverres uten løsning.
- Livssyklusstøtte- Vilje til å støtte omsliping, reservetilførsel av innsats og tekniske endringer etter produksjonsstart. En leverandør som forsvinner etter levering lar deg administrere vedlikeholdet alene.
For bilmatriser og andre regulerte-industriprogrammer, legg til IATF 16949-sertifisering, PPAP-innsendingsevne og erfaring med kundespesifikke kvalitetskrav til evalueringen din. Disse er ikke-omsettelige i stansepresseområdet for biler, hvor sporbarhet og prosessdokumentasjonsstandarder er spesielt strenge.
Fra forskning til tilbudsforespørsel-klar spesifikasjon
Du har identifisert dyktige leverandører. Det neste trinnet er å oversette produksjonskravene dine til en tilbudsforespørsel-pakke som gir deg nøyaktige, sammenlignbare tilbud - ikke estimater fylt med beredskap fordi informasjon manglet.
En komplett tilbudsforespørsel for en metallstempelmatrise bør inneholde:
- Deltegninger- 2D-utskrifter med fullstendige GD&T-meldinger og en 3D CAD-modell (STEP eller native format). Inkluder revisjonsnivå og eventuelle ventende ECN-endringer.
- Materialspesifikasjon- Legering, temperament, tykkelse og eventuelle krav til overflatefinish på den innkommende spolen eller emnet.
- Årlige volummål- Inkluder rampe-oppprojeksjoner hvis det er aktuelt. Forskjellen mellom 50 000 og 500 000 årlige deler endrer hver spesifikasjon inne i dysen.
- Toleranseforklaringer- Fremhev kritiske dimensjoner separat fra generelle toleranser. Ring ut alle funksjoner som krever CPk-studier.
- Sekundære operasjoner- Spesifiser om tapping, innsetting av maskinvare, forberedelse av plettering eller-matriseføling må bygges inn i verktøyet i stedet for å håndteres nedstrøms.
- Presseinformasjon- Hvis du har en utpekt presselinje, oppgi sengestørrelse, tonnasje, stengehøyde og mateutstyrsdetaljer slik at dysen er designet for ditt spesifikke produksjonsmiljø.
Leverandører likerYICHEN, som tilbyr ende-til-evne fra CAE-simulering og DFM-samarbeid gjennom presisjonsmaskinering, prøvekjøringer og dimensjonell inspeksjon, kan ta denne tilbudsforespørselen og returnere ikke bare en pris -, men en gjennomførbarhetsvurdering som identifiserer risikoer før verktøyforpliktelse. Den rådgivende tilnærmingen, der matrisen og stemplingspartneren din flagger potensielle problemer under sitering i stedet for å oppdage dem under utprøving, er det klareste signalet til en leverandør som beskytter programmets tidslinje og budsjett.
Enten du kjøper din første stanseform for biler eller erstatter et aldrende verktøy på en høy-volumlinje, forblir rammeverket det samme: Evaluer kapasitet før kostnad, verifiser integrasjon før krav, og velg en partner hvis prosessdisiplin samsvarer med presisjonen du forventer av selve formen.
Ofte stilte spørsmål om produksjonskjøringsstempling
1. Hvor lenge varer en produksjonsstans?
En produksjonskjøring varer vanligvis mellom 500 000 og over 2 000 000 treff, med noen stanser av høy-kvalitet som kjører 7 millioner treff per dag i årevis. Levetiden avhenger av stålkvaliteten, arbeidsstykkets materialhardhet, pressehastighet, vedlikeholdsdisiplin og varmebehandlingskvalitet. Hårdmetallskjær kan overleve konvensjonelt verktøystål med 5 til 10 ganger ved høye{11}}slitasjestasjoner. Regelmessig forebyggende vedlikehold, inkludert planlagt sliping hvert 50.000 til 150.000 slag, fjærskifting og overflateinspeksjoner, maksimerer avkastningen på verktøyinvesteringen din.
2. Hva er forskjellen mellom en progressiv terning og en sammensatt terning?
En progressiv dyse beveger en kontinuerlig metallstrimmel gjennom flere stasjoner sekvensielt, og utfører forskjellige operasjoner (stansing, bøying, trimming) på hver stasjon i ett trykk. Den utmerker seg ved komplekse deler med høyt-volum som kjører 200 til 600+ slag per minutt. En sammensatt dyse utfører alle kutte- og formingsoperasjoner samtidig i et enkelt slag uten stasjonsprogresjon, noe som gjør den ideell for flate deler som skiver og lamineringer der overlegen flathet og konsentrisitet er kritisk. Progressive dyser koster mer, men håndterer større kompleksitet, mens sammensatte dyser gir enklere konstruksjon og lavere vedlikehold for geometrisk enkle deler.
3. Hvor mye koster en produksjonskjørt stempling?
Produksjonsstemplingsdyser varierer vanligvis fra $ 30 000 til over $ 250 000, avhengig av antall stasjoner, formmaterialekvalitet, delkompleksitet, toleransekrav og om sekundære operasjoner som tapping eller maskinvareinnsetting er innebygd i verktøyet. Den viktigste økonomiske innsikten er amortisering: en matrise på 100 000 dollar som produserer 1 000 000 deler gir kun 0,10 dollar per stykke. Høyere forhåndsinvesteringer gir ofte lavere totale programkostnader ved å eliminere sekundære operasjoner og redusere per{12}}utgifter i stor skala. Leverandører som YICHEN gir gjennomførbarhetsvurderinger sammen med tilbud for å hjelpe kjøpere å forstå den sanne kostnaden-til-forholdet før de forplikter seg.
4. Hvilke materialer brukes til å lage produksjonsstansematriser?
Produksjonspressedyser bruker herdet verktøystål valgt stasjon-for-stasjon basert på slitasje- og slagkrav. Vanlige valg inkluderer D2 (høy-karbon, høy-krom ved HRC 60-62 for blanking), A2 (luft-herding med overlegen seighet og dimensjonsstabilitet), M2 (høy-hastighetsstål for forhøyet{{14}dobbelt DC-50 SPM-stål-drift med kald-60 ganger DC-temperatur over drift over kald-50 SPM seigheten til D2), og solide karbidinnsatser (over 90 HRA for bearbeiding av slipende materialer som rustfritt stål). PVD-belegg som TiN og TiCN påføres ofte for å redusere friksjon og forlenge slipeintervallene.
5. Hva bør jeg inkludere i en tilbudsforespørsel for en produksjonsstempling?
En komplett RFQ-pakke bør inkludere 2D-deltegninger med fullstendige GD&T-forklaringer og en 3D CAD-modell, materialspesifikasjon (legering, temperament, tykkelse), årlige volummål med rampe-opp-projeksjoner, kritiske toleranseforklaringer med Cpk-krav, sekundære operasjonsbehov og presseinformasjon (sengstørrelse, tonnasje, stengehøyde, mateutstyr). Å gi fullstendig informasjon på forhånd gjør det mulig for leverandører å returnere nøyaktige tilbud i stedet for estimater fylt med beredskap. Full-servicepartnere som YICHEN kan bruke denne pakken til å levere ikke bare priser, men en gjennomførbarhetsvurdering som identifiserer risikoer før verktøyforpliktelsen begynner.


