


Hva gjør Progressive Die Metal Stamping Professional Grade
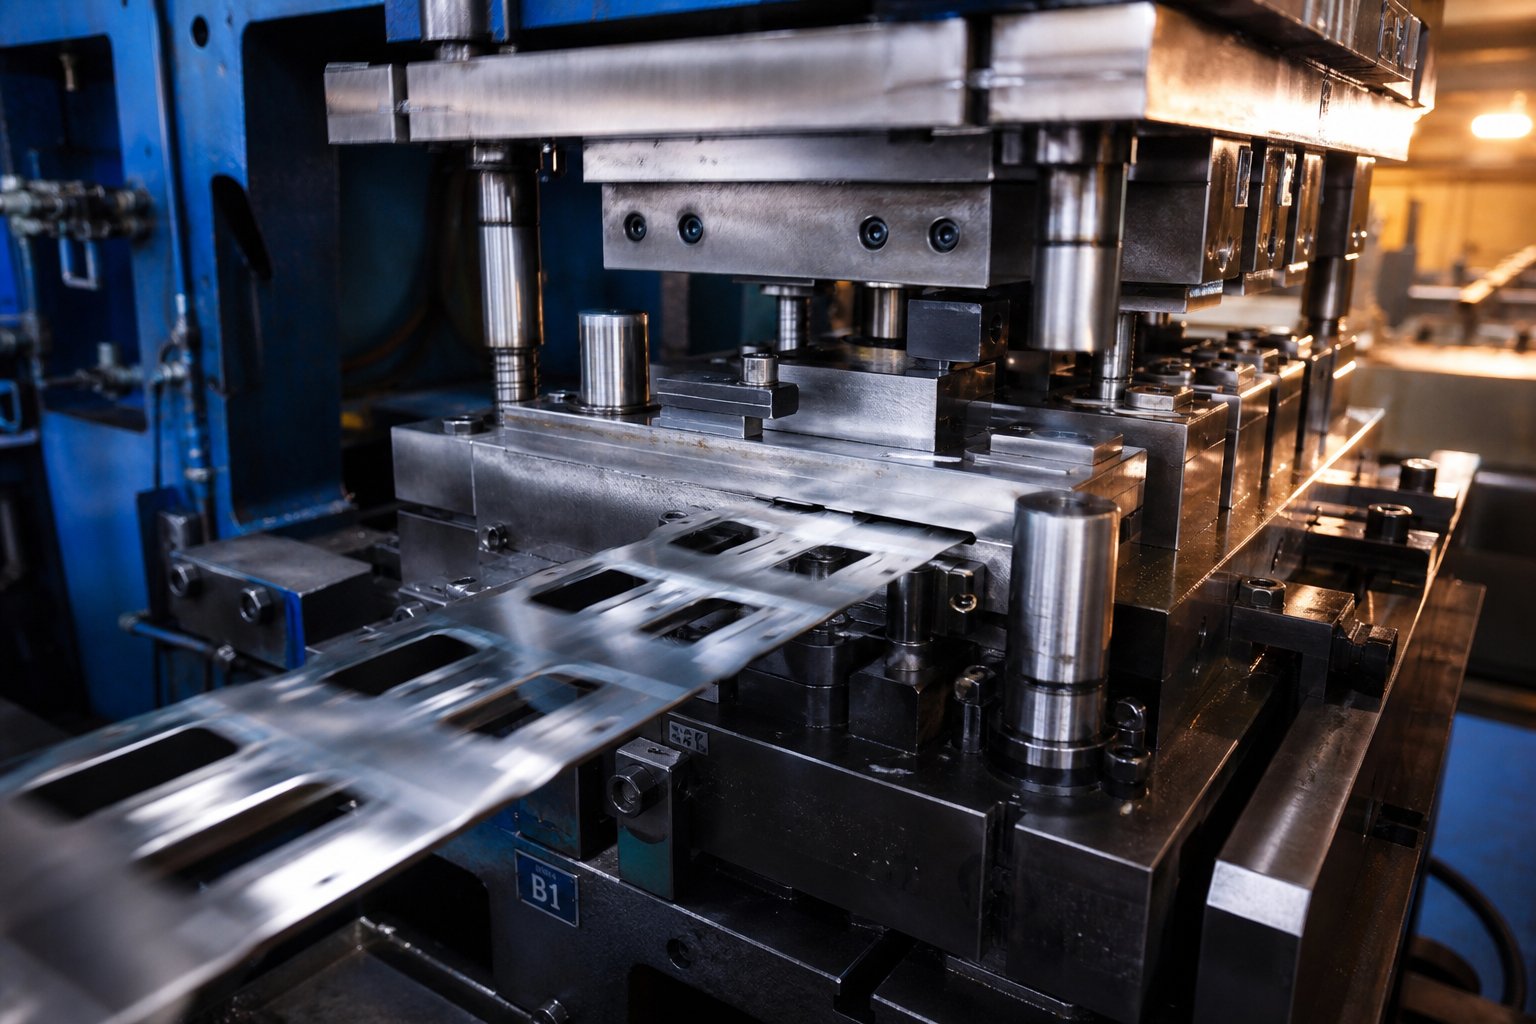
Når produksjonsingeniører spesifisererprogressiv metallstemplingfor et høyt-volumsprogram, velger de ikke bare en formingsmetode. De forplikter seg til et produksjonssystem der båndmateriale går gjennom sekvensielle stasjoner inne i en enkelt stanseform, med hvert presseslag som samtidig utfører forskjellige operasjoner på tvers av hver stasjon. Begrepet "progressiv" refererer til den inkrementelle fremgangen: delgeometrien bygges gradvis, stasjon for stasjon, inntil en ferdig komponent skiller seg fra bæreremsen ved den endelige avskjæringen.
Profesjonell, progressiv stansing av metallplater er en-høyvolumsformingsprosess der en kontinuerlig remse mates gjennom et presisjons-konstruert, multi-stemplingssett, med hvert presseslag som fører frem båndet og utfører samtidige operasjoner (gjennomboring, forming, preging, avskjæring) for å produsere ferdige deler med hastigheter som overstiger hundre minutts dokumentkontroll.
Definere progressiv metallstempling på profesjonelt nivå
På et grunnleggende nivå kan enhver butikk med en presse og en progressiv die stemple deler. Profesjonell-operasjoner er imidlertid definert av hva som skjer rundt pressen. Du vil legge merke til forskjellen i toleranser holdt til +/-0,05 mm eller strammere over millioner av sykluser, i progressive dyser laget av førsteklasses verktøystål med forventet levetid på flere-millioner slag, og i sanntids prosessovervåking som fanger opp avvik før de produserer skrap. Dette er ikke valgfrie oppgraderinger. De er grunnleggende krav for bil-, romfarts- og elektronikkprogrammer der en enkelt defekt del kan falle inn i linjeavstengninger.
Hva skiller profesjonell drift fra generell stempling
Gapet mellom en varestempelbutikk og en profesjonell progressiv stemplingsoperasjon kommer ned til fire pilarer:
- Større toleranseropprettholdes gjennom presisjons-slipte verktøykomponenter og kontrollerte presseparametere.
- Konstruert lang levetidoppnås via riktig materialvalg, varmebehandling og belegningsstrategier.
- Dokumentert prosesskontrollinkludert SPC-overvåking, i-dysesensorer og sporbare inspeksjonsposter.
- Sertifiserte kvalitetssystemerslik som IATF 16949 eller ISO 9001 som fremtvinger strukturert korrigerende handling og kontinuerlig forbedring.
En profesjonell progressiv metallstemplingspartner behandler kvalitet som et kulturelt grunnlag i stedet for et -slutt-kontrollpunkt. Ingeniørteamene deres engasjerer seg under deldesign, og oversetter geometri til optimaliserte stasjonsoppsett før noe stål kuttes. Det oppstrøms engasjementet er det som skiller en ekte produksjonspartner fra en butikk som bare kjører deler til utskrift.
Det er viktig å forstå forskjellen, men den virkelige dybden ligger i hvordan selve prosessen utfolder seg, fra det øyeblikket strimler kommer inn i formen til det øyeblikket en ferdig del faller ned i oppsamlingsbeholderen.
Hvordan den progressive stanseprosessen fungerer trinn for trinn
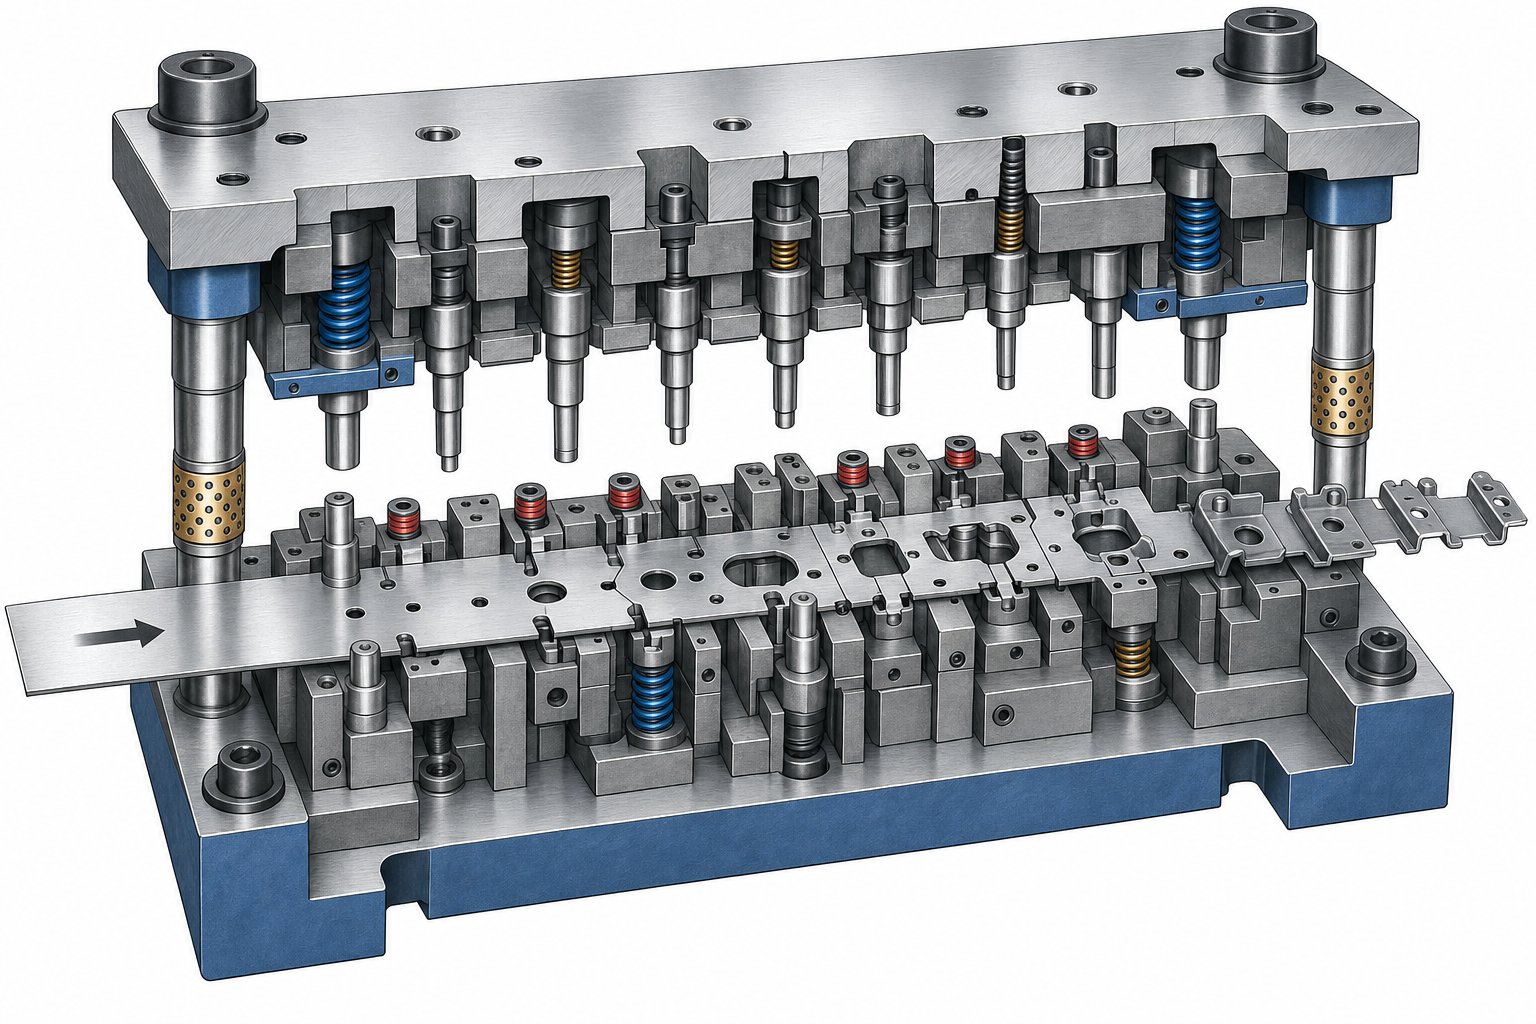
En ferdig del som faller fra en progressiv stempling ser nesten uanstrengt ut, men bak den utgangen er en tett koordinert sekvens av mekaniske hendelser som skjer på brøkdeler av et sekund. Deprogressiv stanseprosessbegynner i god tid før pressen går. Den starter ved avviklingen, passerer gjennom rette- og smøresystemer, og er avhengig av presis mate- og registreringsmekanikk for å holde hver stasjon på linje over tusenvis av slag i timen.
Stripfôring og pilotregistreringsmekanikk
Se for deg et kontinuerlig bånd av metallplater, typisk 0,1 mm til 6 mm tykt, som vikles av en spole, passerer gjennom en rettetang for å fjerne spolesettet, og går inn i en servomater. Materen fremfører båndet med en fast avstand kalt matestigningen, som er lik avstanden mellom stasjonene i dysen. Denne tonehøyden må være nøyaktig. Til og med et avvik på noen få tusendeler av en tomme forener stasjoner og produserer-utav-spesifiserte deler.
Fôring alene kan ikke garantere posisjoneringsnøyaktighet ved høyhastighets metallstemplingshastigheter på 200 til 1500 slag per minutt. Det er der pilotpinnene kommer inn. Tidlige stasjoner gjennomborer dedikerte pilothull i stripen. Når dysen lukkes ved påfølgende slag, kommer koniske eller kuleformede- piloter inn i disse hullene og dytter stripen til nøyaktig innretting før noen kutt eller forming skjer. I henhold til bransjeteknisk veiledning, er pilot{8}}til-hullklaringen vanligvis rundt 0,0005 til 0,001 tommer for presisjonsarbeid, tett nok til å korrigere gjenværende matefeil uten å forvrenge stripen.
Tidspunktet for-innmating er like viktig som tonehøyde. Rullene må frigjøre stripen før pilotene kobler inn og gjen-grep først etter at terningen åpnes. Hvis materullene lukkes for tidlig, spesielt nær nedre dødpunkt,fanget materiale mellom dysen og materenkan skyve stripen fremover når piloter går ut, noe som skaper overdrevent lange progresjoner som gir seg ut som feedlengdefeil-.
Hvordan multi-stasjonsforming bygger delgeometri
Hver stasjon i en progressiv stemplingsform utfører en eller flere spesifikke operasjoner på stripen. Komplekse tre-dimensjonale geometrier dannes aldri i et enkelt treff. I stedet utvikler de seg gradvis, med hver stasjon som legger til funksjoner til delen er fullført. Tenk på det som å bygge en komponent lag for lag, bortsett fra at hvert lag er en distinkt mekanisk operasjon i stedet for en materialavsetning.
Her er den typiske sekvensen av stasjonsoperasjoner i et profesjonelt progressivt stanse- og stemplingsoppsett:
- Pilothullspiercing- Oppretter registreringsfunksjoner som brukes av nedstrømsstasjoner for nøyaktig posisjonering.
- Blanking og piercing- Kutter innvendige hull, spor og delprofiler. Kraftig skjæring fordeles tidlig for å opprettholde båndstabiliteten.
- Lansing og forming- Delvis skjærer og bøyer faner, lameller eller overgangsfunksjoner som forbereder stripen for dypere forming.
- Tegning og forming- Skaper tre-dimensjonale former som kopper, ribber, preginger eller konturerte overflater gjennom kontrollert materialflyt.
- Mynting og kalibrering- Komprimerer materiale lokalt for å oppnå tett dimensjonskontroll, flate overflater eller skjerpe radier utover det luftforming tillater.
- Trimming- Fjerner overflødig materiale som introduseres under formingen eller eliminerer bærerforbindelser rundt delens omkrets.
- Endelig avskjæring- Skiller den ferdige delen fra bæreremsen for utstøting eller oppsamling.
Stasjonssekvensering er ikke vilkårlig. Profesjonelle formdesignere plasserer tunge kutteoperasjoner tidlig, store formingsoperasjoner i midten der bæreren fortsatt gir støtte, og kalibrering rett før cutoff for å låse inn endelige dimensjoner. Denne tilnærmingen håndterer tonnasjetopper over presseslaget og forhindrer stripeforvrengning som vil samle seg gjennom senere stasjoner.
Trykk Slagsekvens og Strip Advance Coordination
Hele den progressive stemplingsprosessen er synkronisert med trykkslagsyklusen. Under nedslaget synker den øvre terningen, piloter kobles inn, og hver stasjon utfører sin operasjon samtidig. Ved nedre dødpunkt er all kutting og forming fullført for den syklusen. I oppslaget holder stripperplaten remsen mens stansene trekker seg tilbake, stokkløftere hever remsen fri for nedre dysefunksjoner, og matesystemet fremfører materialet med en stigning.
Dette forholdet mellom trykkslag og båndfremføring er det som gjør høyhastighets metallstempling mulig. Hver syklus beveger stripen seg nøyaktig en stigning fremover. Hver stasjon behandler en annen del av stripen på samme øyeblikk. Resultatet er en ferdig del per slag på sluttstasjonen, uavhengig av hvor mange mellomoperasjoner delen krever. En 12-stasjons dyse som kjører med 400 slag per minutt produserer 400 fullførte deler per minutt, med alle 12 operasjoner som skjer parallelt i stedet for i serie.
Strips løftehøyde spiller en kritisk rolle i denne koordineringen. Strimmelen må heve seg nok til å fjerne piloter og formede trekk før den beveges frem, men overdreven løft introduserer vibrasjoner og knekking som begrenser pressehastigheten. Balansering av løftehøyde, matetidspunkt og slaghastighet er der den progressive formstemplingsprosessen beveger seg fra lærebokteori til anvendt ingeniørkunst, og hvor profesjonelle operasjoner skiller seg fra butikker som kjører matriser utenfor deres validerte hastighetsvinduer.
Mekanikken til mating, pilotering og slagkoordinering forklarer hvordan deler beveger seg gjennom dysen. Men intelligensen bak prosessen bor i selve dysen, spesielt i verktøymaterialene, stasjonslayouten og designbeslutninger som avgjør om en dyse vil holde toleranse for 500 000 slag eller 5 millioner.
Progressive Die Design and Tooling Fundamentals
En progressiv terning er bare så kapabel som beslutningene som er innebygd i designet. Verktøymateriale, antall stasjoner, layout-sekvensering og kraftfordeling låses før et enkelt slag kjøres. Profesjonell, progressiv formdesign skiller langvarig-, repeterbar verktøy fra dyser som degraderer tidlig og taper penger gjennom uplanlagt vedlikehold og skrot.
Verktøymaterialer og forventet levealder
Stålkvaliteten som er valgt for stanser, dyseinnsatser og formingskomponenter styrer direkte hvor mange deler en dyse kan produsere før den trenger sliping eller utskifting. Hardere materialer motstår slitasje lenger, men de koster også mer og kan være sprø under støtbelastninger. Å velge riktig verktøymateriale for progressive dyse betyr å balansere slitestyrke mot seighet, kostnader og de spesifikke kravene til det stemplede materialet.
Her er hvordan de vanligste verktøymaterialene sammenlignes i praksis:
| Verktøymateriale | Hardhet (HRC) | Slitasjemotstand | Seighet | Typisk dødsliv (slag) | Beste applikasjon |
|---|---|---|---|---|---|
| D2 Verktøystål | 58-62 | Høy | Moderat | 1-3 millioner | Generell piercing og blanking av bløtt stål og aluminium |
| M2 høyhastighets-stål | 60-65 | Veldig høy | Moderat-Høy | 3-5 millioner | Slipende materialer med høy-hastighet, som rustfritt stål |
| Karbid (wolframkarbid) | 70-75+ | Glimrende | Lav | 5-20+ millioner | Høyt-volumsprogrammer som krever maksimal levetid for stansen med minimal sliping |
D2 dekker et bredt spekter av progressive verktøy- og dyseapplikasjoner til en rimelig pris. M2 trer inn når presshastigheten øker eller når du presser hardere legeringer som tygger gjennom stål av lavere-kvalitet. Hårdmetallskjær øker levetiden til titalls millioner, men de krever nøye pressejustering og støtfri drift fordi karbiden sprekker i stedet for deformeres under overdreven belastning utenfor-senter.
Profesjonelle formbyggere bruker også overflatebehandlinger som TiN- eller TiCN-belegg for å redusere friksjon, forsinke gnaging på rustfrie ståldeler og forlenge intervallene mellom slipesyklusene.
Planlegging av stasjonsoppsett for komplekse deler
Å oversette en ferdig delgeometri til en optimalisert stasjonslayout er der stanseformdesignen går fra maskinteknikk til anvendt problemløsning.- Erfarne produsenter likerYICHENnærmer seg denne fasen ved å kartlegge hver funksjon på delen, identifisere formingssekvenser som minimerer materialforvrengning, og fordele kutte- og formingskrefter jevnt over presseslaget.
Planlegging av stasjonslayout følger en strukturert metodikk:
- Identifiser alle gjennomborings-, formings- og trimmingsoperasjoner som kreves av delens geometri.
- Sekvensoperasjoner så tung skjæring skjer tidlig på flatt materiale og forming skjer midtstrøms mens bæreren fortsatt gir stabilitet.
- Grupper kompatible operasjoner i delte stasjoner der tonnasje og romlig klaring tillater det.
- Sett inn ledige (blinde) stasjoner mellom tunge formingstrinn for å tillate stripeavslapning og gi rom for fremtidige designmodifikasjoner.
- Bekreft at total tonnasje på tvers av alle aktive stasjoner forblir innenfor pressekapasiteten med en sikkerhetsmargin på 15-20 %.
Dårlig planlagte oppsett skaper kraftspiker som avleder pressstempelet, akselererer slitasje på den ene siden av dysen og introduserer dimensjonsvariasjon. En godt-sekvensert progressiv stemplingsform-design fordeler belastningene symmetrisk og holder stripen sporing rett gjennom hver stasjon.
Balanserer kompleksitet med produksjonsmål
Flere stasjoner betyr mer kapasitet, men de betyr også en bredere dyse, en større presseseng og høyere verktøykostnader. Profesjonelle formdesignere veier stasjoner mot båndbredde, som driver materialkostnaden per del, og mot presstonnasjen som kreves, noe som begrenser maskinalternativene på produksjonsgulvet.
En 16-stasjons dyse som passer til en 200-tonns presse er ofte et bedre økonomisk valg enn en 22-stasjons dyse som krever en 400-tonns presse, selv om sistnevnte konsoliderer flere operasjoner. Beslutningen kommer ned til årlig volum, tilgjengelig pressekapasitet og totale eierkostnader over matrisens forventede levetid.
Det er her progressiv stanseformdesign blir en samarbeidsøvelse mellom deldesignere, formingeniører og produksjonsplanleggere. YICHEN sinprogressiv stemplingUtviklingsprosessen, for eksempel, fokuserer på ingeniørdyser som treffer repeterbarhetsmål mens de passer inn i skalerbar produksjonsinfrastruktur, noe som gir innkjøpsteam en klar vei fra prototypevalidering til masseproduksjon.
Verktøymateriale og stasjonslayout låser i formens ytelsestak. Men selv den mest nøyaktig konstruerte dysen kan ikke kompensere for dårlig materialvalg eller ineffektiv stripelayout oppstrøms, som er der bærerdesign og hekkestrategi tar over.
Materialvalg og Strip Layout Optimalisering
Råmateriale utgjør vanligvis 40-60 % av den totale kostnaden for en stemplet del. Det betyr at avgjørelsene som tas under design av stripelayout og materialvalg har større innflytelse på-del økonomi enn nesten noen annen faktor i prosessen. En godt optimert layout klemmer ut maksimalt antall deler fra hver spole, mens riktig materialvalg sikrer at disse delene formes rent uten sprekker, rynker eller overdreven tilbakefjæring.
Carrier Strip Design og Nesting Optimization
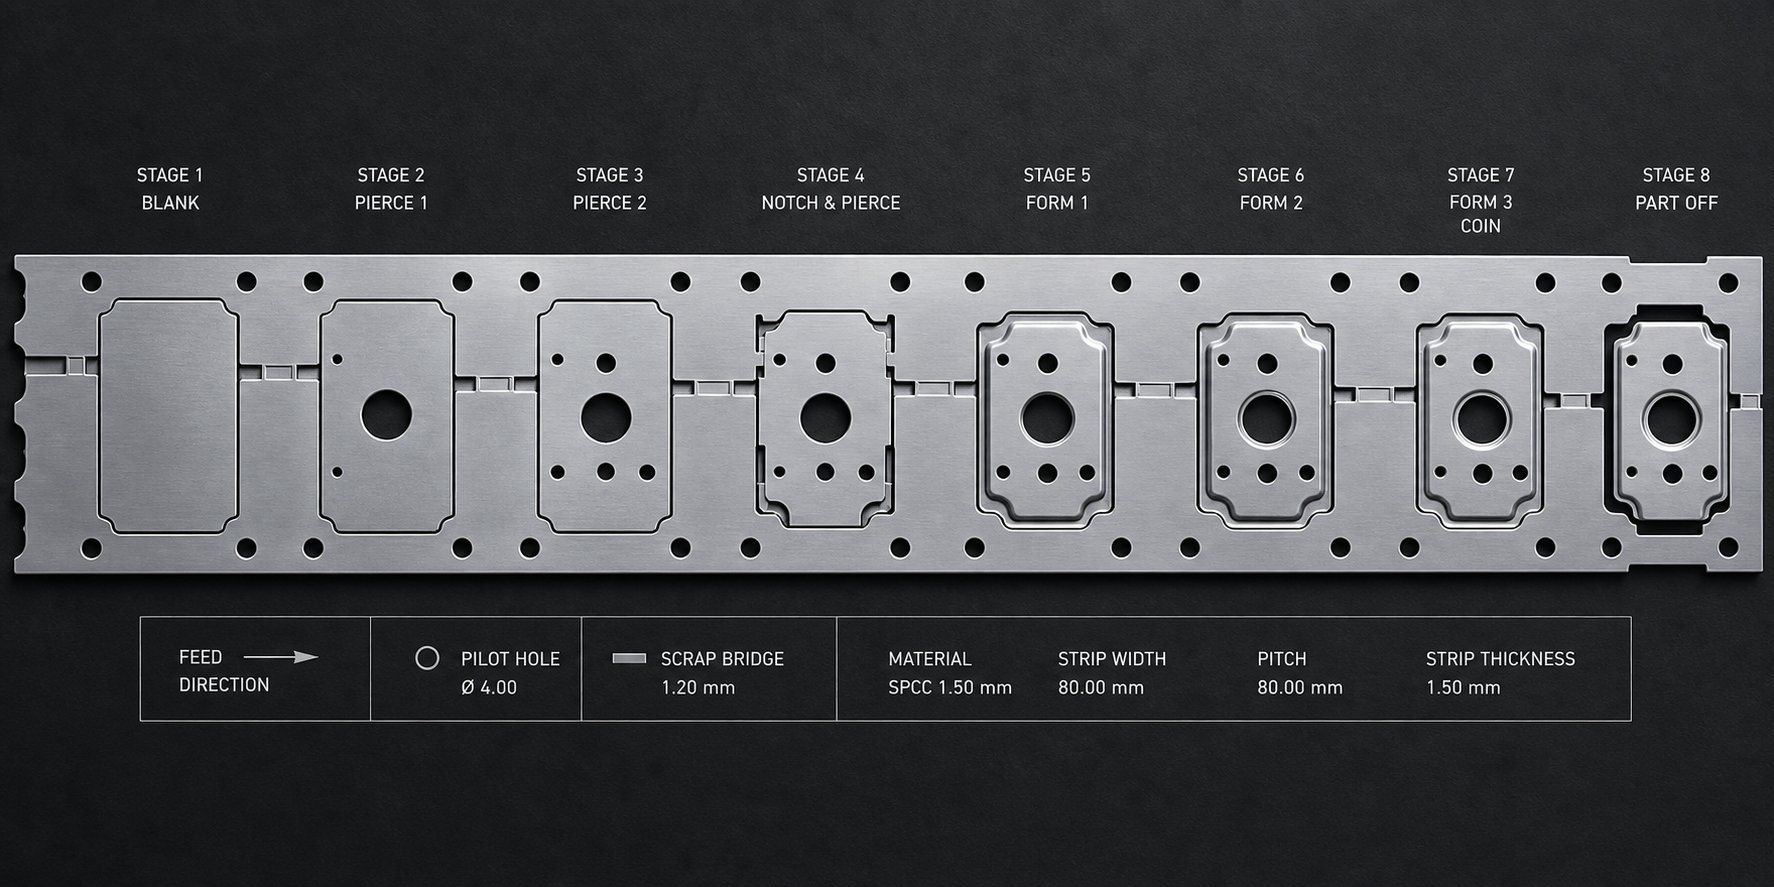
Bærestrimmelen er skjelettryggraden som holder delvis utformede deler sammen når de går gjennom dysen. Det er ikke det ferdige produktet, så hver kvadratmillimeter med bæremateriale blir skrap. Å designe den så tynn og smal som mulig, samtidig som den opprettholder nok styrke til å skyve stripen gjennom alle stasjoner uten å knekke, er en balansegang som direkte påvirker materialutnyttelsen.
To bærertyper tjener forskjellige progressive stemplingsapplikasjoner:
- Solide bærerearbeid for grunnleggende skjære- og bøyeoperasjoner der listen holder seg flat gjennom hele presseslaget. De tilbyr maksimal stivhet, men kan ikke ta imot vertikale deler mellom stasjoner.
- Stretch web-bærereinnlemme strategiske kutt eller løkker som lar bæreren bøye seg vertikalt og horisontalt. Disse er essensielle for deler som krever dyptrekking, preging eller flertrinnsforming der materialet må flyte innover uten å forvrenge stigningen mellom delene.
En dårlig utformet bærer kan forårsake total verktøysvikt. Hvis festebanen er for smal, rives den under formingen. Hvis den er for stiv for en dyp-applikasjon, låser den stripestigningen og forårsaker feilregistrering nedstrøms. Profesjonelle dyseingeniører bruker simuleringsprogramvare for å forutsi bærerdeformasjon og validere at den fleksible banen gir nok lengde på linjen til å imøtekomme vertikal bevegelse uten å tynne forbi materialets bruddgrense.
Nestingsstrategi bestemmer hvordan delene orienteres og plasseres på stripen for å minimere avfall. For progressive stemplingsmaterialer inkluderer vanlige tilnærminger:
- Enkelt-radoppsett - Simple and predictable, best for symmetrical parts but often lower material utilization.
- Kantet eller rotert hekking- Vipper deler i en vinkel for å passe tettere sammen, som puslespillbrikker. Dette kan redusere stripebredden betydelig for uregelmessig formede geometrier.
- Oppsett med flere-rader- Stempler to eller flere deler side ved side per trykkslag, øker gjennomstrømmingen og forbedrer utnyttelsen når delens dimensjoner tillater det.
Bransjens benchmark formaterialutnyttelse i progressive dyseoperasjonerer minst 75 %. For å nå dette målet kreves det nøye optimalisering av brobredden, de små seksjonene av materiale som er igjen mellom tilstøtende deler og mellom deler og stripekanten. En vanlig regel setter minimum brotykkelse til 1,25 til 1,5 ganger materialtykkelsen. For en 1,5 mm stripe, betyr det en bro på omtrent 1,9 til 2,25 mm, akkurat nok til å forhindre at skrap vri seg og blokkerer dysen.
Optimalisering av strimmelbredde knytter seg direkte til-delkostnad. En smalere stripe betyr mindre råvareforbruk per syklus, men det betyr også strammere marginer på bærerstyrke og kantstabilitet. Matestigningen, som er avstanden strimmelen går frem per slag, kombineres med strimmelbredden for å definere det rektangulære arealet av materiale som forbrukes per del. Redusering av begge dimensjonene samtidig som strukturell integritet og formbarhet opprettholdes, reduserer materialkostnadene proporsjonalt.
Metalltyper og tykkelsesområder for progressiv stempling
Ikke alle metaller går bra i en progressiv terning. Prosessen krever materialer som tåler gjentatt bøyning, gjennomboring og forming på tvers av flere stasjoner uten å sprekke eller arbeide-herde til bruddpunktet. Formbarhet, overflatehardhet og tilbakefjæring påvirker alle om en gitt legering er en god kandidat for høyhastighets progressiv metallstempling.
Her er hvordan de vanligste progressive stemplingsmaterialene sammenlignes på tvers av praktiske egenskaper:
| Materialkategori | Formbarhetsvurdering | Typisk tykkelsesområde | Vanlige applikasjoner | Spesielle verktøyhensyn |
|---|---|---|---|---|
| Lav-karbonstål (C1008-C1010) | Glimrende | 0.2 - 4.0 mm | Braketter, chassiskomponenter, strukturelle støtter, elektriske kapslinger | Standard D2-verktøy fungerer godt; minimal irriterende bekymring |
| Rustfritt stål (301, 304, 316) | Moderat-Bra | 0.1 - 3.0 mm | Medisinsk utstyr, matutstyr, elektronisk skjerming,-korrosjonsbestandig maskinvare | Høy arbeids-herdehastighet krever M2- eller karbidverktøy; TiN-belegg reduserer gnaging |
| Kobberlegeringer (C110, C194, C260 messing) | Bra-Utmerket | 0.1 - 2.5 mm | Elektriske terminaler, kontakter, kjøleribber, RF-skjerming | Mykt materiale kan generere gradoppbygging på stanser; hyppig sneglerydning nødvendig |
| Messing (C260, C270) | Glimrende | 0.1 - 2.0 mm | VVS-armaturer, dekorativ maskinvare, elektriske kontakter, instrumentkomponenter | Utmerket formbarhet med lav tilbakefjæring; standard verktøy tilstrekkelig for de fleste bruksområder |
| Aluminiumslegeringer (1100, 3003, 5052) | Bra-Utmerket | 0.2 - 3.5 mm | Varmeavledere, bilpaneler, elektroniske hus, romfartsbraketter | Oppbygging av lim på verktøy krever polerte dyseoverflater eller spesialiserte belegg; mykere legeringer trenger bredere stans-for å-stanse klaring |
Progressiv stempling av karbonstål dominerer strukturelle programmer med høye-volum fordi materialet er billig, formes forutsigbart og kjører med høye pressehastigheter uten spesielle smøremidler. Karakterer som C1008 og C1010 tilbyr duktiliteten som trengs for komplekse bøyninger og trekk, mens de forblir stive nok til å opprettholde bærerens integritet gjennom multi-stasjonsdyser.
Progressiv stempling av kobber og progressiv stempling av messing er standard i elektro- og elektronikksektoren. Disse legeringene kombinerer utmerket ledningsevne med god formbarhet, noe som gjør dem ideelle for terminaler, samleskinner og fjærkontakter. Spesielt messing gir svært lav tilbakefjæring, noe som forenkler verktøy og reduserer antall stasjoner for deler med tette vinkeltoleranser.
Progressiv stempling av aluminium gir unike utfordringer. Metallets mykhet gjør at det fester seg til verktøyoverflater, og bygger opp avleiringer som skaper overflatedefekter på ferdige deler. Profesjonelle operasjoner motvirker dette med høypolerte stanse- og dyseoverflater, spesialiserte smøremidler og noen ganger krom- eller DLC-belegg på formingskomponenter. Til tross for disse betraktningene, er aluminium fortsatt det beste-valget for lette komponenter i bil- og elektronikkapplikasjoner der vektbesparelser rettferdiggjør den ekstra oppmerksomheten på verktøy.
Rustfritt stål sitter i den krevende enden av progressive stemplingsmaterialer. Den høye arbeids-herdehastigheten betyr at materialstyrken øker betydelig under formingen, noe som akselererer stanseslitasje og øker strippekreftene. Vellykkede rustfrie programmer er avhengige av førsteklasses verktøystål (M2 eller karbid), presise hull-til-stanseklaringer og aggressive smørestrategier for å håndtere varmeutvikling ved høye slaghastigheter.
Å velge riktig materiale er halve ligningen. Den andre halvparten er å designe deler som respekterer de fysiske grensene for progressiv forming, der funksjonsplassering, bøyningsradier og dimensjonale proporsjoner avgjør om en terning løper problemfri- eller kjemper mot geometrien på hver stasjon.
Design for manufacturability guidelines in progressiv stempling
Hver funksjon du tegner på en delmodell blir til slutt en stasjon i en terning, en stans som slites, eller en formingsoperasjon som tilfører tonnasje til pressen. Design for produserbarhet i progressiv stempling betyr å konstruere delens geometri slik at dysen kan produsere den pålitelig i hastighet uten å kreve eksotisk verktøy, overdreven stasjoner eller konstante vedlikeholdsinngrep. Reglene nedenfor oversetter materialvitenskap og designerfaring for metallstempling til handlingsbegrensninger du kan bruke på CAD-stadiet, før estimater for verktøykostnad i det hele tatt begynner.
Kritiske dimensjonelle regler for progressive dysedeler
Hull, spor og utskjæringer er blant de første funksjonene som er dannet i et progressivt stemplingsverktøy, vanligvis ved tidlige piercingstasjoner. Deres størrelse og plassering i forhold til materialtykkelse avgjør om slag overlever millioner av sykluser eller brudd for tidlig. Brudd på regler for minimumsstørrelser, og du tvinger bruk av skjøre, underdimensjonerte stanseformkomponenter som øker vedlikeholdskostnadene og øker skrothastigheten.
Her er de viktigste dimensjonsreglene som profesjonelle stanseingeniører bruker når de evaluerer gjennomførbarheten av deler:
- Minimum hulldiameter:Minst 1,0x materialtykkelse for duktile metaller som lav-karbonstål og messing. For materialer med høy-strekkfasthet som rustfritt stål, øk til 2,0x materialtykkelse for å forhindre brudd på stansen.
- Minimum sporbredde:Minst 1,5x materialtykkelse. Smalere spor krever spesialiserte høyhastighets-stål- eller karbidstanser, noe som øker verktøykostnadene betraktelig.
- Minste avstand mellom hullene:Minst 2,0x materialtykkelse kant-til-kant. Større avstand fører til at banen mellom funksjonene deformeres eller rives under piercing.
- Minimum avstand fra hull til kant:Minst 2,0x materialtykkelse. Funksjoner nærmere delkanten skaper utbuling som forvrenger den tomme profilen.
- Minimum avstand fra hull til bøyelinje:Minst 2,0x materialtykkelse pluss bøyeradius for funksjoner under 2,5 mm diameter. For større funksjoner, øk til 2,5x materialtykkelse pluss bøyeradius for å forhindre strekking eller forvrengning under formingen.
- Minimum flenshøyde:Minst 2,5x materialtykkelse pluss bøyeradius. Kortere flenser mangler nok materiale til at stansen kan gripe under bøying, noe som gir inkonsekvente vinkler.
- Minimum fane- og hakkbredde:Minst 1,5x materialtykkelse for å unngå overdreven kraftkonsentrasjon på smale stanser.
- Innvendige hjørneradier på utskjæringer:Minst 0,5x materialtykkelse. Skarpe innvendige hjørner fungerer som spenningsstiger i formen og delen, reduserer matrisens levetid og skaper sprekkinitieringspunkter.
Disse verdiene representerer praktiske minimumsverdier, ikke mål. Utforming over disse tersklene gir sceneverktøyet mer pusterom, forlenger skjerpingsintervallene og reduserer sannsynligheten for stansfeil under lange produksjonskjøringer. Når delens geometri presser mot flere av disse grensene samtidig, forvent at formbyggeren legger til stasjoner eller anbefaler geometrimodifikasjoner.
Hensyn til bøyeradius og kornretning
Bøyeoperasjoner forekommer vanligvis på midten av-til-sen stasjon i en progressiv dyse, etter piercing og før endelig cutoff. Den indre bøyeradiusen du spesifiserer kontrollerer om materialet flyter jevnt rundt punch-nesen eller sprekker på den ytre fiberen. For stram radius på feil materiale i feil orientering, og delen deler seg ved bøyelinjen.
Et trygt utgangspunkt for indre bøyeradius er 1,0x materialtykkelse for duktile legeringer som lav-karbonstål og aluminium 3003. For materialer med høyere-styrke som rustfritt stål 304 eller fjær-temperert kobber, øk dette minimum til 1,5x materialtykkelse eller høyere avhengig av legeringens egenskaper. Å gå under 1,0x tykkelse på ethvert materiale introduserer sprekkrisiko som forverres etter hvert som dysen slites og stanseradiene skjerpes over tid.
Kornretningen er like kritisk. Platemetall har en rulleretning etablert under møllebehandling, og dens duktilitet varierer avhengig av om du bøyer med eller mot det kornet. Bend gjort vinkelrett på kornretningen er sterkere og langt mindre utsatt for sprekker enn bøyninger gjort parallelt med den. For deler som krever bøyninger i flere retninger, orienter emnet på remsen slik at den mest kritiske eller tetteste bøyen går vinkelrett på kornet.
Når en del krever bøyninger i begge retninger, gir en vinkling av emnet i 45 grader i forhold til rulleretningen et kompromiss som fordeler belastningen mer jevnt over begge bøyeaksene. Husk at vinklet hekking øker stripebredden og materialforbruket, så det er en kostnadsavveining. Angi krav til kornretning på ingeniørtegningen din, spesielt for deler i herdede eller høy-legeringer der sprekkrisikoen er forhøyet.
Tilbakespring, metallets tendens til å delvis gjenopprette sin opprinnelige form etter bøyning, varierer også med kornorientering og materialstyrke. Profesjonelle platestemplingsprogrammer kompenserer for tilbakespring ved å over-bøye stansevinkelen eller legge til en pregestasjon som permanent setter bøyningen. Ved å spesifisere den tillatte vinkeltoleransen på tegningen (vanligvis +/- 1 grad for standardbøyninger) hjelper formdesigneren å avgjøre om enkel luftbøying er tilstrekkelig eller en dedikert kalibreringsstasjon er nødvendig.
Funksjonsplasseringsregler som reduserer formens kompleksitet
Hver funksjon fra din side må dannes av en spesifikk stanseformkomponent: en stanse, en formingsinnsats, en kammekanisme eller en kombinasjon. Funksjoner som er for nær hverandre, for dype i forhold til bredden, eller plassert på mekanisk vanskelige steder, tvinger formdesigneren til å legge til stasjoner, bruke skjøre verktøy eller introdusere sekundære operasjoner utenfor dysen. Alle disse øker kostnadene.
Noen få plasseringsprinsipper holder formens kompleksitet i sjakk:
- Unngå funksjoner rett ved siden av svinger.Hull eller preging plassert innenfor 2x materialtykkelse av en bøyelinje vil forvrenges under formingen. Legg enten avlastningssnitt for å isolere funksjonen eller flytt den lenger fra svingen.
- Hold utformede funksjoner ensrettet når det er mulig.Deler med bøyninger i begge retninger (opp og ned i forhold til stripeplanet) krever lagerløftere, ekstra klaring for stripevandring, og noen ganger kam-drevet verktøy. Å designe alle former i én retning forenkler det progressive stemplingsverktøyet og tillater høyere pressehastigheter.
- Minimer antall distinkte formingsdybder.Hver unike tegnedybde eller pregehøyde kan trenge sin egen stasjon. Standardisering av dybder på tvers av flere funksjoner lar formdesigneren kombinere operasjoner til færre stasjoner.
- Legg til bøyningsavlastning ved frie kanter.Når en bøy avsluttes ved en kant i stedet for å løpe over en kontinuerlig overflate, samler materialet seg og river seg ved overgangen. Et avlastningshakk som er minst 2x materialtykkelse bredt og som forlenger lengden på bøyeradiusen pluss materialtykkelsen forhindrer riving og eliminerer-utsatte vitnemerker.
- Unngå veldig smale fremspring eller dype smale spor.Funksjoner med sideforhold som overstiger 4:1 (lengde til bredde) skaper tynne, skjøre stanser som slites raskt og er dyre å erstatte.
- Konsolider stramme-toleransefunksjoner i samme stasjon.Når to dimensjoner må holdes i nøyaktig forhold til hverandre, design dem slik at de kan kuttes eller formes i et enkelt trykk. Deling av relaterte funksjoner på tvers av stasjoner introduserer kumulativ posisjoneringsfeil fra striperegistreringstoleranser.
Høres komplekst ut? Det kan være det, men den underliggende logikken er enkel: hver regel ovenfor beskytter enten dysen (ved å unngå skjøre verktøy) eller delen (ved å forhindre deformasjon, sprekkdannelse eller toleransetap). Ved å bruke disse retningslinjene under innledende design eliminerer du kostbare revisjonssløyfer når formbyggingen er i gang.
Selv den best-designede geometrien holder seg imidlertid bare innenfor spesifikasjonene hvis produksjonsprosessen fanger opp avvik i sanntid. Denne virkeligheten flytter fokus fra deldesign til kvalitetskontrollsystemene som overvåker hvert slag, oppdager anomalier og forhindrer defekte deler i å nå nedstrømsmontering.
Kvalitetskontroll og defektforebygging i progressive dyseoperasjoner
En progressiv die som kjører med 400 slag i minuttet produserer nesten syv deler hvert sekund. Med den hastigheten kan ikke en menneskelig operatør visuelt inspisere hver brikke. Kvalitetskontroll i metallstempling med høy presisjon er i stedet avhengig av automatiserte sensorsystemer innebygd direkte i verktøyet, statistiske metoder som flagger prosessdrift før den når avvisningsgrenser, og strukturerte inspeksjonsprotokoller som validerer kapasitet ved starten av hver produksjonskjøring.
I-Die Sensing og sanntid-overvåking
I-begynte måling som krasjforebygging, og å stoppe pressen før en feilmatet stripe eller trukket snegle ødela kostbart verktøy. Profesjonelle presisjonsstanseoperasjoner har siden utviklet denne teknologien til enflerlags-kvalitetssystemsom oppdager defekter, stopper produksjonen ved feil, og i lukkede-sløyfekonfigurasjoner justerer automatisk formingsstasjoner mellom slagene for å holde delene innenfor toleranse.
De vanligste sensorkategoriene som brukes inne i en metallstanseform inkluderer:
- Nivåsensorer for stripper- Nærhetssensorer montert i hjørnene av den nedre dysen overvåker stripperplatens lukkedybde hvert slag. Hvis en trukket snegle, ødelagt stansespiss eller rusk sitter på stripen, kan ikke platen nå sin fulle vandringsdybde. Pressen stopper innen ett slag etter å oppdage uregelmessigheten, vanligvis kalibrert for å oppdage avvik så små som 1,5x strimmeltykkelse.
- Feilmatingsdeteksjonssensorer- Plassert for å bekrefte at stripen har gått frem i riktig tonehøyde før terningen lukkes. Hvis matesystemet kort-mater eller dobbel-mater, utløser sensoren en feil før piloter forsøker å registrere feil plassert materiale.
- Punch tilstedeværelsessensorer- Optiske sensorer eller nærhetssensorer som bekrefter at små, brudd{1}}utsatte slag forblir intakte. En manglende stansespiss betyr manglende hull i delen, en defekt som kanskje ikke forårsaker et krasj, men som vil produsere ikke-konforme progressive formstemplinger som slipper ut nedstrøms hvis de ikke oppdages.
- I-lasteceller- Miniatyrkraftsensorer innebygd i spesifikke stanseholdere eller formingsstasjoner. De oppdager kraftendringer som indikerer sløving, flising eller variasjon i materialtykkelse, spesielt nyttig ved mynt- eller skåringsoperasjoner der kraft direkte korrelerer med delkvalitet.
- Analoge bøynings-vinkelsensorer- Mål dannede vinkler innenfor brøkdeler av en grad. I lukkede-sløyfesystemer justerer servomotorer forming av kiler mellom slagene for å korrigere vinkeldrift automatisk, og forhindrer dårlige deler i stedet for bare å oppdage dem.
En dedikert sensortekniker, vanligvis en erfaren verktøymaker, administrerer sensorvalg, installasjon og kalibrering. Profesjonelle butikker investerer i sensorlaboratorier der teknikere kan kartlegge sensorfelt på tvers av alle tre aksene, og plotte effektive avstander før terningen i det hele tatt er bygget. Denne forhåndsvalideringen sparer betydelig pressetid under prøvekjøring.
SPC-metoder for konsistens med stemplede deler
I-dysesensorer fanger opp katastrofale hendelser og grove defekter. Statistisk prosesskontroll (SPC) fanger opp de mer subtile, langsommere skiftene som kryper inn over tusenvis av slag ettersom slagene slites, materialegenskaper varierer fra spole-til-spole, eller presseforholdene avviker med temperaturendringer.
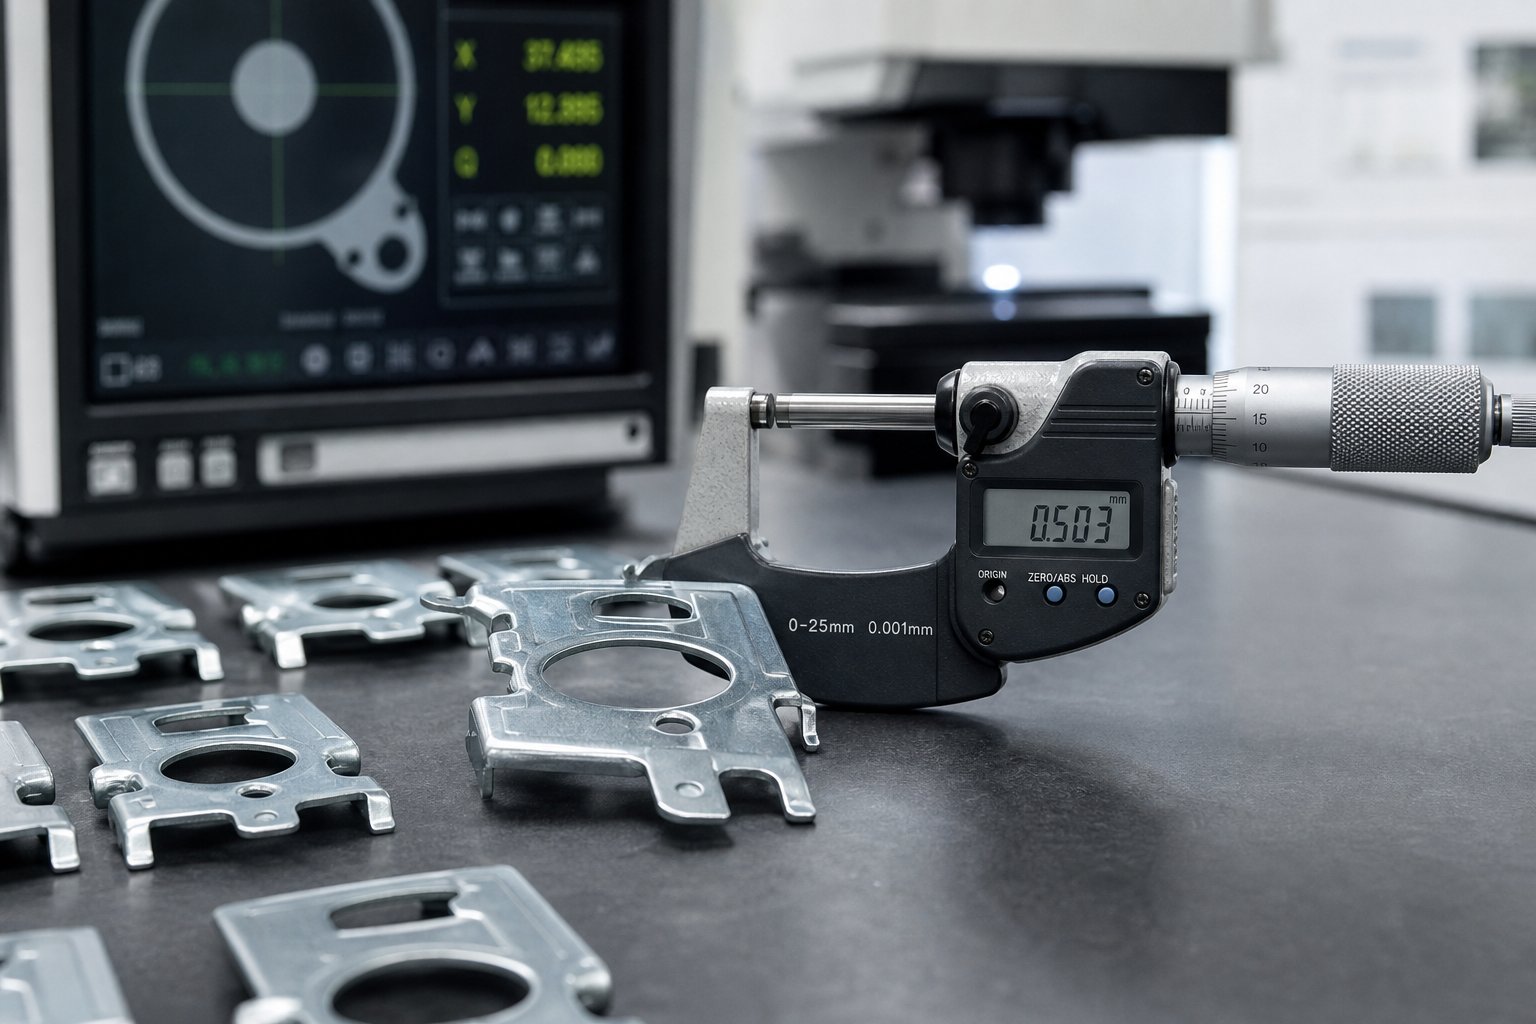
Profesjonell presisjonsdyse og stemplingsoperasjoner bruker SPC til kritiske dimensjoner ved å ta prøver av deler med definerte intervaller, måle dem på kalibrerte instrumenter (CMMer, optiske komparatorer, mikrometre) og plotte resultatene på kontrolldiagrammer. Nøkkelberegningene er Cp og Cpk:
- Cpmåler om prosessspredningen passer innenfor toleransevinduet, uavhengig av sentrering. En Cp på 1,33 betyr at prosessen bruker 75 % av det tilgjengelige toleransebåndet.
- Cpkmåler hvor godt prosessen er sentrert i det vinduet. De fleste bil- og elektronikkprogrammer krever et minimum Cpk på 1,33, med luftfarts- og medisinske applikasjoner som ofte krever 1,67 eller høyere.
Når Cpk faller under målet, må grunnårsaken identifiseres. Er gjennomsnittsforskyvningen (verktøyslitasje flytter dimensjonen i én retning)? Eller øker spredningen (variasjonen øker på grunn av materialinkonsistens eller løse pressgibber)? Kontrolldiagrammer avslører mønsteret, og korrigerende handling følger: sliping av en stanse for å gjenopprette kantgeometri, justering av emneholdertrykket eller bytte til en strammere-toleransespole.
Første-artikkelinspeksjon (FAI) forankrer hele SPC-systemet. Før full produksjon lanseres, blir en eller flere deler produsert med standard verktøy, materialer og presseparametere fullt målt mot hver tegningsdimensjon. Den resulterende FAI-rapporten validerer at prosessen er kapabel og stabil før volumproduksjonen starter. FAI gjentas etter vedlikehold av formen, materialendringer, trykkendringer eller enhver prosessmodifikasjon som kan påvirke dimensjonseffekten.
Vanlige defekter og rotårsaksanalyse
Selv med sensorer og SPC på plass, oppstår fortsatt defekter. Forskjellen på profesjonelle operasjoner er hvor raskt de blir identifisert og hvor systematisk grunnårsaken spores. Erfarne stemplingsingeniører innser at de fleste defekter har flere potensielle årsaker, og løsningen krever forståelse av interaksjonen mellom material-, verktøy- og pressevariabler i stedet for å bare skylde på dysen.
| Mangel | Sannsynlige årsaker | Korrigerende handlinger |
|---|---|---|
| Overdreven grad på kuttekanter | Slitte eller hakkede stansekanter; overdreven slag-for å-døde klaring; sløvt skjærende stål | Slip slag og stanser; verifisere og gjenopprette riktig klaring (vanligvis 5-10 % av materialtykkelsen per side); bytt ut slitte innsatser |
| Splitting ved bøyelinjer | Bøyeradius for stram for materialet; bøying parallelt med kornretning; materialet overskrider spesifisert hardhet | Øk bøyeradius; roter emneorientering i forhold til korn; verifiser innkommende materialegenskaper mot spesifikasjoner |
| Rynker i dannede områder | Utilstrekkelig trykk på emneholderen; for mye materiale i kompresjonssonen; feilaktig trekkperlegeometri | Øk holde-styrken nede; juster blank størrelse eller form; endre trekkperleprofilen for å kontrollere materialflyten |
| Feilregistrering (funksjoner ute av plassering) | Feil i matelengde; slitte eller underdimensjonerte pilotpinner; feil tidspunkt for utgivelse av fôr; pilothull forvrengning fra oppstrøms forming | Kalibrer matelengden på nytt; erstatte slitte piloter; juster tidspunktet for frigjøring av mate slik at materialet er fritt før pilotene engasjerer seg; flytt pilothull bort fra formingssoner |
| Overflatebulker eller merker | Trekk snegler fanget på stripe; rusk i dø; oppbygging av snegle i formhulrom; grove verktøyoverflater | Forbedre slugretensjon (legg til vakuum eller positiv knockout); øke frekvensen av rengjøring av dø; polish formende overflater; legg til stripper-nivåsensorer for å oppdage fastklemt rusk |
| Dimensjonsdrift over løp | Progressiv punch slitasje; termisk utvidelse av dø komponenter; materialegenskapsvariasjon innen spole | Etabler skjerpingsintervaller basert på SPC-trender; tillat termisk stabilisering før måling av produksjonsdeler; stramme inngående materialspesifikasjoner |
| Fjæring overskrider toleranse | Utilstrekkelig over-bøykompensasjon; materiale flytestyrke høyere enn nominell; slitt formende stanseradius | Øk over-bøyningsvinkel; legg til myntstasjon eller gjentakelsesstasjon; verifisere materialsertifiseringer; gjenopprett punch nese radius til utskrift |
Mønsteret på tvers av alle disse defektene er tydelig: profesjonelle operasjoner forhindrer dem gjennom kontrollerte input (skarpe verktøy, korrekte klaringer, verifiserte materialer) i stedet for å sortere dem ut i etterkant. I-forsøk fanger opp de akutte feilene. SPC fanger opp den gradvise driften. Og FAI bekrefter grunnlinjen før volumproduksjon noen gang starter.
Å forhindre defekter beskytter kvaliteten, men det beskytter også økonomien. Hver skrapdel representerer bortkastet materiale, tapt pressetid og potensiell nedstrøms forstyrrelse. Denne sammenhengen mellom kvalitetsdisiplin og produksjonskostnad er nettopp grunnen til at det er like viktig å forstå den økonomiske strukturen til progressive dyseoperasjoner som å forstå selve den tekniske prosessen.
Kostnadsdrivere og produksjonsvolumøkonomi
Verktøyinvesteringer er den største økonomiske beslutningen i ethvert stanseprogram. En progressiv dyse kan koste alt fra $15 000 for et enkelt brakettverktøy til godt over $100 000 for en kompleks multi-stasjonsdyse med karbidinnsatser og-matriseføling. Denne rekkevidden er enorm, og å forstå hva som driver den hjelper ingeniører og anskaffelsesteam å ta informerte kjøpsbeslutninger i stedet for bare å jakte på det laveste tilbudet.
Hva som driver frem progressive verktøykostnader
Når du mottar et verktøyestimat som virker høyt, eller et som virker mistenkelig lavt, kan du spore tallet tilbake til variablene som faktisk bestemmer matrisen. Sombransjeverktøyekspert Art Hedrick bemerker, kostnadsforskjeller på mer enn 50 % mellom butikker som oppgir samme del er vanlige, og divergensen spores nesten alltid tilbake til forskjeller i hvordan hver butikk behandler delen i stedet for forskjeller i timepriser alene.
Her er de primære faktorene som skalerer progressive formkostnader opp eller ned:
- Antall stasjoner:Hver stasjon legger til slag, dyseinnsatser, strippere og presisjons-jordkomponenter. En 10-stasjons dyse kan koste 40-60 % mer enn en 6-stasjons dyse for den samme delen bare på grunn av de ekstra maskinerte komponentene og monteringsarbeidet.
- Valg av formmateriale:Spesifisering av karbidskjær i stedet for D2 verktøystål ved kritiske slitasjepunkter kan øke verktøykostnaden med 20-30 %, men forlenger levetiden til stansen med 5-10 ganger. Beslutningen avhenger av totalvolumanslag.
- Delens kompleksitet og toleranser:Deler med dype trekk, flere bøyningsretninger eller tette posisjonstoleranser (under +/-0,05 mm) krever flere stasjoner, tettere bearbeiding på dysekomponenter og lengre prøvesykluser. Trange-toleransedeler øker verktøykostnadene fordi de krever presisjonsjorde og jigg-borede komponenter i stedet for standard wire-EDM-profiler.
- Strimmelbredde og pressetonnasje:En bredere dyse krever et større dysesett, tyngre skoplater og en presse med større seng. Disse faktorene øker både materialkostnadene og timebaserte maskineringshastigheter som belastes under formbygging.
- Sekundære operasjoner eliminert:Dyser som inkluderer tapping, innsetting av maskinvare eller i-dysemålingsstasjoner koster mer på forhånd, men fjerner nedstrøms arbeid. Forretningssaken avhenger av om de sekundære kostnadsbesparelsene overstiger den inkrementelle verktøyinvesteringen over programmets levetid.
- Leverandørens muligheter og plassering:Arbeidsprisene for formdesignere og verktøymakere varierer etter region. Enda viktigere, en butikk med erfaring i din spesifikke delkategori kan behandle den på færre stasjoner fordi de trekker på tidligere løsninger i stedet for engineering fra bunnen av.
Prosessen som brukes til å lage delen, som betyr antall stasjoner og deres rekkefølge, er den største enkeltfaktoren som driver kostnadsavviket mellom tilbudene. En butikk kan sitere en 10-stasjons progressiv terning med en 5-tommers tonehøyde, mens en annen siterer 15 stasjoner med en bredere tonehøyde. Denne forskjellen i behandlingsmetodikk gir et betydelig prisgap selv når begge butikkene tar like timepriser.
Volumterskler og metodesammenligningsøkonomi
Progressive dies har høye forhåndsinvesteringer, men gir den laveste kostnaden per{0}}del i volum. Spørsmålet hver produksjonsingeniør står overfor er: Ved hvilken årlig mengde blir en progressiv matrise det riktige økonomiske valget fremfor enklere alternativer?
Svaret avhenger av delens kompleksitet, men generelle volumterskler basert på bransjepraksis ser slik ut:
- Enkelt-stasjon dør:Best for årlige volumer under 10 000 deler. Lav verktøyinvestering ($3 000-$15 000), men hver operasjon krever et separat trykk, separat håndtering og ofte manuell lasting. Kostnaden per del forblir høy på grunn av arbeid og syklustid.
- Sammensatt formstempling:Egnet for 5 000 til 75 000 deler årlig når geometrien er relativt flat (piercing og blanking i et enkelt plan). Moderat verktøykostnad ($8 000-$30 000) med god økonomi per del for enkle former, men begrenset til deler som ikke krever forming eller bøyning.
- Overføringsdyser:Ideell for 25 000 til 500 000 deler årlig, spesielt større eller dypere-tegnede komponenter som ikke kan opprettholde en bæreremse. Verktøykostnaden ($30 000–$150,000+) kan sammenlignes med progressive dyser, men syklushastighetene er langsommere fordi mekaniske overføringssystemer flytter individuelle emner mellom stasjoner i stedet for å føre frem en kontinuerlig stripe.
- Progressive dies:Mest økonomisk for langsiktige progressive stemplingsprogrammer som overstiger 50 000 deler årlig, med kostnadsfordelen som vokser kraftig over 100 000 enheter. Verktøyinvesteringen ($15 000-$100,000+) er høy, men syklushastigheter på 200-1500 slag per minutt kjøring per del koster til brøkdeler av en cent for arbeid og maskintid.
Crossover-punktet der progressiv verktøy vinner er ikke fast. For en enkel brakett som kan kjøres med 600 SPM i en 6-stasjonsdyse, kan breakeven mot enkeltstasjonsmetoder oppstå ved 30 000 deler. For en kompleks kobling som krever 18 stasjoner og karbidverktøy, kan breakeven ikke komme før 150 000 enheter.
Det som betyr noe er de totale eierkostnadene, ikke bare matrisen på innkjøpsordren. En progressiv matrise på $ 40 000 som produserer 500 000 deler over fem år gir bare $0,08 per del iamortisert verktøykostnad. Den samme delen som kjøres på en $12 000 enkelt-stasjonsdyse med 10 deler per minutt i stedet for 400 ville koste flere ganger mer i pressetid og arbeid, selv om selve terningen var billigere.
Smarte anskaffelsesteam evaluerer matriser og stanseprogrammer på amortisert verktøykostnad pluss stykkpris, ikke på verktøykostnad alene. De tar også hensyn til vedlikeholdsreserver, typisk 2-5 % av verktøykostnadene årlig, som dekker sliping, utskifting av komponenter og eventuell oppussing. En velbygd dyse som produserer høyvolumsstemplinger over flere millioner sykluser gir ofte investeringen mange ganger tilbake når hele kostnadsbildet beregnes.
Per-økonomien forbedres med volum, men bare hvis formen forblir i produksjon-klar tilstand over disse millioner av slag. Denne virkeligheten gjør vedlikeholdsstrategien ikke bare en teknisk bekymring, men en økonomisk, direkte knyttet til kostnadsmodellen som rettferdiggjorde verktøyinvesteringen i utgangspunktet.
Progressiv dievedlikehold og livssyklusstyring
En progressiv dyse som koster $60 000 å bygge kan gi $0,08-per-del økonomi over millioner av sykluser, men bare hvis skjærekantene forblir skarpe, formingsoverflatene forblir polerte og justeringsmekanismene holder seg innenfor spesifikasjonene. Vedlikehold av stemplet er ikke en skjønnsmessig aktivitet du planlegger når deler begynner å se dårlig ut. Det er en planlagt, datadrevet disiplin som beskytter både kvalitet og gjennomstrømning fra første produksjonskjøring til siste.
Forebyggende vedlikeholdsplaner og skjerpingsintervaller
Profesjonelle operasjoner etablerer PM-intervaller basert på antall slag i stedet for kalenderdatoer. Et stansesett som kjører 300 000 deler per måned akkumulerer slitasje med en fundamentalt annen hastighet enn det samme verktøyet som kjører 30 000 deler kvartalsvis. Slagbasert-planlegging sikrer at hver tjeneste skjer til rett tid uavhengig av produksjonsfrekvens.
Somstemplingsekspert Thomas Vacca understreker, best-i-vedlikehold starter med å identifisere alle områder av verktøyet som forringes over tid, og deretter dokumentere en konsistent prosedyre for å betjene hvert enkelt område. Målet er forutsigbarhet: konsekvente treff per serviceintervall, konsistent delkvalitet på verktøyet og minimal uplanlagt nedetid.
Viktige vedlikeholdsaktiviteter og deres typiske frekvensutløsere inkluderer:
- Punch and die slipping:Hvert 50.000-150.000 slag avhengig av materialhardhet og stansestålkvalitet. Gradhøyde på deler (vanligvis over 10 % av materialtykkelsen) signaliserer at intervallet er nådd. En standard ettersliping fjerner 0,05-0,10 mm per service.
- Inspeksjon og utskifting av pilotstift:Hvert 100 000-250 000 slag. Slitte piloter tillater stripefeilregistrering som forverrer på tvers av stasjoner. Bytt ut når diameteren måler 0,01 mm eller mer under nominell.
- Fjærinspeksjon og utskifting:Hvert 200 000-500 000 slag, eller umiddelbart når ledige-lengdemål faller under 90 % av originalen. Slitne fjærer reduserer strippekraften og øker risikoen for trekking av snekker.
- Inspeksjon av formstanse og dyseinnsats:Hvert 100 000-300 000 slag. Polerte formende overflater utvikler mikroriper som overføres til deler. Visuell inspeksjon under forstørrelse avslører når ny polering eller utskifting er nødvendig.
- Kontroll av løfteren og føringskomponenten:Hver PM-syklus. Slitte løftere forårsaker ujevn strimmelheving, noe som fører til matefeil og pilotskader ved høy hastighet.
- Bekreftelse av full dysejustering:Hvert 500 000-1 000 000 slag, eller etter en pressekrasjhendelse. Kontroll av stanseskoens parallellitet, styrepinneklaring og lukkehøyde bekrefter at stanseformsettet opprettholder sin opprinnelige presisjon.
Hvor mye materiale du fjerner under sliping betyr like mye som når du sliper. Vacca understreker at dokumenterte, konsistente prosedyrer er avgjørende. Hvis en tekniker fjerner 0,05 mm og en annen fjerner 0,15 mm, varierer skarphetens levetid voldsomt mellom tjenester, noe som gjør treff-per-intervall uforutsigbare og kompliserer planlegging av komponentutskifting.
Komponentslitasjemønstre og utskiftingsplanlegging
Ikke alle komponentene i en progressiv terning slites like mye. Kuttestasjoner brytes ned raskere enn formingsstasjoner fordi skjærkreftene konsentreres om smale kantbånd. Progressive hardmetallstemplingsdyser forlenger disse intervallene dramatisk, men til og med karbidverktøy trenger etter hvert service, spesielt ved piercingsstasjoner der slipende materialer som rustfritt stål akselererer kantnedbryting.
Slitasjemønstre i stålstempler følger forutsigbare hierarkier:
- Små hullstanser slites raskest på grunn av høy skjærspenning konsentrert om minimalt- tverrsnittsareal.
- Blankeringsstanser og dyseknapper slites videre, drevet av total kutteomkrets og materialtykkelse.
- Formende stanser brytes ned saktere, men viser overflateruhet som overføres til deler som kosmetiske defekter.
- Styrepinnene og foringene slites gradvis og går ofte ubemerket hen til justering-relaterte kvalitetsproblemer dukker opp.
Profesjonell drift opprettholder reservekomponenter for høy-slitasje som er klare til installasjon under planlagte PM-vinduer. Denne tilnærmingen eliminerer forsinkelser som venter på reservedeler og holder nedetiden innenfor planlagte vedlikeholdsvinduer. Lagring av den siste delen og endelisten fra hver produksjonskjøring, som erfarne verktøyprodusenter anbefaler, gir den neste serviceteknikeren direkte visuelle bevis på verktøyets tilstand ved avstengning.
Sporing av kumulativt slipstap er like kritisk. Hver sliping forkorter et slag. Når en stans er slipt forbi den tillatte stabelen-opp (vanligvis 2-3 mm total fjerning på tvers av alle tjenester), må den erstattes helt. Logging av hver malemengde mot maksimalt tillatt tap forteller deg nøyaktig når du skal bestille erstatningskomponenter, og gjør reaktive overraskelser til planlagte innkjøpshendelser.
Økonomien er enkel: en godt-vedlikeholdt dyse som leverer konsistent kvalitet gjennom hele levetiden koster mye mindre per del enn en forsømt dyse som produserer skrap, tvinger uplanlagte pressestopp og krever nødreparasjoner til høye arbeidspriser. Vedlikehold av stemplet er ikke overhead. Det er en direkte bidragsyter til kostnadsmodellen per-del som rettferdiggjorde verktøyinvesteringen.
Vedlikehold holder eksisterende verktøy produktivt, men det kan ikke fortelle deg om verkstedet bak det verktøyet har den tekniske dybden, pressekapasiteten og kvalitetsinfrastrukturen for å støtte ditt neste program. Denne evalueringen krever et helt annet sett med kriterier.
Velge en profesjonell Progressive Die Stamping Partner
En godt-vedlikeholdt dyse er bare så pålitelig som operasjonen som kjører den. Butikkens tekniske dybde, presseinfrastruktur og kvalitetskultur avgjør om programmet ditt leverer konsistente deler til målkostnad eller blir en tilbakevendende kilde til forsinkelser og avvisninger. Evaluering av progressive dyseprodusenter krever å se forbi markedsføringspåstander og inn i de tekniske spesifikasjonene som skiller dyktige partnere fra vareleverandører.
Nøkkelkvalifikasjonskriterier for stansepartnere
Når du ber om tilbud fra leverandører av progressive stansing, vil hvert svar kreve stramme toleranser og kvalitetsforpliktelse. Forskjellen viser seg i detaljene. Bruk følgende sjekkliste for å objektivt sammenligne potensielle leverandører av progressive stansetjenester:
- Egen-funksjon for formdesign og simulering:Konstruerer leverandøren sitt eget verktøy ved hjelp av CAD/CAM og FEA-simulering, eller outsourcer de formdesign? Intern-design betyr raskere iterasjon, tettere integrasjon mellom designhensikt og produksjonsvirkelighet, og et enkelt punkt for ansvarlighet når problemer oppstår.
- Pressens tonnasjeområde og sengstørrelse:Bekreft at de bruker presser som matcher delens tonnasje- og båndbreddekrav med minst 20 % kapasitetsmargin. En leverandør som kjører matrisen din med 90 % av pressekapasiteten, har ingen takhøyde for prosessvariasjoner.
- Materialhåndteringssystemer:Spolehåndtering (decoilers, rettetang, servomatere) må vurderes for din materialtype, tykkelse og spolevekt. Spør om de kjører servomater eller mekaniske valser, og om de har smøresystemene som passer for din legering.
- Kvalitetssertifiseringer:ISO 9001 er en grunnlinje. Bilprogrammer krever vanligvis IATF 16949. Medisinske og romfartsapplikasjoner krever ytterligere sporbarhet og valideringsprotokoller. Sertifiseringer bekrefter at systemene er dokumentert og revidert, ikke bare hevdet.
- Prototyping og pilotkjøringsstøtte:Kan de produsere prøvedeler for validering før de forplikter seg til full produksjonsverktøy? Leverandører som tilbyr T0/T1-prøve medCPK-valideringunder pilotkjøringer demonstrere ingeniørmessig strenghet som reduserer risiko under produksjonslansering.
- Produksjonsskalerbarhet:Vurder om de kan skalere fra pilotmengder til millioner av deler årlig uten å bytte press, endre formoppsett eller underleverandører overflyt. Skalerbarhetsgap skaper kvalitetsdiskontinuiteter.
- Vedlikeholdsinfrastruktur:Spør om deres verktøyromsfunksjoner, slipeutstyr, rutiner for lagerbeholdning av reservekomponenter og dokumentasjon på formhistorie. En leverandør som sporer akkumulert slipetap og vedlikeholder reservedeler for høy-slitasje, vil holde formen din i produksjon-klar stand.
- Teknisk kommunikasjon:Hvordan presenterer de forslag? Et detaljert tilbud som bryter ned antall stasjoner, verktøymaterialer, forventet levetid for dyse og anbefalte vedlikeholdsintervaller signaliserer ingeniørdybde. En engangspris-med minimal forklaring signaliserer en råvaretilnærming.
Evaluering av teknisk dybde og produksjonsskalerbarhet
Den mest avslørende indikatoren på en progressiv formprodusents kapasitet er hvordan de reagerer på delens geometri under tilbudsfasen. Erfarne metall stempling dø produsenter likerYICHENvil gjennomgå deltegningen din, identifisere formingsutfordringer, foreslå DFM-forbedringer og presentere et stripelayoutkonsept før du fullfører tilbudet. De oversetter delgeometri til optimaliserte stasjonssekvenser i stedet for bare priser basert på delkonvoluttdimensjoner.
Sammenlign det med en varebutikk som returnerer en pris uten å stille spørsmål om årlig volum, toleranseprioriteringer eller materialkvalitet. Fraværet av teknisk dialog under sitering forutsier nesten alltid problemer under produksjonen.
Når du vurderer stemplingstjenester for progressive stansemetaller, still disse spisse spørsmålene under kvalifiseringsprosessen:
- Hvor mange stasjoner anbefaler du, og hvorfor det antallet i stedet for færre eller flere?
- Hvilke verktøymaterialer vil du bruke på hver stasjon, og hvilken levetid garanterer du?
- Hva er din typiske Cpk ved produksjonslansering, og hvordan opprettholder du den hele tiden?
- Kan du gi referanser fra programmer med lignende delkompleksitet og volum?
Leverandører som svarer på disse spørsmålene med spesifikke opplysninger, med henvisning til stålkvaliteter, slag-garantier og SPC-metodikk, opererer på et profesjonelt nivå.YICHENs progressive stemplingprogrammer, for eksempel, fokuserer spesifikt på deler med store-volum som krever effektiv forming av flere-stasjoner og tett repeterbarhet, med verktøy utviklet for skalerbar masseproduksjon fra begynnelsen.
Den rette partneren bygger ikke bare en terning og sender den. De engasjerer seg som en teknisk ressurs gjennom design, validering, lansering og løpende produksjonsstøtte. Denne samarbeidsmodellen, der produsenter av stanseforme investerer ingeniørtid på forhånd for å forhindre problemer nedstrøms, gir de laveste totale eierkostnadene og de mest forutsigbare produksjonsresultatene i løpet av programmets levetid.
Ofte stilte spørsmål om Progressive Die Metal Stamping
1. Hva er forskjellen mellom progressiv stansing og overføringsstansing?
Progressiv formstempling fører frem en kontinuerlig stripe gjennom flere stasjoner innenfor en enkelt dyse, og produserer en ferdig del per presseslag med hastigheter på opptil 1500 slag per minutt. Overføringsstempling bruker mekaniske systemer for å flytte individuelle emner mellom separate stansestasjoner, noe som gjør den bedre egnet for større eller dypere-trukne deler som ikke kan opprettholde en bæreremse. Progressive dyser utmerker seg ved volumer over 50 000 deler årlig med mindre geometrier, mens transfer dies tjener middels-volumprogrammer (25 000-500 000 deler) som involverer kompleks tredimensjonal forming som overskrider begrensninger for bæreremser.
2. Hvor mange deler kan en progressiv dyse produsere før den trenger vedlikehold?
Vedlikeholdsintervaller avhenger av verktøymaterialet og den stemplede metalltypen. D2-verktøystålstanser krever vanligvis sliping for hver 50.000-150.000 slag, M2 høyhastighetsstål utvider dette til høyere områder, og karbidskjær kan kjøre 5-20 millioner slag før service. Gradhøyde som overstiger 10 % av materialtykkelsen er det primære signalet om at det skal skjerpes. Profesjonelle operasjoner planlegger alt forebyggende vedlikehold etter antall slag i stedet for kalenderdatoer, og sporer kumulativt slipstap for å forutsi komponentutskiftingstidspunkt nøyaktig.
3. Hvilke materialer fungerer best for progressiv stansing?
Lav-karbonstål (C1008-C1010) er det mest brukte materialet på grunn av utmerket formbarhet, lave kostnader og kompatibilitet med standard D2-verktøy. Kobber og messinglegeringer tjener elektriske og elektroniske applikasjoner der konduktivitet er viktig. Aluminiumslegeringer passer til lette komponenter, men krever polert verktøy og spesialiserte belegg for å forhindre oppbygging av lim. Rustfritt stål er det mest krevende, og krever premium M2- eller karbidverktøy og aggressiv smøring på grunn av dets høye herdehastighet. Typiske tykkelsesområder spenner fra 0,1 mm til 6 mm avhengig av legeringen.
4. Hva er minimumsproduksjonsvolumet som rettferdiggjør progressiv formverktøy?
Progressive dies blir generelt økonomisk fordelaktige over 50 000 deler årlig, med kostnadsfordelen som vokser kraftig over 100 000 enheter. Det nøyaktige overgangspunktet varierer med delens kompleksitet. En enkel brakett i en 6-stasjonsdyse kan gå i stykker ved 30 000 deler, mens en kompleks kobling som krever 18 stasjoner og karbidverktøy kanskje ikke rettferdiggjør investeringen før 150 000 enheter. Totale eierkostnader, inkludert amortisert verktøy, pressetid per del og vedlikeholdsreserver på 2-5 % årlig, bestemmer den sanne breakeven i stedet for stanseprisen alene.
5. Hvordan velger du en pålitelig progressiv stanseleverandør?
Evaluer leverandører på-egenskap for intern formdesign med CAD/CAM og FEA-simulering, trykktonnasjeområde som samsvarer med kravene dine med 20 % margin, kvalitetssertifiseringer (ISO 9001 minimum, IATF 16949 for bil) og pilotkjøringsstøtte med Cpk-validering. Den sterkeste indikatoren på kapasitet er hvordan en leverandør reagerer under tilbudsgivning. Partnere som YICHEN (yichen-group.com) vurderer delens geometri, foreslår DFM-forbedringer og presenterer stripelayoutkonsepter før de sluttfører priser. Leverandører som returnerer tilbud uten tekniske spørsmål mangler vanligvis den tekniske dybden som trengs for komplekse programmer.


