


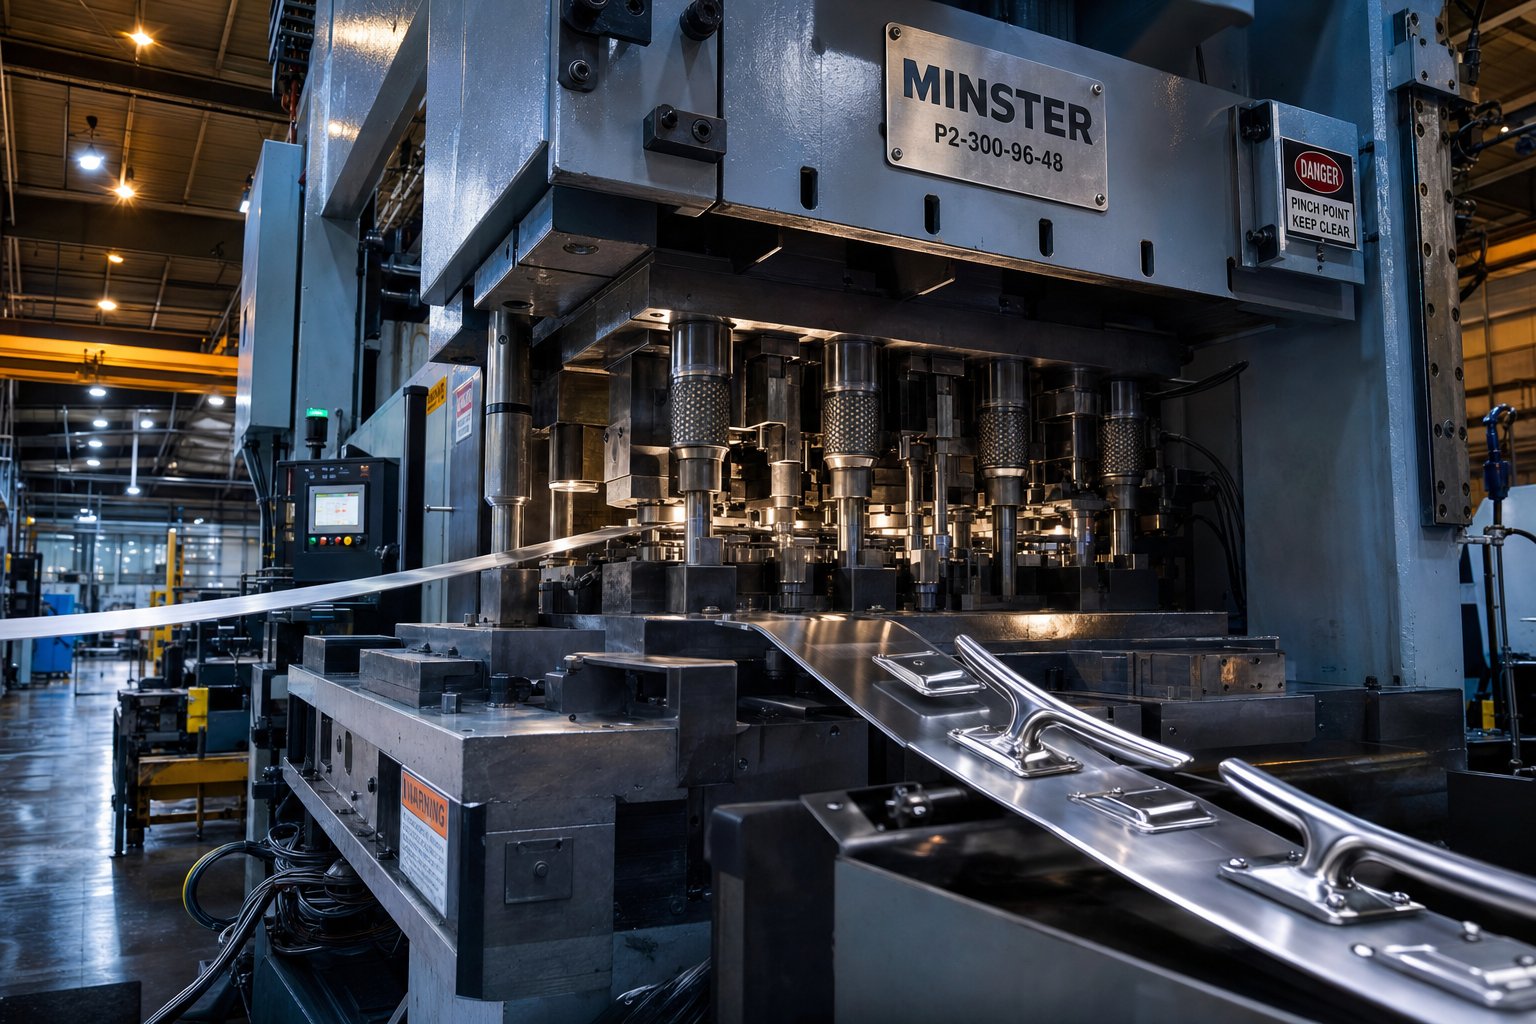
Hva progressiv metallstempling betyr for marin maskinvare
Tenk deg å mate en kontinuerlig stripe av korrosjonsbestandig- rustfritt stål inn i en presse og få en ferdig dekkkloss ut den andre enden, formet, gjennomhullet og trimmet på under ett sekund. Det er progressiv metallstempling på jobben. Det er produksjonsryggraden bak utallige marine maskinvarekomponenter som må overleve saltspray, dynamiske belastninger og årevis med UV-eksponering uten et enkelt dimensjonalt kompromiss.
Progressiv metallstempling er en metallbearbeidingsprosess der en metallstrimmel beveger seg gjennom en serie sekvensielle dysestasjoner, som hver utfører en spesifikk operasjon som blanking, piercing, bøying, forming eller coining, for å produsere en ferdig del i en enkelt kontinuerlig pressesyklus.
For marin maskinvare er denne prosessen ikke bare effektiv. Det er viktig. Legeringene som brukes til sjøs, tenk 316 rustfritt stål, marinemessing og marine-aluminium, krever verktøypresisjon som kompenserer for deres unike formingsadferd. Og selve delene, fra strukturelle klosser til flush{5}}hengsler, må holde stramme toleranser over produksjonsserier på tusenvis eller millioner.
Hvordan progressiv stansing fungerer stasjon for stasjon
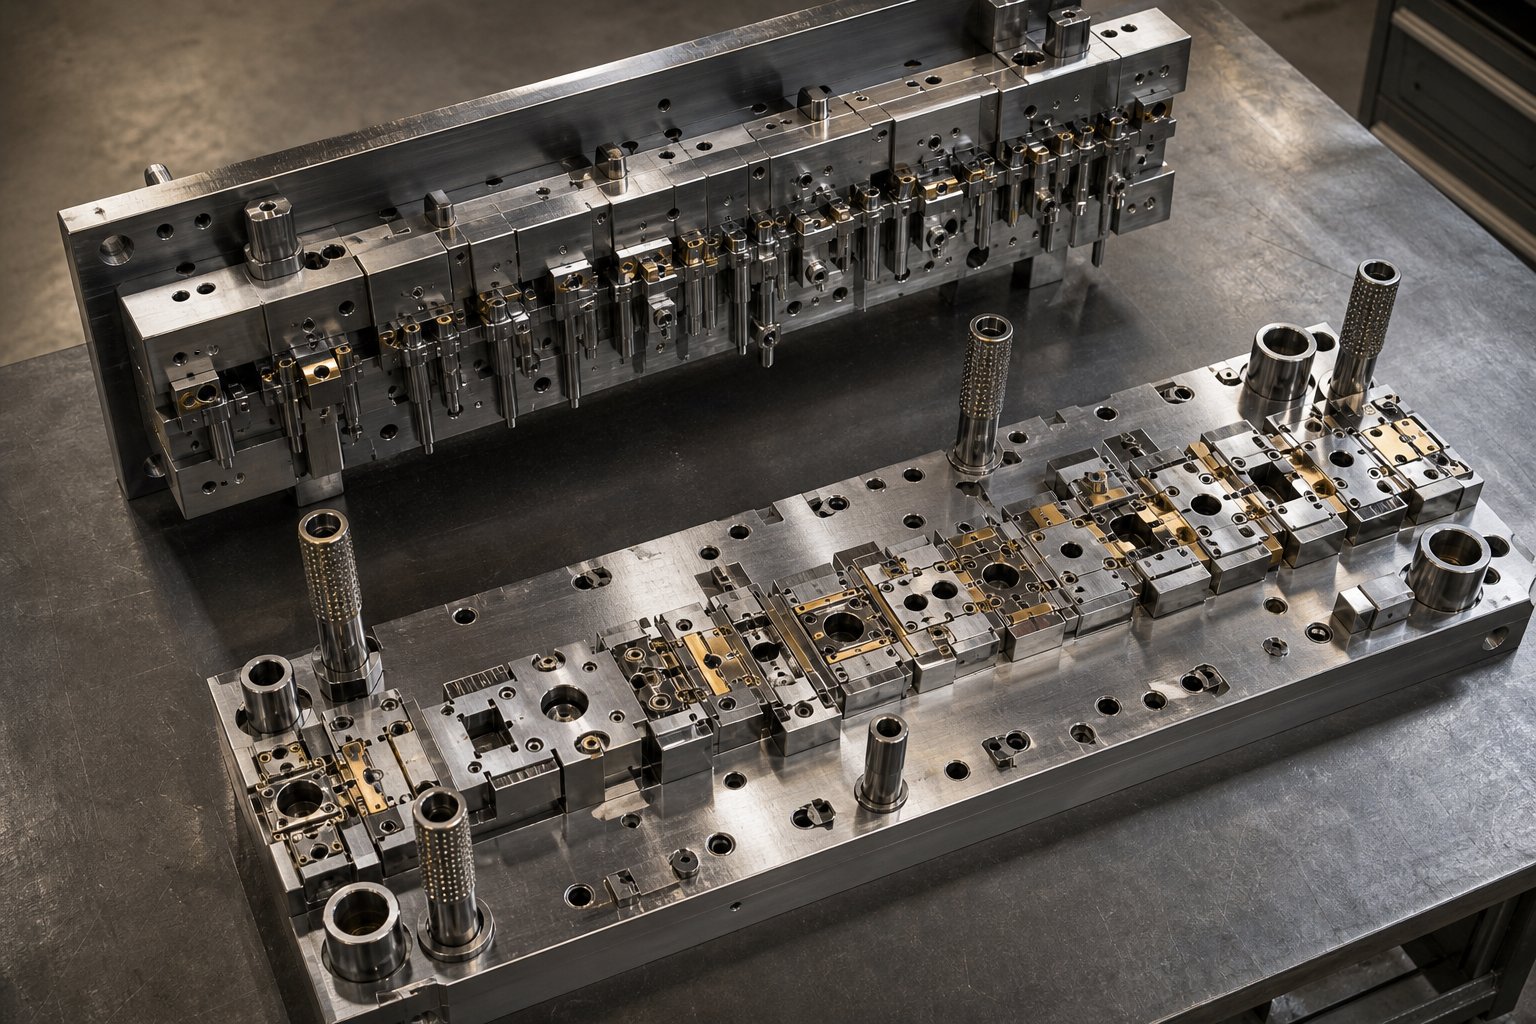
Såhva er en progressiv terning, akkurat? Se for deg et enkelt matrisesett som inneholder alt fra 4 til 20 individuelle stasjoner ordnet i rekkefølge. En spiral av metall mates inn i pressen, og for hvert slag går båndet en stasjon fremover. Delen forblir festet til en bærerem gjennom hele progresjonen, noe som holder den på linje og eliminerer behovet for manuell håndtering mellom operasjoner.
Hver stasjon utfører én oppgave: den første kan slå pilothull for justering, den neste blanker den ytre profilen, en tredje bøyer en flens, og så videre. Ved sluttstasjonen kuttes den ferdige komponenten fri fra bæreremsen, klar for etterbehandling eller montering. Den progressive formstemplingsprosessen forklart i enkle termer er dette: ett trykk tilsvarer en fullført del, med hver funksjon dannet i nøyaktig rekkefølge.
Hvorfor marin maskinvare krever dette nivået av presisjon
Marine komponenter er ikke dekorative. De er sikkerhetskritiske-. En rekkverksstøttebase som varierer med en halv millimeter mellom enheter introduserer en spenningskonsentrasjon som saltvannskorrosjon vil finne og utnytte. En monteringsbrakett med inkonsekvent hullavstand vil ikke være på linje med gjennom{4}}boltede skrogbeslag.
Progressiv stansing gir dimensjonskonsistens på tvers av hver enkelt del fordi prosessen fjerner operatør-avhengig variasjon helt. Det minimerer også materialhåndtering, noe som reduserer overflateforurensning på legeringer der det passive oksidlaget er den første linjen for korrosjonsforsvar. Og fordi flere operasjoner skjer innenfor ett dysesett, reduseres eller elimineres sekundære maskineringstrinn, noe som holder delkostnadene forutsigbare i skala.
Denne artikkelen dekker hele skjæringspunktet mellom progressiv formstempling og marin maskinvareteknikk, fra materialvalg og formdesign til produksjonsøkonomi og etterbehandling av-stempling. Målet: utstyre marine maskinvaredesignere og innkjøpsteam med den tekniske dybden som trengs for å utnytte denne prosessen effektivt. Den samtalen starter med et kritisk spørsmål, hvorfor velge progressiv stansing fremfor CNC-maskinering, støping eller enkelt-treffmetoder for deler som er bestemt for saltvannsservice?
Hvorfor progressiv stansing overgår alternativer for marine deler
Marine maskinvareprodusenter har alternativer. CNC-maskinering kan kutte komplekse geometrier fra emne. Investeringsstøping håndterer organiske former godt. Enkelt-stempling fungerer for enkle flate emner. Så hvorfor stoler båtbyggere og OEM-er av marinetilbehør i økende grad på progressive metallstansetjenester for sin produksjonsmaskinvare? Svaret kommer ned til tre pilarer som betyr mer til sjøs enn i noe annet driftsmiljø: repeterbarhet, kostnadseffektivitet i volum og forming av konsistens med korrosjonsbestandige-legeringer.
Repeterbarhet og sikkerhet i marine applikasjoner
Vurder en kloss i rustfritt stål montert på et fordekk. Den tåler dynamiske belastninger fra dockinglinjer i et korrosivt saltvannsmiljø, dag etter dag, sesong etter sesong. Hvis dimensjonsvariasjon kryper inn mellom enhetene, vil noen klosser ha spenningskonsentrasjoner på litt forskjellige punkter, og sprekkkorrosjon vil utnytte disse inkonsekvensene.
Progressiv stansing vs CNC-maskinering kommer ned til dette: CNC er avhengig av kompensasjon for verktøyslitasje og operatørprogrammering, og introduserer subtil del-til-deldrift over lange løp. Progressiv dyseverktøy produserer derimot hver del gjennom identiske mekaniske bevegelser styrt av herdet stålstasjoner. Det er ingen operatoravhengig-variasjon. Hver kloss, hengsel og dekkbeslag kommer frem med samme dimensjoner som den første, enten du trekker delnummer 100 eller delnummer 100 000. For sikkerhetskritiske-marine komponenter som tåler dynamiske belastninger, er ikke denne typen jevn kvalitet og presisjon en luksus. Det er et strukturelt krav.
Kostnadseffektivitet ved Marine OEM-volumer
Progressiv dyseverktøy krever betydelige forhåndsinvesteringer. Du betaler forfler-stasjonsteknikk, herdet verktøystål og presisjonssliping før en enkelt produksjonsdel sendes. Så hvor er gevinsten?
Det er i amortisering. Når dysen er bygget, produserer hvert trykkslag en ferdig del på sekunder med minimalt med arbeidsinnsats. For båtbyggere som kjører produksjonsmengder av braketter, låser eller monteringsplater, fordeler disse tusenvis eller millioner av identiske deler verktøykostnadene. Prisen per-del synker dramatisk sammenlignet med CNC-maskinering, som belaster maskintid per enhet uavhengig av volum. Enkelt-treffstempling ser billigere ut på forhånd, men det krever flere dyser og inter{6}}operasjonshåndtering for alt utover et flatt emne, noe som legger til skjult arbeids- og kvalitetsrisiko. Progressive formstemplingstjenester konsoliderer alt i én kontinuerlig pressesyklus, og denne konsolideringen er der marine OEM-er finner marginen.
Danner konsistens med korrosjonsbestandige-legeringer
Her er hvor sammenligningen blir teknisk. Marine-legeringer oppfører seg ikke som bløtt stål under verktøytrykk. 316 rustfritt stål-herder aggressivt, noe som betyr at det blir stivere når du former det. Naval messing har forskjellige tilbakefjæringsegenskaper som varierer med kornretningen. Disse materialene trekker seg uforutsigbart tilbake i enkelt-stasjonsoperasjoner.
Progressive dies løser dette ved å stille inn hver stasjon for å kompensere for materialets oppførsel på det spesifikke punktet i formingssekvensen. En bøyestasjon kan utformes med over-bøyekompensasjon på 3 til 5 grader for å motvirke tilbakefjæring i rustfritt stål, og fordi båndet beveger seg gjennom stasjoner i en fast rekkefølge, brukes denne kompensasjonen identisk for hver del. Resultatet er dimensjonsnøyaktighet innenfor stramme toleranser over hele produksjonsløpet, selv med legeringer som ville utfordre mindre kontrollerte formingsmetoder.
Disse tre fordelene kombineres når du produserer maskinvare beregnet på saltvann. Men repeterbarhet og kostnadseffektivitet betyr lite hvis feil legering kommer inn i dysen i utgangspunktet. Den neste kritiske avgjørelsen for marine maskinvareingeniører er materialvalg, og hver legeringsfamilie har sitt eget sett med stemplingsutfordringer til den progressive formen.
Marine-kvalitetsmaterialer og deres progressive formstempling
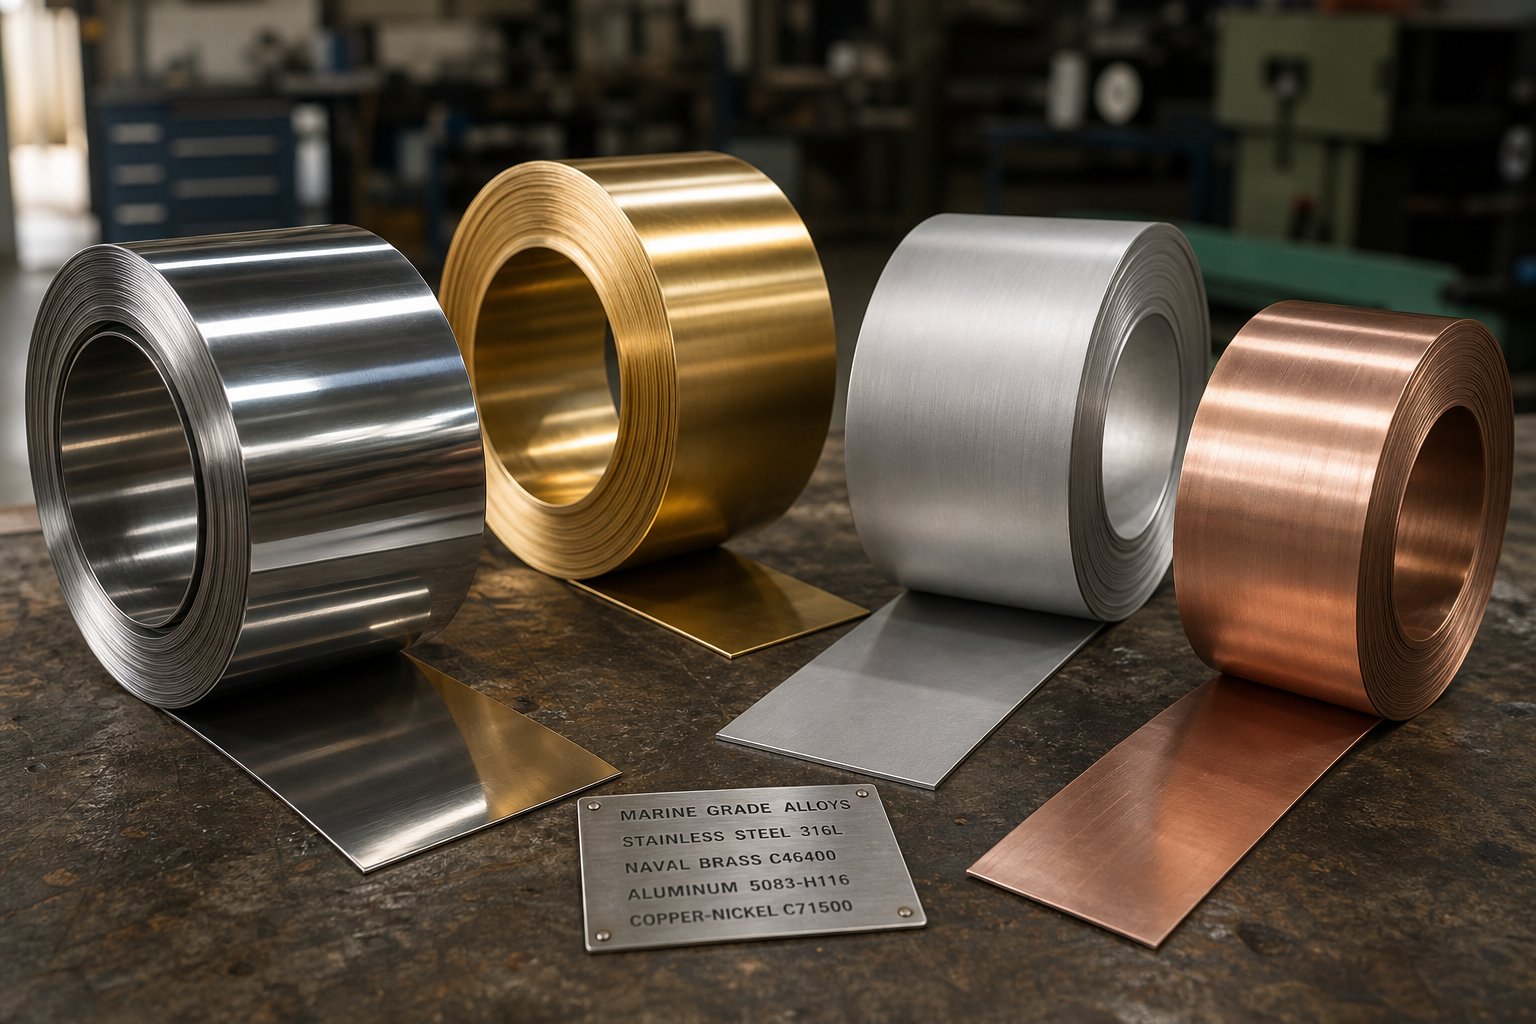
Hvert marine maskinvareprogram begynner med det samme spørsmålet: hvilken legering kan overleve tiår med saltvannseksponering mens den fortsatt kan formes i produksjonshastighet? Svaret avhenger av applikasjonen, men stemplingsimplikasjonene av det valget er der de fleste designteam blir snublet. Marine-legeringer oppfører seg veldig annerledes enn bløtt stål under progressive dyseoperasjoner. Arbeids-herdehastigheten øker, tonnasjekravene hopper og tilbakefjæringen forsvinner bøyningsvinkler hvis dysen ikke er konstruert for det spesifikke materialet som går gjennom den.
Her er hvordan de primære legeringsfamiliene som brukes i marin maskinvare presterer når de mates gjennom en multi-stasjons progressiv dyse.
Rustfritt stål 316 og 316L for maksimal kloridmotstand
Når ingeniører spesifiserer stempling av rustfritt stål av marinekvalitet, mener de nesten alltid 316 eller dens lav-karbonvariant 316L. Det tilsatte molybdenet i disse kvalitetene gir overlegen motstand mot klorid-indusert gropdannelse og sprekkkorrosjon, noe som gjør dem til standard for all maskinvare i direkte saltvannskontakt. Men den korrosjonsmotstanden kommer med reelle formingsutfordringer.
Austenittiske rustfrie stål som 316 viser aggressiv arbeid-herding under deformasjon. Når metallet passerer gjennom progressive dysestasjoner, øker hver formingsoperasjon materialets hardhet, noe som betyr at påfølgende stasjoner krever eksponentielt høyere tonnasje for å oppnå samme deformasjon. En 2mm brakett som går på en 100 tonns presse i bløtt stål kan lett kreve 200 tonn for samme geometri i rustfritt stål. Denne tonnasjeeskaleringen dikterer valg av trykk, stasjonsavstand og generell formarkitektur.
Springback er like krevende. Rustfritt ståls høye flytestyrke betyr at metallet prøver å gå tilbake til sin flate tilstand etter hver bøyning. Verktøyingeniører maskinstanser vanligvis-og-stansevinkler til 93 grader når de holder en streng 90-graders toleranse, noe som tvinger materialet til å slappe av etter spesifikasjonen. I en progressiv stripe må denne kompensasjonen være presis ved hver bøyestasjon, fordi en eventuell kumulativ feil forverrer seg gjennom den gjenværende progresjonen.
Stasjonsavstanden er også viktig. Fordi 316-arbeid-herder så raskt, kan plassering av formingsstasjoner for nær hverandre i stripen forårsake for tidlig brudd. Dysedesignere legger ofte til ledige stasjoner mellom tunge formingsoperasjoner, noe som gir strimmelen strukturelt pusterom og holder bæreren intakt gjennom hele progresjonen.
Galling presenterer en annen bekymring som er spesifikk for progressiv stempling av rustfritt stål. Materialets kromoksidlag kan fjernes under høy friksjon ved dyseradius, noe som fører til kald-sveising mellom arbeidsstykket og verktøystålet. For å redusere dette krever PVD-belagt verktøy (som TiCN eller AlTiN) og ekstreme-smøremidler utviklet for austenittiske kvaliteter. Uten disse tiltakene krymper vedlikeholdsintervallene dramatisk.
Naval messing og bronselegeringer for tradisjonelle marinebeslag
Ikke alle marine armaturer krever rustfritt stål. Tradisjonell båtmaskinvare, dekorative beslag, spennspenner og propellakselkomponenter har vært avhengig av kobber-baserte legeringer i over et århundre. Blant disse,C46400 marine messingskiller seg ut for sin kombinasjon av saltvannskorrosjonsbestandighet, moderat styrke og utmerket formbarhet.
Fra et stål progressiv stempling sammenligning synspunkt, er marine messing langt mer tilgivende i terningen. Det arbeid-herder langsommere enn austenittisk rustfritt, krever betydelig mindre pressetonnasje og flyter inn i komplekse former uten samme bruddrisiko. Dens naturlige motstand mot gnisninger betyr også at verktøyslitasjen er mindre aggressiv, og forlenger vedlikeholdsintervallene. For marine maskinvareprogrammer som produserer dekorative beslag, festemidler eller ventilkomponenter, tilbyr C46400 en tiltalende balanse mellom formbarhet og korrosjonsytelse.
Bronselegeringer introduserer imidlertid mer kompleksitet. Fosforbronse- og aluminiumsbronsekvaliteter er hardere og mindre duktile enn marinemessing, noe som gjør bøyninger med-radius problematisk. Progressive formstasjoner som danner bronsedeler trenger generøse bøyeradiuser, typisk 1,5 til 2 ganger materialtykkelsen, for å unngå kantsprekker. Dyptrekkingsoperasjoner med bronse krever også nøye trykkjustering av tomme-holderen for å forhindre rynker på flensene.
Marine-aluminium og kobber-nikkellegeringer
Presset for lettere fartøy og drivstoffeffektivitet har drevet økende bruk av5000--serien aluminium av marinekvaliteti maskinvareapplikasjoner. Legeringer som 5052 og 5083 inneholder magnesium og krom for korrosjonsbestandighet, og de fungerer godt for stemplede braketter, monteringsplater og lette dekkbeslag.
Progressive dyser må tilpasses aluminiums nedre forlengelsesgrenser sammenlignet med rustfritt stål. Du vil legge merke til at legeringer i 5000-serien sprekker raskere under aggressiv trekking eller strekking, så dysedesign favoriserer grunnere trekkdybder og bredere bøyeradius. Oppsiden: aluminium krever betydelig mindre pressetonnasje, noe som tillater raskere slaghastigheter og høyere gjennomstrømning. Stasjonsavstanden kan være tettere siden arbeids-herding er mindre alvorlig. Avveiningen er at aluminiums mykere overflate riper lettere under fremføring av bånd, noe som krever nøye polering og valg av smøremiddel.
Kobber-nikkellegeringer, spesielt 90/10 (C70600) og 70/30 (C71500), tjener en spesialisert nisje innen sjøvannsrørkomponenter, gjennom-skrogbeslag og varmevekslerutstyr. Disse legeringene tilbyr enestående motstand mot biologisk begroing og erosjon-korrosjon i rennende sjøvann. Formbarheten deres faller mellom marinemessing og rustfritt stål, med moderat arbeid{11}}herding og rimelige tonnasjekrav. Progressive dyseoperasjoner med kobber-nikkel fungerer best for grunne former og blanke-tunge progresjoner i stedet for dyptrekking.
| Legering familie | Typiske marineapplikasjoner | Formbarhetsvurdering | Korrosjonsbestandighetsklasse | Progressive Die Betraktninger |
|---|---|---|---|---|
| 316/316L rustfritt stål | Klosser, hengsler, rekkverksbaser, monteringsbraketter, dekkbeslag | Moderat | Utmerket (klorid/pitting) | Høy tonnasje, aggressiv tilbakefjæring, krever PVD-belagt verktøy og EP-smøremidler, større stasjonsavstand |
| C46400 Naval Messing | Dekorative beslag, spennspenner, festemidler, ventilstammer, propellbeslag | Glimrende | Bra (saltvann) | Lavere tonnasje, tregere arbeid-herding, naturlig motstand mot gnaging, forlenget levetid for matrisen |
| Fosfor/Aluminium Bronse | Lagre, bøssinger, tunge-marine festemidler | Rettferdig | God til utmerket | Krever sjenerøse bøyeradius (1,5-2T), begrenset dyptrekkingsevne, forsiktig innstilling av emneholderen |
| 5000-serien aluminium (5052, 5083) | Lette braketter, monteringsplater, dekkbeslag, trimkomponenter | God | Bra (atmosfærisk/sprutsone) | Lavere tonnasje, raskere slaghastigheter, begrenset forlengelse begrenser trekkdybden, ripe-utsatt overflate |
| Kobber-Nikkel 90/10, 70/30 | Gjennom-skrogbeslag, rørflenser, sjøvannssystemkomponenter | Moderat til Godt | Utmerket (rennende sjøvann, biobegroing) | Moderat tonnasje, egnet for blanking-tunge progresjoner, begrenset egnethet til dyptrekking |
Galvanisk kompatibilitet i montert marin maskinvare
Å velge riktig legering for stempling er bare halve ligningen. Når stemplede deler fra forskjellige legeringsfamilier kommer i kontakt med hverandre i en montert marin beslag, blir galvanisk korrosjon en reell trussel. Aluminium er svært aktivt på galvanisk skala og vil korrodere raskt når det kommer i direkte kontakt med kobber-baserte legeringer eller rustfritt stål i en saltvannselektrolytt. Rustfritt stål og bronse er tettere sammen galvanisk, men krever fortsatt isolasjon i kritiske applikasjoner.
For marine maskinvareingeniører som spesifiserer progressive formstemplede komponenter, betyr dette å vurdere hele monteringskonteksten under materialvalg. Hvis en stemplet aluminiumsbrakett monteres mot en gjennomgående-skrogbeslag i rustfritt stål, må en isolerende barriere eller offeranodestrategi designes i installasjonen. Formdesigneren kontrollerer ikke dette, men maskinvaredesigneren må gjøre rede for det før legeringen låses inn for stempling.
Materialvalg former alt nedstrøms i et progressivt dyseprogram, fra pressens tonnasje til belegget på verktøyet til geometrien til hver stasjon. Og disse stasjonsgeometriene definerer på sin side hvilke marine maskinvarekategorier som kan produseres i en progressiv dyse og som krever alternative metoder.
Marine maskinvarekomponenter produsert av Progressive Die Stamping
Hvilke marine deler kommer faktisk av en progressiv terning? Svaret dekker mer av et fartøy enn de fleste er klar over. Fra den strukturelle maskinvaren som holder rekkverkssystemene sammen til de bittesmå klipsfestene som fester trådvevstoler bak kabinpaneler, berører progressiv stansing nesten alle systemer på en båt. Nøkkeldifferensiatoren er volum og geometrisk kompleksitet. Hvis en marin metallstemplingsdel trenger flere funksjoner dannet i rekkefølge og sendes i mengder over noen få tusen årlig, er den en kandidat for progressiv verktøy.
Her er hvordan de store marine maskinvarekategoriene brytes ned etter stemplingskompleksitet og formkrav.
Strukturell marin maskinvare og last-lagerbeslag
Tenk på maskinvaren som holder folk trygge på dekk: klosser som absorberer forankringsstøtbelastninger, klosser som styrer fortøyningsliner uten å gnage, snorer som omdirigerer løpende rigging, rekkverksstøttebaser boltet gjennom dekket, og de utallige monteringsbrakettene som binder det hele sammen. Disse delene deler et felles trekk. De tåler dynamiske belastninger i et korrosivt miljø, så de trenger både mekanisk styrke og dimensjonell presisjon på tvers av hver enhet som produseres.
Fra et stemplingsperspektiv kombinerer strukturelle marinebeslag blanking og dyptrekking med tyngre materialmålere, typisk 2 mm til 4 mm rustfritt stål. Et klosshorn krever for eksempel progressiv forming på tvers av flere stasjoner for å utvikle sin 3D-profil fra en flat stripe uten å tynne ut materialet under trygge lastbærende-terskler. Støttebaser krever blanke monteringshull med tette posisjonstoleranser siden de må justeres med forhåndsborede dekksmønstre på tvers av forskjellige båtmodeller.
Utfordringen med denne kategorien er pressetonnasje. Å blanke en 3 mm 316 rustfri profil krever betydelig mer kraft per lineær tomme kutt enn vanlig platearbeid, og å legge til dyptrekkstasjoner til de samme dyseblandingene som belastningskravet. Dysedesignere balanserer stasjonskrefter forsiktig for å unngå overbelastning av pressen ved en enkelt slagposisjon.
Maskinvare for lukking og artikulasjon
Åpne en hvilken som helst luke, skapdør eller motorrom på en produksjonsbåt, og du vil finne hengsler, låser, hasper og haker, som alle sykler tusenvis av ganger over et fartøys levetid samtidig som de motstår saltspraykorrosjon. Marine hardware fittings stempling for denne kategorien er der progressiv dyseteknologi viser sin mest elegante effektivitet.
Se for deg et hengselblad i rustfritt stål. Den trenger en flat monteringsoverflate med forsenkede skruehull, et knokerør rullet langs den ene kanten, og kanskje en sperrefunksjon presset inn i bladet for å holde friksjon-åpen. I en konvensjonell produksjonstilnærming ville du tømme flaten, bearbeide hullene og deretter rulle knoken i en separat formingsoperasjon. Tre oppsett, tre håndteringstrinn, tre muligheter for dimensjonsdrift.
En progressiv dyse integrerer alle disse operasjonene i strimmelprogresjonen. Tidlige stasjoner blanke og stikke hull i monteringshullene. Midt-progresjonsstasjoner krøller knoken gradvis, og ruller den i to eller tre trinnvise trinn for å unngå sprekkdannelser i den ytre fiberen til det rustfrie materialet. Sluttstasjoner setter inn sperrefunksjonen og skiller det ferdige hengselbladet fra bæreremsen. Resultatet er en komplett hengselkomponent i én pressesyklus, med knokegeometrien identisk på hvert enkelt stykke.
Koøye-rammer og portlysrammer representerer en annen artikulasjons-tilstøtende kategori. Disse krever ringformet blanking etterfulgt av grunn trekking eller flensing for å lage leppen som sitter mot pakningsmaterialet. Progressive dyser håndterer denne geometrien effektivt når rammediameteren holder seg innenfor presssengens dimensjoner.
Dekkbeslag og festekomponenter
Denne kategorien representerer det høyeste volumet av progressive formstemplede braketter og komponenter i marineindustrien. Dekkbeslag og festemidler brukes overalt på et fartøy, fra skrogets strukturelle systemer til innvendige kabinetter til elektrisk panelmontering. Den røde tråden deres er relativt enklere geometri produsert i svært store mengder, noe som gjør dem til ideelle kandidater for høyhastighets progressive terningkast.
Typiske marine dekkbeslag og festefamilier inkluderer:
- Pad øyne- blanking, piercing og tegning for å danne festesløyfen; ofte laget for -bærende overflatefinish
- Bakplater- blanking og piercing med flere hullmønstre; minimal forming, høy dimensjonsnøyaktighet kreves
- Gjennom-skrogflenser- ringformet blanking, tegning for å skape kragedybde, hull for boltsirkler
- Klipsfester og fjærklemmer- blanking, bøying og hemning for å skape fjærspenning i den ferdige formen
- Kabel- og rørmonteringsbraketter- blanking, piercing, compound bending for å lage U-kanal- eller sadelprofiler
- Elektriske monteringsplater- blanking, piercing arrays, lett preging for å stive ribbeina
- Skap og snekkerbraketter- blanking, multi-akse bøying, coining for dekorative kanter
Progressive formstemplede braketter dominerer marine produksjonsvolumer fordi et enkelt fartøy kan kreve hundrevis av brakettvarianter på tvers av skrogsystemene, innvendige snekkerarbeid og elektrisk infrastruktur. Selv når hver variant har sin egen dedikerte dyse, gjør per-økonomien ved marine OEM-volumer progressiv verktøy til det klare valget fremfor fabrikkerte eller maskinerte alternativer.
Det som gjør disse festekomponentene spesielt godt-egnet for progressiv stempling, er kombinasjonen av repeterende geometri og kritisk hull-posisjonsnøyaktighet. En støtteplate med boltehull 0,3 mm av-mønster vil ikke være på linje med dekkmaskinvaren den støtter. Progressive dyser holder den posisjonsnøyaktigheten slag etter slag fordi pilotpinnene re-registrerer stripen på hver stasjon, og eliminerer kumulative posisjoneringsfeil.
Hver av disse komponentkategoriene stiller forskjellige krav til selve terningen. Strukturell maskinvare presser tonnasjegrenser. Artikulasjonsmaskinvare krever kreativ stasjonssekvensering. Dekkbeslag krever hastighet og posisjonspresisjon. Disse varierende kravene betyr at formdesignfilosofien må endres avhengig av-sluttbruksmiljøet, og marine service introduserer et sett med designbegrensninger som de fleste generelle stemplede aldri møter.
Dysedesignhensyn unike for marine miljøer
En progressiv dyse bygget for bilbraketter eller elektroniske kabinetter vil ikke kutte den for marin maskinvare. Verktøyet kan se likt ut på papiret, samme multi-stasjonsoppsett, samme blanking og formingsoperasjoner, men designfilosofien bak hver stasjon må ta hensyn til hva som skjer etter at delen forlater pressen. Saltspray, stillestående vann, syklisk belastning fra bølgevirkning og estetiske forventninger fra båteiere dikterer alle spesifikke konstruksjonsvalg som generelle stansebutikker sjelden møter.
Progressiv formverktøysdesign for marin maskinvare handler ikke om å legge til kompleksitet for sin egen skyld. Det handler om å forhindre korrosjonsinitiering, kontrollere overflatekvaliteten ved kilden og administrere de tyngre målerne som marine applikasjoner krever. Hvert av disse kravene omformer hvordan stasjoner er konfigurert, fordelt og vedlikeholdt.
Radius og kantdesign for korrosjonsforebygging
Her er et scenario som utspiller seg på brygger overalt: en stemplet rustfri beslag utvikler ruststriper i løpet av to sesonger, ikke fordi legeringen var feil, men fordi formen etterlot et skarpt indre hjørne eller en skarp-utsatt kant som ble ensprekkkorrosjoninitieringssted. I saltvann er mekanismen aggressiv. Kloridioner migrerer inn i trange sprekker, den lokale pH synker når oksygen forbrukes, og når det passive kromoksidlaget brytes, blir angrepet selv-opprettholdende.
For progressive stansedyser av hardmetall som betjener marine programmer, betyr dette at hver skjærekant og utformet radius må utformes for å nekte korrosjon et fotfeste. Nærmere bestemt:
- Generøse indre radier- Der generell stempling kan akseptere en bøyeradius lik materialtykkelse (1T), spesifiserer marine dysedesigner ofte 1,5T til 2T minimum. Dette eliminerer den tette spaltegeometrien som fanger opp stillestående elektrolytt ved bøyningsoverganger.
- Myntstasjoner for kantbehandling- I stedet for å la klippede kanter være -blanke (som alltid har en bruddsone og potensielle mikro-grader), inkluderer marine dyseprogresjoner dedikerte mynte- eller strykestasjoner som komprimerer den kuttede kanten, lukker mikro-sprekker og jevner ut gratsiden.
- Kontrollert dyseklaring- Strammere hull-til-mellomrom (vanligvis 5–8 % av materialtykkelsen for rustfritt stål) gir en renere skjærsone med mindre brudd, noe som reduserer det grove kantområdet der korrosjon kan starte.
Prinsippet fra korrosjonsteknikk er enkelt: Hold krysspunkter så vidt åpne som mulig og unngå utforming-i sprekker. I progressive termer oversettes det til stasjonssekvenser som aktivt fjerner de geometriske sårbarhetene andre bransjer tolererer.
Krav til overflatefinish i formdesign
Du vil legge merke til at marin maskinvare på en produksjonsbåt ofte har en speilpolert eller fin retningsbestemt børstefinish. Dette er ikke bare kosmetikk. Glatte overflater motstår saltkrystall vedheft bedre enn grove, avgir vann raskere og er lettere å vedlikeholde over et fartøys levetid. Det kritiske punktet for produksjon av stansematriser er at delens overflatefinish i stor grad bestemmes av selve formoverflaten. Hver ufullkommenhet i formflaten overføres direkte til den stemplede komponenten.
For marine-progressive dyser betyr dette å jobbe med polerte karbidinnsatser på formings- og pregestasjoner. Wolframkarbidverktøykomponenter kan presisjonspoleres til overflatefinisher så fine som Ra 0,005, ved bruk av diamantpastaprogresjonsteknikker som går fra grovsliping gjennom metallografisk sandpapirstadier til endelig speilpolering. På disse finishnivåene fremstår den stemplede delen med en overflatekvalitet som krever minimalt med etter-stempling.
Vedlikeholdsintervallene for dyse strammes betraktelig for marine arbeid. Der en bilstanseform kan kjøre 500 000 slag mellom re-polering, krever marine maskinvaredyser som produserer speil- rustfrie deler ofte overflatevedlikehold hvert 50.000 til 100.000 slag, avhengig av materiale og smørestrategi. Eventuelle riss eller risting på dyseflaten viser seg umiddelbart som en defekt linje på den ferdige marinefittingen.
Polerte dyseoverflater reduserer også friksjonen under fremføring av bånd, noe som er viktig når du utfører arbeid-herding av legeringer som 316 rustfritt. Lavere friksjon betyr mindre varmeutvikling ved dyse-arbeidsstykkegrensesnittet, mindre risiko for gnaging og mer jevn materialflyt inn i formingsstasjoner. Det er en funksjonell fordel forkledd som et estetisk krav.
Materialtykkelse og stasjonsbelastningsbalansering
Marine maskinvare lever i en annen vektklasse enn forbrukerelektronikk-stemplinger eller tynne-bilpaneler. Dekkklosser, støttebaser og strukturelle braketter krever rutinemessig 1,5 mm til 4 mm rustfritt stål, noen ganger tykkere for tunge-beslag for kommersielle fartøyer. Den tyngre måleren endrer den tekniske ligningen fundamentalt.
Tonnasjeberegningen for hver stasjon følger et direkte forhold:omkrets multiplisert med materialtykkelse multiplisert med skjærstyrkegir blankekraften, og formingsoperasjoner gir ytterligere belastning basert på ultimat strekkstyrke og deformasjonsgeometri. Når du dobler materialtykkelsen, dobler du omtrent den nødvendige tonnasjen ved hver skjære- og formestasjon i progresjonen. En 12-stasjons dyse som danner 3 mm 316 rustfritt kan lett kreve 200 til 400 tonn total pressekapasitet, sammenlignet med 60 til 80 tonn for samme geometri i 1 mm bløtt stål.
Denne tonnasjeøkningen skaper tre nedstrøms designutfordringer:
- Strip fremføringsstyrke- Tyngre strimler motstår mating. Pilotpinner må gripe positivt inn på hver stasjon, og matemekanismer trenger høyere gripekraft for å føre det tykkere materialet nøyaktig frem. Dysedesignere spesifiserer ofte større pilotdiametre og dypere inngrepsdybder for marine målere.
- Stasjonsavstand- Tykkere materialer trenger mer plass mellom stasjonene for å forhindre stripeforvrengning fra tilstøtende dannelsesbelastninger. Bærebåndsforbindelsesstasjonene må være brede nok til å opprettholde strukturell integritet under de kombinerte sidekreftene til alle aktive stasjoner.
- Styring av presseavbøyning- Den totale tonnasjen må balanseres over pressebunnen for å forhindre ujevn avbøyning. For marine dyser med tung belastning konsentrert på noen få formingsstasjoner, reposisjonerer designere dysens senterlinje i forhold til pressens senterlinje for å utjevne lastfordelingen.
En dysefunksjon som er unikt relevant for marin maskinvare er dreneringshullspiercing. Installerte marinearmaturer fanger ofte stående vann i lommer eller fordypninger, noe som akselererer korrosjon og fremmer biologisk vekst. Små gråtehull, typisk 3 mm til 5 mm i diameter, lar vann renne fritt fra disse områdene. I en progressiv dyse er det trivielt å legge til en dreneringshullspiercingstasjon. Det er bare ett slag til i progresjonen. Men å spesifisere riktig hulldiameter, posisjon og kantkvalitet på dysedesignstadiet forhindrer et korrosjonsproblem som ellers ville kreve etter-installasjonsboring, en langt dyrere og mindre presis løsning.
Disse marine-spesifikke formdesignbegrensningene, sjenerøse radier, polerte overflater, tyngre tykkelse og integrerte dreneringsfunksjoner, former verktøyet før en enkelt del kjører. De påvirker også hvilke stemplingsoperasjoner som sekvenseres inn i progresjonen, og hvordan disse operasjonene kartlegges til de spesifikke geometriene som marine deler krever.
Nøkkelstemplingsoperasjoner tilpasset marinedelens geometrier
Generiske stemplingsguider viser operasjoner som blanking, piercing og bøying som om de eksisterer i et vakuum. Men geometrien til en marin stangholder krever svært forskjellige progressive formformingsoperasjoner enn for eksempel en flat elektrisk terminal. Hver operasjon i progresjonen må kartlegges til et spesifikt funksjonskrav til den ferdige marine komponenten: strukturell stivhet, vanndrenering, monteringspresisjon eller lastfordeling. Denne kartleggingen er det som skiller metallstempling for marine presisjonsdeler fra råvarestempling.
Her er hvordan kjernestemplingsoperasjonene oversettes til ekte marine maskinvaregeometrier, og hvorfor sekvensen betyr like mye som de enkelte operasjonene i seg selv.
Formings- og tegneoperasjoner for marin geometri
Marine maskinvare spenner over et bredt spekter av tre-dimensjonale former, fra grunne avstivningsfunksjoner på flate braketter til helt lukkede skålformer i flate-monterte beslag. Progressive dyseformingsoperasjoner håndterer dette spekteret ved å fordele den totale deformasjonen på tvers av flere stasjoner, som hver bidrar med inkrementell formendring uten å overbelaste materialet.
Dyptrekking er arbeidshestens operasjon for kopp-marine beslag. Stangholdere, innfelte flush-trekk og kabelgjennomføringer- krever at metallet flyter fra et flatt emne inn i en sylindrisk eller konisk lomme. Som nevnt i dyptrekkingsprosessforskning, når tegnedybden overstiger omtrent halvparten av delens diameter, blir det nødvendig med flere progressive trekkestasjoner for å forhindre riving. For marine stangholdere i 316 rustfritt, betyr dette typisk tre til fire inkrementelle trekkstasjoner med hensyn til-trinns gløding, fordi materialarbeidet-herder mellom hver trekkreduksjon.
Grunne tegninger tjener et helt annet marint formål. Flate strukturelle braketter får betydelig stivhet fra pregede ribber eller grunne trukket kanaler som går over overflaten. En 1 mm- dyp ribbe presset inn i en 2 mm rustfri brakett kan øke bøyemotstanden med 30 % eller mer uten å øke materialvekten. Progressive dyser integrerer disse avstivningsfunksjonene som enkelt-stasjonspregeoperasjoner plassert etter de primære blanking- og piercing-stadiene.
Komplekse 3D-former som klossehorn presser progressiv forming til det ytterste. Hornprofilen buer oppover og utover fra basen i en sammensatt geometri som ikke kan oppnås i et enkelt formingsslag. I stedet utvikler progressive formstemplinger hornformen på tvers av tre eller fire stasjoner: en innledende grunn form setter basiskrumningen, en andre stasjon utdyper profilen, en tredje foredler spissgeometrien, og en siste stasjon setter inn kontaktflaten der dokkelinjer vil bære. Hver stasjon tar opp der den siste stoppet, med bærestrimmelen som opprettholder innretting hele veien.
Blanking og Piercing-konfigurasjoner for marine layouter
Blanking kutter den ytre profilen til den marine delen fra stripen. Piercing stanser innvendige funksjoner som monteringshull, dreneringsåpninger og lysende utsparinger. Begge operasjonene virker enkle, men marin maskinvare introduserer to kompliserende faktorer: dyre legeringsspoler og fler-monteringsmønstre som krever absolutt posisjonsnøyaktighet.
Nestingsstrategi påvirker materialkostnadene direkte. Marine-klasse 316 rustfri spolelager koster betydelig mer per pund enn bløtt stål, så hvert prosentpoeng av materialutnyttelsen er viktig. Dysedesignere bruker avanserte neste-algoritmer som roterer og speiler delprofiler i stripen for å minimere banens bredde mellom delene. Målet er å redusere baneavstanden ned til omtrent 1,2 ganger materialtykkelsen der det er strukturelt mulig, og gjenvinne materiale som ellers ville blitt dyrt skrap. For symmetriske marine deler som bakplater eller runde flenser, kan vanlig-linjeskjæring mellom tilstøtende deler i stripen presse materialutnyttelsen over 85 %.
Piercingsmønstre for marine monteringsflenser krever strengere posisjonskontroll enn de fleste industrielle stemplinger. En gjennomgående-skrogflens med en seks-boltsirkel må plassere hvert hull innenfor 0,05 mm fra sann posisjon slik at det passer med standardiserte boltemønstre på tvers av forskjellige fartøysprodusenter. Progressive dies oppnår dette gjennom pilotpin-registrering på hver stasjon. Pilothullene, stanset på den aller første stasjonen, blir datoreferansen som hver påfølgende piercing og formingsoperasjon indekserer fra. Kumulativ feil er fysisk umulig fordi stripen re-registreres mot herdede pilotstifter før hvert trykk.
For deler som krever både store blanke profiler og fine gjennomhullede detaljer, følger stasjonssekvenseringen en bevisst logikk: Stikk først hull på små detaljer mens remsen fortsatt er flat og fullt støttet, utfør deretter større blanking-kutt og formingsoperasjoner som kan forvrenge det omkringliggende materialet. Denne tilnærmingen bevarer hullnøyaktigheten i den ferdige marinekomponenten.
Bøying og felling for strukturell integritet
Bøying forvandler flate blanke profiler til tre-dimensjonale strukturelle former. Hemming bretter en kant tilbake på seg selv for å doble materialtykkelsen ved kritiske belastningspunkter. Begge operasjonene er sentrale for marin maskinvare der styrke-til-vektforhold er viktige og boltede sammenstillinger må motstå syklisk tretthet fra bølgevirkning.
Nedstilte kanter er spesielt verdifulle i marine applikasjoner. Som prinsippene for falsing av metallplater beskriver, forsterker bretting av en kant tilbake på seg selv den samtidig som skarpe, utsatte overflater elimineres. På en marin rekkverksbrakett dobler en kant med kant den effektive materialtykkelsen på punktet med høyeste bøyespenning uten å kreve en tykkere startmåler. Den fjerner også den skarpe avklippede kanten som ellers ville blitt et korrosjonsinitieringssted og en sikkerhetsrisiko på dekksutstyr. Progressive dyser danner falmer i to trinn: en pre-bøystasjon bretter kanten til omtrent 145 grader, deretter flater en lukkestasjon den mot grunnmaterialet.
Sammensatte bøyninger skaper boks-seksjonsprofiler som gir eksepsjonell stivhet fra tynne ark. En flat-blank stripe bøyd inn i en U--kanal og deretter bundet langs de åpne kantene gir en lukket rektangulær seksjon med fire materialtykkelser i hvert hjørne. Marine rekkverksbraketter og strukturelle støtter bruker denne teknikken for å oppnå stivheten til en mye tyngre solid seksjon samtidig som vekten holdes håndterbar på dekk-montert maskinvare.
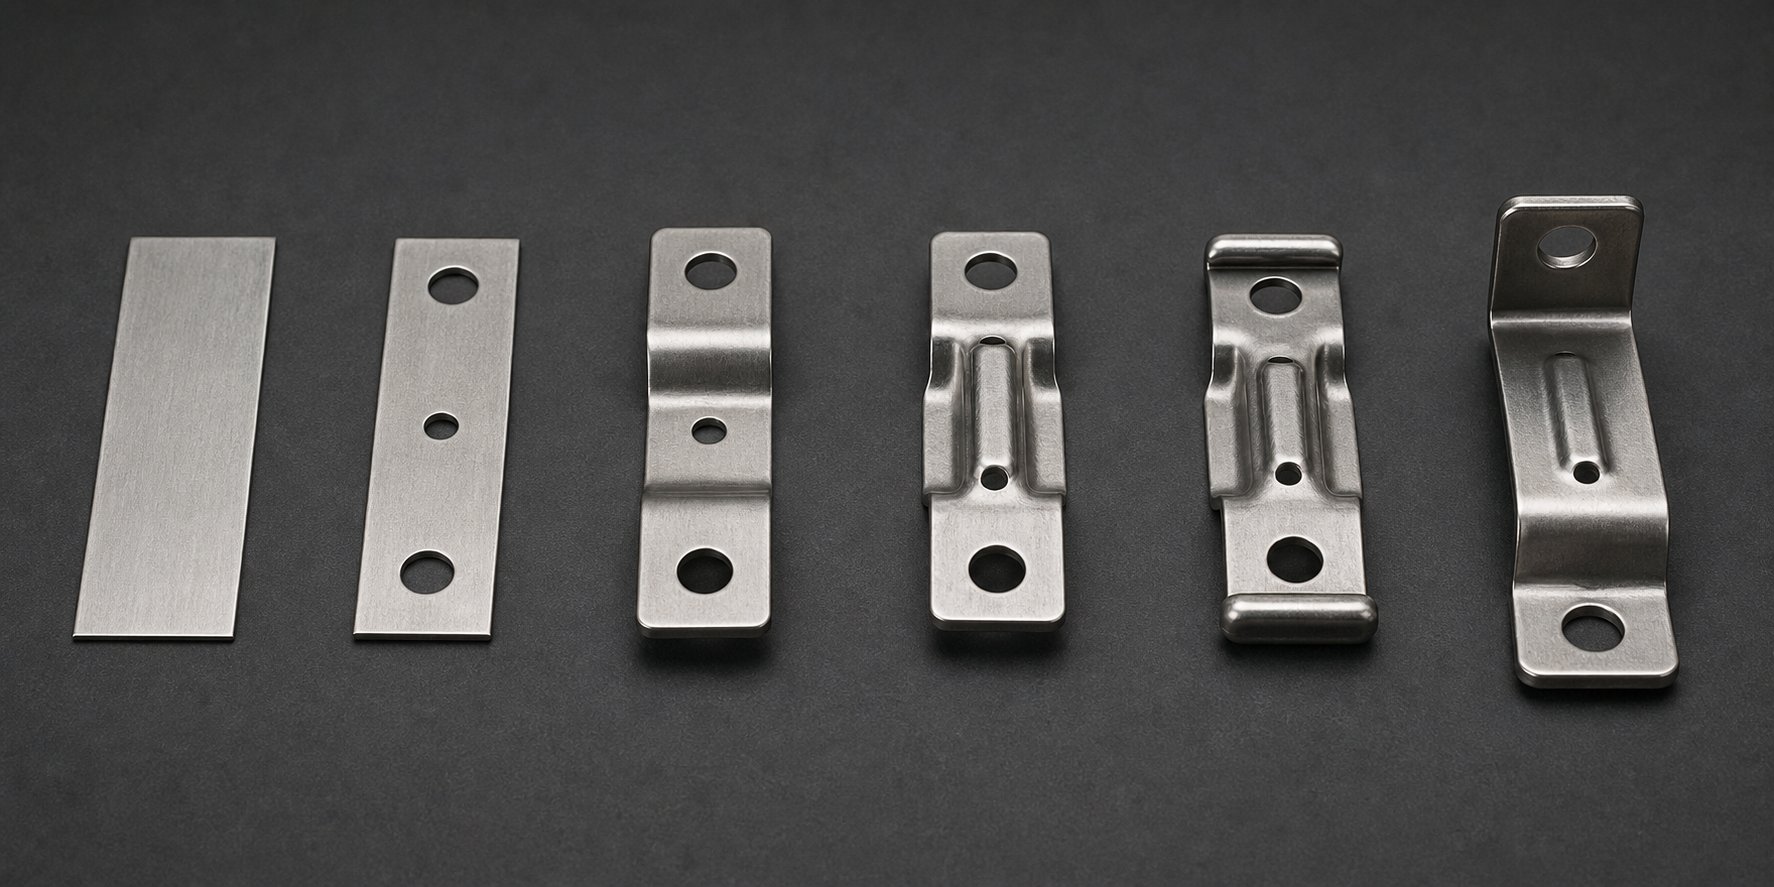
Å forstå hvordan hver operasjon tjener en spesifikk marin funksjon gjør det mulig å sekvensere en hel progresjon med formål. Tenk på en typisk marin monteringsbrakett som krever strukturell stivhet, presise monteringshull, korrosjonsbestandige kanter- og en dreneringsfunksjon. Her er hvordan en 8-stasjons progressiv terning bygger den delen fra en flat stripe:
- Stasjon 1: Pilotpierce- Slår presisjonspilothull som registrerer stripen ved hver påfølgende stasjon, og etablerer datumet for alle dimensjonale funksjoner.
- Stasjon 2: Hakk- Fjerner materiale fra stripekantene for å definere brakettens ytre profilgrenser og skape klaring for kommende bøyninger.
- Stasjon 3: Første sving- Danner den primære strukturelle flensen i 90 grader med over-bøykompensasjon for tilbakefjæring i rustfritt stål, og skaper brakettens vertikale monteringsflate.
- Stasjon 4: Andre sving- Danner den sekundære returflensen som gir boks-stivhet og skaper den horisontale monteringsoverflaten.
- Stasjon 5: Preg- Presser avstivningsribber inn i den flate siden av braketten, og øker bøyemotstanden uten ekstra materiale eller vekt.
- Stasjon 6: Dreneringshull- Lagrer små gråtehull (3-5 mm) i områder med lommer som ellers ville fange stående vann og akselerere sprekkkorrosjon på installert maskinvare.
- Stasjon 7: Hem- Bretter utsatte kanter tilbake til seg selv i en to-lukking, dobler kanttykkelsen ved spenningspunkter og eliminerer skarpe klippede overflater.
- Stasjon 8: Avskjæring- Kutter den ferdige braketten fra bæreremsen med en ren skjæring, og gjør den ferdige delen klar for etterbehandling.
Hver stasjon eksisterer av en grunn knyttet direkte til brakettens marine levetid. Pregingen forhindrer fleks-utmattelsessprekker. Dreneringshullene stopper korrosjon fra innestengt saltvann. Falten forsterker kantene som båteiere vil ta tak i under maskinvareinspeksjon. Ingenting i denne progresjonen er vilkårlig.
Den kumulative effekten av å tilpasse operasjoner til marine krav er en del som gjør at pressen trenger minimalt med sekundært arbeid. Men "minimal" betyr ikke "ingen". Økonomien i hvor mange deler som rettferdiggjør dette nivået av konstruksjonsteknikk, og når enklere metoder gir mer økonomisk mening, avgjør hvilke marine maskinvareprogrammer som hører hjemme i progressiv verktøy og hvilke som ikke gjør det.
Produksjonsvolumøkonomi for marine maskinvareprodusenter
En progressiv dyse som produserer feilfrie marinebraketter med 200 slag i minuttet er verdiløs hvis du bare trenger 500 deler. Verktøyinvesteringen gir bare mening når produksjonsvolumet er høyt nok til å amortisere den forhåndskostnaden til en ubetydelig brøkdel av hvert ferdige stykke. For marine maskinvareprogrammer skiller lønnsomme produksjonsbeslutninger fra kostbare feil å forstå hvor det-jevnpunktet faller, og hvilke skjulte kostnader som forsvinner når du krysser det.
Volumterskler der progressive dør blir kostnadseffektive-
Progressiv formverktøy representerer en betydelig kapitalforpliktelse. Avhengig av delens kompleksitet, antall stasjoner og materialtype, varierer verktøykostnadene fra progressive dyseprodusenter vanligvis fra $10 000 for enklere verktøy til $350 000 for komplekse multi-stasjonsdyser. Marin maskinvare blander dette fordi korrosjonsbestandige-legeringer som 316 rustfritt akselererer verktøyslitasjen, og krever ofte karbidinnsatser og spesialiserte belegg som presser dysekostnadene mot den høyere enden av dette området.
Så når fungerer regnestykket? Den progressive stansekostnaden per del synker dramatisk ettersom volumet øker fordi verktøy er en fast-engangskostnad fordelt på hver enhet som produseres. En terning på $50 000 legger til $10 per stykke ved 5000 deler, men bare $0,10 ved 500 000 deler. Bransjestandarder antyder at progressiv stempling blir økonomisk lønnsom, og starter rundt 50 000 til 100 000 enheter årlig for deler med moderat kompleksitet. Enklere marin maskinvare som flate bakplater eller klemmefester kan rettferdiggjøre verktøy ved lavere volum, noen ganger 25 000 til 30 000 stykker, fordi færre dysstasjoner betyr lavere forhåndskostnad.
Sammenlign det med CNC-maskinering, som har nesten-null verktøykostnader, men belaster maskintid på hver enkelt enhet. Ved lave volum vinner CNC. Men kostnadskurven er lineær: den 50 000 delen koster nøyaktig det samme som den første. Progressiv stemplingskurve er motsatt. Etter den første verktøyspissen nærmer marginalkostnaden per del seg bare råmateriale og pressetid. For marine OEM-er som kjører standardisert maskinvare på tvers av produksjonsbåtlinjer, kommer dette krysspunktet raskt.
Totale eierkostnader utover per-delpris
Fokuserer kun på stykkpris mangler der progressive stansing gir sine dypeste besparelser for marine programmer. Den reelle økonomiske fordelen er sammensatt av flere faktorer som sjelden vises på en enkelt linje:
- Redusert sekundærdrift- En godt-progresjon integrerer bøying, falsing, preging og gjennomboring av dreneringshull i én trykksyklus. Hver operasjon eliminert fra et separat nedstrømsoppsett fjerner arbeid, håndtering og køtid fra produksjonsflyten.
- Lavere skraphastigheter med optimalisert hekking- Progressive stripeoppsett konstruert for kostbare spoler av marinelegeringer maksimerer materialutnyttelsen, og dekker kostnadene for hver spolkjøring sammenlignet med mindre effektive produksjonsmetoder.
- Eliminering av inter-operasjonshåndtering- Deler forblir på bærebåndet fra første stasjon til siste. Ingen søppelkasser med arbeids-i-prosess mellom maskiner. Ingen manuell lasting i sekundære armaturer. Mindre håndtering betyr færre overflateriper på legeringer der finishkvalitet er viktig.
- Konsekvent kvalitet som reduserer inspeksjonsbyrden- Når hver del er dimensjonalt identisk, blir statistisk prosesskontroll enkel. Første-artikkelgodkjenning pluss periodiske SPC-kontroller erstatter 100 % inspeksjonen som fabrikkerte eller manuelt formede marine deler ofte krever.
Disse besparelsene sammensatte med volum. Et program for marin brakett som kjører 200 000 enheter årlig kan spare 30 sekunder med sekundær håndtering per del. Det er 1667 arbeidstimer som er gjenvunnet, nok til å rettferdiggjøre satsingen på håndtering av reduksjon alene.
| Volumnivå | Produksjonsmetode | Relativ verktøykostnad | Per-delkostnadstrend | Typisk ledetid |
|---|---|---|---|---|
| Prototype (1-100 enheter) | CNC maskinering eller laserskjæring | Svært lav til ingen | Høy (fast per enhet) | Dager til 2 uker |
| Lavt-volum (100–10 000 enheter) | CNC-maskinering, revolverstansing eller enkelt-stempling | Lav til moderat | Moderat (lineær med volum) | 2-4 uker |
| Middels-volum (10 000–100 000 enheter) | Progressiv stansing eller overføringsstempling | Høy (amortisert over løp) | Lav (faller kraftig med volumet) | 12-20 uker for verktøy, deretter dager per produksjonskjøring |
| Høyt-volum (100,000+ enheter) | Progressiv stansing | Høy (ubetydelig per del i skala) | Veldig lav (materiale + pressetid) | 12-20 uker for verktøy, kontinuerlig produksjon deretter |
Den kritiske løsningen for produsenter av marin maskinvare: progressiv belønning for stanseøkonomi. Jo lenger produksjonsprogrammet kjører og jo flere enheter det produserer, desto mer forsvinner den innledende verktøyinvesteringen til ubetydelighet mot besparelser per-del. Arbeider med en erfarenprogressiv formprodusentsom YICHEN tidlig i designfasen hjelper produksjonsingeniører med å evaluere disse volumøkonomiene før de forplikter seg til kapital, og sikrer at forminvesteringen stemmer overens med projiserte produksjonskjøringer og at krav til forming av flere-stasjoner er optimalisert for målvolumene for marine maskinvare.
Selvfølgelig, en del som koster øre å stemple, men mislykkes innen to sesonger med saltvannseksponering, gir negativ verdi. Økonomien holder bare når den stemplede komponenten overlever sitt servicemiljø. Denne holdbarheten avhenger sterkt av hva som skjer etter at delen forlater pressen: post-stemplingsprosessene som forvandler en nesten-nett-formstempling til en marin-komponent som kan tåle årevis med saltsprayeksponering.
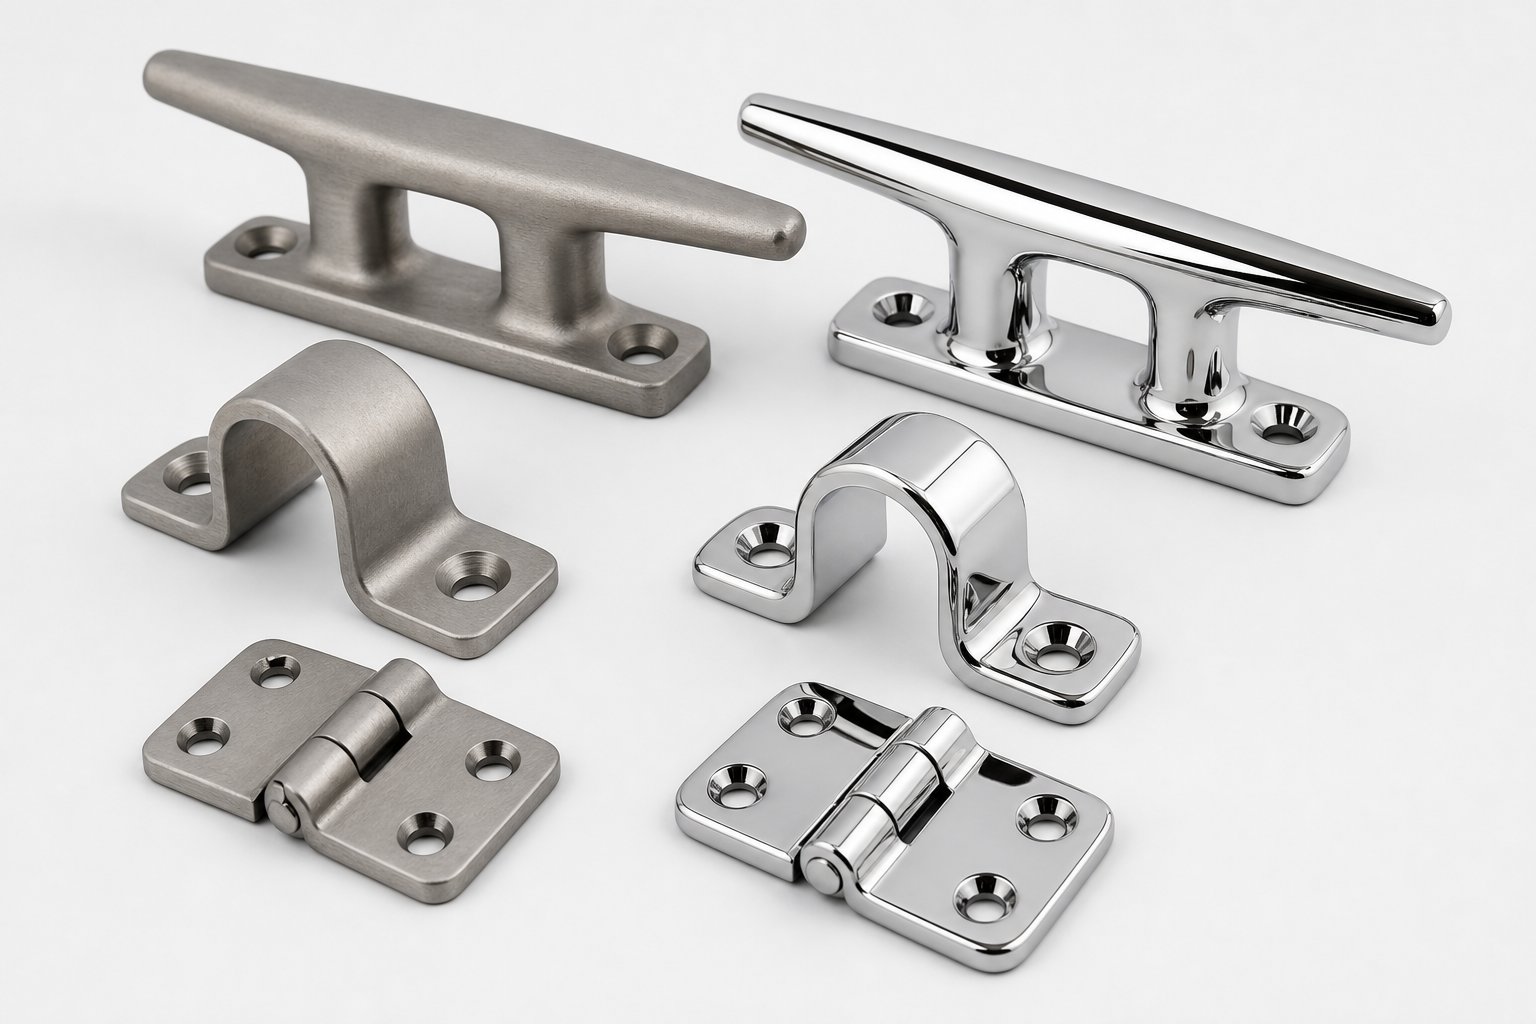
Etter-stemplingsprosesser for holdbarhet i saltvann
En progressiv dyse gir en dimensjonsmessig komplett del, men dimensjonell fullstendighet er ikke det samme som marine beredskap. Stemplingsprosessen introduserer overflateforhold som saltvann vil utnytte: fritt jern som overføres fra verktøykontakt, mikro-grader ved skjære kanter og gjenværende dannelsesspenninger som kompromitterer det passive oksidlaget. Overflatebehandling av marin maskinvare etter stempling er ikke kosmetisk poleringsarbeid. Det er forskjellen mellom en armatur som varer femten år og en som viser rustflekker i løpet av to sesonger.
Etterbehandlingsstrategien avhenger av basislegeringen, alvorlighetsgraden av det marine miljøet og de visuelle forventningene til sluttbrukeren. Rustfrie deler trenger det passive laget restaurert. Aluminiumsdeler trenger barrierebeskyttelse. Og hver spesifikasjon må kommuniseres tydelig nok til at dine progressive stansingsleverandører og etterbehandlingsleverandører leverer konsistente resultater på tvers av produksjonsserier.
Passivering og elektropolering for rustfrie marine deler
Hver del av rustfritt stål som passerer gjennom en progressiv dyse, fanger opp gratis jernforurensning. Det er uunngåelig. Verktøystålet stanser, danner innsatser og til og med pressesjiktet overfører mikroskopiske jernpartikler til arbeidsstykkets overflate under blanking, bøying og pregingsoperasjoner. Disse jernavsetningene blir anodiske steder der korrosjon fortrinnsvis starter i kloridrike miljøer. Ubehandlet vil en 316 rustfri kloss utvikle te-fargede ruststriper, ikke fra grunnmaterialet som korroderer, men fra innebygde jernpartikler som oksiderer på overflaten.
Passivering løser dette. Prosessen er enkel: Senk den stemplede delen i et sitronsyre- eller salpetersyrebad som løser opp fritt jern uten å angripe basen av rustfritt stål. Det som gjenstår er en overflate med et høyere forhold mellom krom-til-jern enn den underliggende legeringen, noe som fremmer dannelsen av et tett, jevnt kromoksidlag. For metallstempling for marine komponenter i 304- eller 316-kvaliteter er passivering minimumsbehandlingen etter-stempling, ikke en valgfri oppgradering. All stemplet rustfri marin maskinvare som sendes uten passivering er funksjonelt uferdig.
Elektropolering går lenger. Denne elektrokjemiske prosessen fjerner 0,0001 til 0,001 tommer overflatemetall ved å gjøre delen til anoden i et elektrolysebad. Metall løses fortrinnsvis fra mikro-topper og høye punkter, jevner ut overflaten og fjerner det forurensede laget helt. Resultatet er en del som er geometrisk jevnere, metallurgisk renere og rikere på krom på overflaten enn enten en uferdig eller passivisert del. For førsteklasses marinetilbehør, tenk på rormaskinvare, synlige T-toppkomponenter eller noe som helst i kontinuerlig saltvannskontakt, gir elektropolering både maksimal korrosjonsmotstand og et lyst, konsistent utseende som passivering alene ikke kan oppnå.
Når bør du spesifisere det ene mot det andre? Vurder disse faktorene:
| Faktor | Passivasjon | Elektropolering |
|---|---|---|
| Kjemisk behandling (syrebad) | Elektrokjemisk metallfjerning | |
| Hva den fjerner | Kun overflateforurensninger, ingen uedelt metall | 0,0001-0,001 tommer uedelt metall pluss forurensninger |
| Resultat av overflatefinish | Passivt lag gjenopprettet; utseende uendret | Glattere, lysere overflate; forbedret passivt lag |
| Forsterkning av korrosjonsbestandighet | Betydelig vs. upassivert overflate | Høyere enn passivering alene |
| Kostnadspåvirkning | Lav til moderat | Moderat til høy |
| Best for | Standard marin rustfri maskinvare (flertallet av deler) | Førsteklasses eksponert maskinvare, komplekse geometrier, maksimal saltvannsytelse |
En viktig advarsel: ingen av prosessene kompenserer for å spesifisere feil rustfri karakter. Elektropolert 304 i direkte saltvannstjeneste vil fortsatt underprestere riktig passivert 316, fordi overflatebehandling forbedrer det basislegeringen gir i stedet for å erstatte kloridmotstanden som molybden leverer.
Beleggsystemer for ikke-rustfri marin maskinvare
Ikke alle stemplede marinedeler er rustfritt stål. Aluminiumsbraketter, karbonstålfester og konstruksjonskomponenter av bløtt stål krever alle barrierebelegg for å overleve saltvannseksponering. Belegningssystemet må binde seg pålitelig til den stemplede overflaten, tåle termisk syklus og UV-eksponering av marine miljøer, og levere nok saltspraymotstand for den tiltenkte levetiden.
Pulverlakker det dominerende valget for stemplet stål og aluminiums marine hardware. Det elektrostatisk påførte tørre pulveret herder ved 350-400 grader Fahrenheit til en kontinuerlig polymerfilm vanligvis2-4 mil (50-100 mikrometer) tykk. Riktig påført over forbehandlet stål, oppnår pulverlakkering 1000 eller flere timers saltspraymotstand i henhold til ASTM B117. Den er tilgjengelig i alle RAL-farger, motstår flisdannelse og UV-nedbrytning bedre enn våt maling, og produserer ingen VOC-utslipp under påføring. For stemplede marinebraketter og monteringsplater der utseendet betyr noe, men fulle rustfrie kostnader ikke er berettiget, gir pulverlakkering over karbonstål et utmerket ytelse-til-kostnadsforhold.
Anodiseringer standard etterbehandlingsbehandling for marine armaturer av stemplet aluminium. Den elektrokjemiske prosessen vokser et hardt aluminiumoksidlag på delens overflate, noe som forbedrer både korrosjonsmotstand og overflatehardhet betydelig. Type II anodisering (0,3-1,0 mil tykkelse) passer de fleste marine aluminiumsprodukter og aksepterer fargestofffarging. Type III hardcoat-anodisering (1,0-3,0 mil) gir overlegen slitasje- og korrosjonsytelse for applikasjoner med mye bruk som klosseinnsatser eller skinnebeslag. For progressive formstemplede aluminiumsdeler, vær oppmerksom på at anodisering gir dimensjonal tykkelse. Type III vokser omtrent 50 % utover, så funksjoner med stramme toleranser må kanskje stemples litt understørrelse for å treffe den endelige dimensjonen etter belegg.
Sink-nikkelbeleggbetjener markedet for marine festemidler. Stemplede karbonstålklipsfester, fjærmuttere og burmuttere beregnet for bruk i lense eller motorrom drar nytte av sink-nikkels kombinasjon av offerbeskyttelse og moderat saltspraymotstand. Standard sinkplettering i henhold til ASTM B633 med kromatkonvertering gir 96 til 240 timers saltsprøytebeskyttelse avhengig av tykkelse og etter-behandling, mens sink-nikkellegering presser dette området betydelig høyere for festemidler i mer aggressive marine soner.
Spesifisere krav til finish til stemplingsleverandøren din
Det er her mange marine maskinvareprogrammer møter friksjon: ingeniørteamet vet at delen trenger "korrosjonsbeskyttelse", men kommuniserer dette kravet i vage ordelag som lar sluttleverandøren gjette. En spesifikasjon som lyder "passivere etter stempling" forteller leverandøren ingenting om syrekjemien, nedsenkingstid, akseptkriterier eller ytelsesforventninger. Resultatet er inkonsistens mellom produksjonspartier og til slutt feltfeil.
Marine maskinvaredesignere bør kommunisere finishkrav ved å bruke kvantifiserbare parametere knyttet til anerkjente teststandarder.ASTM B117definerer apparatet, saltløsningskonsentrasjon (5 % NaCl), kammertemperatur (35 grader Celsius) og tåketetthet for nøytral saltspraytesting, og gir det universelle rammeverket som produktspesifikke korrosjonskrav bygger på.- Når du spesifiserer «minimum 500 timer ASTM B117 uten rød rust», forstår hver etterbehandlingsleverandør i forsyningskjeden nøyaktig hva som forventes og hvordan det vil bli verifisert.
En komplett finish-spesifikasjonspakke for marine stemplede komponenter bør inneholde:
- Grunnmaterialets tilstand- Spesifiser om delen kommer til ferdigstillelse i-stemplet tilstand, tumles-avgradet eller forhånds-renset. Overflateforurensning fra stansesmøremidler påvirker beleggets vedheft.
- Metode for overflatebehandling- Definer rengjørings- og forbehandlingsprosessen-: alkalisk vask, fosfatkonverteringsbelegg, kromatforbehandling eller mekanisk slitasje (spesifikasjoner for perleblåsing og mesh).
- Beleggtype og tykkelse- Ring ut det spesifikke finishsystemet med målbare tykkelsesområder. Eksempel: "Pulverlakk, polyester TGIC, RAL 9005, 2,5-3,5 mil DFT" eller "Passivering i henhold til ASTM A967, sitronsyremetode."
- Saltspraytesttimer og akseptkriterier - State the minimum ASTM B117 hours required and define what constitutes failure: red rust, white rust, blistering, percentage of corroded area per ASTM D610, or coating delamination from scribe marks.
- Mål for overflateruhet- For deler som krever spesifikk estetisk finish, spesifiser Ra-verdier. Marine armaturer med speil-finish krever vanligvis Ra 4-8 mikrotommer (0,1-0,2 mikrometer) som kan oppnås gjennom elektropolering. Satinfinish maskinvare mål Ra 16-63 mikrotommer (0,4-1,6 mikrometer).
- Inspeksjonskriterier og prøvetakingsplan- Definer inspeksjonsmetoden (visuell, saltspraykupongtesting, adhesion pull-testing i henhold til ASTM D3359) og lotsprøvetakingsfrekvensen.
Ved å gi dette detaljnivået eliminerer du tvetydighet mellom designhensikten din og det ferdige produktet. Den gjør det også mulig for leverandører av progressive stansestanser å ta hensyn til krav til finish i deres designbeslutninger tidlig, i stedet for å oppdage etter-stempling at overflatetilstanden ikke oppfyller forutsetningene for beleggvedheft.
I-Die-operasjoner som reduserer etterbehandlingskostnadene
Smart formdesign kan flytte arbeidet fra målstreken tilbake til pressen, noe som reduserer de totale post{0}}stemplingskostnadene. Flere under-operasjoner forbedrer direkte den stemplede delens beredskap for marin etterbehandling:
Myntstasjonerkomprimer klippede kanter og flat ut mikro-grater som ellers ville krevd avgrading før passivering eller belegg. En utformet kant gir en glatt, lukket overflate til etterbehandlingsbadet, og forbedrer dekningens jevnhet og eliminerer spaltegeometrien der korrosjon skjuler seg under belegg.
Pussestasjonerbruk polert verktøystål til å stryke delens overflate under trykk, reduserer overflateruhet og lukker mikro-porøsitet etter formingsoperasjoner. Deler som går ut av en poleringsstasjon trenger mindre mekanisk polering før elektropolering, noe som sparer tid og forbruksmateriell i etterbehandlingsavdelingen.
Polerte dyseinnsatserved sluttformingsstasjoner overfører speiloverflaten deres direkte til den stemplede delen. Når formflaten har en finish på Ra 4 mikrotommer eller finere, kommer den stemplede overflaten frem nær den endelige kosmetiske spesifikasjonen, og krever kun kjemisk behandling i stedet for omfattende mekanisk polering før passivering eller elektropolering.
Hver av disse-strategiene bytter litt høyere verktøykostnader for betydelig lavere-utgifter for sluttbehandling. På store-maritime programmer favoriserer regnestykket å bygge finishkvalitet inn i terningen hver gang. Den ferdige delen, passivert og belagt og klar for installasjon, er bare så god som produksjonssystemet som skapte den. Og systemets kvalitet avhenger av å velge riktig produksjonspartner, en hvis kapasitet spenner over hele kjeden fra formdesign til stempling til etterbehandling for saltvannsservice.
Innkjøp av den riktige progressive stansepartneren for marine programmer
En stemplingsbutikk som kjører braketter av bløtt stål for HVAC-kanaler, er ikke det samme som en progressiv stansepartner for marin maskinvare. Pressen kan være identisk. Strimmelmateren fungerer på samme måte. Men den institusjonelle kunnskapen som kreves for å danne korrosjonsbestandige-legeringer med tette toleranser, opprettholde polerte dyseoverflater over lange produksjonsserier og levere deler klare for saltvannsbehandling er noe du enten bygger over mange års erfaring med marine program, eller du ikke har i det hele tatt.
Å velge feil leverandør betyr ikke bare sene leveranser. Det betyr deler som galler i dysen, kanter som initierer sprekkkorrosjon etter installasjon, eller dimensjonsdrift som dukker opp tre måneder inn i en produksjonskjøring når verktøyet slites forbi kompensasjonsvinduet. Evalueringsprosessen fortjener samme ingeniørmessige strenghet som selve delendesignet.
Kritiske evner å evaluere i en marin stemplingspartner
Ikke alle progressive stemplingsoperasjoner har legeringserfaring, pressekapasitet eller kvalitetsinfrastruktur for å håndtere marine-arbeid. Når du vurderer potensielle leverandører, er målet å skille butikker som virkelig kan støtte korrosjonsbestandig-legeringsstempling fra de som vil lære på programmets budsjett.
Som bransjeveiledning fra erfarne, progressive stempelprodusenter antyder, er det å gå utover et selskaps nettsted og stille direkte,{0}}kompetansespesifikke spørsmål det som avslører om en butikk faktisk kan levere. Spesielt for marine programmer krever variasjonen av dyse- og stemplingsutfordringer, fra tung-gauge 316 rustfri forming til speil-vedlikehold av karbidverktøy, en leverandør hvis evner samsvarer med legerings-, volum- og finishkravene dine samtidig.
Bruk denne sjekklisten når du screener potensielle partnere:
- Korrosjonsbestandig-legeringsopplevelse- Har butikken kjørt 316/316L rustfritt, marine messing eller marine aluminium i progressivt verktøy? Be om spesifikke eksempler, ikke bare en materialliste. Hvordan taklet de arbeids-herding, gnaging og tilbakeslag på disse programmene?
- Egen-funksjon for formdesign og simulering- Kan de utføre formingssimulering (FEA eller stripprogresjonsmodellering) for å validere stasjonssekvenser før de skjærer stål? Intern-design betyr raskere iterasjon når marin delgeometri krever justering.
- Pressens tonnasjeområde- Marin maskinvare i 2–4 mm rustfritt materiale krever betydelig høyere tonnasje enn vanlig platearbeid. Bekreft at butikkens presser kan håndtere materialtykkelsen på alle formingsstasjoner uten å nærme seg kapasitetsgrensene.
- Vedlikehold og ombygging av-hus- Progressive dyser for marine legeringer slites raskere enn de som bruker bløtt stål. En butikk som vedlikeholder verktøy i-huset kan reagere på slitasjerelatert-kvalitetsavvik innen timer i stedet for uker. Spør om forebyggende vedlikeholdsplaner og poleringsintervaller for marine-matriser.
- Sekundær operasjonskapasitet- Tilbyr leverandøren avgrading, passivering, elektropolering eller belegg i-huset, eller har de etablert etterbehandlingspartnerskap med dokumenterte kvalitetsavtaler? Jo færre overleveringer mellom stempling og etterbehandling, jo mindre risiko for overflatekvaliteten.
- Kvalitetssertifiseringer og prosesskontroll- ISO 9001 er en grunnlinje. For sikkerhetskritisk-marin maskinvare, spør om SPC-implementering,-prosessinspeksjonsfrekvens, første-artikkelinspeksjonsprotokoller og materialsporbarhet fra spolesertifikat til ferdig del.
- Prototype-til-produksjonsskalerbarhet- Kan de støtte innledende prøvekjøringer for båtbyggerkvalifisering, og deretter skalere til fulle produksjonsvolumer uten om-verktøy? Noen leverandører utmerker seg i den ene enden av dette spekteret, men sliter i den andre.
For produksjonsingeniører og innkjøpsteam som leter etter progressive stemplingsdyser med høyt-volum med tett repeterbarhet og skalerbar masseproduksjonsevne, produsenter somYICHENtilby multi-stasjonsformingsekspertise egnet for marine maskinvareprogrammer som krever effektive dyseløsninger. Deres fokus på progressive dyseverktøy for komplekse,-høyvolumsmetalldeler gjør dem til et relevant innkjøpsalternativ for å evaluere sammen med regionale leverandører, spesielt når programmet ditt krever konsistent produksjon over lengre produksjonsserier.
Hvordan kommunisere marin maskinvarekrav effektivt
Selv den mest dyktige stemplingspartneren kan ikke levere det du ikke spesifiserer tydelig. Marine maskinvareprogrammer mislykkes oftere på kommunikasjonsstadiet enn på produksjonsstadiet. En vag tilbudsforespørsel som viser "brakett i rustfritt stål, marin bruk" overlater kritiske beslutninger til leverandørens tolkning, og deres standardforutsetninger samsvarer kanskje ikke med forventningene dine til korrosjonsytelse.
Spesifikasjonspakken du gir, skal gi din progressive stansepartner alt som trengs for å sitere nøyaktig, designe verktøy riktig og levere deler som består kvalifikasjonstestingen ved første innlevering. Inkludere:
- Materialforklaring med marine-klassebetegnelse- Spesifiser nøyaktig legering (316L per ASTM A240, C46400 marinemessing per ASTM B171, 5052-H32 aluminium per ASTM B209), tempereringstilstand og tykkelse med toleranse.
- Avslutt spesifikasjonen med krav til saltspray- Oppgi post-stemplingsbehandlingen (passivering i henhold til ASTM A967 sitronmetode, elektropolering, pulverlakk med ASTM B117 timer), akseptkriterier og overflateruhetsmål i Ra-verdier.
- Lastegrenser og sikkerhetsfaktorer- Hvis delen er bærende-, kommuniser grensen for arbeidsbelastning og sikkerhetsfaktoren designet ditt gjelder. Dette informerer leverandørens materialtykkelsesverifisering og danner alvorlighetsgrenser.
- Dimensjonstoleranser med GD&T- Gi 2D-tegninger med geometrisk dimensjonering og toleranseforklaringer, ikke bare nominelle dimensjoner. Fremhev kritiske-for-funksjonsfunksjoner (plassering av monteringshull, flathet i samsvarende overflate) som krever tettere kontroll enn generell profiltoleranse.
- Årlige volumanslag og programvarighet- Ærlige volumprognoser lar leverandøren tilpasse verktøyene riktig. En dyse designet for 100 000 deler per år har andre konstruksjonsstandarder enn en som forventes å produsere 2 millioner i løpet av levetiden.
- Monteringskontekst og galvaniske betraktninger- Identifiser hvilke materialer den stemplede delen vil komme i kontakt med i den endelige monteringen. Hvis en stemplet aluminiumsbrakett monteres mot et rustfritt gjennomgående-skrog, må leverandøren vite det slik at de kan gi råd om isolasjonsfunksjoner eller beleggkompatibilitet.
Å gi dette detaljnivået på forhånd oppnår to ting. Det muliggjør nøyaktige tilbud, noe som betyr færre kostnadsoverraskelser etter at verktøyet er forpliktet. Og den etablerer målbare akseptkriterier som begge parter er enige om før produksjonen starter, og eliminerer de subjektive kvalitetstvistene som avsporer marine maskinvareprogrammer midt i-strømmen.
Den rette progressive stansepartneren for marin maskinvare er ikke bare lavestbydende eller butikken med den største pressen. Det er leverandøren hvis legeringserfaring, verktøykapasitet, kvalitetssystemer og kommunikasjonsgjennomsiktighet samsvarer med de spesifikke kravene til saltvannstjenester. Når materialvalg, dysedesign, produksjonsøkonomi, etterbehandlingsprosesser og leverandørevne samles rundt et enkelt marint maskinvareprogram, er resultatet komponenter som går pålitelig fra dyse til dock og yter hele fartøyets levetid.
Vanlige spørsmål om Progressive Die Metal Stamping for Marine Hardware
1. Hvilke materialer er best for progressiv stansing av marin maskinvare?
316 og 316L rustfritt stål er de vanligste valgene på grunn av deres utmerkede klorid- og gropbestandighet. Naval messing (C46400) fungerer godt for dekorative beslag og festemidler på grunn av dens overlegne formbarhet og lavere verktøyslitasje . 5000-marinaluminiumserien passer til lette braketter og dekksutstyr, mens kobber-nikkellegeringer (90/10, 70/30) utmerker seg i sjøvannsrørkomponenter. Hver legering krever spesifikke dysejusteringer for tonnasje, tilbakefjæringskompensasjon og stasjonsavstand for å produsere konsistente deler i marine{11}}kvalitet.
2. Hvor mange deler trenger jeg for å rettferdiggjøre progressive dyseverktøy for marin maskinvare?
Progressiv stansing blir vanligvis kostnadseffektivt-ved årlige volumer på 50 000 til 100 000 enheter for moderat komplekse marine deler. Enklere komponenter som flate bakplater eller klemmefester kan rettferdiggjøre verktøy på 25 000 til 30 000 stykker på grunn av færre dysestasjoner. Nøkkelfaktoren er amortisering: en terning på $50 000 legger til $10 per del ved 5000 enheter, men bare $0,10 ved 500 000 enheter. Å jobbe med en erfaren progressiv produsent som YICHEN hjelper ingeniører med å evaluere denne «break even»-økonomien før de forplikter seg til verktøykapital.
3. Hvorfor trenger marin maskinvare passivering etter progressiv stansing?
Under stempling overfører verktøystålstanser og formingsinnsatser mikroskopiske frie jernpartikler til overflater av rustfritt stål. I saltvannsmiljøer blir disse jernavleiringene anodiske steder der korrosjon starter, noe som forårsaker rustflekker selv på høy- rustfritt 316-materiale. Passivering bruker sitronsyre eller salpetersyre for å løse opp innebygd jern uten å angripe basislegeringen, og gjenopprette et krom-rikt passivt oksidlag. Uten passivering er stemplet rustfri marin maskinvare funksjonelt uferdig og vil vise for tidlig korrosjon under bruk.
4. Hvordan forhindrer progressiv dysedesign korrosjon på marine deler?
Marine-spesifikt formdesign inkorporerer flere anti-korrosjonsstrategier direkte i verktøyet. Sjenerøse indre radier (1,5T til 2T minimum) eliminerer tette sprekker der kloridioner konsentreres. Myntstasjoner komprimerer klippede kanter for å lukke mikro-grater og bruddsoner som initierer sprekkkorrosjon. Strammere hull-til-mellomrom (5-8 % av materialtykkelsen) gir renere kutt med mindre grove kantarealer. Stasjoner for gjennomboring av dreneringshull legger til gråtehull som forhindrer stående vannakkumulering på installerte armaturer. Disse funksjonene er innebygd i formprogresjonen i stedet for å adresseres gjennom kostbare post-stemplingsoperasjoner.
5. Hva bør jeg se etter når jeg velger en progressiv stanseleverandør for marine deler?
Evaluer leverandører på korrosjons-bestandig legeringserfaring (spesifikt 316 rustfritt, marine messing eller marine aluminium i progressivt verktøy), internt-hus design med formingssimuleringsevne, tilstrekkelig pressetonnasje for tunge-gauge marine materialer,-husvedlikehold av dyseintervaller eller dokumentert etterbehandling av partnerskip, ISO 9001-sertifisering med SPC-implementering og prototype-til-produksjonsskalerbarhet. Produsenter som YICHEN som spesialiserer seg på multi-progressive stemplingsstanser for høyvolumsproduksjon tilbyr den tette repeterbarheten og skalerbare produksjonen som marine maskinvareprogrammer krever.


