


Hva progressiv stansing betyr for høy-volumproduksjon
Du kjøper metalldeler i stor skala. Kanskje er det tusenvis av braketter per måned, eller millioner av elektriske kontakter per år. På et tidspunkt lander hver innkjøpsingeniør på det samme spørsmålet: hvilketprogressive die stempling produsenterfaktisk kan levere det prosjektet mitt trenger?
Før du begynner å be om tilbud, trenger du en solid forståelse av hva denne prosessen er, hvordan den fungerer og hvorfor den dominerer-volumproduksjon av metalldeler. Dette grunnlaget former hver samtale du vil ha med potensielle leverandører og hjelper deg å skille dyktige partnere fra butikker som bare eier en presse.
Hva er progressiv stansing
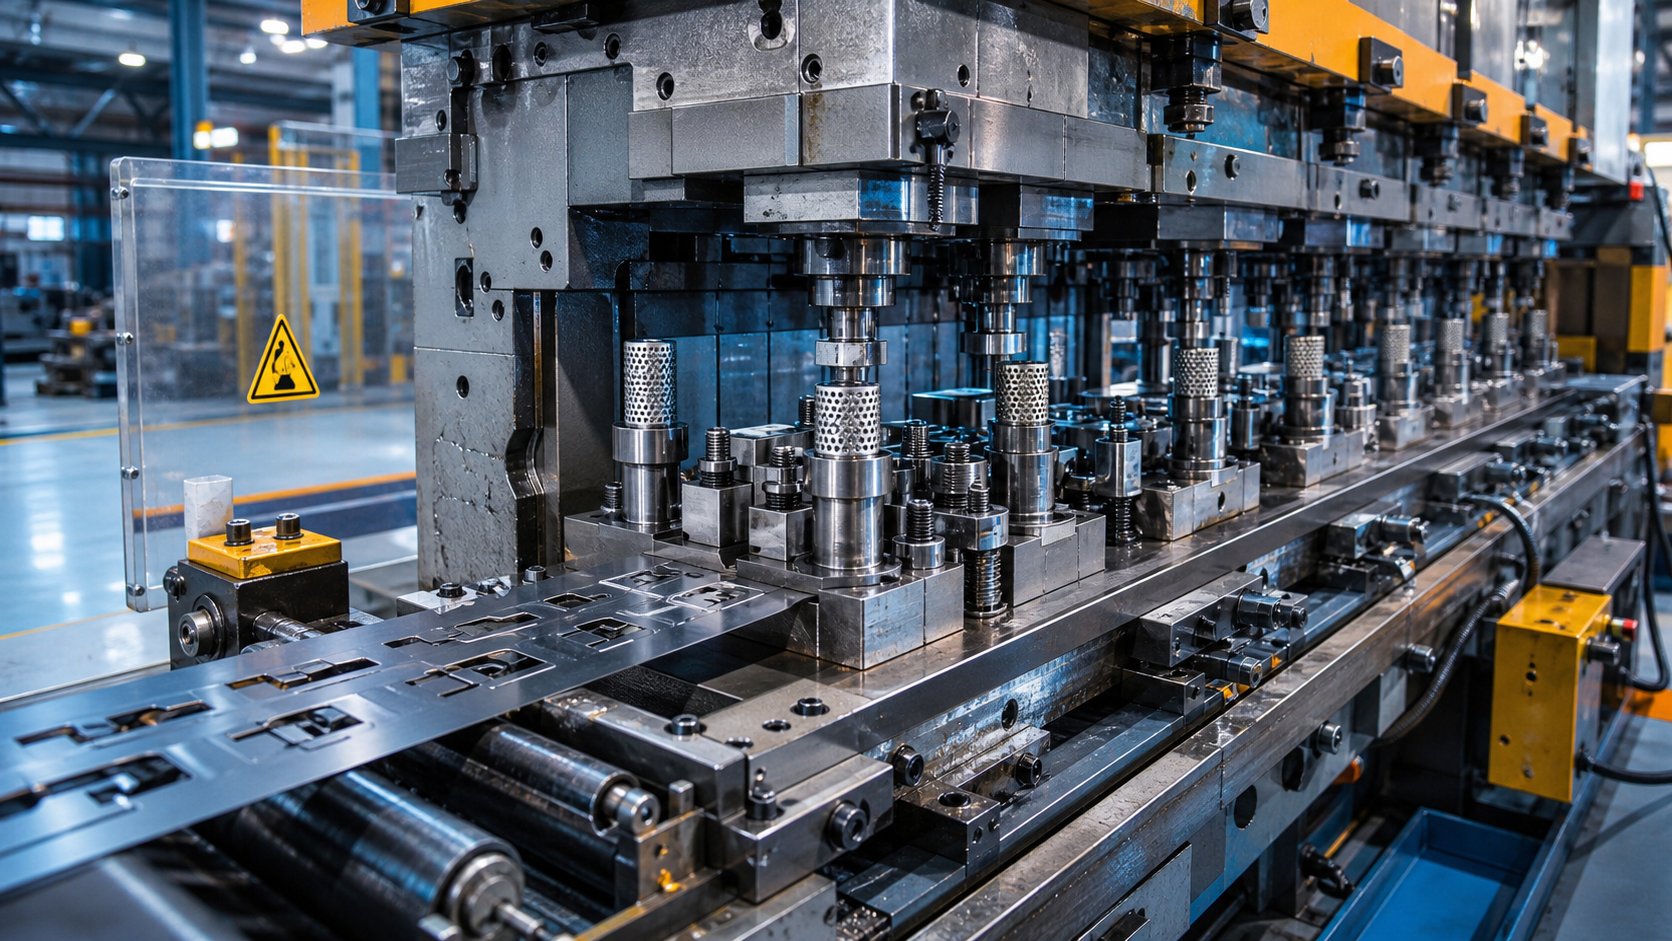
Progressiv formstempling er en metallformingsprosess der en kontinuerlig stripe av materiale beveger seg gjennom en serie sekvensielle arbeidsstasjoner i et enkelt dysesett, hvor hvert presseslag utfører en annen operasjon inntil en ferdig del er produsert og separert fra stripen.
Se for deg en metallspole som mates inn i en stemplingspresse. For hvert slag beveger stripen seg fremover med et presist trinn, kjent som terningstigningen. Hver stasjon den passerer gjennom utfører en spesifikk oppgave: å slå et hull, danne en bøy, legge til en utformet funksjon eller trimme overflødig materiale. Når stripen når den endelige stasjonen, faller den ferdige delen fri. Ett slag, en ferdig komponent, gjentatt hundrevis av ganger i minuttet.
Begrepet "progressiv" refererer til denne inkrementelle transformasjonen. En progressiv form er i hovedsak et spesiallaget-verktøy som konsoliderer det som ellers ville kreve flere maskiner, flere oppsett og flere håndteringstrinn i én enkelt automatisert operasjon. Metallstrimmelen fungerer som sin egen transportør, og frakter hver del-på-fra en stasjon til den neste uten menneskelig innblanding.
Hvorfor produsenter bruker progressive dys for volumproduksjon
Progressiv stempling får sin plass i produksjonslinjer fordi den løser tre problemer samtidig: hastighet, konsistens og kostnad per enhet. Presser som opererer kl25 til 200 slag per minutt eller merkan produsere ferdige deler med hastigheter som ingen annen formingsmetode matcher for små-til-mellomstore-komponenter.
Hvert slag gir identiske resultater fordi de samme stansene og formoverflatene former materialet i samme sekvens, under de samme forholdene. Dette eliminerer den kumulative variasjonen som kommer snikende når deler overføres mellom separate maskiner. Resultatet er stramme toleranser, ensartede funksjoner og minimalt med skrap på tvers av produksjonsserier som spenner over millioner av sykluser.
Industrier som bil, elektronikk, HVAC, belysning og forbruksvarer er avhengige av denne prosessen for braketter, koblinger, festemidler, kontakter og hus. Dette er deler der dimensjonskonsistens ikke er valgfritt, og hvor per{1}}enhetsøkonomi er viktig i stor skala.
Å forstå progressiv stansing på dette nivået er ikke akademisk. Det er linsen som du vurderer om produsentens tekniske dybde, pressegenskaper og verktøyekspertise samsvarer med kompleksiteten til delen din. Prosessdetaljene informerer direkte spørsmålene du bør stille og de røde flaggene du bør se etter.
Hvordan den progressive stanseprosessen fungerer trinn for trinn
Å vite at en stripe beveger seg gjennom stasjoner er én ting. Å forstå hva som faktisk skjer på hver stasjon, og hvorfor sekvensen er viktig, gir deg en skarpere linse for å vurdere om enprodusentens progressive dyseverktøysamsvarer med kompleksiteten til din del.
Etappe-for-stadiumoppdeling av progressive dyseoperasjoner
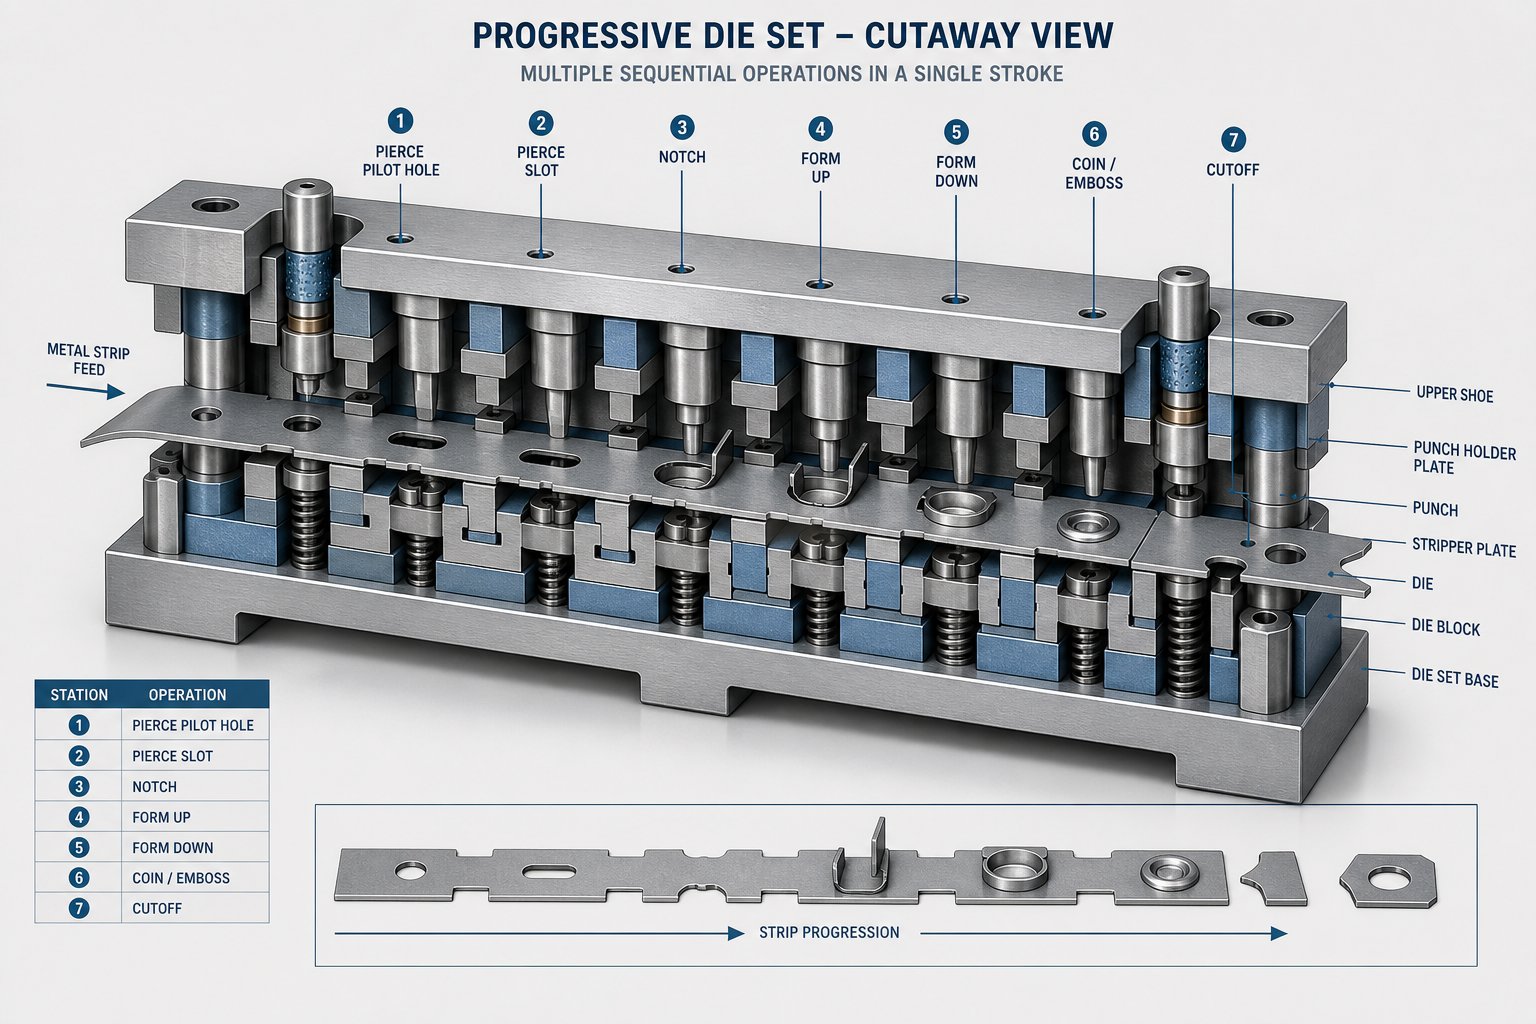
Hver stasjon i en progressiv stemplingsform utfører en spesifikk operasjon som bygger på arbeidet som er utført oppstrøms. Hopp over et trinn, omorganiser sekvensen eller feilberegn klaringer når som helst, og den ferdige delen mislykkes. Her er hvordan prosessen utfolder seg fra rå spole til fullført komponent:
- Mating og avvikling- En spole av metallplater monteres på en avruller og mates inn i den progressive stemplingspressen med nøyaktige intervaller synkronisert med presseslaget. Rullematere eller servomatere kontrollerer fremføringen av båndet (kjent som pitch) til innenfor tusendeler av en tomme, og sikrer at hver stasjon mottar materiale i nøyaktig riktig posisjon.
- Piercing- De første formingsstasjonene slår vanligvis pilothull og funksjonelle åpninger. Pilothull tjener som innrettingsreferanser for hver nedstrømsstasjon, mens funksjonelle hull blir en del av den ferdige geometrien. Piercing skjer tidlig fordi fjerning av materiale før forming forhindrer forvrengning rundt hullkantene.
- Blanking- Deler av stripen kuttes bort for å definere delens ytre profil eller for å lage interne funksjoner. Blankingsstasjoner kan delvis kutte omrisset mens de etterlater tapper som holder delen festet til bæreremsen for fortsatt transport gjennom dysen.
- Forming- Bøynings-, tegnings- og flensoperasjoner former det flate emnet til tre-dimensjonal geometri. Formingsstasjoner bruker kontrollert kraft for å deformere metallet plastisk, og skaper vinkler, kanaler, ribber eller konturer. Sekvensen beveger seg fra enkle bøyninger til mer komplekse former for å håndtere materialbelastning gradvis.
- Myntverk- Høy-komprimering foredler spesifikke egenskaper, flater ut overflater, skjerper radier eller preger detaljer som krever tettere dimensjonskontroll enn standard forming oppnår. Mynting plasseres etter forming fordi den finjusterer-geometri som allerede har tatt grunnleggende form.
- Avskjæring- Sluttstasjonen skiller den ferdige delen fra bærestrimmelen. Den ferdige komponenten faller fritt, ofte ned i en søppel eller på en transportør, mens den gjenværende skjelettstripen går ut for resirkulering.
Legg merke til hvordan hvert trinn avhenger av nøyaktig utførelse av den før den. Pilothull boret i stasjon to leder hver påfølgende operasjon. Forming er avhengig av materiale som ble korrekt blanket. Coining antar at bøygeometrien under den allerede er innenfor spesifikasjonen. Denne gjennomgripende avhengigheten er nøyaktig grunnen til at konstruksjonen bak en progressiv stanseform krever presisjon på designstadiet, ikke bare under produksjonen.
Hvordan multi-stasjonsforming oppnår delkompleksitet
Antall stasjoner i en dyse gjenspeiler direkte delens kompleksitet. En enkel flat brakett med to hull krever kanskje bare fire eller fem stasjoner. En tre-dimensjonal kobling med flere bøyninger, pregede funksjoner og tette-toleranseåpninger kan trenge tolv eller flere. Hver ekstra stasjon øker verktøykostnadene, øker dyselengden og krever en større dysepresse med tilstrekkelig sengstørrelse og tonnasje.
Trykk hastighetsbånd direkte inn i stasjonsdesign også. En dyse bygget for høyhastighetsstempling med 200 pluss slag i minuttet trenger stasjoner konstruert for rask fremføring av striper, effektiv skrapfjerning og minimal oppholdstid. Færre, enklere stasjoner støtter raskere syklushastigheter. Mer komplekse stasjoner med dype trekk eller tunge mynter kan kreve at pressen bremser ned, og bytter hastighet for å danne kraft.
Når du vurderer en produsent, spør hvor mange stasjoner deres typiske dyser kjører og hvilke pressehastigheter de oppnår for deler som ligner på din. En butikk som er komfortabel med å designe 15-stasjonsverktøy for intrikate geometrier med 100+ slag i minuttet, opererer på et annet teknisk nivå enn én kjørende seks-stasjonsdyser for flate emner. Denne forskjellen påvirker direkte om de kan håndtere din dels kompleksitet uten kostbare prøving-og feil under verktøyutvikling.
Forholdet mellom antall stasjoner, pressekapasitet og oppnåelig delgeometri former også verktøyinvesteringen din. Flere stasjoner betyr høyere kostnad på forhånd, men de låser opp muligheten til å konsolidere operasjoner som ellers ville kreve sekundære prosesser, separate maskiner og ekstra håndtering. Økonomien skifter avhengig av volum, noe som reiser et naturlig spørsmål: Ved hvilke produksjonsmengder lønner seg egentlig denne investeringen?
Når progressiv stansing er det riktige valget for prosjektet ditt
Verktøy for progressive dies er ikke billig. Du ser på et betydelig kapitalutlegg før en enkelt produksjonsdel faller fra pressen. Så det virkelige spørsmålet er ikke om prosessen fungerer, det er om volumene dine rettferdiggjør investeringen over enklere alternativer som sammensatte dyser, overføringsdyser eller enkelt-stempling.
Volumterskler der progressive dør slår andre metoder
Progressiv metallstempling følger en distinkt kostnadskurve. Piggen foran er bratt, men-kostnadene flater raskt ut etter hvert som volumet vokser. Økonomisk levedyktighet for progressive dyser starter vanligvis rundt 50 000 til 100 000 enheter per år, selv om ultra-enkle geometrier kan rettferdiggjøre investeringen ved 30 000 til 50 000 enheter. Under disse tersklene er metoder med lavere verktøykostnader, som CNC-laserskjæring eller enkelt{13}}stempling, ofte mer økonomisk fornuftig.
Kontrast det med overføringsstempling, som passer til middels-til-høye volum (omtrent 25 000 enheter og over), men som serverer større eller dyptrukne-deler som ikke kan forbli festet til en bærerem. Sammensatte dyser opptar en mellomting: moderate verktøykostnader, høy presisjon for flate deler, men begrenset til enklere geometrier og mindre opplag. Enkelt-stempling koster minst på forhånd, men medfører høyere arbeids- og håndteringskostnader som skaleres lineært med kvantitet.
For langsiktige progressive stemplingsprogrammer som strekker seg over hundretusener eller millioner av deler, blir verktøykostnaden per enhet ubetydelig. Det er her økonomien blir overbevisende: Råmateriale og pressetid dominerer kostnaden per-del, og høyvolumsstemplinger kjøres med hastigheter ingen annen metode kan matche for små-til-middels store komponenter.
Forstå verktøyinvestering versus per-del økonomi
Her er hvordan progressive dies sammenlignes med alternative metoder på tvers av dimensjonene som betyr mest for kjøpere:
| Faktor | Progressive Die | Transfer Die | Sammensatt dø | Enkelt-treffstempling |
|---|---|---|---|---|
| Verktøy/oppsett kostnad | Veldig høy | Høy | Moderat | Lav |
| Per-delkostnad (lavt volum) | Veldig høy | Høy | Moderat | Lav til moderat |
| Per-delkostnad (høyt volum) | Veldig lav | Lav | Moderat | Høy |
| Del kompleksitetsevne | Høy (fler-funksjoner, 3D-geometri) | Høye (store eller dype-trukne deler) | Lavt (flat, enkelt-plan) | Lav (én operasjon per slag) |
| Produksjonshastighet | Veldig rask (200-600+ SPM) | Moderat | Moderat til Rask | Langsom |
| Ideelt årlig volum | 50,000+ enheter | 25,000+ enheter | 5 000-50 000 enheter | 1-10 000 enheter |
Mønsteret er klart: progressive dies krever mer kapital, men belønner deg med den laveste-delkostnaden i skala og de raskeste syklustidene. Overføringsdyser tilbyr lignende kompleksitetshåndtering for større komponenter, men går langsommere. Sammensatte dyser fungerer godt for presisjons flate deler i moderate mengder. Enkelt-operasjoner holder ting enkelt og rimelig for korte løpeturer, men blir dyrt når volumet stiger.
Når du engasjerer potensielle leverandører, be om en break-even-analyse som viser nøyaktig hvor progressive verktøy betaler for seg selv mot dine anslåtte volumer. En dyktig produsent vil modellere dette for deg, med tanke på årlige mengder, forventet verktøylevetid og eventuelle sekundære operasjoner. Hvis tallene ikke går over i produksjonshorisonten din, kan en annen metode tjene deg bedre, og en pålitelig butikk vil fortelle deg det.
Volum alene avgjør imidlertid ikke avgjørelsen. Materialet du stempler og toleransene du trenger former også både formdesign og totalkostnad, og ikke alle produsenter håndterer hvert materiale like godt.
Materialer og toleranser i progressiv stansing
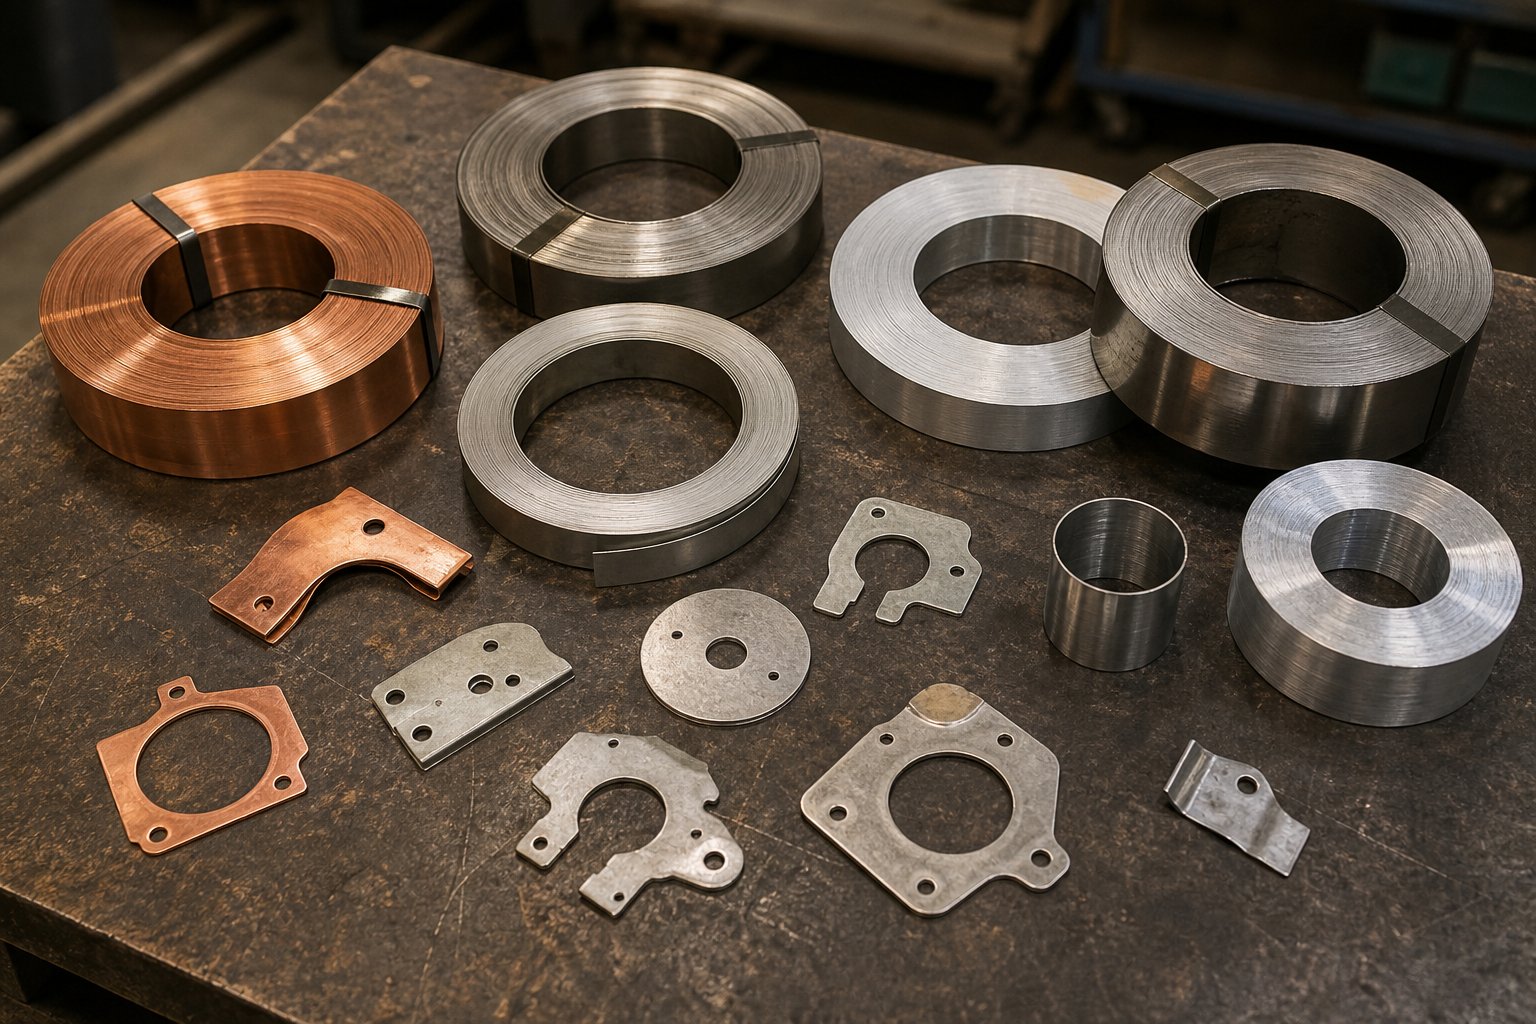
Valget av materiale avgjør ikke bare hvordan den ferdige delen ser ut. Det former grunnleggende hvordan dysen er utformet, hvor fort pressen kan kjøre, hvor raskt verktøyet slites, og hvilke toleranser som er realistisk oppnåelige. To deler med identisk geometri, men forskjellige underlag kan kreve helt forskjellige stasjonskonfigurasjoner, stansematerialer og pressinnstillinger. Det er derfor progressive stemplingsmaterialer fortjener seriøs oppmerksomhet før du sender inn en forespørsel.
Hvordan materielle egenskaper påvirker formdesign og resultater
Hvert metall bringer en unik kombinasjon av hardhet, duktilitet, strekkstyrke og tilbakefjæring til stemplingsprosessen. Disse egenskapene dikterer hvor aggressivt formen kan danne stripen, hvor mange stasjoner som trengs, og hvor lenge verktøyet varer før vedlikehold eller utskifting.
Vurder tilbakespring: når et metall bøyes, går det delvis tilbake til sin opprinnelige form når formingskraften slipper. Hardere materialer med høyere flytestyrke fjærer mer tilbake. Dyseingeniører kompenserer ved å over-bøye, legge til myntstasjoner eller justere formingsradier. En produsent som har erfaring med progressiv stempling av rustfritt stål, for eksempel, vet at 300-serien av rustfritt stål krever betydelig mer tilbakefjæringskompensasjon enn mildt karbonstål, noe som ofte gir stasjoner og kompleksitet til formen.
Duktilitet betyr like mye. Svært duktile metaller som kobber og aluminium tåler aggressiv forming uten å sprekke, noe som betyr færre mellomstasjoner og mildere radier. Hardere materialer som fjærstål eller herdet rustfritt-arbeid trenger progressiv forming på tvers av flere stadier for å unngå brudd, noe som fører til lengre dyser og høyere verktøyinvesteringer.
Verktøyslitasje er en annen direkte konsekvens av materialvalg. Slipende eller høy-underlag akselererer nedbrytning av stanse- og dyseinnlegg. Progressive stemplingskjøringer i karbonstål har en tendens til å være skånsommere for verktøy enn rustfritt eller høy-styrke lav-legert stål (HSLA), noe som betyr lengre intervaller mellom slipesykluser og lavere vedlikeholdskostnader over tid.
| Materiale | Nøkkelegenskaper | Dannende atferd | Typiske applikasjoner |
|---|---|---|---|
| Karbonstål (lav til middels) | Høy styrke, god duktilitet, kostnadseffektiv- | Moderat tilbakefjæring, lett å forme, lavere verktøyslitasje | Braketter, konstruksjonsdeler, bilkomponenter, festemidler |
| Rustfritt stål (300/400-serien) | Korrosjonsbestandig, høy hardhet, arbeid-herder raskt | Høy tilbakefjæring, krever flere formingsstasjoner, fremskynder verktøyslitasje | Medisinsk utstyr, matvareforedling, marin maskinvare, rørleggerarbeid |
| Kopper | Utmerket ledningsevne, veldig duktil, myk | Minimal tilbakefjæring, dannes lett, liten verktøyslitasje | Elektriske kontakter, samleskinner, kontakter, varmevekslere |
| Aluminium (1100, 3003, 5052) | Lett, god formbarhet, korrosjonsbestandig | Lav-til-moderat tilbakefjæring, utsatt for gnaging uten riktig smøring | Kapslinger, kjøleribber, EMI-skjold, lette strukturelle deler |
| Messing (C260, C360) | God bearbeidbarhet, moderat styrke, dekorativ finish | Lav tilbakefjæring, utmerket formbarhet, minimal verktøyslitasje | Terminaler, koblinger, dekorativ maskinvare, ventiler |
| Beryllium kobber | Høy utmattelsesstyrke, ledende,-gnistfri | Moderat tilbakeslag, trenger forsiktige formingssekvenser | Fjærer, romfartskomponenter,-elektriske kontakter med høy spenning |
Legg merke til hvordan progressive stemplingsmaterialer ikke kan byttes ut fra et verktøyperspektiv. En dyse designet for kobberprogressiv stempling vil ikke fungere riktig hvis du bytter til rustfritt stål midtstrøms. Avstandene, stansegeometrien, smørekravene og antall stasjoner er alle material-spesifikke. Det er nettopp derfor du bør diskutere underlagsvalgene dine tidlig i samtaler med potensielle leverandører.
Toleranseevner på tvers av forskjellige materialer og kompleksiteter
Metallstempling med høy presisjon gjennom progressive dyser kan oppnå tett dimensjonskontroll, men oppnåelige toleranser avhenger av en vev av samvirkende faktorer. Materiell oppførsel er i sentrum av nettet.
Generelt sett holder progressiv formstempling toleranser i området pluss eller minus 0,001 til 0,005 tommer for de fleste funksjoner, med noen operasjoner som piercing som gir enda tettere kontroll. Men disse tallene skifter basert på flere variabler:
- Materialtykkelse- Tynnere papir er mer følsomt for formingskrefter og har en tendens til å forvrenges lettere, og potensielt utvidede toleransebånd.
- Materialhardhet og tilbakefjæring- Høyere tilbakefjæring gjør det vanskeligere å holde vinkeltoleranser i svinger. Hver bøyning kan variere noe med mindre dysen kompenserer nøyaktig.
- Del geometri kompleksitet- Deler med flere bøyninger, dype former eller funksjoner nær kanter akkumulerer mer variasjon enn flate, enkle komponenter.
- Antall stasjoner og tilstand- Flere stasjoner introduserer flere kumulative posisjoneringsfeil, selv om godt-vedlikeholdte pilotsystemer minimerer dette. Verktøyslitasje over lange kjøringer løsner gradvis toleranser inntil vedlikeholdet gjenoppretter skarpheten.
- Pressekonsistens- Slag-til-repeterbarhet for pressstempelet påvirker direkte dimensjonskonsistensen. Servo-drevne presser overgår vanligvis mekaniske presser for toleranse-sensitivt arbeid.
Progressiv stempling av aluminium, for eksempel, kan holde tette flate toleranser, men er utsatt for overflateskader som påvirker finishkvaliteten hvis smøring eller dysebelegg ikke håndteres riktig. Progressiv stempling i rustfritt stål oppnår utmerket dimensjonsstabilitet i gjennomhullede trekk, men krever nøye oppmerksomhet på bøyevinkler på grunn av aggressiv tilbakefjæring og arbeidsherding.
Den praktiske takeawayen? Ikke anta at en toleranse trykket på tegningen din er automatisk oppnåelig i det valgte materialet. Når du vurderer produsenter, spør hvordan de håndterer toleransestyring for ditt spesifikke underlag. En butikk med dyp erfaring i materialet ditt vil forklare hvordan de kompenserer for tilbakespring, administrere verktøyslitasjeplaner og validere dimensjonsstabilitet på tvers av produksjonsserier. En som mangler den erfaringen kan sitere aggressivt, men sliter med å holde spesifikasjonene når produksjonen ramper.
Materialekspertise er en indikator på produsentens dybde. Sertifiseringer og prosesskontroller forteller deg enda mer om hvorvidt deres kvalitetssystemer kan levere konsekvent, spesielt i regulerte bransjer der sporbarhet og repeterbarhet ikke bare er preferanser, men krav.
Industrisertifiseringer som signaliserer produsentens kvalitet
En sertifiseringslogo på en leverandørs hjemmeside ser betryggende ut. Men hva forteller det deg egentlig om deres evne til å produsere delene dine konsekvent, sporbart og innenfor spesifikasjonene over millioner av sykluser? For kjøpere som vurderer produsenter av stemplede, er ikke sertifiseringer trofeer. De er bevis på dokumenterte prosesskontrollsystemer som har blitt uavhengig revidert og verifisert.
Ikke alle sertifiseringer har samme vekt for hver applikasjon. Hva prosjektet ditt krever avhenger av bransjen din,-sluttbruksmiljøet og det regulatoriske landskapet delene dine går inn i.
Nøkkelsertifiseringer hver kjøper bør bekrefte
Her er hva hver hovedsertifisering dekker og hvilke sektorer som krever det:
- ISO 9001- Standarden for kvalitetsstyringssystem. Det etablerer dokumenterte prosesser for produksjonskontroll, korrigerende handlinger, interne revisjoner og kontinuerlig forbedring. Enhver leverandør av progressive stansestanser du vurderer bør holde dette som et minimum. Det garanterer ikke fortreffelighet, men fraværet signaliserer mangel på grunnleggende prosessdisiplin.
- IATF 16949- Bygget på toppen av ISO 9001 med bilspesifikke-krav for defektforebygging, variasjonsreduksjon og eliminering av avfall i hele forsyningskjeden. Hvis du kjøper progressiv stempling av bilkomponenter, er denne sertifiseringen ikke-omsettelig. Det krever at leverandører demonstrerer prosesskapasitetsstudier, kontrollplaner og avansert produktkvalitetsplanlegging (APQP).
- AS9100- Luftfartsekvivalenten, som legger til krav for konfigurasjonsstyring, risikostyring, produktsikkerhet og forebygging av forfalskede deler. Luftfartsforsyningskjeder krever full sporbarhet av materiell og første-artikkelinspeksjonsrapporter. En produsent uten AS9100 kan rett og slett ikke delta i de fleste romfartsprogrammer.
- ISO 13485- Kvalitetsstyringsstandarden for medisinsk utstyr. I motsetning til ISO 9001s fokus på kundetilfredshet og kontinuerlig forbedring,ISO 13485 legger vekt på overholdelse av regelverk og risikostyringfor å sikre sikkerheten og effektiviteten til medisinsk utstyr. Det krever forbedret sporbarhet, kontamineringskontroll, klagebehandlingsprosesser og lengre oppbevaringsperioder. For kjøpere som kjøper medisinske progressive stemplingskomponenter, viser denne sertifiseringen at produsenten opererer under kontroller i samsvar med FDA, EU MDR og andre globale regulatoriske rammeverk.
Du vil legge merke til at disse sertifiseringene bygger på hverandre. En produsent med IATF 16949 har allerede ISO 9001 som grunnlag. En sertifisert til ISO 13485 har tilpasset dette rammeverket for risikostyring for medisinsk utstyr. Lagdelingen er viktig fordi den gjenspeiler stadig dypere prosesskontroller skreddersydd for industrispesifikke-feilkonsekvenser.
Hvorfor PPAP og prosessvalidering er viktig for regulerte industrier
Sertifiseringer definerer systemet. PPAP, Production Part Approval Process, validerer utdataene. Opprinnelig utviklet avAutomotive Industry Action Group (AIAG), PPAP er en standardisert prosedyre som sikrer at en leverandørs deler oppfyller alle tekniske spesifikasjoner før masseproduksjonen starter. Det krever dokumentert bevis, inkludert prosessflytdiagrammer, kapasitetsstudier (CpK-analyse), målesystemanalyse, kontrollplaner og materialsertifiseringer.
Hvorfor skulle dette ha betydning for deg? Fordi PPAP flytter bevisbyrden over på produsenten. De må demonstrere, med data, at prosessen deres produserer samsvarende deler gjentatte ganger før en enkelt produksjonsenhet sendes. For progressiv stempling og romfartsapplikasjoner for bilkomponenter er PPAP nivå 3 eller høyere standard. Medisinske utstyrsprogrammer kan kreve tilsvarende valideringsdokumentasjon under Design History Files.
Den praktiske fordelen er risikoreduksjon. En produsent som rutinemessig fullfører PPAP-innleveringer har infrastrukturen til å fange opp prosessdrift, validere verktøyendringer og spore eventuelle avvikende deler tilbake til rotårsaken. En som ikke kan produsere en PPAP-pakke på forespørsel, mangler sannsynligvis den statistiske prosesskontrollene og dokumentasjonsstrengen som regulerte industrier krever.
Det er en annen faktor kjøpere ofte overser: vertikal integrasjon. En stanseformprodusent med-intern verktøydesign, wire EDM og CNC-sliping kontrollerer hver variabel som påvirker delens kvalitet under ett kvalitetssystem. Når verktøy settes ut til en egen butikk, oppstår sporbarhetshull. Dysemodifikasjoner skjer utenfor det sertifiserte kvalitetsstyringssystemet, inspeksjonsstandardene kan variere, og iterasjonssyklusene går ned. Det betyr ikke at outsourcet verktøy alltid er problematisk, men det betyr at du bør spørre hvor dysene er laget og om den prosessen faller innenfor samme reviderte kvalitetsparaply som produksjon.
Sertifiseringer og PPAP-beredskap gir deg et pålitelig filter for leverandørshortlisten din. De forteller deg hvilke produsenter som opererer med dokumentasjonen, sporbarheten og prosessdisiplinen din applikasjon krever. Men sertifiseringer alene avslører ikke om en butikk har de riktige pressene, den rette tekniske dybden eller riktig kapasitet for ditt spesifikke prosjekt. Denne evalueringen krever et helt annet sett med spørsmål.
Hvordan vurdere og velge riktig Progressive Die Stamping Produsent
Du har bekreftet at progressiv formstempling passer til prosjektets krav til volum, materiale og toleranse. Du har filtrert potensielle leverandører etter sertifiseringene din bransje krever. Den neste utfordringen er vanskeligere: å finne ut hvilken progressiv matriseprodusent som faktisk har den tekniske dybden, utstyret og kapasiteten til å levere delene dine pålitelig i stor skala.
Pris alene vil ikke fortelle deg det. Heller ikke en polert nettside. Hva som skiller en dyktig partner fra et risikabelt spill kommer ned til kontrollerbare tekniske kriterier og de riktige spørsmålene som stilles tidlig i samtalen.
Viktige kriterier for evaluering av produsentens kapasitet
Tenk på dette som din due diligence-sjekkliste-. Hvert kriterium avslører noe om hvorvidt en leverandør kan håndtere delens kompleksitet, volum og kvalitetskrav uten kostbare overraskelser midt i-programmet:
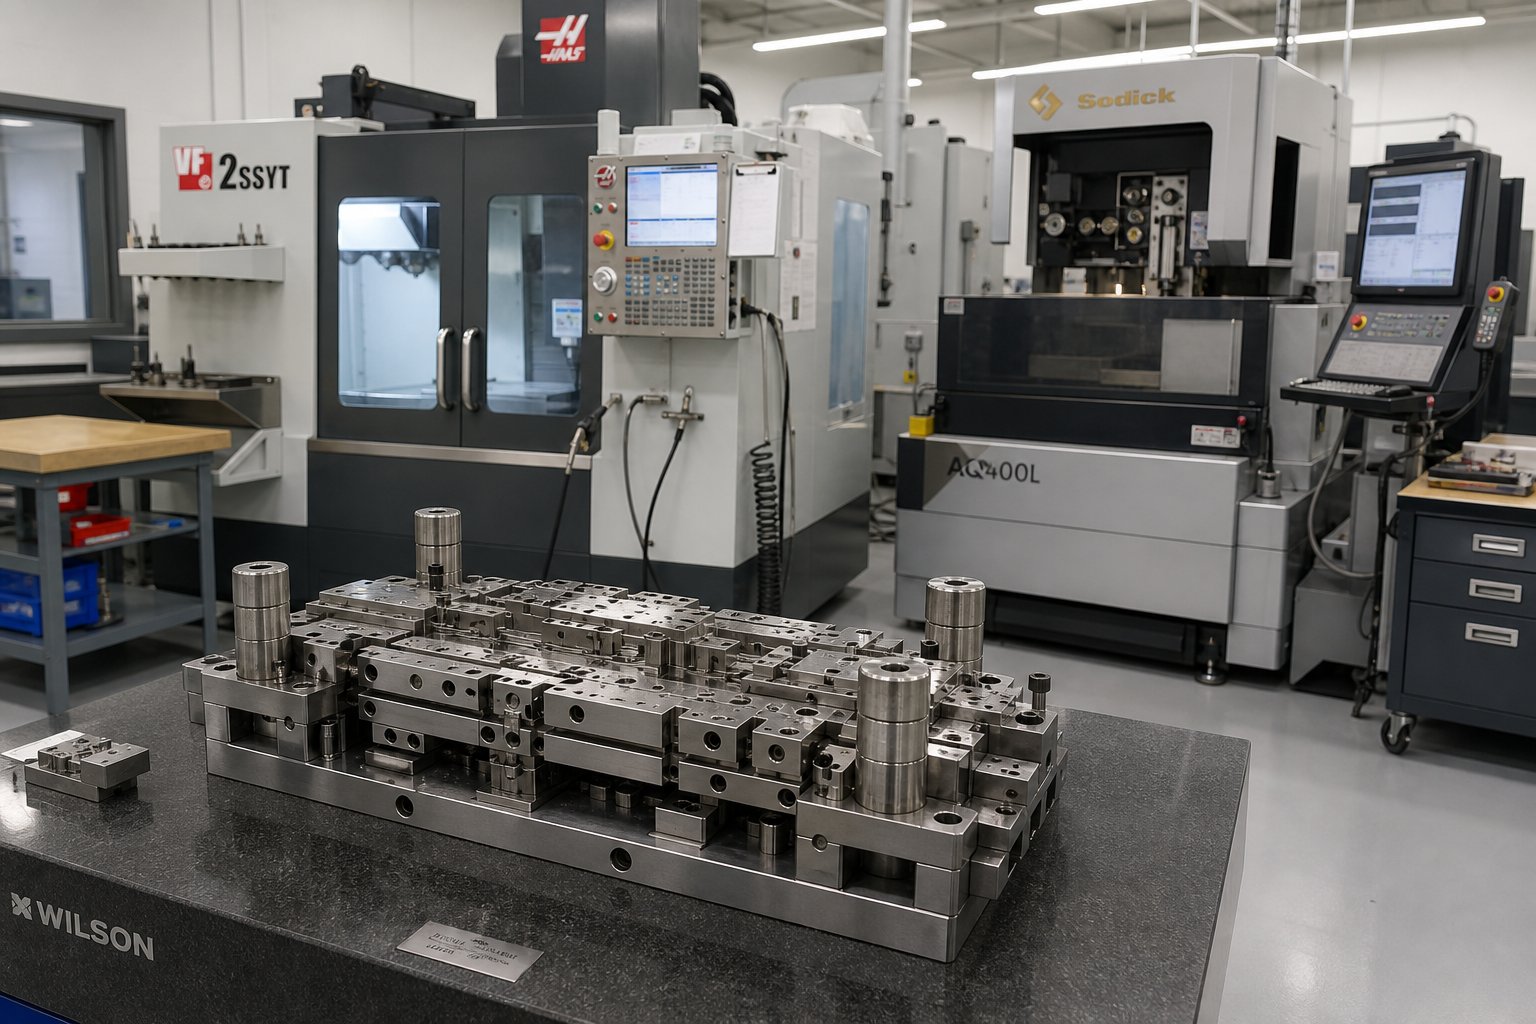
- Internt-progressivt verktøy og dysekapasitet- Designer og bygger produsenten dyser internt ved hjelp av wire EDM, CNC-maskinering og overflatesliping? Vertikalt integrert verktøy betyr raskere iterasjonssykluser, tettere kvalitetskontroll over dysekomponenter og raskere behandlingstid på modifikasjoner. Når verktøyjusteringer skjer under ett tak, eliminerer du kommunikasjonshull og planleggingsforsinkelser mellom separate verktøybutikker.
- Press tonnasjeområde og slaghastighet- Presskapasitet avgjør hvilke delstørrelser, materialtykkelser og formingskrefter butikken kan ta imot. En produsent som kjører presser fra 45 til 400+ tonn dekker alt fra delikate koblingsterminaler til tyngre strukturelle braketter. Slaghastighet (slag per minutt) forteller deg om gjennomstrømningspotensialet og om utstyret deres matcher volummålene dine.
- Materialspesifikk-opplevelse- Ikke alle butikker håndterer alle underlag likt. Be om eksempler på produksjonskjøringer i materialet ditt. En produsent med erfaring i rustfritt stål oppfører seg annerledes på formdesignstadiet enn en som spesialiserer seg på kobber eller aluminium. Materialkjennskap fører direkte til færre verktøyrevisjoner og strammere første-utbytte.
- Ingeniørstøtte og DFM-samarbeid- De beste produsentene av progressive matriser fungerer som tekniske partnere, ikke bare leverandører. Se etter leverandører som tilbyr Design for Manufacturability-gjennomgang før verktøyet starter. Tidlig-DFM-samarbeid kan redusere skrot, strømlinjeforme verktøy og forbedre ytelsen til deler før produksjonen starter.
- Sekundæroperasjoner og etterbehandling- Kan de håndtere plettering, varmebehandling, tapping, sveising eller montering i-hus eller gjennom administrerte partnere? Progressive formmetallstemplingstjenester som strekker seg utover pressen reduserer forsyningskjedens kompleksitet og forkorter ledetidene.
- Prototyping gjennom produksjonsskalerbarhet- En produsent som er i stand til å støtte tidlig prototypeverktøy og deretter gå over til herdede produksjonsstanser, gir deg én enkelt partner gjennom hele programmets livssyklus, fra validering til store-volumkjøringer.
Produsenter med-egenskap for progressiv formdesign, som f.eksYICHEN, kan redusere iterasjonssykluser fordi verktøydesign, maskinering, konstruksjon og validering skjer innenfor én operasjon. For produksjonsingeniører som ønsker tett repeterbarhet og skalerbar masseproduksjon, eliminerer den integrerte tilnærmingen forsinkelsene og feilkommunikasjonen som vanligvis plager verktøyordninger fra flere-leverandører.
Spørsmål å stille før du forplikter deg til en leverandør
En dyktig butikk vil svare på disse uten å nøle. Vage eller defleksive svar er i seg selv et datapunkt:
- Hva er din typiske ledetid fra designgodkjenning til første artikkelproduksjon?
- Hvor mange stasjoner designer du vanligvis for deler med lignende geometri og materiale som mine?
- Eier og vedlikeholder du alt av progressive verktøy i-huset, eller er noen del outsourcet?
- Kan du levere PPAP-dokumentasjon på nivået min bransje krever?
- Hvilke pressetonnasjer og -hastigheter vil styre min del, og hva er din nåværende kapasitetsutnyttelse?
- Tilbyr du DFM-tilbakemelding før du avslutter formdesign, og er ingeniørteamet ditt involvert i sitering?
- Hvordan håndterer du verktøyvedlikehold, skjerpingsplaner og reservekomponenter for lange produksjonsserier?
Disse spørsmålene tvinger spesifisitet. Du vil raskt skille progressive formstemplingstjenester som virkelig investerer i ingeniørkunst fra de som bare formidler verktøy og pressetid.
Røde flagg som signaliserer potensielle kvalitets- eller leveringsproblemer
Se etter disse advarselsskiltene under evalueringen. Enhver enkelt krever dypere etterforskning. Flere flagg sammen antyder at du bør gå videre:
- Ingen internt-verktøy- Hvis en leverandør outsourcer all formkonstruksjon, mangler de direkte kontroll over den mest kritiske variabelen i programmet ditt. Endringer tar lengre tid, kvalitetstilsyn deler seg på tvers av organisasjoner, og ansvarlighet blir uskarpt.
- Motvilje mot å dele prosesskapasitetsdata- En produsent som er trygg på prosessene sine, vil raskt gi CpK-data, SPC-diagrammer eller eksempler på inspeksjonsrapporter. Motstand her maskerer ofte inkonsekvens.
- Sitat uten å gjennomgå delens geometri i detalj- Nøyaktig progressiv formsitering krever grundig gjennomgang av CAD-data, toleranser og materialspesifikasjoner. Et raskt tilbud basert på minimal informasjon fører vanligvis til endring av bestillinger senere.
- Ingen tydelig DFM-tilbakemeldingssløyfe- Hvis leverandøren godtar tegningen din uten å foreslå noen forbedringer eller flagge potensielle formingsutfordringer, er deres ingeniørengasjement sannsynligvis overfladisk.
- Vage svar om kapasitet og ledetid- Produsenter på eller nær kapasitet kan godta bestillingen din og slite med å levere til avtalt tid. Spør om nåværende maskinutnyttelse og hvordan de håndterer etterspørselssvingninger.
Evaluering handler ikke bare om å finne en leverandør som kan gjøre din del. Det handler om å identifisere en progressiv formprodusent hvis infrastruktur, ingeniørkultur og kvalitetssystemer samsvarer med kravene til programmet ditt gjennom hele produksjonstiden. Det billigste tilbudet representerer sjelden den laveste totalkostnaden, en realitet som blir smertelig tydelig når verktøyrevisjoner, leveringsslipper og kvalitetsslipp begynner å bli sammensatt.
Vanlige feil når du velger en Progressive Die Stamping Partner
Å vite hva du skal se etter hos en leverandør er halve ligningen. Den andre halvparten erkjenner feiltrinnene som stille øker kostnadene, avsporer tidslinjer og tvinger dyre kurskorreksjoner måneder inn i et program. Disse feilene dukker opp gjentatte ganger på tvers av bransjer, og de fleste deler en felles rot: beslutninger tatt på ufullstendig informasjon eller feilplasserte prioriteringer.
Feil som fører til kostbare omarbeidelser av verktøy
Følgende fallgruver er oppført etter alvorlighetsgraden av innvirkningen på de totale programkostnadene. Hver av dem blander seg nedstrøms, så å fange dem tidlig gir utbytte:
- Valg av leverandør utelukkende basert på oppgitt stykkpris- Det laveste tilbudet gjenspeiler ofte den minste tekniske investeringen på forhånd. Når progressiv stanseformdesign mangler strenghet i begynnelsen, viser gapet seg senere som verktøyrevisjoner, dimensjonsdrift og produksjonsstans. Tekniske beslutninger i progressiv formdesign kan diktere opptil 80 % av de totale produksjonskostnadene, noe som betyr et røverkjøp som sparer på DFM-analyse nesten alltid koster mer i løpet av programmets levetid.
- Hopp over design for produksjonsvennlig samarbeid- Å fullføre delens geometri uten innspill fra stemplingspartneren din låser problemer som progressiv verktøy ikke lett kan fikse. For trange toleranser på ikke-kritiske egenskaper, bøygeometrier som bekjemper materialets kornretning, eller hullplasseringer for nærme til å danne kanter, tvinger alle frem flere dysestasjoner, lavere pressehastigheter og høyere skraphastigheter. Tidlige DFM-verksteder sparer uker med forsinkelser og tusenvis av dollar ved å løse disse problemene før verktøystål kuttes.
- Undervurderer ledetider for verktøy- Komplekse progressive stansematriser med 10 eller flere stasjoner krever 12 til 20 uker for design, maskinering, montering og utprøving. Kjøpere som antar at verktøy kommer på halvparten av tiden, ender opp med å presse produsentene til snarveisvalidering, noe som fører til kvalitetsproblemer i produksjonen.
- Unnlatelse av å verifisere materialsertifiseringer og testrapporter- En leverandør som ikke kan produsere fabrikksertifiseringer, mekaniske testresultater eller materialsporbarhetsdokumentasjon, kan erstatte karakterer eller stole på ubekreftet lager. Dette skaper samsvarsrisiko i regulerte bransjer og kan endre formingsadferd uforutsigbart.
- Ignorerer sekundære operasjonsmuligheter- Hvis delen din trenger tapping, plettering eller varmebehandling, og stanseleverandøren din outsourcer alt uten tilsyn, har du introdusert kvalitetshull og usikkerhet om leveringstid som ikke vises før delene kommer ufullstendige eller uten spesifikasjoner.
- Bekrefter ikke produksjonskapasitet for dine nødvendige volumer- En butikk som kjører med 90 % utnyttelse kan godta bestillingen din, men mangler båndbredden til å møte leveringsvinduene dine. Spør direkte om kapasitetens takhøyde og hvordan de håndterer etterspørselstopper.
- Hopp over prøvekjøringer eller pilotproduksjon- Å gå rett fra verktøyutprøving til full-produksjon uten en kontrollert pilotkjøring eliminerer siste mulighet til å fange opp dimensjonsdrift, overflateproblemer eller prosessustabilitet før tusenvis av deler sendes.
Oversett faktorer som påvirker de totale eierkostnadene
Mønsteret på tvers av alle syv feilene er det samme: optimalisering for synlige kostnader mens du ignorerer skjulte kostnader. Totale eierkostnader for stemplede komponenter går langt utover den synlige prisen per del, og omfatter verktøyvedlikehold, skrapkasting, omarbeidingsarbeid, leveringsforsinkelser og kvalitetsrømming som når samlebåndet ditt eller kunden din.
En progressiv stanseformdesign som koster 15 % mer på forhånd, men eliminerer to verktøyrevisjoner, halverer skrap og leverer stabile deler fra dag én, representerer lavere totalkostnad enn budsjettalternativet som brenner gjennom tre måneder med tekniske endringer. Kjøpere som bestemmer seg rundt TCO i stedet for stykkpris, lander konsekvent på mer dyktige partnere og jevnere produksjonslanseringer.
Takeaway er ikke at kostnaden spiller ingen rolle. Det er at kostnaden trenger kontekst. Evalueringsrammeverket ditt, sjekklisten for sertifiseringer og tekniske spørsmål er alt sammen med i en innkjøpsbeslutning som tar hensyn til hele livssyklusen til det progressive verktøyet ditt og delene det produserer. Med den klarheten er du klar til å handle.
Ta neste skritt mot den rette produksjonspartneren
Du har kartlagt prosessen, forstått økonomien, identifisert sertifiseringene din bransje krever, og bygget et rammeverk for å skille dyktige leverandører fra risikofylte. Det gjenværende trinnet er utførelse: å gjøre denne kunnskapen om til en strukturert innkjøpshandlingsplan som flytter prosjektet ditt fra evaluering til produksjon-klar forpliktelse.
Bygg din produsentkortliste
Motstå impulsen til å sende din tilbudsforespørsel til et dusin leverandører samtidig. En målrettet kortliste med tre til fem produsenter av metallstempling, forhåndskvalifisert i forhold til dine tekniske kriterier og kvalitetskriterier, gir bedre resultater enn et bredt utvalg av forespørsler. Du vil få mer gjennomtenkte teknisk tilbakemeldinger, raskere behandling av detaljerte tilbud og klarere signaler om hvilke butikker som virkelig vil ha programmet ditt kontra de som kaster et bredt nett.
Filtrer kandidater ved å bekrefte at de har sertifiseringene søknaden din krever, betjener presser i tonnasje- og hastighetsområdet delen krever, og har dokumentert erfaring med materialet ditt. Prioriter deretter de som tilbyr-husverktøy og DFM-samarbeid, siden disse egenskapene direkte reduserer iterasjonstiden og programrisikoen.
Neste trinn mot produksjon-Klart innkjøp
Bruk denne sjekklisten som handlingssekvens herfra og fremover:
- Valider volumbegrunnelse- Bekreft at de anslåtte årlige kvantitetene krysser breakeven-terskelen der progressive formverktøy gir lavere-delkostnad enn alternativer. Hvis du er under 50 000 enheter, se om en enklere metode tjener deg bedre.
- Låsmateriale og toleransespesifikasjoner- Fullfør underlaget, tykkelsen og kritiske dimensjoner før du engasjerer leverandører. Tvetydighet her genererer vage sitater og inviterer til feiljustering senere.
- Identifiser nødvendige sertifiseringer- Match bransjens forskriftsmiljø til passende kvalitetsstandard (ISO 9001 baseline, IATF 16949 for bilindustrien, AS9100 for romfart, ISO 13485 for medisinsk). Eliminer enhver leverandør som mangler din.
- Lag en kriterievektet-kortliste- Score kandidater mot evalueringsrammeverket:-internt verktøy, pressekapasitet, materialerfaring, DFM-støtte, sekundære operasjoner og kapasitet.
- Be om DFM-gjennomgang før du forplikter deg- Del CAD-dataene dine og be utvalgte leverandører om tilbakemelding om produksjonsevne. Kvaliteten på deres DFM-respons forteller deg mer om teknisk dybde enn noen brosjyre.
- Krev en pilotproduksjon- Før du godkjenner full-produksjon, insister på en kontrollert prøvekjøring med dimensjonsbekreftelse og data om prosesskapasitet. Dette er ditt siste sjekkpunkt før skala.
For innkjøpsteam og produksjonsingeniører som anskaffer progressive stansematriser for høy-volummetalldeler som krever multi-stasjonsforming og tett repeterbarhet, effektiviserer et progressivt stemplingsselskap med integrerte funksjoner fra formdesign til skalerbar masseproduksjon hele prosessen. Produsenter likerYICHENtilby denne ende-til-tilnærmingen, som dekker utvikling av høyhastighets progressive stanseverktøy og volumproduksjon under én operasjon. Vurder dem sammen med andre kvalifiserte leverandører identifisert gjennom den kriteriebaserte-evalueringen som er skissert ovenfor.
Målet er ikke å finne det billigste tilbudet. Det er for å finne den progressive metallstemplingspartneren hvis ingeniørkultur, kvalitetsinfrastruktur og produksjonskapasitet stemmer overens med programmets fulle livssyklus. Still de vanskelige spørsmålene tidlig, verifiser påstander med data, og la evalueringsrammeverket ditt gjøre filtreringen. Den riktige produsenten vil ønske denne granskingen velkommen fordi deres evner taler tydelig under den.
Ofte stilte spørsmål om Progressive Die Stamping Produsenter
1. Hva er minimumsbestillingsvolumet for at progressiv stansing skal være kostnadseffektivt-?
Progressiv formstempling blir typisk økonomisk levedyktig ved årlige volumer på 50 000 til 100 000 enheter eller mer. Under denne terskelen gir enklere metoder som enkelt-stempling eller CNC-laserskjæring ofte bedre økonomi per-del fordi de krever mindre verktøyinvesteringer på forhånd. For ultra-enkle delgeometrier kan noen produsenter rettferdiggjøre progressiv verktøy ved 30 000 til 50 000 enheter. Nøkkelen er å be om en break-even-analyse fra leverandøren din som tar hensyn til anslåtte volumer, forventet verktøylevetid og eventuelle sekundære operasjoner for å fastslå nøyaktig hvor investeringen lønner seg for ditt spesifikke prosjekt.
2. Hvor lang tid tar det å bygge en progressiv stempling?
Komplekse progressive stemplingsstanser med 10 eller flere stasjoner krever vanligvis 12 til 20 uker for design, maskinering, montering og utprøving. Enklere dyser med færre stasjoner kan komme inn raskere, men å forhaste valideringsfasen fører ofte til kvalitetsproblemer i produksjonen. Produsenter med egen-verktøyfunksjoner, inkludert wire EDM, CNC-maskinering og overflatesliping, kan ofte komprimere tidslinjer sammenlignet med butikker som outsourcer formkonstruksjon. Bedrifter som YICHEN som håndterer dysedesign gjennom produksjon under ett tak eliminerer leveringsforsinkelser mellom separate verktøybutikker, noe som kan spare uker på den totale ledetiden.
3. Hvilke sertifiseringer bør en progressiv stanseprodusent ha?
De nødvendige sertifiseringene avhenger av din bransje. ISO 9001 fungerer som den grunnleggende kvalitetsstyringsstandarden hver leverandør bør ha. Automotive applikasjoner krever IATF 16949, som legger til forebygging av defekter og forsyningskjedekontroller. Luftfartsprogrammer krever AS9100 for konfigurasjonsadministrasjon og forebygging av forfalskede deler. Komponenter for medisinsk utstyr trenger ISO 13485 for overholdelse av forskrifter og risikostyring. Utover sertifiseringer, verifiser at leverandører kan produsere PPAP-dokumentasjon (Production Part Approval Process) som gir data-støttet bevis på at prosessen deres leverer samsvarende deler gjentatte ganger før masseproduksjonen starter.
4. Hvilke materialer kan brukes i progressiv stansing?
Vanlige materialer inkluderer karbonstål, rustfritt stål (300- og 400-serien), kobber, aluminium, messing og berylliumkobber. Hvert materiale oppfører seg forskjellig under stempling på grunn av variasjoner i hardhet, duktilitet og tilbakespring. Kobber dannes for eksempel lett med minimal verktøyslitasje, noe som gjør det ideelt for elektriske kontakter, mens rustfritt stål krever flere formingsstasjoner og akselererer verktøyslitasje på grunn av arbeidsherding. Ikke alle produsenter håndterer alle materialer like godt, så kontroller at din potensielle leverandør har dokumentert produksjonserfaring med ditt spesifikke underlag før du forplikter deg til verktøy.
5. Hvordan velger jeg mellom progressiv stansing og overføringsstansing?
Valget avhenger av delstørrelse, geometri og volum. Progressiv formstempling utmerker seg for små-til-middels store komponenter med kompleks multi-funksjonsgeometri ved svært høye volumer (50,000+ årlig), med hastigheter på 200 til 600+ slag per minutt. Overføringsformstempling passer til større eller dyptrukne-deler som ikke kan forbli festet til en bæreremse, vanligvis i volumer på 25,{11}} enheter per år, men med langsommere syklushastigheter. Progressive dies konsoliderer alle operasjoner i én kontinuerlig stripe{13}}matet prosess, mens transfer dies flytter individuelle emner mellom separate stasjoner ved hjelp av mekaniske fingre. Hvis delen din passer på en stripe og volumet er høyt, gir progressive dies lavere kostnad per{15}}del og raskere gjennomstrømning.


