


Definere bypass-hakk og deres rolle i stemplingskonstruksjon
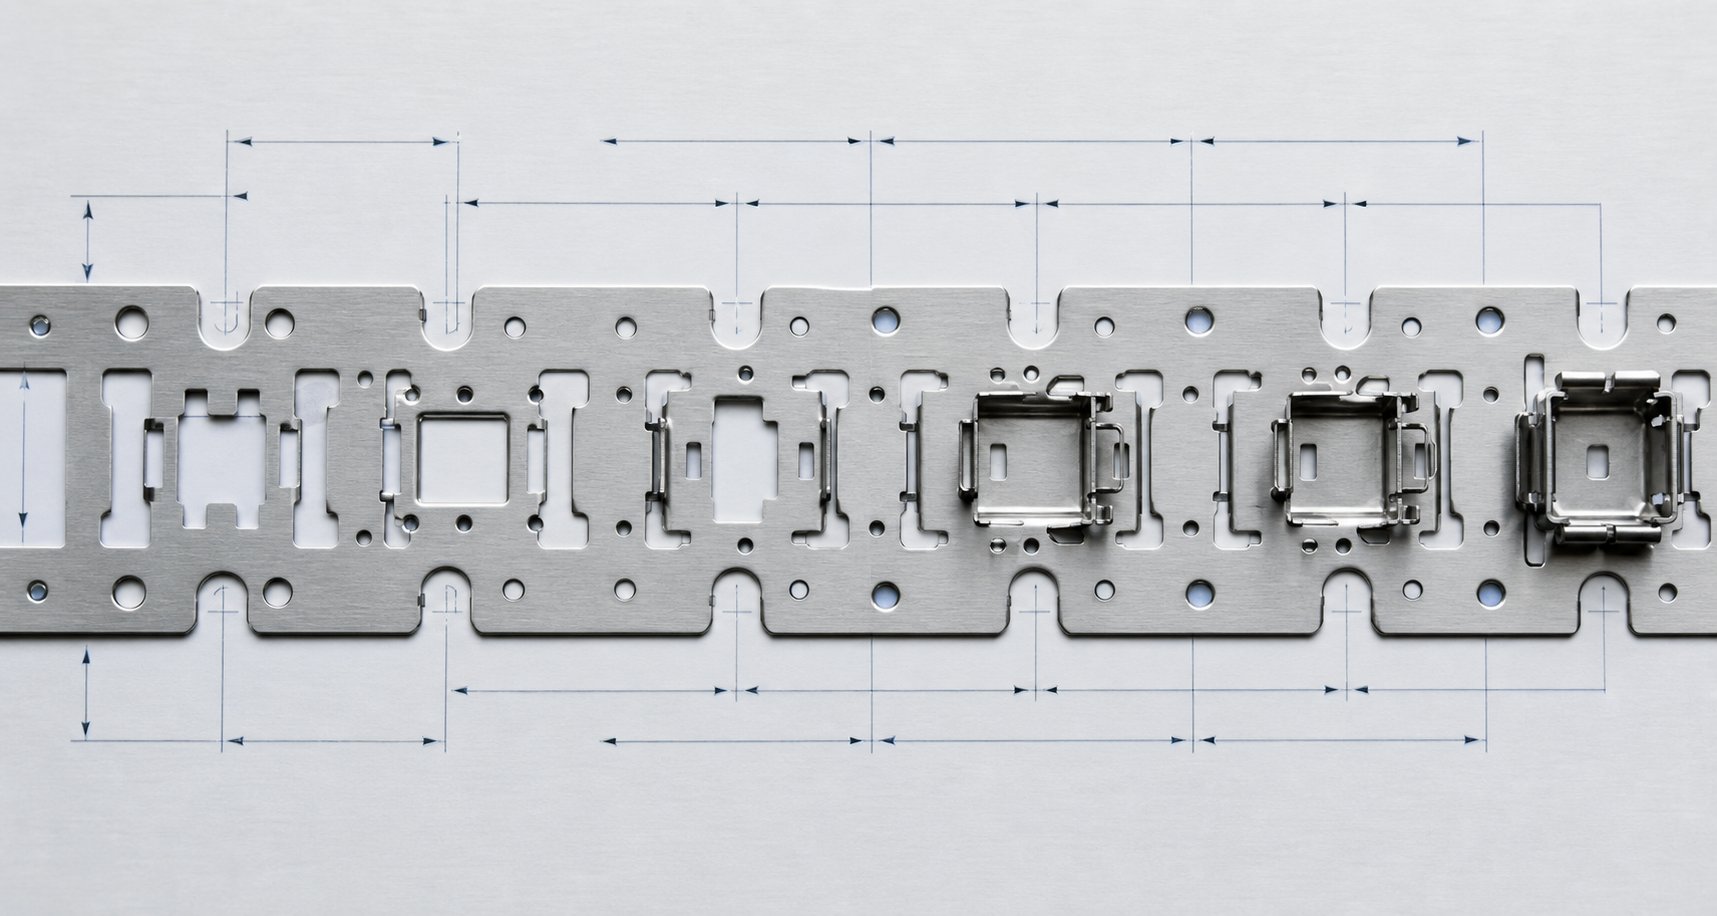
Når du ser på et stripeoppsett for en progressiv terning, vil du legge merke til små utskjæringer langs bærekantene eller mellom stasjoner som virker nesten tilfeldige. Det er de ikke. Disse funksjonene, bypass-hakk, representerer en av de mest bevisst konstruerte aspektene ved stansematriser for platemetall, men deres vitenskapelige begrunnelse er sjelden dokumentert på en måte som tilfredsstiller ingeniørfaglig gransking.
Hva er bypass-hakk i progressive stemplingsstanser
Bypass-hakk er kontrollerte avlastningsfunksjoner som med vilje kuttes inn i bærestrimmelen til en progressiv stanseform for å styre materialflyt, omfordele skjærspenning og redusere gjennomslagskrefter under formingsoperasjoner. De eksisterer som både negative hakk (materiale fjernet) og positive hakk (materiale lagt til eller stående) for selektivt å endre strimmelstivhet på kritiske steder.
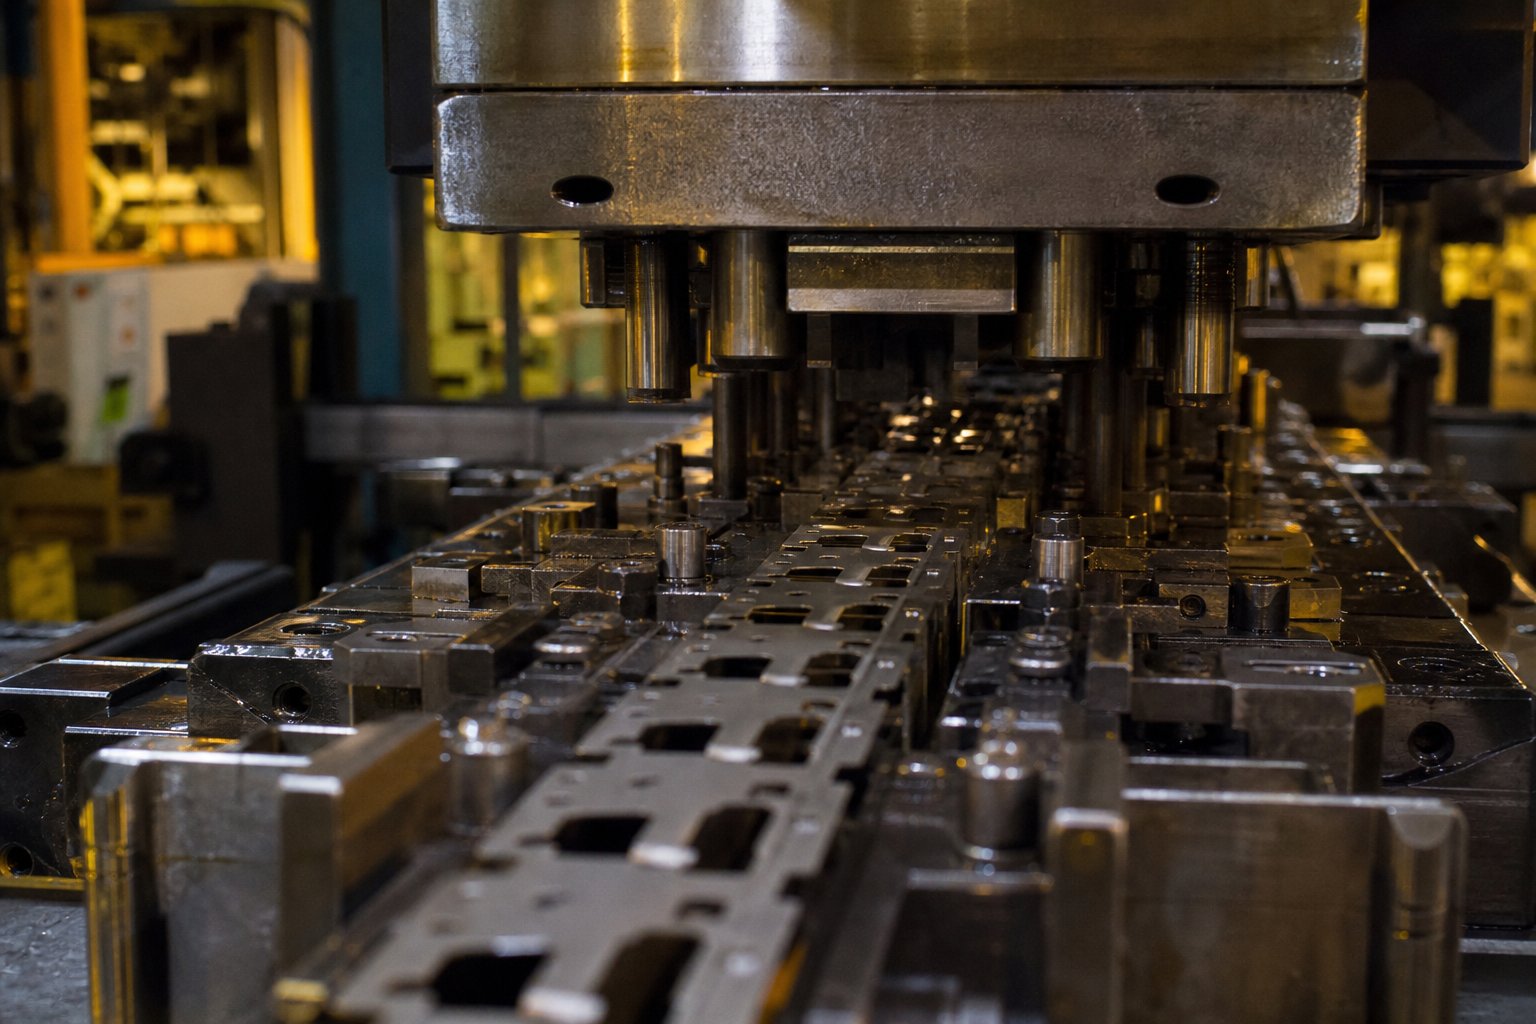
Såhva er metallstempling i kjernen? Det er transformasjonen av flatt arkmateriale til ferdig geometri gjennom en sekvens av kutte-, bøye- og formingsoperasjoner. I en progressiv dyse, går stripen frem gjennom flere stasjoner mens den fortsatt er festet til en bærervev. Hver stasjon påfører krefter som samhandler med tilstøtende stasjoner gjennom selve stripen. Bypass-hakk avbryter denne kraftoverføringsbanen på en kontrollert måte, og isolerer deformasjonssoner slik at hver stasjon kan gjøre sitt arbeid uten å ødelegge nabofunksjoner.
Stemplingsdefinisjonen de fleste ingeniører lærer dekker den grunnleggende mekanikken til stansing og forming. Men å forstå hva som er matriser i praksis betyr å erkjenne at hver funksjon i en progressiv formstrimmel har en mekanisk hensikt. Bypass-hakk er intet unntak. De fungerer som konstruerte spenningsgrenser, og kontrollerer hvor og hvordan bæreremsen deformeres under hvert presseslag.
Hvorfor tekniske begrunnelser er viktigere enn butikk-gulvtradisjon
Her er problemet. Mange negative og positive bypass-hakk i stanseplater av metall ble utviklet gjennom tiår med prøving-og-feil i verktøyrom. En erfaren stanseprodusent legger til et hakk fordi "det fungerte forrige gang" eller "slik har vi alltid gjort det." Resultatet? Spesifikasjoner som ikke kan forsvares i en designgjennomgang, kan ikke skaleres til nye materialer eller geometrier, og kan ikke optimaliseres uten dyre prøvesykluser.
Hvis du er en formdesigner eller prosessingeniør, trenger du mer enn nedarvet praksis. Du trenger den tekniske begrunnelsen som forklarer hvorfor en spesifikk hakkdybde, -bredde og -plassering gir ønsket avlastning. Du må forstå mekanikken godt nok til å forutsi hva som skjer når materialegenskapene endres, når stripebredden blir smalere eller når dannelsen øker på en bestemt stasjon.
Denne artikkelen bygger bro over dette gapet. I stedet for bare å si at bypass-hakk brukes i stemplingsprosessen, forklarer det den underliggende vitenskapen: spenningsfordelingsteori, materialanisotropi, kontrollert avlastningsmekanikk og deres interaksjon med bærestrimmeldesign. Målet er å gi deg vokabularet og fysikken til å spesifisere omgå hakk med selvtillit, støttet av første prinsipper i stedet for butikk-folklore alene.
Mekanikken starter med å forstå nøyaktig hvordan krefter forplanter seg gjennom en bærestrimmel under formingen, og hva som skjer på materialnivå når du introduserer en bevisst diskontinuitet i den lastbanen.
Grunnleggende mekanikk bak funksjonen for bypass-hakk
Se for deg en kontinuerlig stripe av metall som går gjennom en progressiv matrise. På hver stasjon påfører slag og formingsverktøy krefter på spesifikke soner på den stripen. Transportnettet som forbinder disse sonene er ikke passivt. Den overfører krefter sideveis, noe som betyr at det som skjer på stasjon fire kan påvirke den materielle tilstanden på stasjon fem før pressen i det hele tatt kontakter den. Denne kraftkoblingen er der bypass-hakkene tjener sin tekniske verdi.
Metallstemplingsprosessen i en progressiv dyse utsetter bæreremsen for et komplekst, konkurrerende sett med belastninger under hvert presseslag. Tegneoperasjoner trekker materiale innover.Stemplingsoperasjonergenerere plutselig skjærutløsning. Bøyeoperasjoner forskyver den nøytrale aksen og induserer lokalisert belastning. Uten intervensjon fungerer bærebåndet som en stiv bro som overfører alle disse kreftene samtidig på tvers av stasjoner, og skaper uforutsigbare interaksjoner som reduserer dimensjonsnøyaktigheten.
Bypass-hakk løser dette ved å utføre tre distinkte mekaniske funksjoner:
- Kontrollere materialflyt- Ved å lage kontrollerte avlastningspunkter i bæreren, lar bypass-hakk metallplater deformeres lokalt uten overdreven begrensninger fra tilstøtende stasjoner. Materiale kan trekke innover eller strekke seg utover ved en formingsstasjon uten å trekke den nærliggende emnegeometrien med seg.
- Omfordele skjærspenning- Under skjære- og gjennomboringsoperasjoner konsentreres skjærspenningen ved verktøyets-til-materialgrensesnitt. Bypass-hakk omdirigerer gjenværende spenning bort fra kritiske formingssoner, og forhindrer lokalisert ettergivelse eller mikro-sprekker som ellers ville forplante seg til ferdige deler.
- Reduserer gjennomslagskrefter-- Når en stans bryter gjennom materialet under blanking eller piercing, skaper den plutselige frigjøringen av lagret elastisk energi en snap{1}}gjennom-hendelse. Dette støtet overføres gjennom stripen og kan løfte den av dyseoverflaten, og forårsake feil-matinger og pilotfeiljustering ved nedstrømsstasjoner.
Hvordan bypass-hakk kontrollerer materialflyt under forming
I enhver stanseoperasjon av platemetall som involverer trekking eller strekking, må materialet strømme fra omkringliggende områder inn i formingssonen. Hvis bærestrimmelen er for stiv nær den stasjonen, motstår den denne strømmen. Resultatet er overdreven tynning i delveggen, rynker ved flensen, eller direkte splitting. Et bypass-hakk plassert oppstrøms eller nedstrøms for trekkstasjonen reduserer bærerens tverrsnittsmotstand, og lar materialet bevege seg fritt inn i dysehulrommet uten å bekjempe stripens langsgående stivhet.
Dette er det samme prinsippet bak elastiske nettbærere beskrevet i litteraturen om progressiv formdesign. Somveiledning for design av bærebåndbemerker, en solid bærer tillater ingen vertikal bevegelse av deler, og hele stripen må forbli flat gjennom hele slaget. Bypass-hakk introduserer selektiv kompatibilitet, og gir hver stasjon frihet til å deformere uavhengig mens stripen fortsatt mates pålitelig.
Stressomfordeling og snap-gjennom kraftreduksjon
Når en stanse skjærer gjennom materialet, frigjøres den lagrede elastiske energien i stripen nesten øyeblikkelig. Denne gjennomsmellingen- genererer en kraftspiss som beveger seg gjennom bæreren i begge retninger. I en stripe uten avlastningstrekk når piggen tilstøtende stasjoner som en forbigående sjokkbelastning. Over tusenvis av sykluser sliter denne gjentatte impulsen ut bæreren, forvrenger pilothullets geometri og akselererer slitasjen ved nabostasjoner.
Bypass-hakk fungerer som mekaniske-lavpassfiltre. Det reduserte tverrsnittet ved hakket absorberer og demper kraftpulsen før den når neste stasjon. Hakkroten deformeres elastisk under den forbigående belastningen, og konverterer kinetisk energi til lokalisert belastning i stedet for å overføre den nedover stripen. Moderne stemplingsteknologi utnytter dette prinsippet for å opprettholde strammere toleranser ved høyere pressehastigheter, der gjennomslagskrefter- blir mer alvorlige på grunn av økt akselerasjon og retardasjon av stempelet.
Forhindrer løfting av striper og feil-matingsforhold
Strip løfting er en av de vanligste produksjonsforstyrrelsene i progressive dyseoperasjoner. Når krefter som klikker- eller ubalanserte formingsbelastninger skyver stripen oppover fra dyseoverflaten, kan ikke pilotene gjen-koble rent i neste matesyklus. Strimmelen går frem i en feiljustert tilstand, noe som forårsaker overdimensjonerte hull, forskjøvede bøyelinjer og i alvorlige tilfeller skjæring av pilotpinnen.
Blant utprøvde metallstemplingsteknikker for å forhindre dette, reduserer bypass-hakk stripens evne til å overføre vertikale kraftkomponenter mellom stasjoner. Et hakk mellom en tung blankingstasjon og en presisjonsformingsstasjon frakobler deres dynamiske oppførsel. Blankestasjonens snap-forblir lokal. Formestasjonens strimmelkontakt forblir stabil. Matingsnøyaktigheten holder seg innenfor toleransen.
Uten disse avlastningsfunksjonene blir bærestrimmelens stivhet en forpliktelse snarere enn en eiendel. Den overfører hver krafthendelse over hele dysen, og skaper dimensjonsfeil som forsterker seg gjennom hver stasjon og progressiv materialtretthet som forkorter bærerens levetid. Geometrien til disse hakkene, deres dybde, bredde, vinkel og rotradius, bestemmer nøyaktig hvor mye frakobling de gir. Denne geometrien avhenger direkte av spenningsfordelingsteori og materialegenskaper, som styrer hvordan stripen reagerer på bevisste diskontinuiteter i tverrsnittet.
Spenningsfordelingsteori og hakkgeometriparametre
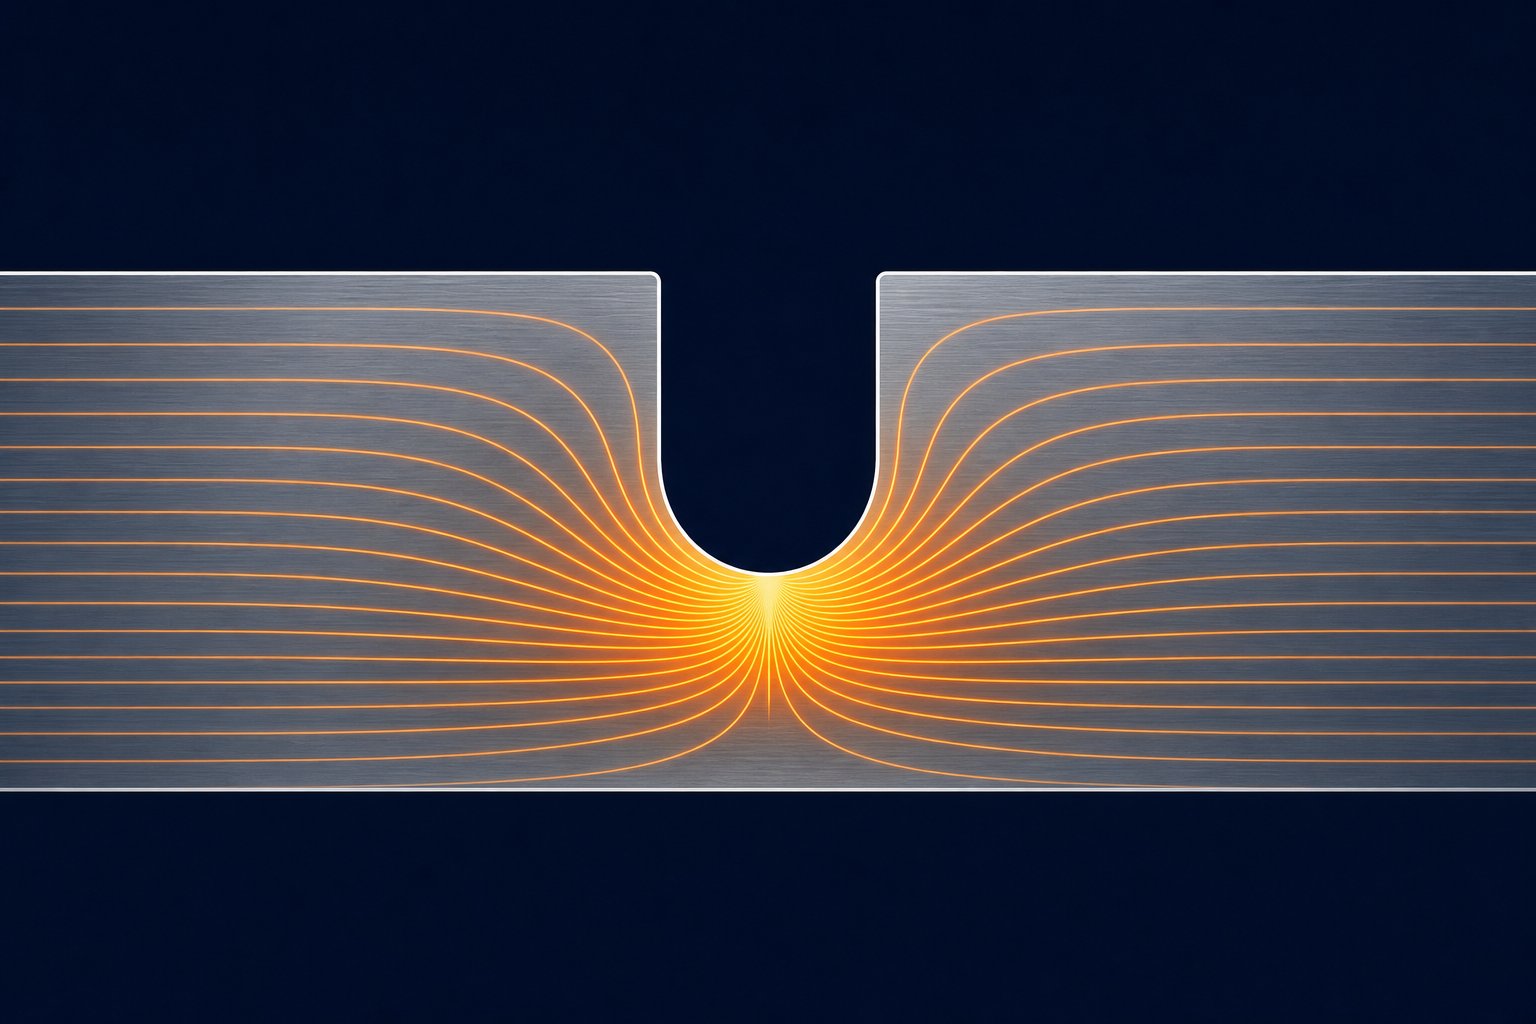
Hvert bypass-hakk introduserer en geometrisk diskontinuitet i bæreremsen. Denne diskontinuiteten endrer hvordan spenningen flyter gjennom materialet, og den spesifikke geometrien til hakket avgjør om det gir funksjonell frakobling eller bare svekker stripen uten å gi meningsfull avlastning. Forskjellen kommer ned til spenningskonsentrasjonsteori og hvordan den interagerer med strimmelens last-bærende tverrsnitt- under progressive dyseoperasjoner.
Spenningskonsentrasjonsteori anvendt på hakkgeometri
En spenningskonsentrasjon oppstår uansett hvor det er en brå endring i geometri som tvinger den interne lastbanen til å avlede rundt en diskontinuitet. Du kan visualisere stress som flyter gjennom en del som strømlinjer i en væske. Der disse linjene samles, rundt et hull, en hakkrot eller et skarpt hjørne, stiger den lokale spenningen betydelig over den nominelle verdien i det omkringliggende materialet. Forholdet mellom topp lokal spenning og nominell spenning erstresskonsentrasjonsfaktor, Kt.
I stemplingsformdesign er et bypass-hakk en bevisst spenningsforhøyer. Det høres kontraintuitivt ut. Hvorfor ville du med vilje opprette et sted hvor stress forsterkes? Fordi hakket ofrer en kontrollert sone av bæremateriale for å beskytte delens geometri. Ved å konsentrere belastningsenergien ved hakkroten, omdirigerer du deformasjon bort fra formelementer og inn i et område hvor det ikke skader den ferdige delen. Hakket absorberer de konkurrerende kreftene mellom stasjonene slik at kritiske formingssoner forblir uforstyrret.
Forholdet mellom hakkrotradius og Kt er godt etablert innen ingeniørmekanikk. En skarpere radius ved hakkroten gir en høyere spenningskonsentrasjonsfaktor, noe som betyr at toppspenningen på det stedet øker dramatisk i forhold til den omkringliggende stripen. En bredere, mer generøs radius fordeler lasten over et større område, reduserer toppspenningen, men reduserer også hakkets effektivitet som en frakoblingsfunksjon. Forskning på hakkeffekter bekrefter at etter hvert som Kt øker, blir det lokale stressfeltet mer alvorlig og mer lokalisert, mens lavere Kt-verdier sprer stresset over en større sone.
For en rektangulær stang med motsatte kanthakk, hvis stangen er 12 mm bred med en hakkradius på 2 mm, når spenningskonsentrasjonsfaktoren ca. 3,05. Dette betyr at toppspenningen ved hakkroten er over tre ganger høyere enn den nominelle spenningen i det gjenværende-tverrsnittet. I progressive formbærerstrimler gjelder samme prinsipp. Et hakk med en tett rotradius konsentrerer spenningen skarpt, og skaper en aggressiv avkoblingsgrense. Et hakk med stor rotradius gir en mer gradvis overgang, egnet for applikasjoner der du trenger delvis avlastning uten å risikere at tretthet sprekker ved hakkroten over tusenvis av pressesykluser.
Dette er kjerneavveiningen i utformingen av metallstemplingsforme: skarpere hakk frakobles mer effektivt, men skaper høyere tretthetsrisiko; mildere hakk varer lenger, men gir kanskje ikke tilstrekkelig isolasjon mellom stasjonene. Dyseprosessen krever balansering av disse konkurrerende kravene basert på produksjonsvolum, materialegenskaper og alvorlighetsgraden av formingsoperasjoner på tilstøtende stasjoner.
Nøytral akseforskyvning og dens innflytelse på hakkplassering
Under bøyeoperasjoner i en progressiv dyse forblir ikke materialets nøytrale akse, planet der spenningen går fra strekk på den ytre overflaten til kompresjon på den indre overflaten i det geometriske sentrum av arktykkelsen. Den forskyves mot innsiden av svingen. Graden av forskyvning avhenger av forholdet mellom bøyeradius og materialtykkelse (R/t-forhold) og materialets arbeidsherdeegenskaper.
Hvorfor har dette betydning for plassering av bypass-hakk? Fordi den nøytrale akseforskyvningen bestemmer hvor strimmelen opplever maksimal strekkbelastning under formingen. Hvis et bypass-hakk er plassert der bærestrimmelen bøyes når den går mellom stasjoner, blir hakkroten stedet for maksimal tøyningskonsentrasjon over den allerede-forhøyede bøyetøyningen. Plassering av hakket på feil sted langs listens bøyeprofil kan gjøre en funksjonell avlastningsfunksjon til et sprekkinitieringssted.
Minste bøyeradiusforhold gir veiledning her. For en gitt materialtykkelse t, er det en minimum innvendig bøyeradius under hvilken de ytre fibrene overskrider forlengelsesgrensen og sprekker. Når R/t-forholdet er lite (tette bøyninger), forskyves den nøytrale aksen betydelig innover, noen ganger til 30-40 % av tykkelsen fra den indre overflaten i stedet for de nominelle 50 %. Et bypass-hakk plassert i et område som opplever denne tette-radiusbøyningen, må ta hensyn til den forhøyede ytre fiberbelastningen. Hakkrotradiusen må være generøs nok til at dens egen spenningskonsentrasjon ikke forverrer bøyetøyningen til bruddpunktet.
I praktisk stemplingsdesign betyr dette at bypass-hakkene er best plassert i flate områder av bæreremsen, vekk fra enhver naturlig bøyning som oppstår når stripen løftes over løftere eller bøyer seg mellom dysestasjoner. Når et hakk må eksistere nær en bøyeovergang, krever dets dybde og rotradius nøye spesifikasjoner for å forhindre at den kombinerte spenningstilstanden overskrider materialets utmattelsesutholdenhet.
Den kritiske parameteren er hakkdybde i forhold til materialtykkelse. Et hakk som fjerner 30-50 % av stripens tverrsnitt ved bærekanten skaper tilstrekkelig reduksjon i bøyestivhet til å frakoble tilstøtende stasjoner. Et hakk som fjerner bare 10-15 % av tverrsnittet kan være for grunt til å avbryte kraftoverføringen meningsfullt, og skape en svekket sone uten funksjonell fordel. Omvendt vil et hakk som overstiger 60 % av strimmelbredden kompromittere matestivheten og kan føre til at holderen spenner seg under matemekanismens skyvekraft.
Følgende tabell oppsummerer de viktigste geometriparameterne for et metallstanse-omløpshakk og den tekniske begrunnelsen bak hver spesifikasjon:
| Geometri parameter | Typisk rekkevidde | Teknisk begrunnelse |
|---|---|---|
| Hakkdybde | 30-50 % av bærerbredden | Må redusere tverrsnittsstivheten nok til å frakoble stasjonskrefter. For grunt gir ingen lindring; for dypt kompromitterer strimmelfôringsintegriteten. |
| Hakkbredde (langs stripsretning) | 1,0t til 3,0t (t=materialtykkelse) | Styrer lengden på spenningsovergangssonen. Bredere hakk skaper et lengre kompatibelt område, men forbruker mer strimmelmateriale og reduserer matehastigheten. |
| Hakkvinkel (avsmalnende sidevegg) | 0 grader til 30 grader fra vinkelrett | Vinklede sidevegger reduserer bråheten i den geometriske overgangen, og senker Kt ved inngangspunktene for hakket. Vinkelrette vegger skaper skarpere spenningsgradienter for aggressiv frakobling. |
| Rotradius | 0,5t til 2,0t minimum | Styrer Kt direkte på det dypeste punktet. Mindre radier konsentrerer stress mer aggressivt, men øker tretthetsrisikoen. Større radier sprer lasten og forlenger bærerens levetid på bekostning av mindre lokalisert frakobling. |
| Forholdet mellom dybde-til-tykkelse | Varierer med materialets duktilitet | Bestemmer om hakkroten forblir i det elastiske regimet under syklisk belastning eller gjennomgår plastisk deformasjon som fører til progressiv sprekkdannelse. |
Hver av disse parameterne samhandler med de andre. Et dypt hakk med en generøs rotradius kan gi samme effektive Kt som et grunnere hakk med en tettere radius, men de gir forskjellige tøyningsfeltgeometrier og ulik utmattingsytelse over produksjonslevetiden. Beslutningen om stemplingsdesign avhenger av hvilken kombinasjon som gir tilstrekkelig stasjonsfrakobling samtidig som den overlever det nødvendige produksjonsvolumet uten sprekker.
Disse geometriforholdene forteller deg hvordan du skal dimensjonere et bypass-hakk for en gitt spenningstilstand. Men selve materialet bestemmer hvordan det hakket faktisk oppfører seg under belastning. Duktile materialer omfordeler stress gjennom lokal flyt ved hakkroten, noe som effektivt gjør konsentrasjonen stump over tid. Sprø eller høy-materialer kan ikke omfordeles like lett, noe som gjør den som-designede Kt-verdien til en mye mer nøyaktig prediktor for virkelig-verdens ytelse. Materialets strekkegenskaper, arbeidsherdehastighet og forlengelseskapasitet påvirker alle hvor tilgivende eller utilgivende en gitt hakkgeometri vil være i bruk.
Materialegenskaper som driver omkjøringsdimensjoner
En hakkgeometri som yter feilfritt i bløtt stål kan forårsake katastrofale bærersprekker i rustfritt stål innen noen få tusen treff. Den samme dybden og rotradiusen som gir ren frakobling i ett materiale kan gi enten utilstrekkelig avlastning eller for tidlig utmattingssvikt i et annet. Materialegenskaper er ikke sekundære hensyn i spesifikasjoner for bypass-hakk. De er de viktigste driverne.
Fire mekaniske egenskaper dominerer bypass-hakk-adferd: strekkfasthet, flytestyrke, forlengelsesprosent og arbeidsherdingseksponenten (n-verdi). Sammen bestemmer disse hvordan bærestrimmelen reagerer på den gjentatte sykliske belastningen ved hakkroten under progressiv dyseoperasjon.Forskning på robuste stemplingsprosesserbekrefter at materialkarakterisering er avgjørende ikke bare for å danne delens geometri, men for hvert ledd i produksjonskjeden, inkludert bæreremspålitelighet.
Designprinsipper for hakk i mykt stål og karbonstål
Stempling av karbonstål representerer det mest tilgivende scenarioet for bypass-hakkdesign. Milde stål som SPCC, SAE 1008 og SAE 1010 tilbyr vanligvis forlengelsesverdier på 28-42 % og moderate strekkfastheter i området 270-400 MPa. Den høye forlengelsen oversetter direkte til toleranse for dypere hakk. Materialet ved hakkroten kan gjennomgå lokal plastisk deformasjon uten sprekkinitiering fordi det har en betydelig duktilitetsreserve igjen etter at hakkgeometrien konsentrerer tøyningen.
Når du arbeider med kaldvalset stålstempling i kategorien bløtt stål, betyr det relativt lave strekkforholdet-til-strekk (vanligvis 0,55-0,70) at materialet herder gradvis etter hvert som det deformeres. Dette er faktisk gunstig ved hakkroten. Ettersom bærestrimmelen bøyer seg under hvert presseslag, stivner hakkrottøyningen- litt, noe som øker dens lokale motstand mot ytterligere deformasjon. Herdingen stabiliserer seg i løpet av de første hundre syklusene, og hakkroten når en stabil tilstand hvor syklisk belastning forblir elastisk. Denne selvstabiliserende oppførselen er grunnen til at bærere av mildt stemplet stål tåler hakkdybder på 40-50 % av bærerbredden uten tretthetssprekker, selv ved produksjonsvolumer som overstiger en million treff.
Arbeidsherdingsindeksen for bløtt stål faller vanligvis mellom n=0.18 og n=0.24. Høyere n--verdier fremmer jevnere tøyningsfordeling rundt hakket, noe som betyr at spenningskonsentrasjonseffekten blir avstumpet når materialet gir etter og sprer deformasjonssonen utover. En høyere n--verdi reduserer effektivt den realiserte spenningskonsentrasjonen under den teoretiske Kt, og gir designere større breddegrad i spesifikasjoner for hakkgeometri.
Hensyn til aluminium og kobberlegering
Aluminiumstemplingsprosessen introduserer et annet sett med begrensninger. Aluminiumslegeringer som brukes i progressiv formarbeid, vanligvis 5052-H32, 6061-T4 og 3003-H14, har lavere skjærstyrke og lavere forlengelse sammenlignet med bløtt stål. De viser også en tendens til gnaging, der materialet fester seg til stanse- eller dyseoverflaten under skjæring. Denne gnagingen produserer grove, uregelmessige hakkoverflater med mikrorevner som fungerer som ekstra spenningsforhøyere utover den utformede hakkgeometrien.
Aluminiums lavere arbeidsherdekapasitet (n-verdier typisk 0,08-0,16 avhengig av temperament) betyr at hakkroten ikke kan omfordele spenningen like effektivt gjennom lokal flyt. Stammen forblir konsentrert i stedet for å spre seg utover. Kombiner dette med aluminiums nedre utmattelsesgrense, og du får et materiale som krever mer konservative hakkdesign: grunnere dybder, større rotradier og jevnere overflatefinish i hakket.
Kobberlegeringer som C26000 (patronmessing) gir bedre forlengelse enn aluminium, men introduserer sin egen utfordring. Messingbearbeiding herder raskt i de innledende stadiene av deformasjon, deretter faller herdehastigheten. Dette betyr at de første par formingsstasjonene i en progressiv form kan endre egenskapene til bærestrimmelen i nærheten av et bypass-hakk betydelig, og endre utmattelsesresponsen halvveis gjennom strimmelens vandring. Designere som arbeider med kobberlegeringer må gjøre rede for det kumulative arbeidet som herder bæreren opplever før den når stasjoner med aggressive formingsoperasjoner.
Høy-utfordringer i stål og rustfritt stål
Høy-styrke, lav-legeringsstål (HSLA) og avansert høy-styrkestål (AHSS) utgjør det mest krevende scenariet for bypass notch-design. Disse materialene, inkludert kvaliteter som HSLA 340, DP 590 og DP 780, kombinerer høy strekkfasthet (500-900 MPa) med redusert forlengelse (12–24 %). Den høyere styrken betyr større elastisk energilagring i båndet under formingen, noe som forsterker gjennomslagskrefter. Den nedre forlengelsen betyr mindre toleranse for plastisk tøyning ved hakkroten før sprekkinitiering skjer.
For stempling av stålplater i kategorien høy-styrke må bypass-hakkene være grunnere og ha betydelig større rotradier. Der bløtt stål tåler en hakkdybde på 45 % av bærerbredden med en rotradius på 1,0t, kan et HSLA-stål med samme tykkelse kreve begrensende dybde til 25-35 % med en rotradius på 1,5t til 2,5t. Den reduserte dybden betyr mindre aggressiv stasjonsfrakobling, noe som noen ganger tvinger designeren til å legge til ledige stasjoner eller bruke flere grunnere hakk i rekkefølge i stedet for et enkelt dypt hakk.
Rustfritt stål, spesielt austenittiske kvaliteter som 304 og 316, forsterker utfordringen med ekstremt høye herdehastigheter (n-verdier på 0,40-0,55). Dette høres gunstig ut basert på bløtstålslogikken, men effekten er annerledes ved høye n-verdier kombinert med høy strekkfasthet. Hakkroten stivner så aggressivt i løpet av de første pressesyklusene at den blir lokalt sprø. Materialet rundt hakket forvandles fra duktil plate til en herdet sone med betydelig redusert gjenværende forlengelse. Påfølgende syklisk belastning ved den herdede hakkroten initierer utmattingssprekker mye raskere enn bulkmaterialets egenskaper tilsier.
Dette er grunnen til at progressive dysebærere i rustfritt stål krever de mest konservative hakkgeometriene: sjenerøse rotradier (2.0t eller større), moderate dybder og i noen tilfeller stressavlastende funksjoner som sekundære avlastningshull ved hakkterminalen for å stoppe sprekkforplantningen før den når kritiske bærerkryss-.
| Materialtype | Relativ hakkdybde | Rotradiusveiledning | Nøkkeleiendom som styrer beslutningen |
|---|---|---|---|
| Mildt stål (SPCC, SAE 1008-1010) | 40-50 % av bærerbredden | 0,5t til 1,0t | Høy forlengelse (28-42%) gir stor duktilitetsreserve ved hakkrot |
| HSLA stål (340-550 MPa klasse) | 25-35 % av bærerbredden | 1,5t til 2,5t | Redusert forlengelse (12-22%) begrenser plastisk tøyningstoleranse før sprekkdannelse |
| Avansert høy-stål (DP 590-980) | 20-30 % av bærerbredden | 2,0t til 3,0t | Høy lagret elastisk energi kombinert med begrenset forlengelse; forhøyede gjennomslagskrefter- |
| Aluminiumslegeringer (5052, 6061, 3003) | 30-40 % av bærerbredden | 1,5t til 2,0t | Lav skjærstyrke og gnagingstendens skaper uregelmessige hakkflater; lav tretthetsutholdenhet |
| Kobberlegeringer (C26000, C51000) | 35-45 % av bærerbredden | 1,0t til 1,5t | Rask innledende arbeidsherding endrer bærerens egenskaper gradvis gjennom dysestasjoner |
| Austenittisk rustfritt stål (304, 316) | 25-35 % av bærerbredden | 2,0t til 3,0t | Ekstrem arbeidsherdehastighet (n=0.40-0.55) forårsaker lokal sprøhet ved hakkrot |
Det underliggende prinsippet som forbinder alle disse materialfamiliene er det samme: arbeidsherdingsegenskapene bestemmer hvor mye gjentatt bøyning bæreremsen tåler nær et hakk før utmattelsessprekker starter. Et materiale med høy forlengelse og moderat arbeidsherding (mykt stål) stabiliserer seg selv- ved hakkroten, og når en sikker jevn-tøyningssyklus. Et materiale med lav forlengelse eller ekstrem herding (AHSS, rustfritt) tømmer ut sin duktilitet ved hakkroten i løpet av relativt få sykluser, og krever mer konservativ geometri for å holde sykliske tøyninger innenfor det elastiske regimet.
Denne materialavhengige oppførselen- forklarer også hvorfor et enkelt sett med "standard" dimensjoner for forbikoblingssnitt ikke kan eksistere. Hver hakkspesifikasjon må tilpasses den spesifikke legeringen, temperamentet og tykkelsen som behandles. Å kopiere en hakkgeometri fra en bløtståldyse til en HSLA-stålapplikasjon er en av de vanligste årsakene til for tidlig svikt i bæreren i progressive dyseoperasjoner.
Materialanisotropi tilfører enda et lag med kompleksitet. De mekaniske egenskapene som diskuteres her, strekkfasthet, forlengelse, arbeidsherding, er ikke ensartede i alle retninger i platen. Rulleretning, tverrretning og diagonalretning gir forskjellige verdier. Hvordan den retningsvariasjonen samhandler med bypass-hakk-orientering avgjør om sprekkutbredelsen følger en forutsigbar, håndterbar bane eller en uventet bane som truer strimmelintegriteten.
Kornretning og anisotropisk materialstrøm
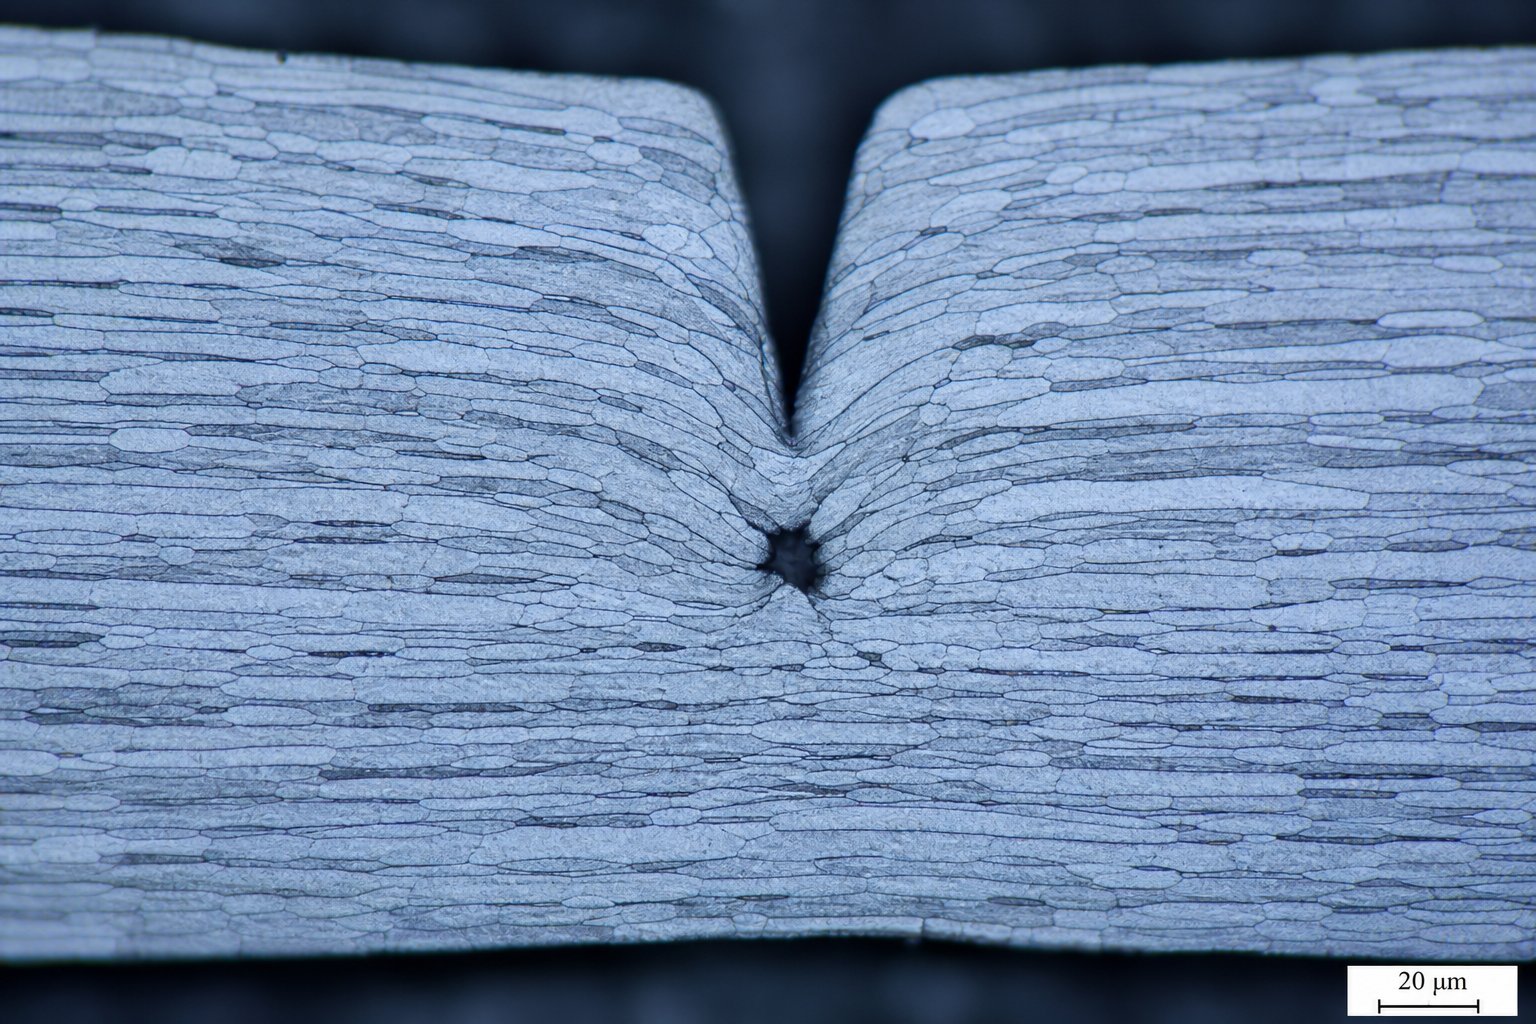
Platemetall er ikke et enhetlig, retningsuavhengig-materiale. Under valsing på stålverket forlenges den krystallinske kornstrukturen i valseretningen, og skaper et materiale som motstår deformasjon forskjellig avhengig av hvilken retning du skyver, trekker eller kutter det. Denne retningsavhengigheten, kalt anisotropi, påvirker direkte hvordan et bypass-hakk oppfører seg, hvordan sprekker forplanter seg fra roten, og hvordan materialet flyter rundt det under formingsoperasjoner.
Anisotropisk oppførsel og rulleretningseffekter
Ved stansing av metallplater fra kveilmateriale, mates båndet gjennom den progressive dysen med rulleretningen på linje langs mateaksen. Dette betyr at hvert bypass-hakk skåret inn i bærekanten har et fast geometrisk forhold til kornstrukturen. Det forholdet er ikke nøytralt.Materialer med kornretning som påvirker deformasjonsadferd regnes som anisotrope, og denne egenskapen varierer etter legering. Kaldt-valset stål viser utpregede korneffekter, aluminium viser moderat følsomhet, og kobber er stort sett isotropisk.
Den praktiske konsekvensen er grei. Stemplet metallplate har høyere strekkfasthet og lavere forlengelse i rulleretningen sammenlignet med tverrretningen. Flytegrensen kan variere med 10-20 % mellom orienteringene. For et bypass-hakk snitt vinkelrett på stripekanten, samvirker hakkrotspenningsfeltet med materiale som har ulik motstand mot deformasjon på hver side av sprekkplanet. En retning gir lettere etter; den andre holder seg fastere. Denne asymmetrien endrer hvordan tøyningsfeltet utvikler seg rundt hakket under syklisk belastning, og den bestemmer om utmattelsessprekker vokser på en stabil, forutsigbar måte eller avviker til uventede baner.
Hakkorientering i forhold til kornstruktur
Vurder hva som skjer på det mikrostrukturelle nivået. Et bypass-hakk orientert parallelt med kornretningen, noe som betyr at dens dybde går langs de langstrakte korngrensene, møter mindre motstand mot sprekkforplantning. Selve korngrensene fungerer som fortrinnsvise bruddveier. I denne orienteringen kan en hakkrotsprekk strekke seg langs de svekkede intergranulære planene med relativt lite energi. Resultatet er raskere sprekkvekst, men også en mer forutsigbar sprekkbane, noe som kan være fordelaktig dersom designeren tar hensyn til det.
Et hakk orientert vinkelrett på kornretningen må drive sprekker på tvers av kornene i stedet for mellom dem. Dette krever betydelig mer energi og gir større motstand mot sprekkvekst, et ønskelig resultat for bærerens levetid. Den vinkelrette orienteringen betyr imidlertid også at hakket samhandler med materialets nedre-forlengelsesakse under formingen, noe som potensielt kan forårsake uventede materialstrømningsmønstre under tegneoperasjoner. Materiale som du forventer å flyte fritt inn i et formende hulrom kan motstå bevegelse fordi hakkavlastningen bekjemper kornets foretrukne deformasjonsretning.
Under metallpresseprosessen i progressive dyseoperasjoner, er tegne- og formingsstasjoner avhengige av bypass-hakk som kontrollerte avlastningspunkter for å forhindre rynking, spaltning eller overdreven tynning. Hvis hakkorienteringen virker mot kornstrukturen, kan det hende at materialet ikke flyter som tiltenkt. Splitter oppstår når tøyninger får materialet til å tynnes utover sikre grenser, og korn-hakk forskyvning konsentrerer disse belastningene i stedet for å lindre dem. Ingeniører må vurdere stripeorienteringen i spolen i forhold til den endelige delens geometri når de spesifiserer plassering av bypass-hakk.
Nøkkelbetraktninger ved evaluering av kornretningens innvirkning på bypass-hakkytelsen:
- Spoleorientering i forhold til materetning- Bekreft om rulleretningen løper parallelt eller vinkelrett på båndmatingsaksen, da dette etablerer grunnlinjeforholdet mellom alle hakk og kornstrukturen.
- Utbredelsesvei for hakkrotsprekker- Hakk parallelt med kornretningen forplanter sprekker raskere langs korngrensene; hakk vinkelrett på korn motstår sprekkvekst, men kan begrense materialflyten under formingen.
- Materialspesifikk-sensitivitet- Kaldt-valset stål og rustfritt stål viser sterke anisotropiske effekter; varmt-valset stål og kobber er mindre følsomme. Aluminium faller mellom, med temperamentforhold som påvirker graden av kornforlengelse.
- Forming av alvorlighetsgrad på tilstøtende stasjoner- Høyt-trekk eller strekk nær et bypass-hakk krever at avlastningen er på linje med den foretrukne materialstrømretningen, ikke mot den, for å forhindre lokal innsnevring eller splitting.
- Tretthetsliv versus frakobling avveining- Korn-parallelle hakk frakobles mer aggressivt, men tretthet raskere; korn-vinkelrette hakk varer lenger, men kan kreve større dybde for å oppnå tilsvarende stressavlastning.
- Kornstørrelseseffekter- Finere-materialer motstår sprekkforplantning mer jevnt uavhengig av orientering, mens grove-kornede materialer forsterker retningsforskjeller i bruddoppførsel.
Takeawayen for formdesignere er tydelig. Du kan ikke spesifisere bypass notch-geometri isolert fra stripeorientering. Den samme hakkdybden og rotradiusen vil fungere forskjellig avhengig av om den er på linje med eller skjærer over kornstrukturen. Denne interaksjonen mellom hakkgeometri og materialanisotropi må evalueres sammen med båndlayoutbeslutningene som bestemmer hvor hakkene sitter i forhold til pilothull, bærerbredder og formingsstasjoner gjennom den progressive dysen.
Progressiv Die Strip Layout Integration og Design Tradeoffs
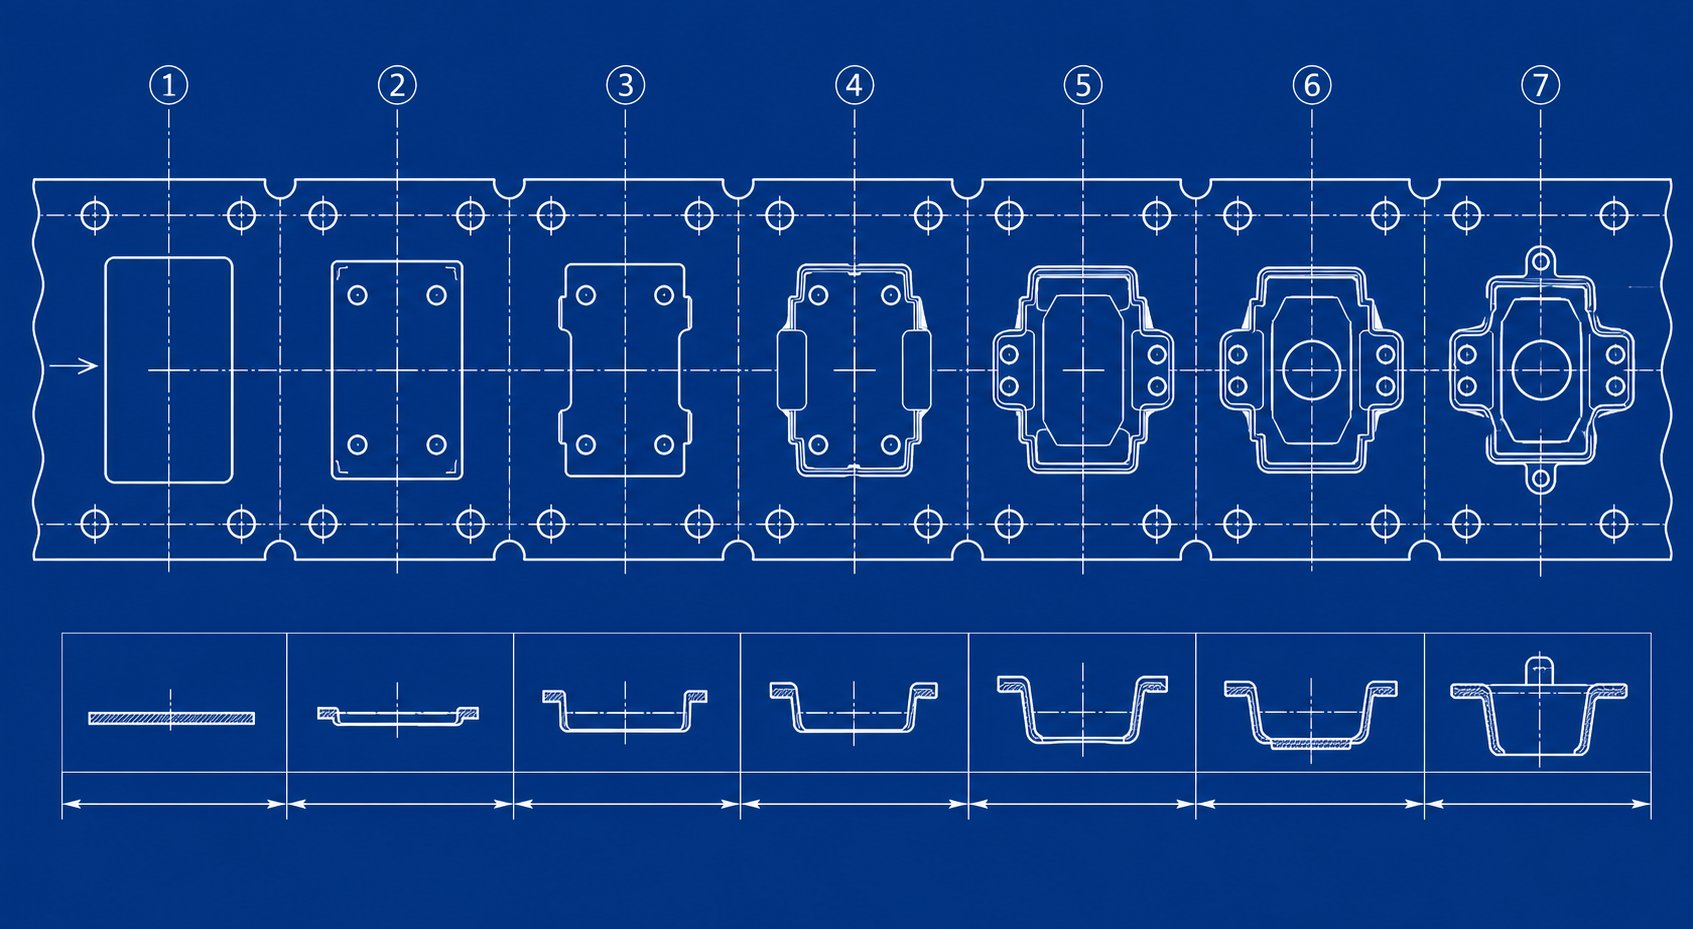
Bypass-hakk eksisterer ikke i et vakuum. De deler stripen med pilothull, bærevev, ledige stasjoner, formingsfunksjoner og avskårne-faner, alle konkurrerer om den samme begrensede eiendommen. Hensikten med bypass-hakk i stansematriser kan bare realiseres når deres plassering respekterer det integrerte systemet til stripeoppsettet. Et hakk i perfekt størrelse på feil plassering i forhold til et pilothull eller bøyelinje skaper flere problemer enn det løser.
Bypass hakkplassering i stripelayoutsystemer
I ethvert progressivt stemplingsverktøy og formdesign definerer stripeoppsettet en sekvens av operasjoner som må koordineres nøyaktig. Hver stasjon påfører krefter som samvirker gjennom bærestrimmelen. Bypass-hakk plateformingsapplikasjoner plasserer disse avlastningsfunksjonene mellom stasjoner der kraftfrakobling er mest nødvendig, typisk mellom en tung blanking- eller gjennomboringsstasjon og en presisjonsformings- eller trekkstasjon nedstrøms.
Plasseringsbeslutninger må ta hensyn til flere tilstøtende funksjoner samtidig. Pilothull, som gir stripens posisjonsreferanse på hver stasjon, krever stabilt materiale rundt dem. Et bypass-hakk plassert for nært et pilothull svekker det omgivende materialet, noe som fører til at hullet forlenges under matebelastninger og ødelegger registreringsnøyaktigheten. Bransjepraksis holder en minimumsavstand på 2-3 ganger materialtykkelse mellom en hakkgrense og nærmeste pilothullkant.
Inaktive stasjoner, vanlige i komplekse progressive dyser, gir naturlige plasseringer for bypass-hakk. Disse stasjonene utfører ikke noe formingsarbeid, så bærestrimmelen på det stedet bærer ingen prosessrelaterte-belastninger utover matekraften. Plassering av et hakk i en ledig stasjon betyr at det reduserte-tverrsnittet bare trenger å overleve fôringsbelastninger i stedet for kombinert fôring-pluss-dannende belastninger. Dette er også relevant ioptimering av stripelayout, der ingeniører balanserer bærerstyrke mot materialutnyttelse på tvers av hver stasjon.
Tekniske avveininger i dybde- og breddespesifikasjoner
Den grunnleggende avveiningen er enkel å angi, men vanskelig å optimalisere: et hakk som er for grunt gir utilstrekkelig stressavlastning og klarer ikke å koble fra tilstøtende stasjoner, mens et hakk som er for dypt kompromitterer strimmelintegriteten og matingsnøyaktigheten gjennom dysen. Mellom disse ytterpunktene ligger et funksjonelt vindu som varierer med hver applikasjon.
Et grunt hakk, som fjerner bare 15-20 % av bærerbredden, avbryter så vidt kraftoverføringsbanen. Det gjenværende tverrsnittet beholder nok stivhet til å overføre gjennomslagskrefter og danne belastninger mellom stasjoner nesten uforminsket. Hakket eksisterer geometrisk, men gir ingen mekanisk fordel. Du har konsumert stripebredde for ingenting.
Et for dypt hakk, som fjerner 60 % eller mer av bærerbredden, reduserer båndets motstand mot knekking dramatisk under trykkbelastninger i matingsretningen-. Når materen skyver stripen fremover, kollapser den svekkede delen eller bøyer seg sideveis i stedet for å overføre bevegelse til nedstrømsstasjoner. Resultatet er inkonsekvent tonehøyde, feiljustering av piloten og potensiell skade på matrisen. Dette scenariet forverres i overføringsstemplingsapplikasjoner der båndet må opprettholde stivhet over lengre ustøttede spenn mellom dysestasjoner.
Forståelse av negative og positive bypass-hakk i plateformende stansematriser tydeliggjør designerens muligheter. Negative bypass-hakk fjerner materiale fra bærekanten, og skaper lokal fleksibilitet. De reduserer bærerens tverrsnittsareal og bøyestivhet på det punktet, slik at tilstøtende stasjoner kan deformeres uavhengig. Positive bypass-hakk fungerer motsatt vei: de legger til materiale eller etterlater en utstående flik ved stripekanten for å skape lokal avstivning. ENlanse- og bøyningsstoppskaper for eksempel en nedadrettet flens som stivner bæreren og hjelper til med mating samtidig som den gir en solid stoppreferanse. Hver type tjener et distinkt mekanisk formål innenfor samme stripeoppsett.
Samspill med pilothull og bærerbredde
Bærebredde avgjør hvor mye materiale som er tilgjengelig for både matestivhet og hakkavlastning. En smal bærer, 3-5 mm bred, gir nesten ikke plass til meningsfull hakkdybde før det gjenværende leddbåndet blir for svakt til å mate pålitelig. Bredere bærere, 8-12 mm eller mer, gir designere større fleksibilitet til å spesifisere dypere hakk samtidig som de opprettholder tilstrekkelig gjenværende tverrsnitt for stabil fôring. Trinnverktøyarrangementer i flerstasjonsdyser krever ofte bredere bærere spesielt for å romme både pilothull og bypass-hakk uten forstyrrelser.
Den sekvensielle beslutningsprosessen for å spesifisere bypass notch-parametere i en ny progressiv formdesign følger en logisk konstruksjonssekvens:
- Identifiser kraft-kritiske stasjonsgrenser- Bestem hvilke tilstøtende stasjoner som skaper den mest problematiske kraftkoblingen basert på formingsgrad, -gjennomslagsstørrelse og krav til materialflyt.
- Etabler bærerbredde og pilothullplasseringer- Definer først stripens strukturelle rammeverk, og sørg for at tilstrekkelig materiale omgir hver pilot for posisjonsstabilitet under matebelastninger.
- Velg hakktype basert på mekanisk behov- Velg negative hakk der fleksibilitet og frakobling er nødvendig, eller positive hakk der lokalisert avstivning og matekontroll er prioritet.
- Bestem hakkdybde fra materialegenskaper- Bruk de materiale-spesifikke dybderetningslinjene (dekket i den foregående diskusjonen om materialegenskaper) for å etablere en startdybde som balanserer frakobling mot levetid for bærerutmatting.
- Spesifiser rotradius for måltretthetslevetid- Tilpass rotradiusen til det forventede produksjonsvolumet og materialets herdeegenskaper ved å bruke større radier for applikasjoner med høy-volum eller høy-styrke.
- Bekreft klaring til tilstøtende funksjoner- Bekreft at hakkgrensen opprettholder minimumsavstander fra pilothull, bøyelinjer og formingsgrenser for å forhindre overlapping av spenningsfelt.
- Valider strimmelmatingsintegritet- Kontroller at gjenværende bærertverrsnitt- ved hakket kan motstå bøyning under materens skyvekraft uten sideveis avbøyning eller stigningsvariasjon.
Denne sekvensen sikrer at formålet med forming av metallplater med bypass-hakk oppfylles innenfor begrensningene til det komplette stripelayoutsystemet. Hvert trinn bygger på det forrige, og å hoppe over ethvert trinn risikerer å skape et hakk som enten ikke klarer å utføre sin frakoblingsfunksjon eller introduserer en ny feilmodus i stripen.
Beslutningene som tas her på layoutnivå, oversetter direkte til målbare resultater på pressegulvet. Hakkgeometri påvirker ikke bare stasjonsavkobling og matingsnøyaktighet, men også gradformasjonsmønstre, skjærbruddretning og stanse-til-dyseklaring-interaksjon, som alle bestemmer den endelige delens kvalitet.
Anvendelse av de første prinsippene på praktiske beslutninger om hakkdesign
Striplayoutgeometri, materialegenskaper og spenningskonsentrasjonsteori konvergerer alle på ett enkelt punkt: i det øyeblikket du forplikter en hakkdimensjon til en formdesigntegning. Alt som er diskutert så langt gir begrunnelsen. Denne delen oversetter resonnementet til beslutninger du kan forsvare i en designgjennomgang, feilsøke på pressegulvet og kommunisere tydelig til partnerne dine for stemplingsverktøy.
Fra teori til praksis i avgjørelser om hakkstørrelse
Den strukturerte ingeniørtilnærmingen fungerer slik. Definer først problemet: hvilke krefter virker på bæreremsen ved en gitt stasjonsgrense, og hvilken materialoppførsel begrenser stripens evne til å absorbere disse kreftene uten dimensjonal forvrengning? For det andre, angi prinsippet: en kontrollert avlastningsfunksjon modifiserer den lokale spenningstilstanden ved å konsentrere belastningen ved en offersone, og koble fra tilstøtende stasjoner slik at hver formingsoperasjon fortsetter uavhengig. For det tredje, bruk design: dimensjoner hakkdybden, -bredden og rotradiusen ved å bruke de materialspesifikke -retningslinjene og spenningskonsentrasjonsforhold som ble dekket tidligere, og kontroller deretter at gjenværende bærertverrsnitt- støtter stabil mating.
Mange butikk{0}etasjekonvensjoner koder for ekte fysikk, men noen har overlevd sin opprinnelige kontekst. Her er vanlige tommelfingerregler og vitenskapen bak dem:
- "Bruk en hakkdybde som tilsvarer halve bærerbredden."- Validert for bløtt stål ved moderate produksjonsvolumer. 50 % dybde gir aggressiv frakobling, og bløtt ståls høye forlengelse støtter det. Motstridt for HSLA og rustfritt stål der 50 % dybde avgir duktilitet ved hakkroten innen tusenvis av sykluser.
- "Tilpass alltid hakkbredden til materialtykkelsen."- Et fornuftig utgangspunkt. Vitenskapen bekrefter at en hakkbredde på 1,0t til 1,5t skaper en effektiv spenningsovergangssone for de fleste materialer. Bredere hakk (2.0t-3.0t) er berettiget når formingsgraden på tilstøtende stasjoner er høy og det er behov for et lengre kompatibelt område.
- "Skarpe-hjørnehakk fungerer fint hvis du kjører lite-karbonstål."- Delvis validert. Mildt ståls duktilitet gjør skarpe hakk røtter stumpe gjennom lokal ettergivelse, og reduserer den effektive Kt over de første par hundre treffene. Men selv i bløtt stål akselererer en rotradius under 0,5t utmatting ved volumer over 500 000 deler. Vitenskapen sier alltid spesifisere en minimumsradius.
- "Hvis stripen mates OK, er hakket dypt nok."- Motsagt. Fôringsstabilitet bekrefter bare at bæreren beholder tilstrekkelig stivhet. Det sier ingenting om hvorvidt hakket faktisk frikobler stasjonskrefter. En stripe kan mate perfekt mens den fortsatt overfører snap-gjennom belastninger som reduserer dimensjonsnøyaktigheten ved nedstrømsstasjoner.
- "Legg til et hakk der du ser stripeløft."- Delvis validert. Stripeløft indikerer kraftoverføring mellom stasjoner, og et hakk kan dempe den. Men grunnårsaken kan være utilstrekkelig strippertrykk eller feil løftetidspunkt i stedet for manglende avlastningsgeometri. Diagnostiser før skjæring.
Bypass Notch-påvirkning på gradformasjon og delkvalitet
Her er en sammenheng mange ingeniører overser: bypass-hakk påvirker gradhøyden på ferdige deler. Når en skjærestanse skjærer gjennom båndet, avhenger bruddmønsteret av hvordan spenningen fordeler seg gjennom materialet i gjennombruddsøyeblikket.Gradvariasjon i progressive dyseoperasjonersporer ofte tilbake til inkonsekvente spenningstilstander ved skjæresonen i stedet for klaring alene. Et bypass-hakk plassert i nærheten av en stanse- eller gjennomboringsstasjon endrer restspenningsfeltet i materialet som kuttes. Hvis den endrede spenningstilstanden endrer hvordan stansen griper inn i arket, endres forholdet mellom skjær-til-brudd, og gradhøyden endres med den.
Nærmere bestemt fungerer interaksjoner med bypass-hakk, gradformasjon, slik: et hakk umiddelbart oppstrøms for en skjærestasjon kan avlaste gjenværende trykkspenning i strimmelen, slik at stansen kan komme inn i materialet mer rent og produsere et mer konsistent kuttebånd. Omvendt kan et dårlig plassert hakk introdusere strekkrester ved skjæresonen, føre til at materialet sprekker for tidlig og øker gradhøyden på utbruddssiden. Fysikken til metallskjæring viser at omtrent en-tredjedel av den kuttede kanten er skjær (den polerte sonen) og to-tredjedeler er brudd i lav-karbonstål ved riktig klaring. Alt som endrer dette forholdet, inkludert restspenning fra tilstøtende bypass-hakk, endrer kantkvaliteten.
Felt for stanse-til-dyseklaring og omgå hakkspenningsfelt må vurderes sammen for presisjonsresultater. Klaring bestemmer vinkelen ved hvilken bruddsprekker forplanter seg fra stanse- og dysekanter mot hverandre. Restspenning fra et nærliggende bypass-hakk forspenner som sprekker forplantningsvinkel. Hvis den hakk-induserte spenningen er på linje med klaringsgeometrien, møtes bruddene rent og graten forblir minimal. Hvis de er i konflikt, forskyves bruddbanene, og produserer en fillete kant med forhøyet grad. På en stansepresse som kjører med høy hastighet, blir denne interaksjonen mer uttalt fordi de dynamiske kreftene forsterker enhver spenningsfeltasymmetri.
Målet her er ikke å legge til kompleksitet for sin egen skyld. Det er for å gi ingeniører vokabularet og begrunnelsen for å kommunisere spesifikasjoner for metallstemplingsverktøy med selvtillit. Når du spesifiserer en bypass-hakkdybde på 35 % med en rotradius på 1,5 t plassert 3 t fra nærmeste skjærestasjon, bør du kunne forklare hvorfor: fordi den geometrien gir tilstrekkelig stasjonsfrakobling for materialkvaliteten uten å introdusere restspenninger som vil endre skjærbruddmønstre ved tilstøtende skjæreoperasjoner. Det er forskjellen mellom en spesifikasjon basert på vitenskap og en basert på håp.
Disse prinsippene gjelder under kontrollerte forhold, men høy-volumproduksjon introduserer kumulative effekter som enkelt-treffanalyse ikke kan forutsi. Gjentatt sykling, progressiv slitasje og termisk ekspansjon endrer stresstilstanden over tid, og avslører om en bypass-hakk-design har tilstrekkelig margin eller fungerer på kanten av ytelseskonvolutten.
Virkelige-verdensindikatorer og diagnoseapplikasjon
Kontrollerte forhold under prøveprøven avslører sjelden hele historien. En bypass notch-design kan overleve femti prøvetreff uten problemer, men metallstemplingsprosessen i biler krever millioner av sykluser under kontinuerlig termisk belastning, progressiv slitasje og variasjon i materialspole. Høyt-volumproduksjon er der utilstrekkelig hakkdesign avslører seg selv, ikke som en plutselig katastrofal feil, men som en langsom drift mot ustabilitet som viser seg i skraphastigheter, dimensjonsspredning og uplanlagt nedetid.
Høyt-volumproduksjon og kumulative stresseffekter
Ved industriell metallstempling for bilbraketter, koblingshus og strukturelle forsterkninger overstiger presshastigheter vanligvis 200 slag per minutt. I det tempoet bøyer bæreremsen ved hvert bypass-hakk hundrevis av ganger hvert minutt. Over en produksjon på 500 000 deler har hakkroten syklet gjennom spenningsområdet en halv million ganger. Enhver hakkgeometri som opererer nær utmattelsesterskelen vil begynne å forringes, ikke etter ett skift, men gradvis over dager og uker med produksjon.
Den kumulative effekten følger et forutsigbart mønster. For det første starter mikro-sprekker ved hakkroten der spenningskonsentrasjonsfaktoren er høyest. Disse sprekkene er usynlige for det blotte øye under rutinemessig inspeksjon. For det andre forplanter sprekkene seg trinnvis med hvert presseslag, og reduserer bærerens effektive tverrsnitt ved hakket. For det tredje mister den svekkede bæreren stivhet, noe som gjør det mulig for stasjons-til-tvangsoverføring å øke gradvis. For det fjerde oppstår dimensjonsdrift i ferdige metallstemplingskomponenter ettersom frakoblingseffekten degraderes.
Denne sekvensen forklarer hvorfor stansematriser til biler som kjører høy-styrkestål ofte produserer akseptable deler for de første 100 000 treffene, og deretter utvikler progressive kvalitetsproblemer. Hakkroten sliter ut sin utmattelseslevetid. Vitenskapen om spenningskonsentrasjon og arbeidsherdingsadferd dekket tidligere forutsier denne tidslinjen med rimelig nøyaktighet hvis materialets utmattelsesegenskaper og den faktiske Kt-verdien er kjent.
Termiske effekter forsterker problemet. Ved høye pressehastigheter stiger stansetemperaturene gradvis på grunn av gjentatte friksjons- og deformasjonsbelastninger, og at varmen leder inn i båndet. En bærestrimmel som går 10-15 grader Celsius over omgivelsestemperaturen ved bypass-hakket har noe endret flytestyrke og forlengelse. Marginene som er designet inn i hakkgeometrien ved romtemperatur krymper under termisk belastning, og kan potensielt skyve hakkroten inn i plastisk belastningsområde under hver syklus i stedet for å forbli elastisk.
Diagnostiske indikatorer for utilstrekkelig bypass-hakkdesign
Erfarne presseoperatører oppdager ofte problemer med bypass-hakk før kvalitetsinspektører gjør det, fordi symptomene manifesterer seg som endringer i hvordan formen går i stedet for umiddelbare dimensjonsfeil. Følgende observerbare symptomer på pressegulvet indikerer problemer med bypass notch:
- Stripeløft mellom stasjoner- Bærestrimmelen stiger opp fra dyseoverflaten etter et kraftig stansing eller hull, noe som indikerer at gjennomslagskrefter- overføres gjennom et utilstrekkelig dypt hakk i stedet for å bli absorbert lokalt.
- Inkonsekvente deldimensjoner ved formingsstasjoner- Dimensjonsspredningen øker gradvis i løpet av en produksjonsserie, noe som tyder på at stivheten til bærestrimmelen ved hakket endres på grunn av utmattelsessprekker, eller at hakket aldri ga tilstrekkelig frakobling til å begynne med.
- Pilotstift klipping eller bøying- Pilotpinnene opplever sidebelastninger de ikke er designet for å håndtere fordi feilregistrering av striper, forårsaket av hakkrelatert matningsustabilitet, tvinger pilotene til å korrigere posisjonsfeil utover deres kapasitet.
- Progressiv kantsprekker ved hakkplasseringer- Synlige sprekker som strekker seg fra hakkroten mot bærersenteret, noe som indikerer at hakkrotradiusen er for stram for materialkvaliteten, eller at hakkdybden overstiger det materialets utmattelsesutholdenhet kan tåle ved det gitte produksjonsvolumet.
- Strip-knekking under fôrfremføring- Bæreren kollapser sideveis ved hakkposisjonen når materen skyver stripen fremover, noe som betyr at det gjenværende leddbåndet etter hakkdybde er for smalt til å motstå den komprimerende matingsbelastningen uten å knekke seg.
- Stasjon-til-stasjon dimensjonsdrift i én retning- Deler på nedstrøms stasjoner skifter konsekvent i samme retning, noe som tyder på at materialstrømmen gjennom et tilstøtende bypass-hakk er asymmetrisk på grunn av feiljustering av kornretningen eller ujevn hakkgeometri på motstående bærekanter.
- Akselerert formslitasje på stasjoner ved siden av hakk- Forming av innsatser eller skjærende stanser i nærheten av et bypass-hakk slites raskere enn forventet fordi hakket ikke klarer å frakoble krefter, og overfører gjentatte sjokkbelastninger til disse stasjonene.
Hvert av disse symptomene går tilbake til spesifikke vitenskapelige prinsipper. Avisoler løftepunkter til utilstrekkelig snap-gjennom demping, et problem med hakkdybde. Pilotpinneskader sporer til ustabilitet ved fôring, et problem med stivhet i bæreren. Kantsprekker avslører tretthetssvikt ved hakkroten, en geometri-versus-materialemismatch. Den diagnostiske banen arbeider bakover fra det observerbare symptomet til den underliggende parameteren som trenger justering.
Når en verktøyingeniør møter inkonsekvente dimensjoner på en stanset metalldel produsert i en progressiv dyse, bør det første spørsmålet ikke være om formingsstansen er slitt. Det bør være om bypass-hakket oppstrøms for den stasjonen fortsatt utfører sin frakoblingsfunksjon.Grunnleggende feilsøkingsprinsipperunderstreke at deler må plasseres nøyaktig og holdes godt fast før formingsarbeid skjer. Et forringet bypass-hakk undergraver begge disse forutsetningene ved å tillate kraftkobling mellom stasjoner som forvrenger stripeposisjonen og frigjør holdetrykket ujevnt.
Den diagnostiske tilnærmingen for kvalitetsproblemer med metallstemplede deler følger en logisk sekvens. Først, inspiser hakkroten under forstørrelse for initiering av tretthetssprekker. Hvis det er sprekker, må rotradiusen øke eller hakkdybden må reduseres for materialkvaliteten som brukes. For det andre, mål stripens faktiske avbøyning i hakket under en trykksyklus med lav-hastighet. Hvis bæreren synlig bøyer seg utover elastisk gjenoppretting, er det gjenværende tverrsnittet utilstrekkelig, eller materialet har herdet- forbi sin nyttige duktilitet på det stedet. For det tredje, sammenlign pilothullets forlengelse oppstrøms og nedstrøms for hakket. Ovale-formede pilothull nedstrøms indikerer at hakket ikke absorberer overførte krefter, og at stripen registrerer seg fra{10}}senteret på den stasjonen.
Produksjonsdata forsterker disse observasjonene. I høye-volumstemplede metalldeler-programmer,progressive dysefeil stammer sjelden fra en enkelt skadet komponent. De fleste problemer utvikler seg gradvis gjennom slitasjeakkumulering, båndustabilitet og termiske effekter under kontinuerlig produksjon. Forringelse av bypass-hakk følger det samme mønsteret. Hakket svikter ikke plutselig. Det mister effektiviteten gradvis, og nedstrømssymptomene vises lenge før grunnårsaken blir visuelt åpenbar.
For ingeniører som kjører stansedyser til biler ved produksjonsvolumer som overstiger 500 000 deler per år, forhindrer proaktiv hakkinspeksjon ved definerte slag-intervaller at den gradvise glidningen fra stabil produksjon til skrapakkumulering. Vitenskapen gir rammeverket: kjenn materialets utmattingskurve, beregn den faktiske Kt ved hakkroten, estimer syklustellingen til sprekkstart, og planlegg inspeksjon før denne terskelen kommer. Det er hvordan første-kunnskap om prinsipper oversettes til pålitelighet i produksjonsgulvet for hver metallstemplingskomponent som dysen produserer.
Engineering-Driven Bypass Notch Design for fremragende produksjon
Diagnostiske symptomer på pressegulvet bekrefter det vitenskapen forutsier: bypass notch-spesifikasjoner må være forankret i kvantifiserbar mekanikk, ikke nedarvet konvensjon. Prinsippene for spenningskonsentrasjon, materialanisotropi og kontrollert avlastningsgeometri danner et sammenhengende rammeverk som gjelder for hver stanseform, uavhengig av delens kompleksitet eller produksjonsvolum.
Viktige tekniske prinsipper for spesifikasjoner for bypass notch
Tre søyler støtter hver avgjørelse om lydbypass-hakk i metallstemplingsdyser:
- Spenningsfordeling styrer hakkgeometri- Rotradius, dybde og bredde bestemmer spenningskonsentrasjonsfaktoren ved avlastningspunktet. Dimensjonering av disse parameterne mot materialets utmattingskurve sikrer at hakket overlever produksjonsvolum uten sprekkinitiering.
- Materialanisotropi dikterer orientering- Kornretning i forhold til hakkjustering kontrollerer sprekkforplantningsadferd og materialflytmønstre. Å ignorere rulleretningen når du spesifiserer hakkplassering introduserer uforutsigbare bruddbaner som undergraver bærerens pålitelighet.
- Kontrollert avlastning isolerer stasjonsstyrker- Hakket må redusere bærerens stivhet nok til å frakoble tilstøtende stasjoner, samtidig som det opprettholder tilstrekkelig tverrsnitt for stabil fôring. Denne balansen er material-spesifikk, tykkelse-avhengig og produksjons-volum-sensitiv.
Sammen erstatter disse prinsippene gjetting med ingeniørmessig begrunnelse. En formdesigner som forstår hvorfor en 35 % hakkdybde med en rotradius på 1,5 tonn fungerer for HSLA-stål, kan trygt tilpasse denne spesifikasjonen når materialkvaliteten, tykkelsen eller formenes alvorlighetsgrad endres. Denne tilpasningsevnen er den virkelige verdien av vitenskapelig-drevet form- og stemplingsdesign: den skaleres til nye applikasjoner uten å kreve en ny runde med prøve-og-feil.
Når spesifikasjoner for bypass-hakk er avledet fra spenningskonsentrasjonsteori, materialutmattelsesdata og anisotropisk strømningsanalyse i stedet for butikk-etradisjon alene, utfører hver stanseformkomponent i stripeoppsettet sin tiltenkte funksjon gjennom hele produksjonslivssyklusen.
Samarbeid med spesialiserte formdesignressurser
Å oversette disse prinsippene til produksjonsklare-verktøy krever mer enn teoretisk kunnskap. Det krever erfaring med hvordan stanseformkomponenter samhandler under virkelige presseforhold, på tvers av forskjellige materialer og ved volumer der kumulative effekter avslører alle marginale designvalg. Ingeniører som jobber med komplekse progressive dyser med kritiske krav til bypass-hakk, drar nytte av å samarbeide med verktøyspesialister som bygger bro mellom vitenskap og butikk-realitet.
Når du vurderer en oversikt over en selskapsoversikt for stansemaskiner, se etter partnere som demonstrerer flyt i både det grunnleggende ingeniørarbeidet og de praktiske begrensningene ved produksjon av stansestanser.YICHENkobler verktøyingeniører til tilpassede stanseformløsninger der bypass-hakkdesign, materialflytkontroll, gradstyring og klaringsoptimalisering behandles som integrerte tekniske utfordringer i stedet for isolerte stanse--og-avgjørelser. Deres tilnærming til dyser og stempling reflekterer den samme første-prinsippmetodikken som dekkes gjennom denne artikkelen: definer spenningstilstanden, match geometri til materialadferd og valider gjennom produksjonsdata.
Veien fremover for enhver ingeniør som spesifiserer bypass-hakk er klar. Grunnlag beslutningene dine i mekanikken for stresskonsentrasjon og materialrespons. Validere gjennom diagnostisk observasjon på pressegulvet. Og når applikasjonen krever ekspertise utover din nåværende verktøykapasitet, engasjere en partner hvis konstruksjonsdybde samsvarer med kompleksiteten til kravene til stanseformdesign.
Ofte stilte spørsmål om bypass-hakk i stemplingsemner
1. Hva er hensikten med bypass-hakk i progressive stansematriser?
Bypass-hakk tjener tre mekaniske kjernefunksjoner i progressive stansematriser. De kontrollerer materialflyten ved å lage avlastningspunkter som lar metallplater deformeres uten overdreven begrensninger fra nabostasjoner. De omfordeler skjærspenning bort fra kritiske formingssoner for å forhindre lokalisert svikt. Og de reduserer -gjennomslagskrefter som forårsaker løfting av striper og feil-matingsforhold. I hovedsak fungerer de som konstruerte spenningsgrenser som isolerer deformasjonssoner slik at hver stasjon opererer uavhengig uten å ødelegge tilstøtende funksjoner.
2. Hvordan bestemmer du riktig bypass-hakkdybde for forskjellige materialer?
Hakkdybden er først og fremst drevet av materialets forlengelsesprosent og arbeidsherding. Blødt stål med 28-42 % forlengelse tåler dybder på 40–50 % av bærerbredden fordi dets duktilitetsreserve forhindrer sprekkinitiering ved hakkroten. Høyfast stål med redusert forlengelse (12-24%) krever grunnere dybder på 20-35% med større rotradier. Aluminiumslegeringer trenger 30-40 % dybde med sjenerøse radier på grunn av lav utmattelsesutholdenhet og gnagingstendenser. Rustfritt stål krever den mest konservative tilnærmingen (25-35 % dybde, rotradius på 2,0t eller mer) fordi dets ekstreme herdehastighet forårsaker lokal sprøhet ved hakkroten.
3. Hva er forskjellen mellom positive og negative bypass-hakk?
Negative bypass-hakk fjerner materiale fra bærestrimmelkanten, og skaper lokal fleksibilitet som lar tilstøtende stasjoner deformeres uavhengig. De reduserer-tverrsnittsareal og bøyestivhet på det punktet. Positive bypass-hakk fungerer motsatt vei ved å legge til materiale eller etterlate en utstikkende flik ved stripekanten for å skape lokal avstivning. Negative hakk brukes der kraftfrakobling mellom stasjoner er nødvendig, mens positive hakk brukes der matekontroll og bærerstivhet krever forsterkning på spesifikke steder.
4. Hvordan påvirker kornretningen ytelsen til bypass-hakk i metallplater?
Platemetall viser anisotrope egenskaper på grunn av kornforlengelse under valsing. Et bypass-hakk orientert parallelt med kornretningen forplanter sprekker lettere langs korngrensene, og tilbyr aggressiv frakobling, men kortere utmattelseslevetid. Et hakk vinkelrett på kornretningen motstår sprekkvekst, men kan begrense materialflyten under formingsoperasjoner. Kaldt-valset stål og rustfritt stål viser sterke anisotropiske effekter, mens varmt-valset stål og kobber er mindre følsomme. Ingeniører må bekrefte spolens orientering i forhold til mateaksen og tilpasse hakkplasseringen til dannelsens alvorlighetsgrad på tilstøtende stasjoner.
5. Hva er tegnene på utilstrekkelig bypass-hakkdesign under produksjon?
Observerbare symptomer inkluderer stripeløfting mellom stasjoner etter kraftige blanketreff, gradvis økning i dimensjonsspredning ved formingsstasjoner, pilotstiftavskjæring på grunn av feilregistrering av striper, synlig kantsprekker som strekker seg fra hakkrøtter, stripebukking under fremføring av mate og akselerert dyseslitasje ved stasjoner ved siden av hakk. Hvert symptom tilordnes en spesifikk ingeniørparameter: stripeløft indikerer utilstrekkelig hakkdybde, pilotskade spor til mateustabilitet, og kantsprekker avslører en geometri-versus-materialemismatch. Spesialiserte verktøypartnere som YICHEN kan hjelpe med å diagnostisere disse problemene og oversette korrigerende handlinger til optimaliserte dysedesign.


