


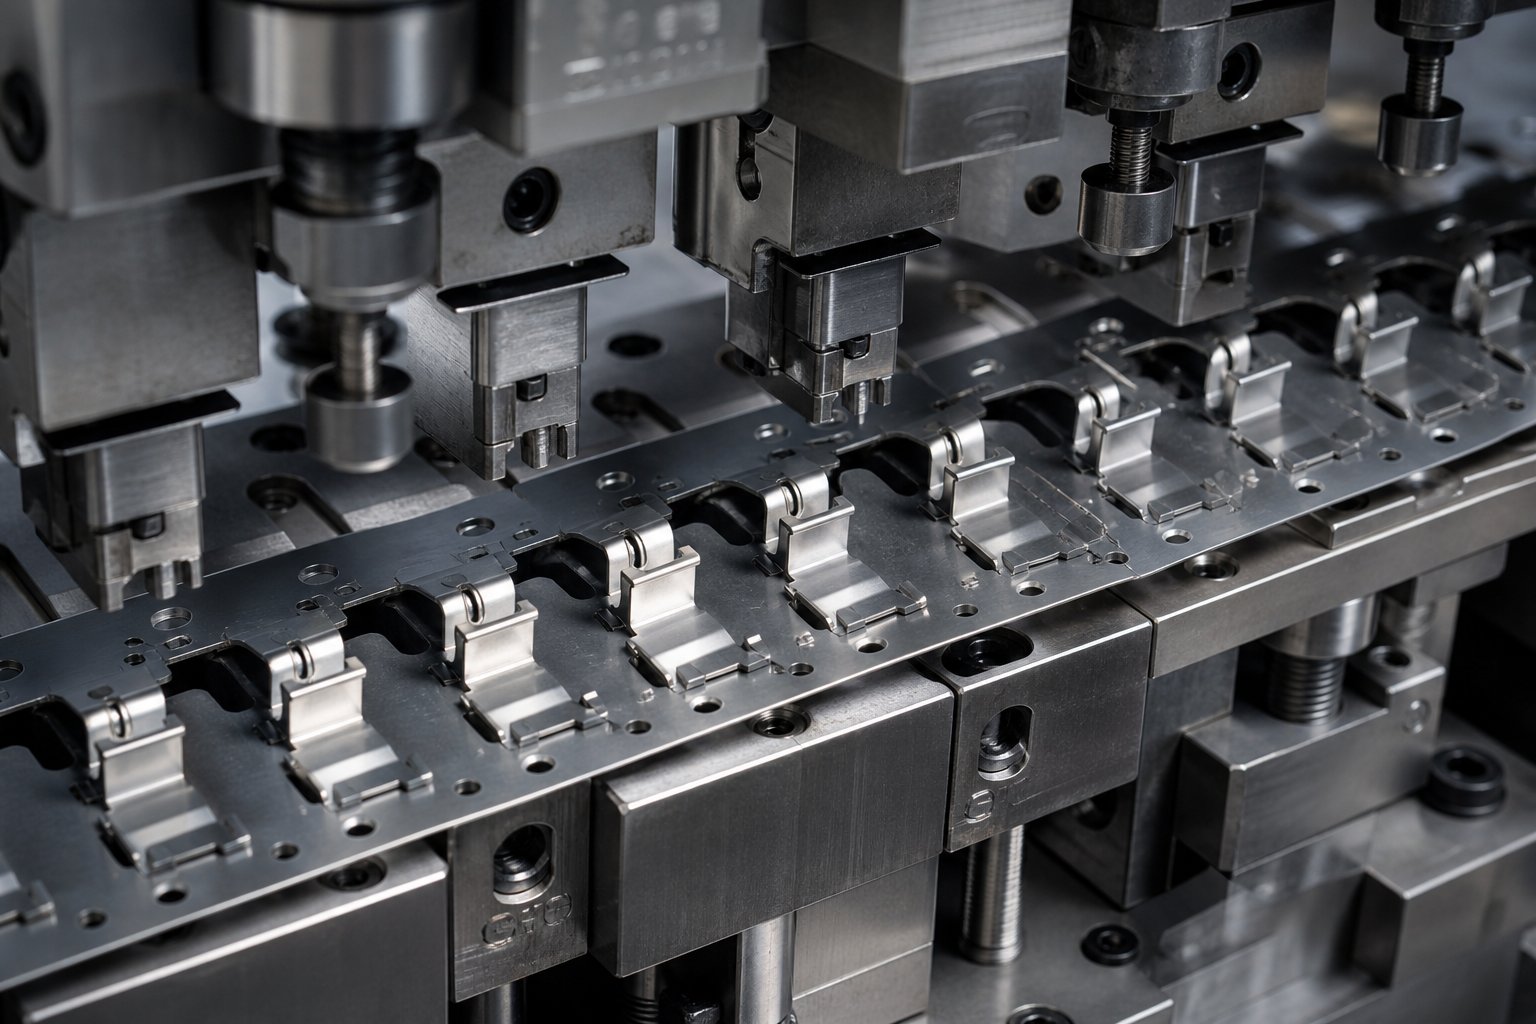
Hva bypass-hakk gjør og hvorfor de eksisterer
Når du hører noen spørre "hva er metallstempling," svaret dekker vanligvis presser, dyser og formingsoperasjoner. Sjelden nevner det de små, men kritiske funksjonene som holder en progressiv dyse løpende jevnt mellom stasjonene. Bypass-hakk er en av disse funksjonene, og å overse dem er en av de raskeste veiene til dyr nedetid.
Hva er bypass-hakk i stemplingsstanser
Et bypass-hakk er en bevisst kuttet- bort del av bærestrimmelen i en progressiv stemplingsform. Hensikten er enkel: forhindre at formede eller delvis blanke deler kolliderer med nedstrøms dysekomponenter etter hvert som stripen beveger seg frem. Ved stempling av metallplater bøyer, trekker eller lanserer hver stasjon materialet på måter som får deler av stripen til å stikke ut over eller under det opprinnelige planet. Uten bypass-hakk ville de utstikkende funksjonene krasjet inn i stripperplater, løfteskinner eller tomgangsstasjonsflater allerede ved neste trykk.
Hensikten med bypass-hakk i stemplingsdyser kommer ned til én jobb: å rydde banen slik at stripen beveger seg fritt fra en stasjon til den neste uten å hakke seg, dra eller avbøyes.
Hvorfor dette emnet fortjener dedikert dekning
Hvis du søker etter en stemplingsdefinisjon eller prøver å forstå hva som er dies i produksjon, vil du finne mange generelle dysguider. Ressurser som MetalForming Magazines Die Basics-serie dekker skjæring, forming og formtyper omfattende. Likevel vises bypass-hakk nesten alltid som en fotnote, begravet i en bredere diskusjon om stripelayout. Dette gapet gjør at verktøymakere og formdesignere samler sammen kritiske detaljer fra spredte kilder.
Denne artikkelen fyller det gapet. Du vil lære hvordan bypass-hakk fungerer under stripprogresjon, hvilke geometrityper som finnes, hvordan materialegenskaper påvirker størrelsen deres og hva som skjer når de svikter. Enten du designer en ny stemplingsform eller feilsøker en eksisterende, er dette den fokuserte referansen som bredere "hva er en stemplingsform"-guider utelater.
Bypass-hakk finnes for å garantere uhindret båndvandring og opprettholde dimensjonsnøyaktighet på tvers av hver stasjon i en progressiv dyse.
Den virkelige kompleksiteten begynner når du tenker på hvordan en stripe faktisk beveger seg gjennom en fler-stasjonsdyse og hvor nøyaktig interferens begynner å utvikle seg.
Hvordan bypass-hakk fungerer under stripprogresjon
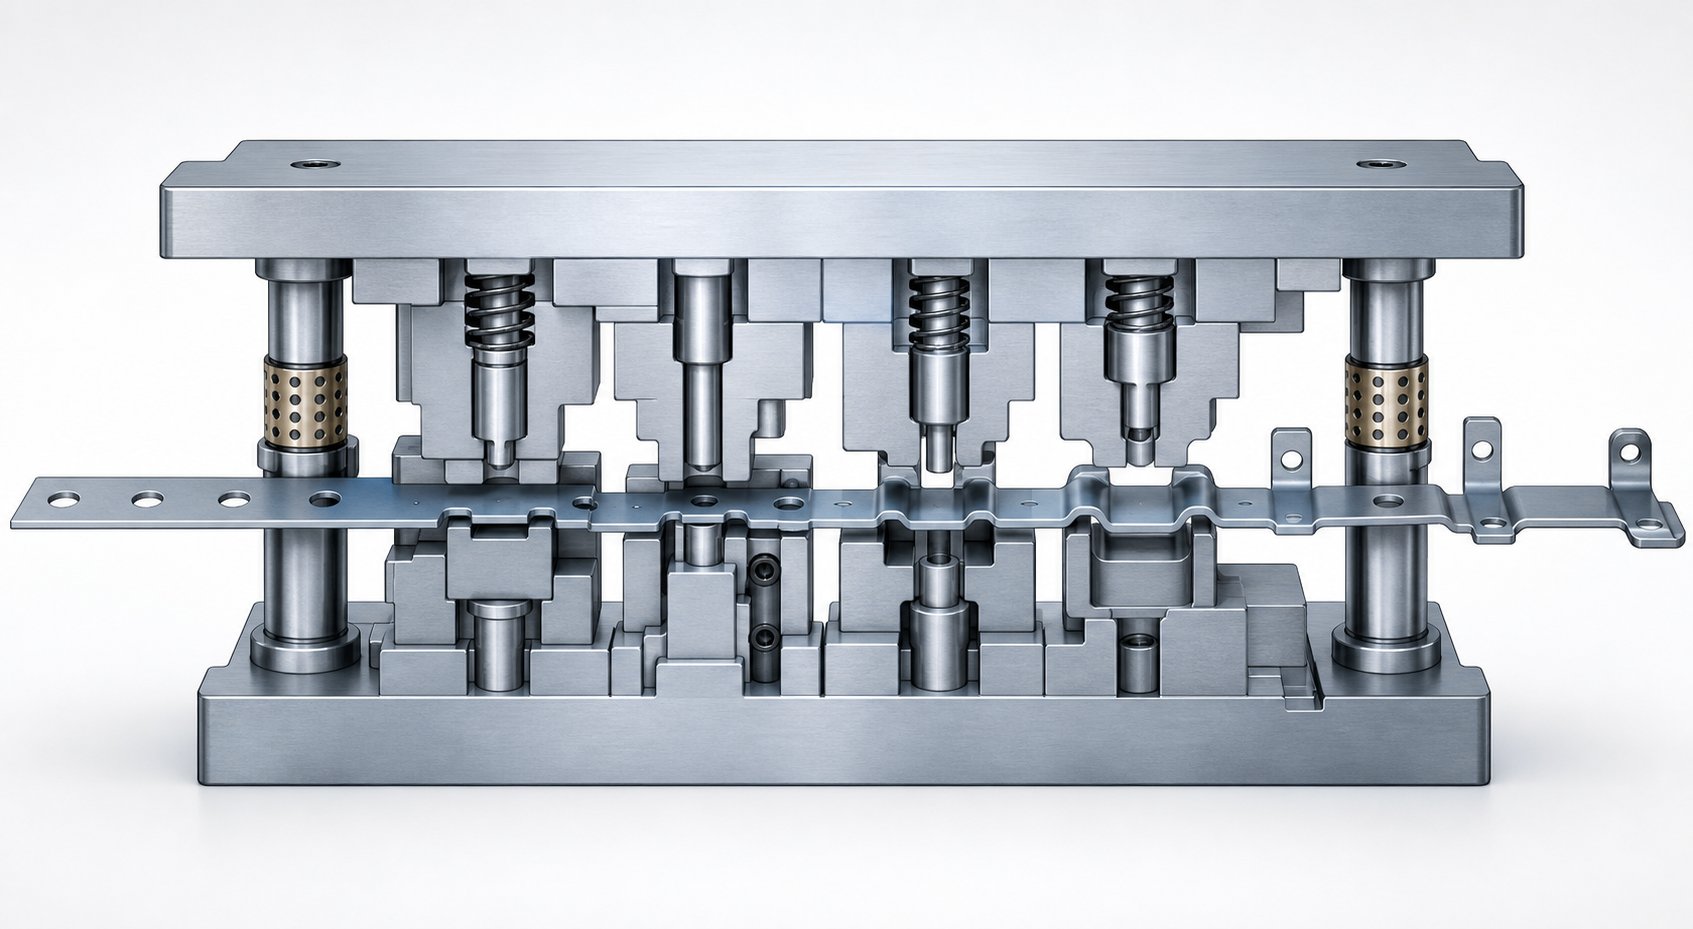
Se for deg en spole-matet stripe som går inn i en progressiv form fra høyre side av pressen. For hvert slag går den stripen én fast stigningsavstand, og passerer gjennom en sekvens av stasjoner som gradvis kutter, gjennomborer, bøyer ogform materialet til en ferdig del. Metallstemplingsprosessen er helt og holdent avhengig av denne ordnede, stasjon-for-stasjonsprogresjonen. Alt som forstyrrer jevn bevegelse truer dimensjonsnøyaktigheten og til slutt presseoppetid.
Stripprogresjon og interferensproblemet
Her er den grunnleggende syklusen inne i en stansepresse: stripen går én stigning, pilotstifter faller ned i forhånds-hull for å låse stripen på plass, stempelet går ned og kutte- eller formingsoperasjoner utføres samtidig på alle stasjoner. Stemplet trekkes deretter tilbake, løftere løfter remsen opp fra den nedre dyseoverflaten, og materen skyver remsen fremover igjen.
Hver stasjon endrer strimmelgeometrien. En piercingstasjon fjerner materiale. En stikkestasjon kutter og bøyer en tapp oppover. En tegnestasjon trekker materiale nedover til en koppform. En bøyestasjon bretter en flens i vinkel. Etter bare to eller tre formingsoperasjoner, ligner ikke stripen lenger på et flatt bånd. Den har funksjoner som stikker ut over og under det opprinnelige planet, og skaper vertikale og laterale hindringer.
Etter hvert som stripen skrider frem, må de utstikkende delene passere gjennom eller over hver nedstrøms stasjon. Se for deg en 3 mm oppadgående lanse som beveger seg over en tomgangsstasjon der en stripperplate sitter bare 1,5 mm over stripeplanet. Uten inngrep krasjer lansen inn i stripperen ved neste matesyklus. Stemplingsprosessen stopper, stripen setter seg fast, og formen tar skade.
Hvordan bypass-hakk rydder banen
Det er nettopp her bypass-hakkene gjør jobben sin. Ved å fjerne materiale fra bærestrimmelen på beregnede steder, sikrer dyseprosessen at utstikkende deler passerer fritt gjennom nedstrøms stasjoner. Hakket skaper et gap, et klaringsvindu, så dannet geometri kommer aldri i kontakt med komponenter den ikke er designet for å samhandle med.
Bypass-hakk kuttes vanligvis på en tidlig stasjon, ofte under samme slag som gjennomborer pilothull. De reiser med stripen, og ankommer hver påfølgende stasjon allerede i posisjon for å gi klarering. Resultatet er uavbrutt båndvandring ved full pressehastighet, selv når stansing og formingsoperasjoner skaper aggressive tredimensjonale egenskaper.
Vanlige interferensscenarier som omgår hakk forhindrer inkluderer:
- Oppadgående lanser som treffer stripperplater eller øvre dyseoverflater under strimmelmating
- Tegnede kopper eller pregede trekk fester seg på løfteskinnene når stripen heves mellom slagene
- Bøyde tapper som kommer i kontakt med overflater på tomgangsstasjoner eller tilstøtende stanseholdere
- Delvis blanke funksjoner som henger seg fast på styreskinner eller nedstrøms pilotstifthus
Hvert av disse scenariene gir det samme resultatet: stripen nøler, forskyves sideveis eller spenner seg. Pilotstifter kan ikke fullstendig korrigere en stripe som allerede er forskjøvet av dragkrefter. Feilen forsterkes med hvert slag inntil deler faller utenfor toleransen eller stripen setter seg helt fast.
Geometrien til selve hakket, dets form, dybde og bredde, bestemmer hvor mye klaring den gir og hvor mye bærestyrke den ofrer. Den avveiningen- er der hakkdesign blir interessant.
Omgå hakkgeometrityper og når du skal bruke hver
Ikke alle bypass-hakk ser like ut. Formen du skjærer inn i bærestrimmelen påvirker direkte hvor mye klaring den formede funksjonen får, hvor mye strukturell integritet bæreren beholder, og hvor rent kulen støter ut av dysen. Når det gjelder stanseformdesign, er å velge feil hakkgeometri som å velge feil verktøy for jobben: det kan fungere, men det introduserer problemer du ikke trengte å ha.
Så hva driver valget? Det kommer ned til interferensen du fjerner, materialet du kjører, og hvor mye transportør du har råd til å ofre. La oss bryte ned de fem primære bypass-hakk-geometriene som brukes i bypass-hakk-plateforming og hva som gjør hver enkelt passende for spesifikke forhold.
Vanlige bypass-hakkformer og deres egenskaper
Hver notch-profil har distinkte fordeler og avveininger-. Her er det du trenger å vite om hovedalternativene:
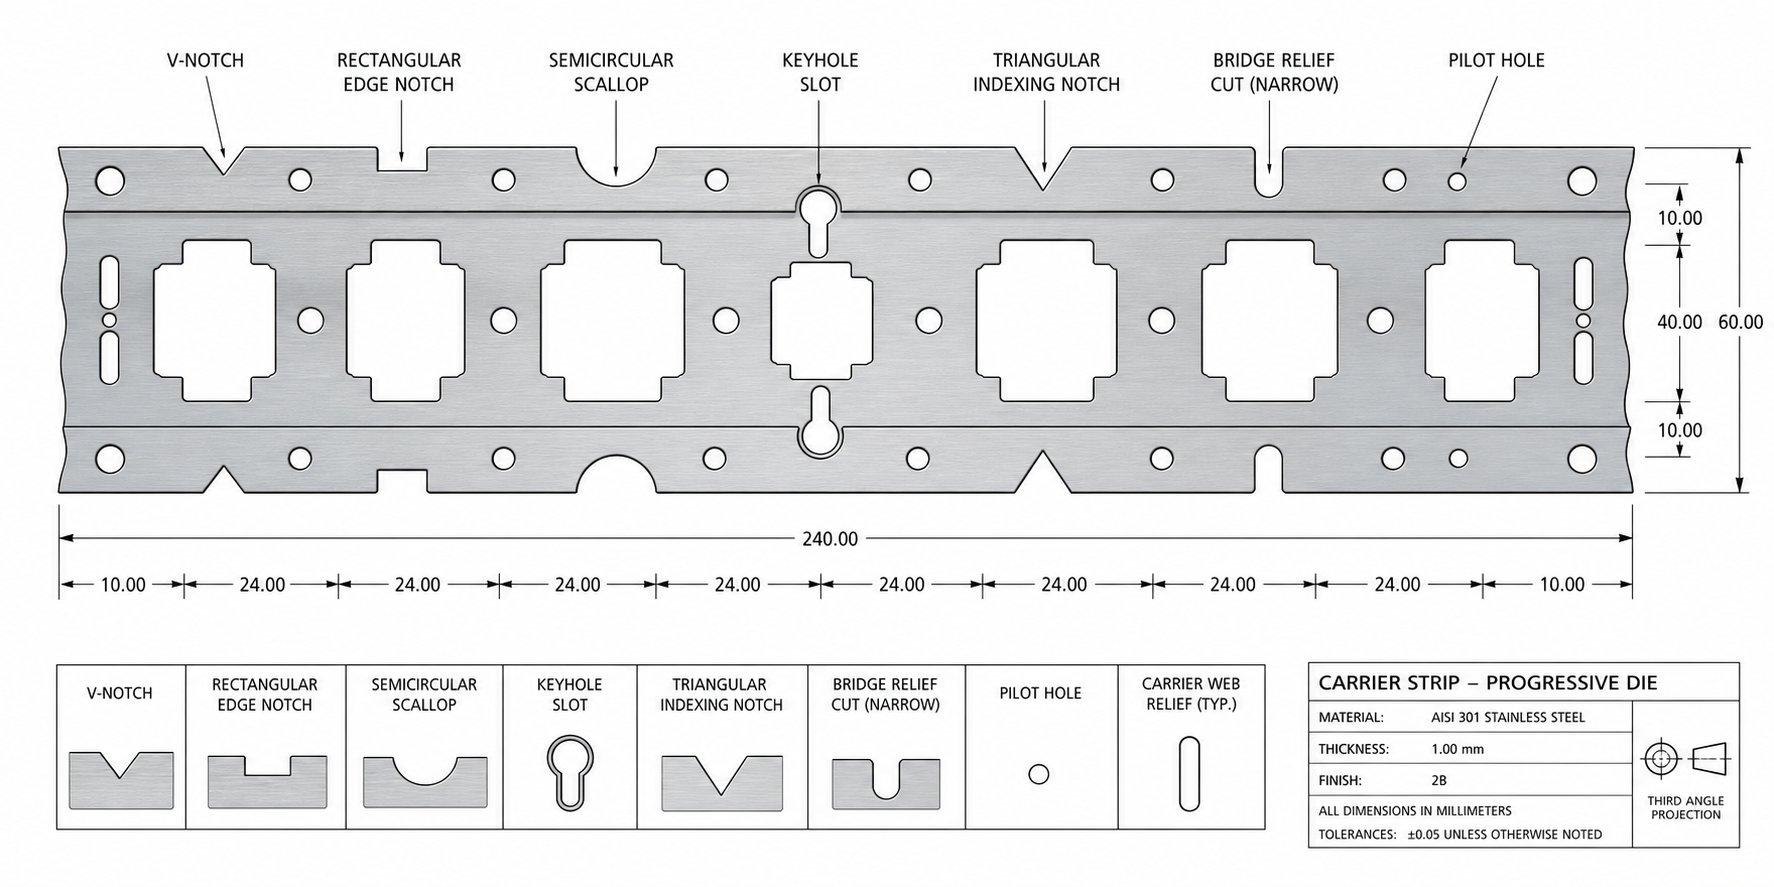
V-Hakk.Denne geometrien fjerner minst mulig bæremateriale samtidig som den gir tilstrekkelig klaring for smale utstikkende trekk. De konvergerende veggene til V-formen konsentrerer åpningen til det nøyaktige punktet der interferens oppstår. V-hakk er vanlige i dyser hvor strimmelstivhet er en prioritet og den formede egenskapen er relativt liten, for eksempel en kort oppadgående lanse eller en grunn preging. Sneglen som produseres er kompakt og støter ut forutsigbart.
U-Hakk.Når den dannede funksjonen er bredere, gir et U-hakk jevn klaring over et bredere område. De parallelle sidene og bunnen med radius fordeler spenningen jevnere i bæreren sammenlignet med alternativer med skarpe-hjørner. Du vil finne U--hakk i applikasjoner der trukket kopper eller brede bøyde tapper trenger jevn klaring når de beveger seg nedstrøms. De balanserer materialfjerning mot bærerstyrke effektivt.
Rektangulært hakk.Den enkleste geometrien å bearbeide, et rektangulært hakk gir maksimal klaring for en gitt bredde. Den fjerner mer bæremateriale enn andre profiler, noe som gjør det til det beste-valget for dype-trekk eller situasjoner der det kreves et stort vertikalt vindu. Ulempen er åpenbar: skarpe indre hjørner fungerer som spenningskonsentratorer i bæreremsen, noe som øker risikoen for sprekkdannelse under fôrspenning. Dette er viktigere i tynne eller-materialer med høy styrke.
Halvsirkelformet hakk.En avrundet profil eliminerer spenningsstigerør helt. Halvsirkulære bypass-hakk er ideelle når bæreremsen er smal, materialet er utsatt for sprekker, eller det dannede elementet bare trenger liten klaring. Myke legeringer som kobber og aluminium drar nytte av denne geometrien fordi den reduserer sjansen for kantrivning under høyhastighets-matingssykluser. Avveiningen- er begrenset klaringsdybde i forhold til hakkbredden.
Vinklet (trapesformet) hakk.Denne profilen kombinerer elementer av V og rektangulære former. De vinklede veggene tillater en bredere åpning ved stripeoverflaten samtidig som materialet opprettholdes lenger fra kanten. Vinklede hakk fungerer bra når den dannede funksjonen kommer inn i interferenssonen i en vinkel selv, for eksempel en flens med flens som strekker seg både oppover og sideveis. Utstøting av snegle er generelt pålitelig fordi den avsmalnende formen leder sneglen nedover.
Velge geometri basert på del- og dysekrav
Å matche hakkformen til den spesifikke interferensen som fjernes er der erfaren stemplingsformdesign skiller seg fra gjetting. Vurder disse praktiske retningslinjene:
Grunne utformede trekk, som en lav-profilpreging eller en dellanse under 1,5 ganger materialtykkelse, trenger vanligvis bare et halvsirkelformet relieff. Bæreren beholder nesten all sin styrke, og det lille sneglevolumet holder skrap håndterbart. Dyp-trekk som stikker betydelig under eller over stripeplanet krever en hel rektangulær eller U-hakkåpning fordi klaringsvinduet må romme hele funksjonshøyden pluss en sikkerhetsmargin for tilbakefjæringsvariasjon.
Hakkformen påvirker også sneglekontroll og skjærekraft. V-hakk og vinklede profiler har en tendens til å produsere snegler som bryter rent og faller gjennom dyseplaten uten å feste seg. Rektangulære hakk, spesielt brede, kan produsere flate snegler som vakuum-fester seg til slagflaten. Erfarne verktøymakere legger ofte til en liten vinkelavlastning eller krone til stansen for å bryte suget.
Skillet mellom negative og positive bypass-hakk i stanseplater av metall legger til enda et lag. Positive bypass-hakk fjerner materiale fra den ytre kanten av bæreremsen innover. Negative bypass-hakk er interne utskjæringer i bærebanen. Positive hakk er enklere å produsere og inspisere, mens negative hakk bevarer den ytre bærekanten for styreskinnekontakt. I bypass-hakk plateformende stansematriser med stramme styreskinnetoleranser, som opprettholder at ytterkanten intakt kan være den avgjørende faktoren.
Tabellen nedenfor sammenligner hver geometri på tvers av fire kritiske kriterier for å hjelpe deg med å velge riktig profil for applikasjonen din:
| Hakkgeometri | Klareringskapasitet | Holder på bærerstyrke | Enkel kontroll av snegle | Typiske brukstilfeller |
|---|---|---|---|---|
| V-Hakk | Moderat (smale funksjoner) | Høy | Utmerket (kompakt snegl) | Korte lanser, små preginger, smale tapper |
| U-Hakk | Bra (brede funksjoner) | Moderat til Høy | Bra (uniform snegleform) | Brede bøyde tapper, moderate trekk, brede lanser |
| Rektangulært | Maksimum | Lav til moderat | Fair (flat snegl kan feste seg) | Dype trekk, høye utformede trekk, store klaringsbehov |
| Halvsirkelformet | Begrenset (grunne funksjoner) | Veldig høy | Bra (avrundet snegl) | Lav-profilpreging, tynne/myke stripematerialer |
| Vinklet/trapesformet | Bra (vinklede funksjoner) | Moderat | Veldig bra (veiledet utkast) | Vinklede flenser, funksjoner med sideforlengelse |
En detalj som ofte blir oversett: Bypass-hakkene for metallforming strekker seg lenger enn bare å fjerne vertikale forstyrrelser. Hakkgeometrien påvirker også hvordan bæreremsen oppfører seg under matespenning. En bærer svekket av overdimensjonerte rektangulære hakk kan strekke seg eller spenne seg mellom stasjonene, og introdusere tonehøydefeil som selv pilotpinnene sliter med å rette opp. Omvendt skaper et underdimensjonert halvsirkulært hakk på en dyp-trekk trekkkreftene som er diskutert tidligere.
Den riktige geometrien balanserer alle disse kravene samtidig. Men geometri alene forteller ikke hele historien. Materialet som går gjennom dysen, dets tykkelse, hardhet og duktilitet, endrer dimensjoneringskravene for hver hakkprofil på måter som kan fange selv erfarne designere på vakt.
Hvordan bypass-hakk skiller seg fra andre hakktyper
Hvert hakk skåret inn i en bæreremse fjerner materiale, men det er der likheten slutter. Dystegninger, samtaler på butikkgulvet og til og med kataloger for stempling av dysekomponenter bruker begreper som «avlastningshakk», «bærerhakk», «trimmehakk» og «pilothakk» sammen med bypass-hakk, ofte uten tydelig forskjell. Hvis du noen gang har søkt etter "hva er dies" eller utforsket typer stemplingsmatriser, har du sannsynligvis møtt disse begrepene brukt løst eller til og med om hverandre. Den tvetydigheten skaper reelle problemer når verktøymakeren bygger noe annet enn det designeren hadde til hensikt.
Bypass-hakk vs avlastningshakk vs bærerhakk
Hver hakktype eksisterer av en bestemt mekanisk grunn. Her er hvordan de brytes ned:
Omgå hakkfjern materiale fra bærestrimmelen slik at formede trekk, lanser, trekk, bøyde tapper, passerer fritt gjennom nedstrømsstasjoner uten å komme i kontakt med dysens komponenter. Deres eneste jobb er interferensavklaring under stripprogresjon.
Avlastningshakktjene et fundamentalt annet formål. En bøyeavlastning er et klaringssnitt plassert på enden av en flens for å tillate bøying uten å forvrenge eller rive tilstøtende materiale. Avlastningshakk håndterer materialbelastning, ikke stripereiser. De vises ved svingelinjer, ikke langs bærebanen.
Bærehakkdefinere selve bæreremsen. Disse kuttene etablerer bredden og profilen til banen som forbinder individuelle delemner når de beveger seg gjennom dysen. De er strukturelle og former stripeoppsettet i stedet for å fjerne hindringer.
Trim hakkfjern progressiv skrap fra stripekantene. De er en del av blanking-sekvensen, og skjærer bort materiale som ikke lenger er nødvendig når delens geometri dukker opp. Trimhakk reduserer stripen til dens endelige kontur trinnvis på tvers av stasjonene.
Pilothakker små utskjæringer eller funksjoner som gir registreringspunkter for pilotpinner. De sikrer at stripen er plassert nøyaktig på hver stasjon. Funksjonen deres er posisjonell, ikke klaringsrelatert-.
Alle fem er materialfjerning fra stripen, men hver av dem opererer i et annet funksjonelt domene: interferensavklaring, stresshåndtering, stripestruktur, skrapfjerning eller posisjonsregistrering.
Hvorfor terminologi er viktig for kommunikasjon med formdesign
Tenk deg dette scenariet: en formdesigner spesifiserer et bypass-hakk på stasjon to for å fjerne en dannet fane som vil bli opprettet på stasjon fire. Verktøymakeren, som tolker forklaringen som et trimmehakk, skjærer bort materiale fra feil kant av bæreren. Strimmelen mister strukturell integritet på den ene siden, begynner å spore fra-senteret under mating, og pilotpinnene kan ikke kompensere. Deler kommer ut av toleranse innen de første hundre slagene.
Denne typen feilkommunikasjon mellom designer, verktøymaker og presseoperatør er mer vanlig enn de fleste butikker innrømmer. Terminologisammenbruddet i dies og stemplingsarbeid blir kritisk når flere personer håndterer det samme prosjektet. En designer kan bruke "avlastning" uformelt når de mener "omgå", eller en presseoperatør kan kalle hver utskjæring et "hakk" uten å skille ut formål.
Løsningen er enkel: bruk presis terminologi konsekvent, og sikkerhetskopier den med en referanse som alle i teamet har tilgang til. Tabellen nedenfor gir den referansen, og viser hver hakktype sammen med dens primære formål, typisk plassering på stripen og felles geometri.
| Notch Type | Primært formål | Plassering på Strip | Typisk geometri |
|---|---|---|---|
| Bypass hakk | Tydelig dannet-funksjonsinterferens under båndreise | Bærevev, oppstrøms for formingsstasjoner | V, U, rektangulær, halvsirkelformet eller vinklet |
| Avlastningshakk | Reduser materialbelastningen før du bøyer for å forhindre riving | Tilstøtende bøyelinjer på delgeometri | Liten rektangulær eller radius utskjæring |
| Carrier Notch | Definer bærelistbredde og profil | Ytterkanter av stripen mellom deler | Rektangulær eller konturert til stripe-layout |
| Trim Notch | Fjern progressivt skrot etter hvert som en delkontur kommer frem | Avisoler kanter ved blankestasjoner | Følger delkontur, uregelmessige former |
| Pilothakk | Gi registrering for pilotpinner | Bærekant eller innenfor bærebane | Rundt hull eller D-formet utskjæring |
Når hver stempelkomponent på en tegning har riktig etikett, bygger butikkgulvet det designeren så for seg. Når etiketter er vage, blir feil materiale fjernet, transportører svekkes på utilsiktede steder, og de resulterende feilene blir ofte feildiagnostisert som problemer med presseoppsett i stedet for kommunikasjonsfeil.
Terminologi får deg imidlertid bare halvveis til et riktig bypass-hakk. Materialet som går gjennom dysen, dets tykkelse, strekkstyrke og duktilitet, endrer dimensjoneringskravene for hvert hakk på måter som generiske etiketter ikke kan fange opp.
Materiale-spesifikke faktorer som former avgjørelser for omgå hakk
En hakkgeometri som fungerer feilfritt i 1,0 mm kaldvalset stålstempling kan svikte helt når den samme dysen kjører 1,5 mm rustfritt. Materialegenskaper påvirker ikke bare dimensjonering av bypass-hakk, de dikterer det. Tykkelsen bestemmer hvor høye formede trekk stikker ut. Hardhet avgjør hvor uforutsigbart disse funksjonene springer tilbake etter dannelse. Stripebredden bestemmer hvor mye bæremateriale som er tilgjengelig for å ofre. Ta feil av noen av disse, og stripen fester seg enten på grunn av utilstrekkelig klaring eller spenner fra en over-svekket bærer.
Tykkelse og hardhetseffekter på hakkdimensjonering
Materialtykkelse setter grunnlinjen. Et tykkere ark gir høyere lanser, dypere trekk og mer fremtredende bøyde tapper, som alle krever proporsjonalt dypere bypass-hakkåpninger for å fjerne nedstrøms dysekomponenter. Et 2,0 mm stemplingsemne av karbonstål med en 90-graders oppadgående lanse skaper omtrent dobbelt så vertikalt fremspring av samme funksjon i 1,0 mm lager. Bypass-hakket må romme hele høyden pluss en klaringsmargin.
Hardhet kompliserer bildet. Hardere materialer som stemplet stål av rustfritt eller høy-styrke lav-legering (HSLA) viser større og mindre forutsigbar tilbakefjæring etter forming.Springback-data fra The Fabricatorviser at 304 rustfritt stål fjærer tilbake 2 til 3 grader med en radius på 1:1-til-tykkelsesforhold, mens kaldvalset-stål bare returnerer 0,75 til 1,0 grader under de samme forholdene. Denne forskjellen betyr at en utformet funksjon i rustfritt stål kan sitte i en litt annen sluttvinkel eller høyde enn forutsagt, noe som krever ekstra bypass-klaring for å ta høyde for variasjonen.
Ved stempling av stålplater med høyere-styrkegrader nærmer flytegrensen seg mye nærmere strekkstyrken enn i bløtt stål. Svært liten deformasjon forekommer før brudd, noe som endrer profilen til kuttkanter og utformede trekk. Bypass-hakk for disse materialene trenger bredere marginer fordi den dannede geometrien er mindre tilgivende og mer variabel fra treff til treff.
Overveielser om båndbredde og bærerstabilitet
Hvert bypass-hakk svekker bæreremsen. Spørsmålet er alltid: hvor mye svekkelse kan bæreren tåle før den mister stivheten som trengs for å mate pålitelig?Designprinsipper for bærebåndunderstreke at bæreren må motstå bøyning under kumulative matekrefter på tvers av alle stasjoner. Et bredt bypass-hakk i en smal stripe kan redusere bærertverrsnittet- til det punktet hvor det bøyer seg under mating, og introduserer pitchfeil.
Smale striper tvinger fram et designkompromiss. Når et enkelt stort hakk ville forbruke for mye bærerbredde, deler designere det i to mindre hakk på motsatte sider av stripen. Dette fordeler materialefjerningen symmetrisk, og bevarer balanserte matekrefter. Bredere strimler gir mer budsjett for aggressive hakkstørrelser, men selv de har begrensninger når flere formede funksjoner krever klaring på samme stasjon.
Mykere materialer introduserer sin egen utfordring. Aluminiumstemplingsprosessen tillater tettere bypass-klaringer fordi formede detaljer i aluminium holder seg nærmere den tiltenkte geometrien med mindre tilbakefjæring (vanligvis 1,5 til 2 grader). Imidlertid er aluminium og kobberlegeringer mer utsatt for å skjære seg i hakkkanten under kutteoperasjonen. Disse graderne kan feste seg på løfteskinner eller stripperplater, og skaper akkurat den interferensen hakket er designet for å forhindre. Kantkvalitetskontroll er viktigere med myke legeringer enn med hardere stål.
Her er en praktisk oversikt over hvordan vanlige materialkategorier påvirker designbeslutninger for bypass notch:
- Lavt-karbonstål (mykt stål):Moderat tilbakeslag (0,5-1,0 grader), forutsigbare utformede funksjonshøyder, standard hakkstørrelse gjelder. God bærerstyrkebevaring selv med moderate hakkbredder.
- Kaldt-valset stål (middels-karbon):Litt høyere tilbakefjæring,-herder ved formede kanter. Hakkklaringsmarginer bør øke 10-15 % over verdier for bløtt stål for samme egenskapsgeometri.
- Rustfritt stål (304, 316):Høy tilbakefjæring (2-3 grader), betydelig arbeid-herding. Krever de bredeste klaringsmarginene og drar fordel av U-hakk eller rektangulære geometrier som gir generøse vinduer.
- HSLA og avansert høy-stål:Yield-til-strekkforhold nær 1:1 skaper brå bruddadferd. Formede funksjoner kan ha skarpe, uforutsigbare kanter. Overdimensjonerte bypass-hakk med 15-20 % som grunnlinje.
- Aluminiumslegeringer:Lav tilbakefjæring gir tettere klaring, men mykt materiale graderes lett. Bruk halvsirkulære eller radiusformede hakkgeometrier for å redusere graddannelse ved kuttekanter. Overvåk hakkkanter for oppbygging under produksjonskjøringer.
- Kobber og messing:Minimal tilbakefjæring (0,0-0,5 grader), veldig duktil. Trange klaringer er mulig, men tynne bærere i disse materialene strekker seg under matespenning. Hold hakkbredden konservativ i forhold til bærerbredden.
Materialvalg er sjelden noe formdesigneren kontrollerer. Delingeniøren spesifiserer legeringen og måleren basert på funksjonelle krav. Formdesigneren arver disse begrensningene og må dimensjonere hvert bypass-hakk deretter. Når materialet presser hakkdimensjonering til det ekstreme, enten det er på grunn av overdreven tilbakefjæring eller begrenset bærestyrke, viser konsekvensene seg som produksjonsfeil som ikke ser ut som et hakkproblem på overflaten.
Hva skjer når bypass-hakk svikter eller utelates
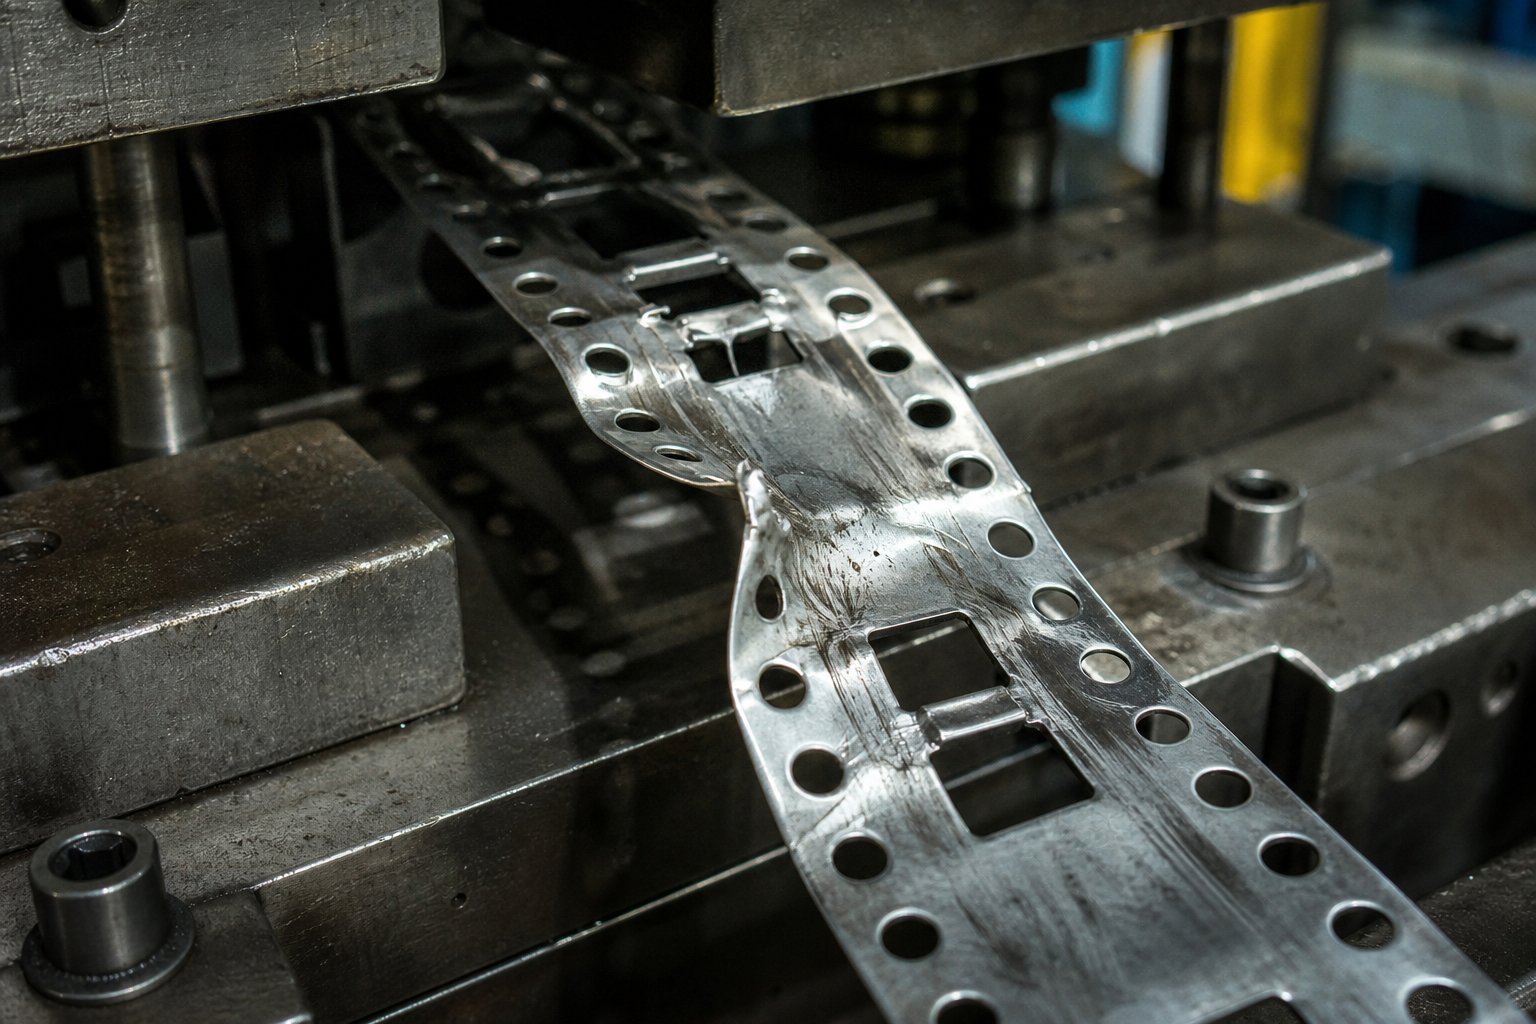
Feil forårsaket av utilstrekkelige bypass-hakk melder seg sjelden tydelig. I stedet forkledd de seg som urelaterte dyseproblemer, og sender verktøymakere som jager pilotpinsslitasje, presstidsavvik eller materialinkonsekvens mens den virkelige skyldige sitter synlig på stripeoppsettet. Å gjenkjenne de faktiske symptomene sparer timer med feilsøkt feilsøking og forhindrer den type kaskadeskader som gjør en mindre korreksjon til en større gjenoppbygging.
Symptomer på utilstrekkelig bypass-hakkdesign
Når et dannet trekk sleper mot en nedstrøms dysekomponent, stopper ikke stripen å bevege seg helt. Den motstår, avleder og forvrenger på subtile måter som produserer et spesifikt mønster av observerbare feil. Du vil legge merke til disse advarselsskiltene på tvers av de stemplede metalldelene og strimlene dine lenge før formen setter seg helt fast:
- Stripknekking mellom stasjonene.En utformet funksjon som fanger på en stripperplate eller løfteskinne skaper lokalisert drag. Materen fortsetter å skyve stripen fremover, men den blokkerte delen motstår. Bæreren spenner seg oppover eller nedover mellom materen og obstruksjonspunktet, og introduserer en synlig bølge i stripen.
- Pilotpinneskade fra sidelistforskyvning.Drakrefter virker ikke alltid vertikalt. En utformet flik som fanger på en dyseoverflate i vinkel skyver stripen sideveis. Pilotpinner absorberer den sidebelastningen ved neste slag, noe som fører til bøyde eller ødelagte piloter. SomArt Hedricks grunnleggende feilsøkingunderstreker at piloter må finne stripen før de festes. Når sidekrefter allerede har forskjøvet stripen, går pilotene inn i en vinkel, noe som forstørrer hull og øker slitasjen.
- Inkonsekvente deldimensjoner forårsaket av strimmelmotstand.Selv mindre dra flytter stripeposisjonen med noen få tusendeler av en tomme. Denne posisjonsfeilen går videre til hver påfølgende kutte- og formingsoperasjon. Du får utstansede hull som driver av-senteret, bøyer linjer som vandrer og trimmer kanter som varierer fra del til del. I presisjonspresseapplikasjoner med toleranser under 0,05 mm, gir dette variasjonsnivået skraphastigheter som stiger jevnt over en produksjonsserie.
- Økt graddannelse ved nedstrøms skjærestasjoner.Når stripen ikke sitter flatt og riktig registrert mot dyseoverflaten, endres forholdet mellom stanse og dyseåpning. Bypass-hakk, stempling av grader, følger et forutsigbart mønster: stripen rir litt høyt eller forskyver seg sideveis, stansen går inn i en ujevn vinkel i forhold til dyseklaringen, og den resulterende skjæringen produserer overdimensjonerte grader på den ene siden av kuttet. Operatører reagerer ofte med å skjerpe stanser, men gratene kommer umiddelbart tilbake fordi grunnårsaken er posisjonell, ikke kantrelatert.-
Her er den frustrerende delen: alle disse symptomene har en alternativ forklaring som virker mer åpenbar. Knekking av stripen ser ut som en feil på matelengden. Pilotskader ser ut som pilothullslitasje eller utilstrekkelig pilotdiameter. Dimensjonsvariasjon ser ut som trykktidsdrift. Gradvekst ser ut som kjedelig verktøy. Erfarne presseoperatører kan gå gjennom flere runder med justeringer, bytte ut piloter,-omstille materen, skjerpe slag, før noen tenker på å inspisere stripen mellom stasjoner for dragbevis.
Produksjonskonsekvenser og nedetidskostnader
Bypass-relatert interferens produserer ikke en eneste katastrofal hendelse. Det forårsaker progressiv skade som forverres med hvert trykk. Et mindre dramerke på stripen ved treff nummer 100 er lett å overse. Ved treff 2000 har den samme interferensen slitt et spor inn i en løfteskinne, forstørret pilothullene med 0,02 mm og forskjøvet nedstrømsdimensjoner nok til å utløse SPC-alarmer. Ved treff på 5000 setter stripen seg fast nok til å stoppe produksjonen helt.
Kostnadsøkningen følger en bratt kurve. Progressiv stansesviktanalyse viser konsekvent at sammenkoblede slitasjesoner utvikles når båndets ustabilitet blir ukorrigert. Et dannet trekk som drar på en stripperplate varmer begge overflatene gjennom friksjon. Denne varmen akselererer slitasjen på stripperen, noe som endrer klaringen, noe som øker stripemotstanden ytterligere. I mellomtiden belaster sidekreftene fra drag styrepinnene ujevnt, og akselererer slitasjen på styrebøssingen i en sekundær sviktmodus som virker helt uten sammenheng.
I høyt-volumproduksjon av metallstemplingskomponenter er selv korte, uplanlagte stopp dyre. Å fjerne en fastkjørt stripe, inspisere for skade på formen, bytte ut ødelagte piloter eller sprukket forming, og gjen-tre av stripen gjennom formen kan ta 30 minutter til flere timer, avhengig av alvorlighetsgraden. Multipliser det med timekostnadene for tomgangspresskapasitet, skrap fra ut-av-toleransedeler produsert før papirstoppen, og potensiell skade på herdede formeinnsatser som koster tusenvis å erstatte. Et enkelt underdimensjonert bypass-hakk kan generere kostnader som dverger ingeniørtiden som trengs for å designe den riktig.
Når du mistenker problemer med bypass-hakk på en løpende terning, sparer en systematisk diagnostisk tilnærming tid og forhindrer unødvendige komponentutskiftninger. Følg denne sekvensen:
- Inspiser stripen mellom stasjonene for dragmerker.Stopp pressen med strimmelen på plass og undersøk bæreroverflaten og de utformede funksjonene for skinnende gnidemerker, riper eller utsmøring av materiale. Drabevis vises som polerte striper på overflater som ikke skal vise kontakt.
- Mål det dannede elementets høyde mot dybden av bypass-hakk.Bruk en høydemåler eller måleindikator for å måle det faktiske fremspringet til hver formet funksjon, og sammenlign den med bypass-hakkdybden på den tilsvarende stasjonen. Ta hensyn til tilbakespringsvariasjon ved å måle flere deler. Hvis klaringsmarginen er under 0,5 mm på en funksjon, er hakket underdimensjonert.
- Se etter oppbygging av snegle som reduserer effektiv klaring.Snegler fra oppstrøms skjæreoperasjoner kan samle seg i bypass-hakkåpninger, noe som delvis fyller dem og reduserer det effektive klaringsvinduet. Inspiser den nedre dyseplaten under hver hakkstasjon for oppbevaring av snegler eller stabling.
- Bekreft hakkjustering med formede funksjoner.Bekreft at bypass-hakket er lateralt sentrert på den formede funksjonen den er ment å fjerne. Et hakk som er litt forskjøvet kan gi full klaring på den ene siden mens den motsatte kanten av den utformede funksjonen fortsatt er i kontakt med en dysekomponent. Fremføring av stripe over tusenvis av sykluser kan endre tilsynelatende justering ettersom pilothullene forlenges.
Hver metall-stemplet del som kommer av en dyse med bypass-interferens bærer beviset på den kontakten. Dramerker, dimensjonsforskyvninger og gradmønstre peker alle tilbake til den samme grunnårsaken hvis du vet hvor du skal lete. Diagnosesekvensen ovenfor identifiserer vanligvis problemet i løpet av minutter, sammenlignet med timene som ble brukt på å jakte på fantompresstidsproblemer eller erstatte piloter som aldri var det virkelige problemet.
Det er verdifullt å gjenkjenne disse feilene etter at de oppstår. Å forhindre dem gjennom riktig hakkplassering og strategisk koordinering med pilotstifter under designfasen er langt mer effektivt og langt rimeligere.
Designretningslinjer og plasseringsstrategi for bypass-hakk
Riktig bypass-hakkgeometri betyr ingenting hvis hakket vises på feil stasjon eller sitter feiljustert med funksjonen det er ment å fjerne. I design av metallstanseform er plassering der teori møter virkelighet på butikkgulvet. Et godt-hakk som er kuttet én stasjon for sent produserer fortsatt den samme strimmelen som ingen hakk i det hele tatt. Designutfordringen er ikke bare hva som skal kuttes, men hvor og når i forhold til hver annen operasjon i stripeoppsettet.
Plasseringsregler i forhold til dørstasjoner
Bypass-hakk kuttes nesten alltid i den første eller andre stasjonen av en progressiv dyse, vanligvis ved siden av pilothullspiercing. Denne tidlige plasseringen sikrer at hakket allerede er tilstede i bæreremsen før materialet når en formingsstasjon. Tenk på det som å rydde veien før trafikken kommer.
Strimmeloppsettet dikterer nøyaktig hakkposisjon. Hver formingsoperasjon som skaper vertikalt fremspring, enten det er en lanse, trekk eller bøyd, krever et tilsvarende bypass-hakk oppstrøms. I praksis med stemplingsdesign sporer du bakover fra hver formingsstasjon og spør: hvor vil denne funksjonen reise etter at den er opprettet, og hva vil den møte underveis? Svarene definerer hvor hakk må finnes.
For dyser med mange stasjoner avslører denne bakover-sporingsmetoden noen ganger at et enkelt bypass-hakk må dekke flere nedstrøms klaringsbehov. I slike tilfeller må hakkbredden og -dybden romme den største funksjonen i serien, ikke bare den første den møter. Stageverktøykonsepter gjelder også her: hver stasjon i progresjonen avhenger av hva som skjedde før den, og bypass-hakk er en del av den sekvensielle avhengighetskjeden.
Koordinering av bypass-hakk med pilotstiftstrategi
Pilotstifter og bypass-hakk danner et koordinert system, selv om de ser ut som uavhengige funksjoner på en stripelayout. Piloter registrerer stripen på hver stasjon. Bypass-hakk beskytter denne registreringen ved å eliminere dragkreftene som ellers ville forskjøvet stripen mellom pilotinngrep.
Her er mekanismen: når et dannet trekk sleper mot en nedstrøms dysekomponent, genererer det en lateral eller vertikal kraft på bæreremsen. Denne kraften forskyver stripen litt før neste sett med pilotstifter kan gå i inngrep. Selv godt-piloter kan ikke fullstendig korrigere en stripe som allerede har forskjøvet seg med flere tusendeler av en tomme. Posisjonsfeilen fortsetter og akkumuleres gjennom påfølgende stasjoner. Bypass-hakk eliminerer grunnårsaken til den forskyvningen i stedet for å stole på piloter for å korrigere den i etterkant.
Dette forholdet er viktigst i høy-metallstemplingsverktøy der stripen går gjennom 10 eller flere operasjoner. Hver stasjon legger til en ny mulighet for dra-feil. Uten tilstrekkelig bypass-klaring kan den kumulative posisjonsdriften ved sluttstasjonen overskride deltoleranser selv når hver enkelt pilotpinne fungerer perfekt.
Følgende plasseringsprinsipper veileder pålitelig posisjonering av bypass-hakk i stanseplater av platemetall:
- Klipp forbi-hakk minst én full stasjon før den første formingsoperasjonen som skaper en utstikkende funksjon. To stasjoner med blyavstand er å foretrekke når stripelayout tillater det.
- Størrelse på hakkbredden for å overskride den formede funksjonsbredden med en minste klaringsmargin på 1,5 til 2,0 mm per side, justert oppover for materialer med høy-fjæring.
- Juster hakkene symmetrisk på begge sider av bæreremsen når det er mulig. Symmetrisk fjerning balanserer sideveis matekrefter og hindrer stripen i å spore mot én styreskinne.
- Plasser hakkkantene minst 2,0 mm unna pilothullets senter for å opprettholde tilstrekkelig materiale rundt piloten for sikker registrering.
- Når flere utformede funksjoner krever klaring på forskjellige stripeplasseringer, bruk separate dedikerte hakk i stedet for en overdimensjonert åpning som svekker bæreren for mye.
Disse prinsippene samhandler med hverandre. Et symmetrisk hakk-oppsett som er for nært pilothull overvinner formålet med begge funksjonene. Et overdimensjonert hakk som bevarer pilotavstanden, men eliminerer bærerens styrke, skaper fôrknekking. Vellykket metallstemplingsdesign balanserer alle begrensninger samtidig, og behandler hakkplassering, pilotstrategi og stasjonssekvensering som et integrert system i stedet for isolerte beslutninger.
For verktøyingeniører som jobber med komplekse progressive dyser med stramme toleranser og høye stasjonstall, er denne integrerte tilnærmingen der spesialiststøtte tilfører målbar verdi. Tilpassede stemplingsløsninger fra produsenter somYICHENadresse bypass notch-geometri, pilotstrategi og sceneverktøysekvensering som en enhetlig designøvelse. Teknikkteamene deres evaluerer hvordan hver funksjon påvirker alle andre funksjoner på tvers av hele stripeoppsettet, noe som reduserer den iterative utprøvingen-og-feilen som ofte utvider prøvetidslinjene.
Selv med optimal plassering er bypass-hakk ikke universelt nødvendig. Visse formkonfigurasjoner og delgeometrier eliminerer behovet for dem helt, noe som reiser et praktisk spørsmål: hvordan avgjør du om et gitt prosjekt krever bypass-hakk i det hele tatt?
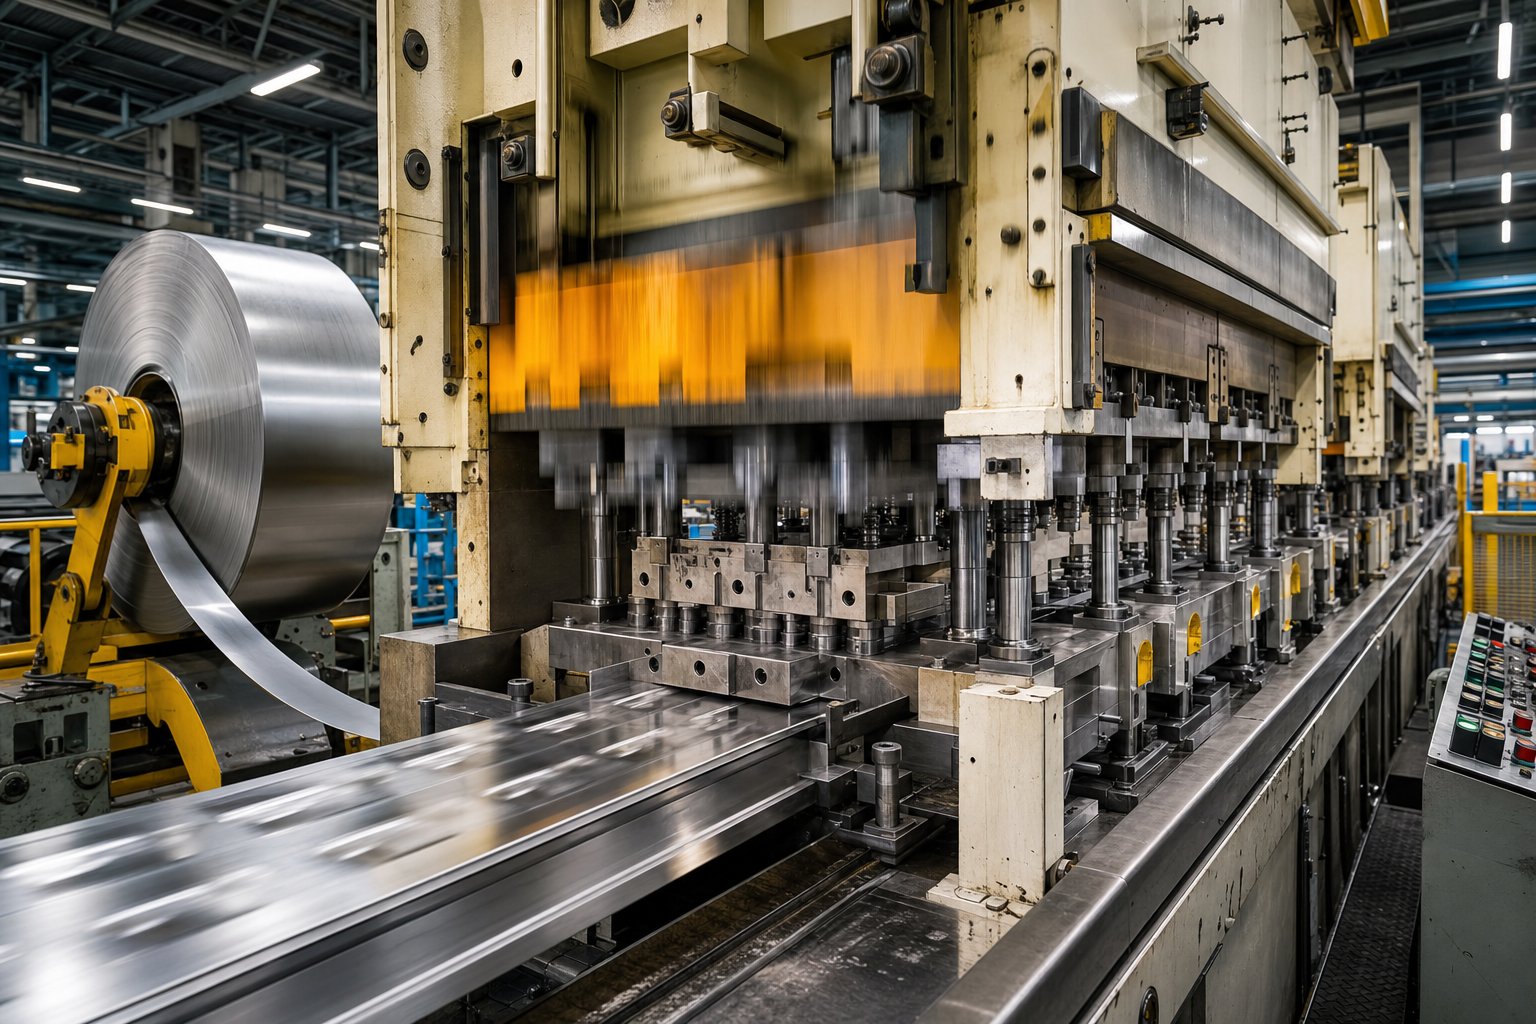
Praktiske applikasjoner og neste trinn for verktøyingeniører
Svaret avhenger helt av hva terningen gjør med stripen. Noen applikasjoner gjør bypass-hakk ikke-omsettelige. Andre eliminerer behovet for dem helt. Å vite hvilken kategori prosjektet ditt faller inn i før du forplikter deg til et stripeoppsett sparer tid på redesign og forhindrer kostbare forstyrrelser som dekkes gjennom denne artikkelen.
Applikasjoner der bypass-hakk er essensielle
Visse produksjonsmiljøer øker risikoen for interferens med striper til sitt høyeste nivå. Hvis prosjektet ditt passer til noen av de følgende profilene, hører bypass-hakk hjemme i stripeoppsettet fra dag én.
Automotive stemplingsmatriser.Braketter, koblinger, setekomponenter og transmisjonsdeler produsert i progressive dyser involverer rutinemessig 8 til 15 stasjoner med flere formingsoperasjoner. Automotive stemplet kjører med moderate til høye hastigheter med stramme dimensjonstoleranser, ofte under 0,1 mm. Kombinasjonen av en rekke utformede funksjoner og strenge krav til nøyaktighet betyr at selv mindre strimmelmotstand produserer-av-toleransedeler som mislykkes i nedstrømsmonteringskontroller. Bypass-hakk ved hver formingsovergang er standard praksis i dette segmentet.
Produksjon av elektriske kontakter.Koblinger for forbrukerelektronikk og industrielt utstyr har tette pinnegrupper, bøyde kontaktfingre og formede festeklips, noen ganger alt innenfor en enkelt progressiv dyse. Disse delene er små, men geometrisk komplekse, med formede trekk som stikker ut i flere retninger fra stripeplanet. Den tette stigningen mellom stasjonene i koblingsstanseformene etterlater nesten ingen toleranse for stripeforskyvning, noe som gjør bypassklaring kritisk ved hver formingsstasjon.
Progressive dyser med mer enn fire formingsstasjoner.Ettersom antall stasjoner øker, øker også antallet dannede funksjoner som går gjennom nedstrømsoperasjoner. En seks-stasjonsdyse med tre formingsoperasjoner gir tre separate interferensmuligheter. En tolv-stasjonsdyse med syv formingsoperasjoner kan kreve bypass-hakk på fem eller flere forskjellige bærerplasseringer. Den kumulative risikoen skaleres ikke-lineært fordi hver uavklarte funksjon legger til dragkraft som forenes med hver påfølgende funksjon.
Høyhastighets-metallstempling av metall.Presshastigheter over 600 slag per minutt forsterker alle forstyrrelser. Ved høy hastighet har stripen mindre tid til å sette seg mellom slagene, og enhver dragkraft som vil forårsake en gradvis posisjonell drift ved 200 SPM blir en brå forskyvning ved 800 SPM. Retningslinjer for høy-stempling understreker at fjærstrippere kan sprette og løftere kanskje ikke sitter helt i høye hastigheter, noe som reduserer marginen for alle funksjoner som sitter nær en dyseoverflate. Bypass-hakk kompenserer ved å gi generøse klaringsvinduer som tåler disse dynamiske variasjonene.
I applikasjoner med høy-hastighet er til og med slugkontrollen i omløpsåpningene viktigere. Snegler som ikke løser ut rent ved 200 SPM kan fjernes av tyngdekraften alene. Ved 800 SPM kan vakuumeffekter og luftturbulens holde snegler i hakkåpningen, noe som delvis blokkerer klaringsvinduet. Verktøyprodusenter som kjører høyhastighets-metallstanseformer, spesifiserer ofte koniske eller rillede dyseknapper under bypass-hakkstasjoner spesielt for å sikre positiv utkasting av snegle ved hastighet.
Når bypass-hakk kan utelates
Ikke hver die trenger bypass-hakk. Å spesifisere dem der de ikke tjener noen hensikt gir unødvendig kompleksitet til stripeoppsettet, øker skrapvolumet og svekker bæreren uten fordel. Du kan trygt utelate bypass-hakk i disse situasjonene:
Flat blanking dyser uten formede trekk.Hvis matrisen kun utfører skjæreoperasjoner, gjennomboring, blanking og trimming, uten bøyning, tegning, lansering eller preging, stikker ingenting ut av strimmelplanet. Det er ingen interferens å fjerne fordi stripen forblir flat gjennom hele progresjonen. Enkel blanking-bare stempler faller inn i denne kategorien.
Enkelt-stasjon dør.En dyse som utfører alle operasjoner i ett slag har ingen stripeprogresjon forbi formingsfunksjoner. Stripen mater inn, pressen lukkes, alt skjer på en gang, og den ferdige delen skilles. Det er ingen nedstrøms kjøring å hindre.
Overfør stemplingsoperasjoner.I overføringsdyser skilles individuelle emner fra båndet tidlig og flyttes mellom stasjoner med mekaniske fingre eller overføringsskinner. Siden emnet ikke lenger er festet til en bæreremse, beveger det seg ikke forbi påfølgende stasjoner på samme måte som en progressiv stripe gjør. Overføringsstempling håndterer hver del uavhengig, og eliminerer den -bærerbaserte interferensen som omgår hakkadressen.
Progressive dyser med kun kutteoperasjoner før den endelige formen.Noen stripeoppsett sekvenserer alle formingsoperasjoner på de aller siste stasjonene, med all piercing og kutting gjort først. Hvis dannede funksjoner aldri trenger å reise forbi en annen stasjon fordi de er opprettet i den endelige posisjonen før cutoff, gir bypass-hakk ingen verdi.
Hvis en stasjon lager funksjoner som stikker ut fra stripeplanet og stripen må gå forbi påfølgende stasjoner, kreves bypass-hakk. Hvis ingen av betingelsene eksisterer, kan de utelates.
Den vedtaksregelen dekker de aller fleste sakene. Når du er på grensen, kanskje en grunn preging som knapt stikker ut eller en formet funksjon som passerer gjennom bare én tomgangsstasjon, len deg mot inkludert hakket. Materialkostnaden er ubetydelig, og forsikringen mot forstyrrelser oppveier langt den ekstra kompleksiteten av stripeoppsett.
For verktøyingeniører som står overfor komplekse strimmelutformingsutfordringer der beslutningen ikke er klar-, vil det å forkorte evalueringssyklusen ved å samarbeide med en erfaren matriceingeniørpartner.YICHENs stemplingsløsningerdekke hele omfanget av design-tungt progressivt dysearbeid, inkludert dysestruktur, dimensjonering av bypass-hakk, gradkontroll, klaringsoptimalisering og materialflytanalyse. Teamet deres evaluerer risikoen for interferens på tvers av hele stripeoppsettet, noe som er spesielt verdifullt for multi-stasjonsdyser der bypass-hakk-avgjørelser samhandler med alle andre designfunksjoner i verktøyet.
Kjernen i hele denne diskusjonen er enkel: bypass-hakk er en liten funksjon med store konsekvenser. Design dem riktig og de er usynlige, stripen mates rent, deler holder toleranse, og dysen kjører uten avbrudd. Underdimensjoner dem, forlegg dem eller utelat dem der de trengs, og de resulterende feilene fosser gjennom hele matrisen på måter som er dyre å diagnostisere og enda dyrere å fikse. Behandle dem som en førsteklasses designbetraktning fra den tidligste stripelayoutskissen, ikke som en ettertanke når interferensproblemer dukker opp under utprøving.
Ofte stilte spørsmål om bypass-hakk i stemplingsemner
1. Hva er hensikten med bypass-hakk i en progressiv stempling?
Bypass-hakk er bevisst fjerning av materiale fra bæreremsen som hindrer formede trekk som lanser, trukket kopper og bøyde tapper fra å kollidere med nedstrøms dysekomponenter under fremføring av stripen. De opprettholder uhindret båndvandring og bevarer dimensjonsnøyaktighet på tvers av alle stasjoner. Uten dem ville utstikkende trekk krasjet inn i stripperplater, løfteskinner eller tomgangsstasjonsoverflater, noe som forårsaker fastkjørt stripe og deler defekter.
2. Hvordan velger du mellom ulike bypass notch geometrier?
Valget avhenger av tre faktorer: størrelsen og formen på det dannede elementet som fjernes, den nødvendige bærerstrimmelens styrke og behovet for utstøting av snegle. V-hakk passer til smale funksjoner, samtidig som de bevarer bærerens stivhet. U-hakk håndterer bredere formede områder med balansert styrkebevaring. Rektangulære hakk gir maksimal klaring for dype trekk, men svekker bæreren mest. Halvsirkulære profiler eliminerer spenningsstigerør i tynne eller sprekker-utsatte materialer. Vinklede profiler fungerer best for funksjoner som strekker seg både vertikalt og sideveis.
3. Hvor skal bypass-hakkene plasseres i diestasjonssekvensen?
Bypass-hakk bør kuttes minst én full stasjon før den første formingsoperasjonen som skaper en utstikkende funksjon, med to stasjoner med blyavstand foretrukket. De er vanligvis gjennomboret på den første eller andre stasjonen ved siden av pilothull. Denne tidlige plasseringen sikrer at klaring allerede er tilstede før stripen når en formingsstasjon. Hakkbredden bør overstige den formede funksjonsbredden med 1,5 til 2,0 mm per side, justert oppover for materialer med høy-tilbakefjæring. Spesialister som YICHEN (https://www.yichen-group.com/stamping-die/) designer bypass notch-plassering, pilotstrategi og stasjonssekvensering som et integrert system for komplekse progressive dies.
4. Hva er tegnene på at bypass-hakkene er underdimensjonerte eller mangler?
Nøkkelsymptomer inkluderer strimmelknekking mellom stasjoner, skade på pilotstiften fra sidestrimmelforskyvning, inkonsekvente deldimensjoner forårsaket av dragkrefter og økt graddannelse ved nedstrøms kuttestasjoner. Disse problemene blir ofte feildiagnostisert som presstidsproblemer eller kjedelig verktøy. Den diagnostiske tilnærmingen innebærer å inspisere stripen mellom stasjonene for skinnende dragmerker, måle høyden av dannet trekk mot hakkdybden, sjekke for slug-oppbygging i hakkåpningene og verifisere sideveis justering mellom hakkene og formede trekk.
5. Hvordan påvirker materialegenskaper dimensjonering av bypass-hakk?
Materialtykkelsen bestemmer direkte formet funksjonshøyde, som setter minimum hakkdybde. Hardere materialer som rustfritt stål viser 2-3 grader tilbakefjæring sammenlignet med 0,75-1,0 grader for bløtt stål, og krever bredere klaringsmarginer på 15-20 % over grunnlinjen. Mykere materialer som aluminium tillater tettere klaringer, men produserer grader ved hakkkanter som kan skape sekundær interferens. Stripsbredden begrenser hvor mye bæremateriale som kan fjernes, noe som noen ganger krever at designere deler ett stort hakk i to mindre symmetriske hakk for å opprettholde matestabiliteten.


