


Hva Hot Stamping Dies er og hvorfor de betyr noe
Når du søker etter "varmstempling dies", du kan se på to helt forskjellige produksjonsverdener. Den ene involverer knusing av bilstål ved 900 grader Celsius. Den andre involverer pressing av delikat gullfolie på en luksuriøs parfymeboks. Samme begrep, vidt forskjellige verktøy. Å få dem forvirret under innkjøp kan koste uker med prosjekteringstid og tusenvis i feilsitert prosjekter.
Hot Stamping Dies Defined
I kjernen er varmestanseformene presisjons-utviklede verktøy som overfører en kombinasjon av varme, trykk og form til et arbeidsstykke. Dysen fungerer som grensesnittet mellom råmateriale og ferdig produkt, og kontrollerer hvordan termisk energi og mekanisk kraft samhandler med underlaget. Enten det substratet er et borstålemne bestemt for en bils B-stolpe eller et ark holografisk folie som lander på førsteklasses emballasje, forblir det grunnleggende prinsippet det samme: et formet verktøy påfører kontrollert varme og trykk for å endre målmaterialet permanent.
Skillet ligger i skala, temperatur, materiale og formål. Hver varmstempeltype krever helt forskjellige formmaterialer, kjølestrategier og vedlikeholdsprotokoller. Å forstå hvilken kategori du jobber innenfor er det første skrittet mot å forlenge levetiden og unngå for tidlig feil.
Presseherdningsmatriser vs foliestansematriser
Pressherdende stansematriser opererer i bilindustrien og det strukturelle metallformingsrommet. De mottar stålemner oppvarmet til 900-950 grader Celsius, former dem samtidig til komplekse former og bråkjøler dem ved kjølehastigheter over 27 grader per sekund for å oppnå en fullstendigmartensittisk mikrostruktur med strekkstyrker rundt 1500 MPa. Disse formene er massive,-vannkjølte verktøystålmontasjer som tåler ekstreme termiske sykluser hver produksjonssyklus.
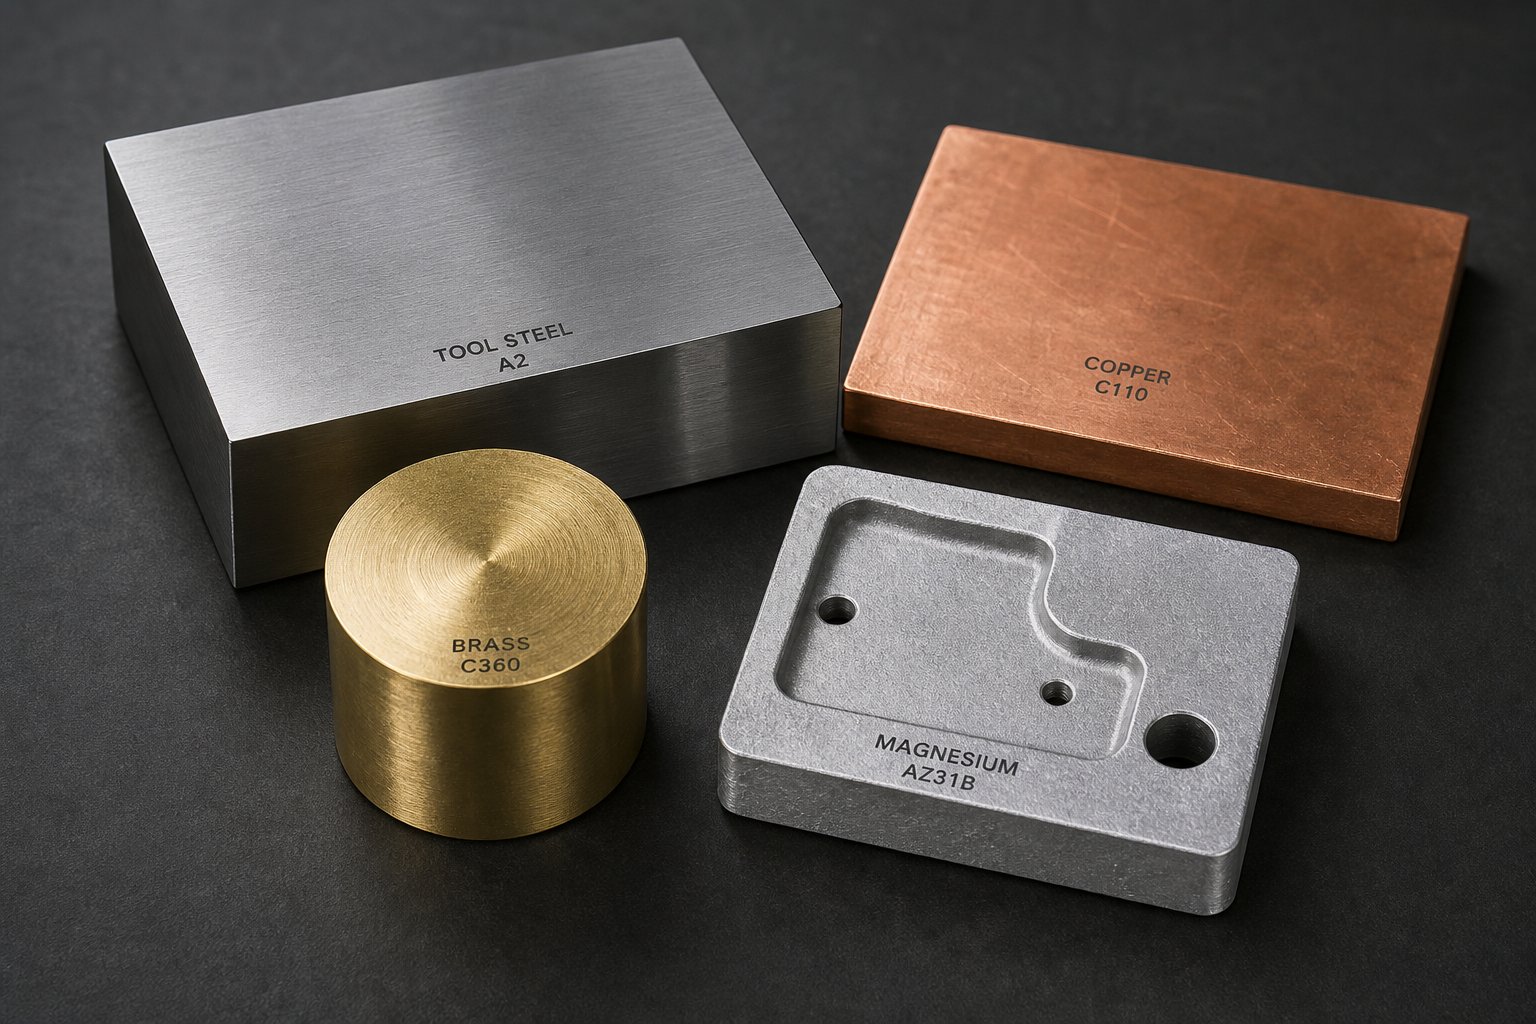
Foliestemplingsmatriser fungerer derimot ved mye lavere temperaturer, typisk mellom 100 og 200 grader Celsius. De bruker en oppvarmet form for å aktivere et klebende lag på en foliebærer, og overfører metalliske eller pigmenterte design til papir, plast, lær eller andre underlag. Selve formene er vanligvis laget av kobber, messing eller magnesium i stedet for herdet verktøystål.
Her er en rask sammenligning av hva som skiller disse to kategoriene for varmstempling:
- Driftstemperatur: 900-950 grader Celsius for pressherding vs 100-200 grader Celsius for foliestempling
- Dysemateriale: H11/H13 verktøystål vs kobber, messing eller magnesium
- Arbeidsstykke: Borstålplate (0,5-2,0 mm tykk) kontra foliebærer som kommer i kontakt med papir, plast eller lær
- Primær funksjon: Strukturell forming pluss metallurgisk slukking vs dekorativ overflatemerking
- Kjølesystem: Innvendige vannkanaler for rask varmeuttak vs passiv eller minimal kjøling
- Dysekompleksitet: Store fler-tonnsenheter med konform kjøling kontra mindre etsede eller graverte plater
- Typisk levetid: Titusenvis av pressesykluser vs over én million visninger for kvalitets kobber- eller messingdyser
Hvorfor skillet er viktig for innkjøp
Tenk deg å sende en tilbudsforespørsel for "hot stamping dies" til en leverandør som spesialiserer seg på dekorative folieverktøy når du faktisk trenger pressherding for en bilkarosseri-i-hvitt program. Den siterende ingeniøren vil trenge helt annen informasjon: blank materialkvalitet, kjølehastighetsmål, delgeometridata og produksjonsvolum. Motsatt vil en verktøyprodusent for biler som mottar en forespørsel om en varm kobberstempel for å markere luksusemballasje, sannsynligvis avslå eller omdirigere deg helt.
Denne forvirringen er ikke hypotetisk. Det skjer regelmessig fordi begge næringene bruker identisk terminologi mens de opererer i separate tekniske økosystemer. Materialene, designmetodikkene, feilmodusene og vedlikeholdsstrategiene varierer så dramatisk at innkjøp av feil leverandørtype sløser med innkjøpssykluser før noe verktøyarbeid i det hele tatt begynner.
Denne artikkelen fungerer som en enhetlig referanse, og dekker både pressherding og dekorative applikasjoner, slik at du kan identifisere nøyaktig hvilken kategori som gjelder for prosjektet ditt, forstå hvordan feil oppstår i hver sammenheng, og bruke de riktige livssyklusforlengelsesstrategiene fra dag én. Seksjonene fremover bryter ned prosessarbeidsflyter, materialvalg, kjøledesign og vedlikeholdspraksis for begge verdener av stansematriser.
Hvordan varmstemplingsprosessen fungerer trinn for trinn
Selve terningen er bare én stasjon i en større produksjonskjede, men det er stasjonen hvor alt enten kommer sammen eller faller fra hverandre. Å forstå hele arbeidsflyten avslører hvorfor beslutninger om formdesign veier så mye og hvor for tidlig feil vanligvis oppstår.
Fra oppvarmet blank til formet del
I presseherdingsprosessen kommer et flatt stålemne, typisk 22MnB5 borstål, inn i en valseovn og varmes opp til over 900 grader Celsius. Ved denne temperaturen forvandles stålet til en fullstendig austenittisk mikrostruktur, myk nok til å dannes, men grunnet for herding. Deoverføring fra ovn til presse tar omtrent 6 til 10 sekunder, hvor emnet kan avkjøles til rundt 700 grader Celsius.
Her er det varme stemplingsverktøyet i sentrum. Emnet lander på dysen, pressen lukkes, og to ting skjer samtidig: stålet formes til sin endelige geometri og bråkjøles av de vann-avkjølte dyseoverflatene. Formingen må fullføres før emnet faller under 420 grader Celsius. Hvis bråkjølingshastigheten overstiger 27 grader Celsius per sekund, oppnår delen nesten 100 prosent martensitt, og gir strekkstyrker rundt 1500 MPa. Typiske syklustider for denne varme stemplingsprosessen varierer mellom 10 og 20 sekunder avhengig av materialtykkelse.
Etter bråkjøling åpnes pressen og den herdede delen trekkes ut. Dysen har utført en dobbel rolle som ingen annen komponent i linjen kan gjenskape: den formet delen og hentet ut varme raskt nok til å låse inn en martensittisk mikrostruktur. Den doble funksjonen er nettopp det som gjør disse dysene så sårbare for termisk tretthet over tid.
Hvordan folie- og merkeprosesser er forskjellige
Den dekorative arbeidsflyten for varmestempelfungerer i en helt annen skala. En oppvarmet dyse, vanligvis laget av kobber eller messing, bringes til en temperatur mellom 100 og 200 grader Celsius. En foliebærer er plassert mellom formflaten og underlaget, som kan være papir, papp, lær eller plast. Når det varme stempelverktøyet trykker ned, aktiverer varmen det klebende laget på folien, og binder det metalliske eller pigmenterte designet til overflaten.
Dveletidene er korte, ofte under to sekunder, og trykket måles i langt lavere områder enn bilforming. De kritiske variablene her er temperaturkonsistens over dyseflaten, jevn trykkfordeling og presis justering. Enhver variasjon gir ufullstendig folieoverføring eller uklare kanter i stedet for de strukturelle defektene som sees ved pressherding.
Kritiske prosessparametre kontrollert av Die Design
I begge applikasjonene er ikke matrisen et passivt verktøy. Det styrer aktivt resultatet. Dysgeometri bestemmer materialflyt og kontaktareal. Termisk masse dikterer hvor raskt dysen absorberer eller leverer varme. Kontakttrykk sikrer jevnt inngrep mellom dyse og arbeidsstykke.
Hver avgjørelse som tas under formdesign, fra kanalplassering til overflatefinish, bølger gjennom hver nedstrøms kvalitetsmåling inkludert syklustid, dimensjonsnøyaktighet, mikrostrukturkonsistens og til slutt selve matrisens levetid.
For pressherding skaper dårlig termisk styring i det varme stanseverktøyet ujevn kjølehastighet. Noen soner avkjøles for sakte, og produserer bainitt eller ferritt i stedet for martensitt. Andre avkjøles for raskt, og genererer restspenninger som forårsaker tilbakeslag. For dekorative applikasjoner skaper ujevn termisk fordeling over formflaten varme flekker som over-herder lim i enkelte områder mens andre lar være ubundne.
Disse termiske og mekaniske interaksjonene er grunnen til at valg av formmateriale og design av kjølekanaler har så stor betydning. Terningen er der prosessintensjon blir fysisk realitet, og hvor de fleste feilmoduser til slutt oppstår.
Dysematerialer og stålkvalitetsvalg sammenlignet
Materialvalg er den enkleste avgjørelsen innen formteknikk. Det setter taket for termisk ytelse, slitestyrke, og til slutt, hvor mange sykluser dysen kan tåle før feil blir uunngåelig. Velg feil karakter for søknaden din, og du kjemper mot fysikk fra dag én. Velg den rette og du har et grunnlag som kjøledesign, overflatebehandling og vedlikehold kan bygge på.
Verktøystålkvaliteter for pressherdingsstanser
Pressherdedyser tåler gjentatte termiske støt når 900-graders emner kommer i kontakt med overflatene hver syklus. Verktøystålet må beholde hardheten ved høye temperaturer, motstå termisk tretthetssprekker, lede varme effektivt inn i kjølekanaler og absorbere støt uten katastrofale brudd. Tre karakterer dominerer denne plassen: H11, H13 og DIEVAR.
H13 (AISI H13, DIN 1.2344) har vært industriens arbeidshest i flere tiår. Den tilbyr solid varmhardhet, rimelig seighet på rundt 15-20 Joule ved Charpy V-notch-testing og en termisk ledningsevne på ca.24 W/mK. For moderate produksjonsvolumer og standard delgeometrier, leverer H13 pålitelig ytelse til en kostnad som de fleste programmer kan absorbere. Dens begrensninger dukker opp under ekstreme forhold: komplekse geometrier med tette radier, høyt antall sykluser som overstiger 100 000 deler, eller aggressive kjølekrav som forsterker termisk spenning.
H11 (DIN 1.2343) har en lignende sammensetning som H13, men med noe lavere vanadiuminnhold. Dette gir den marginalt bedre seighet under noen varmebehandlingsforhold, noe som gjør den til et foretrukket valg i europeisk verktøyproduksjon for dyser utsatt for høy mekanisk belastning. Avveiningen er litt redusert slitestyrke sammenlignet med H13. I praksis er H11 og H13 ofte utskiftbare for standard pressherdingapplikasjoner, med det endelige valget avhengig av regional tilgjengelighet og verktøymakerens varmebehandlingsekspertise.
DIEVAR representerer en fundamentalt annerledes legeringsfilosofi. Produsert gjennom Electro Slag Remelting (ESR), oppnår den nesten-null inneslutninger og en homogen karbidfordeling som eliminerer korngrenseutfellingen som er vanlig i standard H13. Resultatene er målbare: slagfasthet over 25 Joule (vanligvis 30-40 J), termisk ledningsevne rundt 30 W/mK, og betydelig bedre tempereringsmotstand ved høye driftstemperaturer. Den høyere ledningsevnen oversetter direkte til raskere varmeekstraksjon fra emnet, noe som betyr kortere syklustider eller mer jevn bråkjøling, avhengig av hvordan du utnytter det.
Kostnaden-per-kilogram for DIEVAR overstiger H13 betraktelig. Men her er beregningen som betyr noe: hvis en spesialtilpasset metallstanseform laget av H13 sprekker etter 50 000 sykluser mens en DIEVAR-dyse kjører 100 000 sykluser med lengre vedlikeholdsintervaller, favoriserer den totale eierkostnaden premiummaterialet. Dette gjelder spesielt for store, komplekse dies der en enkelt katastrofal feil betyr uker med nedetid og seks{10}}sifrede erstatningskostnader.
Utvelgelseskriteriene kommer ned til tre faktorer:
- Produksjonsvolum: Under 50 000 deler er ofte H13 tilstrekkelig. Over den terskelen gir DIEVARs utmattelsesmotstand utbytte.
- Delkompleksitet: Tette radier, dype trekk og seksjoner med variabel tykkelse skaper spenningskonsentrasjoner der DIEVARs overlegne seighet forhindrer sprekkinitiering.
- Kjølekrav: Når aggressiv kjølekanalplassering er nødvendig nær dysens overflate, reduserer DIEVARs isotropiske egenskaper risikoen for sprekker mellom kanalene.
Ikke-jernholdige formmaterialer for folie- og logostempling
Dekorative stansematriser opererer ved langt lavere temperaturer og trykk, noe som åpner døren til et bredere utvalg av materialer. Hver har distinkte fordeler for spesifikke substrater og produksjonsscenarier.
En kobberpresseform er det førsteklasses valget for folieoverføringsapplikasjoner. Kobbers varmeledningsevne, rundt 385 W/mK, er uovertruffen blant vanlige dysematerialer. Dette betyr eksepsjonelt jevn varmefordeling over dyseflaten, noe som oversetter til konsistent folievedheft med null kalde flekker. Kobber gjengir fine detaljer vakkert og fungerer spesielt godt på plast og bestrøket papir der presis temperaturkontroll forhindrer skade på underlaget. Ulempen er at kobber er relativt mykt, så det slites raskere under høye produksjonsvolumer.
Et varmt messingstempel gir den beste balansen mellom holdbarhet og termisk ytelse for middels-til-høyt volum dekorativt arbeid. Messing når rundt 109 W/mK i termisk ledningsevne, lavere enn kobber, men fortsatt utmerket. Dens virkelige fordel er mekanisk hardhet. En varm messingstempel holder sin kantdefinisjon over hundretusenvis av visninger, noe som gjør det til-materiale for lærvarer, plast, papirprodukter og treartikler. For operasjoner som kjører produksjonsvolumer som vil slite ut en kobberdyse for tidlig, gir messing jevn kvalitet over en mye lengre levetid.
Magnesium-matriser tjener et helt annet formål. De er rimelige å produsere, lette og raske å produsere, noe som gjør dem ideelle for korte opplag, prototyping og applikasjoner der dysen kan brukes til en begrenset kampanje. Magnesium utmerker seg på gratulasjonskort, bokinnbindinger, etiketter, bånd og reklamespesialiteter der løpelengder måles i tusenvis i stedet for hundretusener. Detaljgjengivelse er akseptabelt, men samsvarer ikke med kobber eller messing for veldig fine kunstverk.
Aluminiumspressematriser opptar en mellomting. De tilbyr bedre varmeledningsevne enn messing (rundt 205 W/mK), lettere vekt enn stål og rimelig holdbarhet. Aluminium fungerer godt for større dyseflater der vektreduksjon er viktig og for underlag som reagerer godt på de litt forskjellige varmeoverføringsegenskapene.
Silikonmatriser representerer et nisjealternativ for uregelmessige eller buede underlag. De tilpasser seg ikke-flate overflater, noe som gjør dem egnet for merking av sylindriske gjenstander eller teksturerte materialer. Imidlertid mangler de presisjonskantdefinisjonen til metalldyser og slites raskt under produksjonsforhold.
Beslutningsramme for materialvalg
Å velge riktig materiale krever balansering av driftsforhold, produksjonskrav og budsjettbegrensninger mot hverandre. Følgende tabell konsoliderer alle viktige formmaterialer i én enkelt referanse, og dekker både pressherding og dekorative applikasjoner:
| Materiale | Maks driftstemp | Termisk ledningsevne | Typisk applikasjon | Relativ kostnad | Forventet Die Life |
|---|---|---|---|---|---|
| H13 Verktøystål | 600+ grader C | ~24 W/mK | Pressherding, standard bil | Medium | 50 000-100 000 sykluser |
| H11 Verktøystål | 600+ grader C | ~24 W/mK | Pressherding,-apper med høy belastning | Medium | 50 000-100 000 sykluser |
| DIEVAR (ESR) | 600+ grader C | ~30 W/mK | Pressherding med høyt-volum, kompleks geometri | Høy | 100 000-200,000+ sykluser |
| Kopper | ~200 grader C | ~385 W/mK | Fine detaljer foliestempling, plast, bestrøket papir | Middels-Høy | 50 000-250 000 visninger |
| Messing | ~200 grader C | ~109 W/mK | Medium-høyt volum foliestempling, lær, papir | Medium | 250 000–1 000,000+ visninger |
| Magnesium | ~180 grader C | ~156 W/mK | Korte opplag, prototyper, bokinnbindinger, etiketter | Lav | 5 000-50 000 visninger |
| Aluminium | ~200 grader C | ~205 W/mK | Middels løp, store dyseflater, lette behov | Lav-Middels | 25 000-100 000 visninger |
| Silikon | ~180 grader C | Lav | Buede overflater, uregelmessige underlag | Lav | 1 000-10 000 visninger |
Noen få veiledende prinsipper fremkommer av denne sammenligningen. For enhver spesialtilpasset metallstanseform beregnet for pressherding, er beslutningen primært mellom H13 og DIEVAR, med vippepunktet produksjonsvolum og delkompleksitet. For dekorative bruksområder deler beslutningstreet seg annerledes: kobber for maksimal detalj og termisk enhetlighet, messing for lang levetid på lengre kjøringer, magnesium for kostnadseffektive-kortkampanjer og aluminiumsstansematriser når vekt eller formstørrelse blir en begrensning.
Husk at materialvalg alene ikke bestemmer livet. Det beste verktøystålet i verden svikter fortsatt for tidlig hvis kjølekanaler er dårlig rutet eller overflatebehandlinger neglisjeres. Materiale setter den øvre grensen for ytelse. Alt annet i formens design- og vedlikeholdsprogram avgjør hvor nært du faktisk kommer den grensen.
Designmetodikk for kjølekanal for varmstempling
Materialet setter taket, men kjølekanaldesign avgjør om en dyse faktisk når den. Du kan bygge en pressherdende dyse av det fineste DIEVAR-stålet som er tilgjengelig og fortsatt se at den svikter for tidlig hvis den interne kjølearkitekturen ikke kan trekke ut varme jevnt. Det er her varmestempelverktøy lever eller dør, ofte bokstavelig talt, gjennom termiske utmattelsessprekker som oppstår mellom dårlig plasserte kanaler og arbeidsflaten.
Konvensjonelle borede kanaler vs konform kjøling
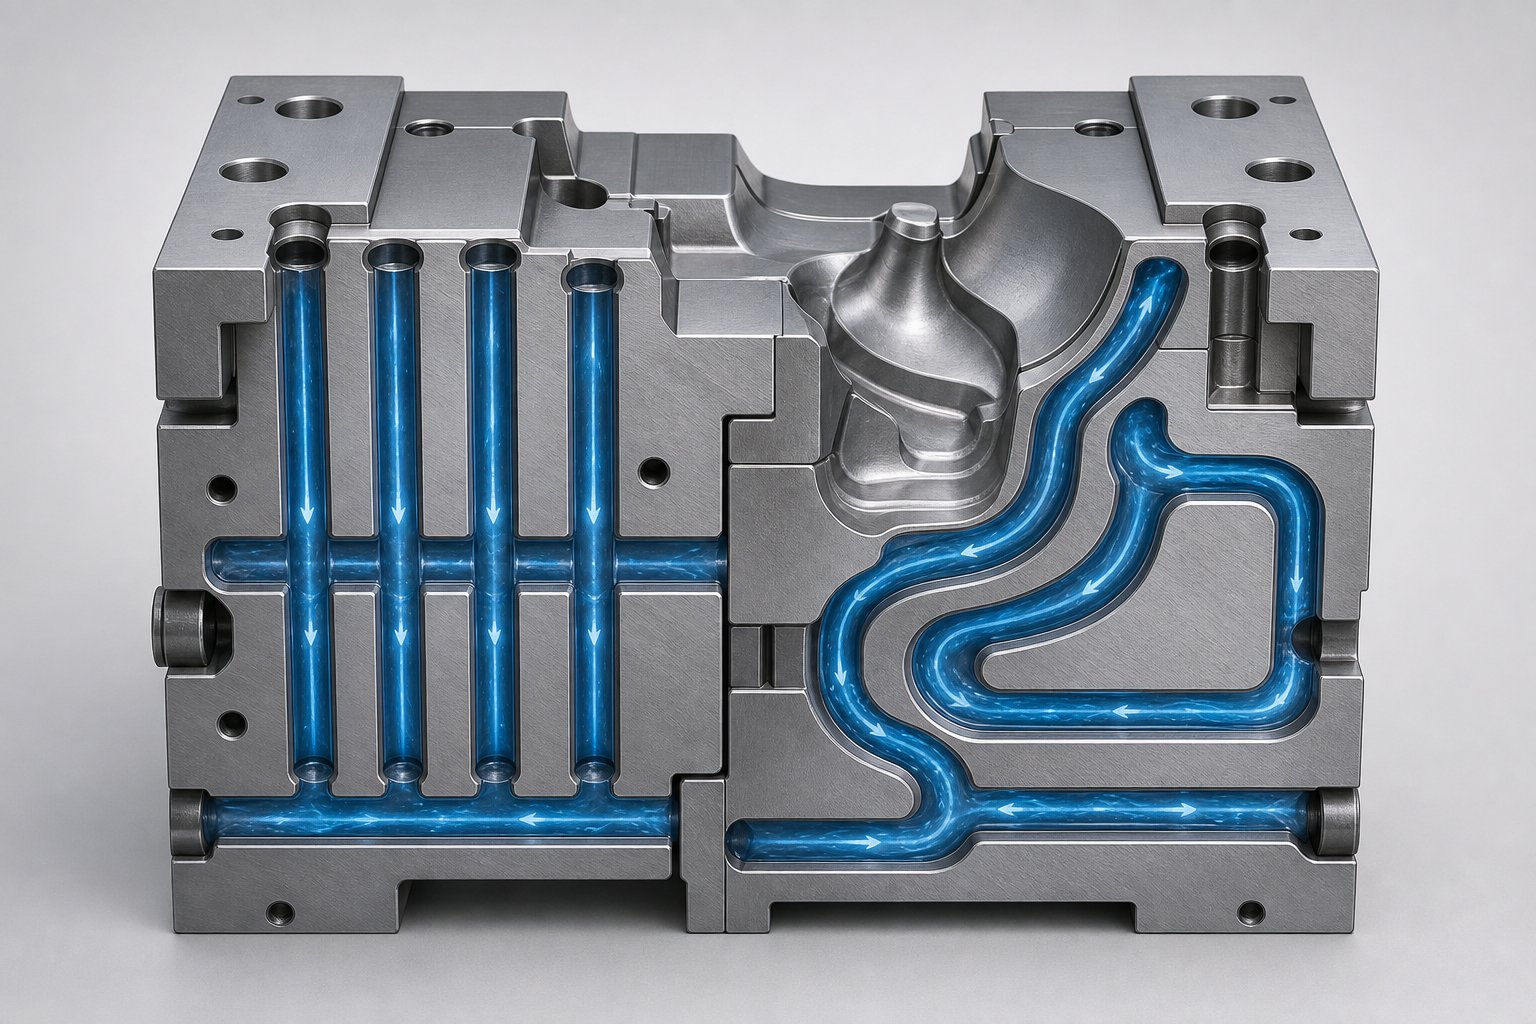
Den tradisjonelle tilnærmingen til kjøling i et stanseverktøy og en dyse er avhengig av pistol-borede rette kanaler. Et dypt-hull borer lineære passasjer gjennom dyseblokken, og kryss-forbindelser knytter dem til en krets. Denne metoden er rimelig, godt-forstått og rask å implementere. Verktøymakeren borer kryssende hull, plugger de ubrukte endene og kobler de aktive banene til en vannmanifold. For deler med relativt flate eller svakt buede geometrier gir rette kanaler tilstrekkelig kjøling til en brøkdel av prisen for mer avanserte alternativer.
Begrensningen er geometrisk. Rette linjer kan ikke følge buede flater. Når delens geometri inkluderer dype trekk, tette radier eller variable tverrsnitt, varierer avstanden mellom en boret kanal og dysens arbeidsflate betydelig. Noen områder sitter nært kjølevann og slukker raskt. Andre er langt unna, og skaper varme flekker der varmen henger igjen. ENcasestudie om kjøling av varmestemplingsverktøydemonstrerte at iterativ justering av kanalposisjon og diameter var nødvendig for å holde overflatetemperaturer under 200 grader Celsius over alle arbeidsområder, selv for relativt enkle strålegeometrier.
Konforme kjølekanaler løser dette problemet ved å følge konturen av dyseoverflaten på en jevn dybde. Kanalene buer, vinkler og sløyfes i tre dimensjoner for å opprettholde jevn avstand fra arbeidsflaten. Å produsere dem krever enten additive metoder som selektiv lasersmelting eller en segmentert dysetilnærming der individuelle seksjoner freses med kanalspor og deretter settes sammen. Forskning har vist at konforme kanaler kan redusere produksjonssyklustiden med opptil 25 prosent sammenlignet med konvensjonelle borede kretser, samtidig som de produserer jevnere temperaturfordelinger over verktøyoverflaten.
Avveiningen er kostnad. Additivt produserte stanseinnsatser med konforme kanaler forblir dyre for stanseformer i stor skala, og byggevolumene til de fleste metalltrykksystemer begrenser innsatsstørrelsen. En praktisk mellomting for mange bruksområder for metallstanseverktøy og matriser er den segmenterte tilnærmingen: del formen i seksjoner, fres kjølebaner inn i samsvarende flater, bolt eller plugg deretter sammenstillingen sammen. Dette gir mer designfrihet enn pistolboring samtidig som man unngår hele kostnaden ved additiv produksjon.
Designparametere som driver ytelsen
Uavhengig av kanaltype styrer fire parametere kjøleeffektiviteten: diameter, avstand, dybde-til-overflateavstand og strømningshastighet. Disse samhandler med hverandre på måter som krever nøye balansering. Bring kanaler nærmere overflaten og du forbedrer varmeavtrekket, men du reduserer også konstruksjonsstålet mellom kanalen og dyseflaten, noe som øker risikoen for termisk tretthetssprekker. Utvid kanalene og du flytter mer vannvolum, men du svekker dyselegemet og begrenser hvor nært tilstøtende kanaler kan plasseres.
Erfarne verktøymakere følger et sett med designregler som balanserer termisk ytelse mot strukturell holdbarhet:
- Kanaldiameter varierer vanligvis fra 8 til 12 mm for pressherdingspresser for biler, skalert til dysestørrelse og tilgjengelig kjølevæskestrøm.
- Avstanden mellom tilstøtende kanaler bør falle mellom 3D og 5D (tre til fem ganger kanaldiameteren) for å opprettholde strukturell integritet samtidig som man oppnår rimelig jevn temperatur.
- Dybden fra dysens overflate til kanalens senterlinje holdes vanligvis mellom 2D og 3D. Tettere plassering forbedrer kjølingen, men akselererer sprekkdannelse mellom overflaten og kanalveggen.
- Kjølevæskestrømningshastigheten bør overstige 1 m/s i alle kanaler for å sikre turbulent strømning, noe som dramatisk forbedrer varmeoverføringen sammenlignet med laminære forhold.
- Parallelle kanalkretser må balanseres slik at ingen enkelt bane har vesentlig mer eller mindre strømning enn naboene, og forhindrer lokaliserte hot spots fra ujevn avkjøling.
- Maksimal tillatt overflatetemperatur etter bråkjøling bør holde seg under 200 grader Celsius for å sikre tilstrekkelig bråkjølingshastighet for full martensittisk transformasjon.
Disse retningslinjene fraforskning på konform kjølekanalog produksjonspraksis representerer utgangspunkt. Endelige parametere valideres gjennom termisk simulering og, ideelt sett, bekreftet med termografisk måling under prøvekjøringer.
Innvirkning på syklustid og delkvalitet
Plassering av kjølekanal kontrollerer direkte jevnhet av bråkjølingshastigheten, og jevnhet av kjølehastighet bestemmer om den ferdige delen oppnår konsistente mekaniske egenskaper hele veien. Når alle områder av formoverflaten ligger innenfor måltemperaturområdet, avkjøles hvert område av emnet med en hastighet som overstiger 27 K/s, og den resulterende mikrostrukturen er jevnt martensittisk. Produksjonsdata fra validerte kjølesystemer for varmestemplingsverktøy bekrefter at riktig utformede kanaler gir deler med Vickers hardhet konsekvent i området 400 til 550 HV og strekkstyrker mellom 1300 og 1650 MPa.
Dårlig kjøledesign gir det motsatte. Hot spots, områder der dysens overflate overstiger 200 grader Celsius, slukker for sakte. Emnet i disse sonene kan danne bainitt eller ferritt i stedet for martensitt, og skape myke flekker med inkonsekvent hardhet. Disse myke sonene er usynlige for det blotte øye, men viser seg som dimensjonell ustabilitet etter lasertrimming, eller enda verre, som strukturell svakhet i kollisjonsytelsen. Fjæringen øker fordi delen krymper ujevnt når forskjellige områder avkjøles med forskjellige hastigheter, og låser inn restspenninger som frigjøres når delen trimmes eller monteres.
Syklustiden lider også direkte. Hvis kjølesystemet ikke kan trekke ut varmen raskt nok, må pressen ligge lenger i bunnen av slaget for å fullføre bråkjølingen. Hvert ekstra sekund av hviletid reduserer gjennomstrømning og øker kostnaden per del. Omvendt, et godt-utformet kanalsystem med jevn temperaturfordeling gir kortest mulig bråkjølingstid samtidig som de oppfyller metallurgiske mål, og trekker maksimal produktivitet fra presslinjen.
Gapet mellom en god kjøledesign og en flott en kommer ofte ned til simulering, som er akkurat der det neste laget av konstruksjonsmetodikk tar seg opp.
Overflatebehandlinger og beskyttende belegg forklart
Kjølekanaler styrer bulk varmeekstraksjon, men selve formoverflaten bærer støyten av hver formingssyklus. Den kommer i kontakt med oksid-avskallede emner ved ekstreme temperaturer, tåler glidende friksjon når varmt stansende metall flyter over overflaten, og absorberer termisk sjokk hver gang en ny del kommer inn. Uten overflatebeskyttelse vil selv førsteklasses verktøystål erodere, sprekker og brytes ned mye raskere enn grunnmaterialets egenskaper tilsier. Overflatebehandlinger og belegg forlenger matrisens levetid ved å herde kontaktsonen, redusere friksjonen og blokkere de kjemiske reaksjonene som akselererer slitasje.
Nitrering og dens rolle i lang levetid
Nitrering er en diffusjons-basert herdeprosess som introduserer nitrogenatomer i dysens overflate ved relativt lave temperaturer, vanligvis rundt 950 grader Fahrenheit (510 grader Celsius). I motsetning til belegg som sitter på toppen av underlaget, danner nitrering en metallurgisk binding i selve stålet. Nitrogen reagerer med legeringselementer som krom, vanadium og molybden som allerede er tilstede i verktøystålet, og danner harde nitridforbindelser som CrN direkte i overflatelaget. Resultatet er en herdet kasse som overstiger 58 HRC i overflatehardhet uten noen målbar dimensjonsendring på dysen.
To primære metoder dominerer. Gassnitrering bruker en-ammoniakkrik atmosfære ved kontrollerte temperaturer over lengre oppholdstider. Plasmanitrering, også kalt ionitrering, bruker en glødeutslipp i en nitrogen-anriket lav-atmosfære for å akselerere nitrogendiffusjonen. Ved plasmanitrering genererer en spenning påført mellom dysekomponenten og ovnsveggen høy ionisering rundt delen, og bombarderer aktivt nitrogen inn i overflaten mer effektivt enn gassmetoder tillater.
Typiske kassedybder varierer fra 0,0006 tommer (15 mikron) til 0,0035 tommer (omtrent 90 mikron), avhengig av applikasjonskrav og tiltenkt serviceintervall før re-behandling. Forskning på H-13 stempelmatriser behandlet med plasmanitrering viste at overflatehardheten økte fra 589 HV til over1130 HV, som effektivt dobler underlagets hardhet. Dette herdede laget bekjemper direkte limslitasje forårsaket av oksidbelegg som dannes på oppvarmede emner under pressherding. Når et 900-graders borstålemne kommer i kontakt med dysen, virker dets overflateoksidlag som fint slipekorn. Det nitrerte kabinettet motstår denne slitasjen langt bedre enn ubehandlet verktøystål, og bremser det progressive materialtapet som til slutt forringer formgeometrien.
En viktig faktor: nitrering bevarer eksisterende overflateforhold. En godt-forberedt stempeloverflate av metall kommer ut av prosessen med geometrien intakt, men alle tidligere-defekter som dårlige radier eller verktøymerker blir også bevart. Overflateforbehandling før nitrering er like viktig som selve behandlingen.
PVD- og CVD-belegg for ekstreme forhold
Der nitrering modifiserer substratet innenfra, legger fysisk dampavsetning (PVD) og kjemisk dampavsetning (CVD) distinkte belegglag på toppen av dysens overflate. Disse tynne-filmbeleggene, typisk mellom 1 og 5 mikron tykke, gir en barriere mellom verktøystålet og det fiendtlige formingsmiljøet. De reduserer friksjon, motstår oksidasjon og beskytter mot termisk tretthetssprekker som forplanter seg under syklisk termisk belastning.
De vanligste PVD-beleggene for stempelmatriser i varmeformingsapplikasjoner inkluderer:
- CrN (kromnitrid): Gir kjemisk og varmebestandighet med en lav friksjonskoeffisient rundt 0,5, god oksidasjonsmotstand og tykkelse typisk fra 1 til 4 mikron. CrN oksiderer ved omtrent 700 grader Celsius, noe som gjør den egnet for bruk med moderate-temperaturer, men begrensende under herdeforhold under full press.
- TiAlN (titanaluminiumnitrid): Inneholder aluminium for å danne et beskyttende Al2O3-lag ved høye temperaturer, noe som hindrer ytterligere oksygendiffusjon inn i belegget. AlTiN-baserte belegg forblir stabile opp til ca. 900 grader Celsius før oksidering begynner, noe som gjør dem bedre egnet for pressherdende miljøer.
- AlCrN (aluminiumkromnitrid): Tilbyr utmerket oksidasjonsmotstand ved høye temperaturer ved å danne stabile oksidlag. Industrielle forsøk viser at AlCrN-baserte belegg levererslitasjehastigheter i området 10-9 mm3N-1m-1, størrelsesordener bedre enn ubelagte verktøyståloverflater.
PVD-prosesser opererer ved relativt lave temperaturer, rundt 350 til 450 grader Celsius, noe som betyr at de forårsaker minimal forvrengning av den ferdige formen. Dette gjør overmaling praktisk etter at det første belegget er slitt. Et typisk overmalingsintervall avhenger av produksjonsvolumet og alvorlighetsgraden av formingsoperasjonen, men mange butikker planlegger å strippe og overmale hver 20.000. til 50.000. syklus for pressherdingsstanser.
CVD-belegg, derimot, avsettes ved mye høyere temperaturer, omtrent 1925 grader Fahrenheit (1050 grader Celsius). Denne forhøyede prosesseringstemperaturen kan påvirke underlagets hardhet og dimensjoner, og begrenser CVD primært til applikasjoner der dysen kan gjennomgå full re-varmebehandling etter belegging. Fordelen er overlegen vedheft og evnen til å avsette tykkere, mer komplekse beleggsarkitekturer som PVD ikke kan gjenskape.
En kraftig tilnærming kombinerer begge metodene i en dupleksbehandling: plasmanitrering etterfulgt av PVD-belegg. Det nitrerte laget gir en hard, mellomliggende støttesone mellom det myke underlaget og den harde, men tynne PVD-filmen. Forskning viser at denne dupleksmetoden på H-13-stål gir hardhetsverdier fem til seks ganger høyere enn ubehandlet H-13 og slitestyrke to til tre ganger bedre enn nitrering alene. Plasmanitridlaget reduserer spenningsgradienter mellom underlag og belegg, noe som betydelig forbedrer vedheft og bæreevne under de termiske syklusforholdene som utforming av varmstempling påfører.
Velge riktig behandling for søknaden din
Å matche en overflatebehandling til en spesifikk metallstempelform krever veiing av fire variabler: formmateriale, driftstemperatur, produksjonsvolum og substratet som dannes.
Det metallurgiske prinsippet som driver valget er enkelt. Ved temperaturer over 900 grader Celsius dannes det raskt oksidbelegg på oppvarmede emner. Skalaen er hard, slitende og kjemisk reaktiv. Hvert formingsslag trekker skala over dyseoverflaten, og genererer både klebende og slipende slitasje samtidig. Overflatebehandlinger må håndtere begge mekanismene: hardhet motstår slitasje, mens lav-friksjonsbelegg reduserer overføring av limmateriale.
For pressherdende dyser som opererer i direkte kontakt med austenitiserte emner, blir den termiske terskelen for overflatebehandlingen den avgjørende faktoren. CrN alene vil kanskje ikke overleve full-temperaturpressherding fordi oksidasjonsgrensen på 700 grader Celsius faller under kontakttemperaturen for emnet. AlTiN- eller AlCrN-belegg presser denne grensen til 900 grader Celsius, og dekker arbeidsområdet. Dupleksbehandlinger (nitrering pluss PVD) gir den beste generelle ytelsen fordi de beskytter i flere skalaer: den nitrerte sonen håndterer underlagsstøtte og sprekkmotstand mens PVD-laget håndterer overflatefriksjon og oksidasjon.
For dekorative stempelmatriser som opererer ved 100 til 200 grader Celsius, skifter beregningene helt. Termisk tretthet er ikke den primære bekymringen. I stedet runder slitasje fra gjentatt kontakt med foliebærere, papirfibre eller plastsubstrater gradvis skarpe kanter og forringer detaljer. Hardforkromning var det tradisjonelle svaret, men mange operasjoner går over til nitrering eller tynne PVD-filmer for lengre intervaller mellom vedlikehold.
Følgende tabell sammenligner tilgjengelige behandlingsalternativer på tvers av de kritiske utvalgsparametrene:
| Behandlingstype | Metode | Maks servicetemp | Typisk tykkelse/dybde | Forventet livsforbedring | Kostnadsnivå | Best for |
|---|---|---|---|---|---|---|
| Gassnitrering | Diffusjon | ~500 grader C (substrat-begrenset) | 15-90 mikron kassedybde | 2x slitasjelevetid vs ubehandlet | Lav-Middels | Generell formherding, moderat produksjonsvolum |
| Plasma Nitrering | Diffusjon (ionebombardement) | ~500 grader C (substrat-begrenset) | 50-200 mikron kassedybde | 2-3x slitetid vs ubehandlet | Medium | Presisjonsdyser som krever null forvrengning, selektiv behandling |
| PVD CrN | Fysisk dampavsetning | ~700 grader C | 1-4 mikron | 3-5x slitetid vs ubehandlet | Medium | Moderat-temp forming, formstøping, lavt-friksjonsbehov |
| PVD TiAlN/AlTiN | Fysisk dampavsetning | ~900 grader C | 2-4 mikron | 4-6x slitetid vs ubehandlet | Middels-Høy | Pressherding, høy-temperaturdannelse |
| PVD AlCrN | Fysisk dampavsetning | ~900 grader C | 2-5 mikron | 5-8x slitetid vs ubehandlet | Høy | Kraftig pressherding, maksimal oksidasjonsmotstand |
| Tosidig (PN + PVD) | Nitrering etterfulgt av PVD | ~900 grader C | 50-200 mikron PN + 2-4 mikron PVD | 6-10x slitetid vs ubehandlet | Høy | Pressherding med høyt-volum, maksimal levetid på formen |
| CVD | Kjemisk dampavsetning | ~1000+ grader C | 5-15 mikron | 5-8x slitetid vs ubehandlet | Høy | Ekstreme forhold, dyser som tillater re-varmebehandling |
Produksjonsvolum styrer den økonomiske kalkylen. En dyse som kjører 10 000 sykluser kan ikke rettferdiggjøre kostnadene ved dupleksbehandling, og et enkelt nitreringspass gir tilstrekkelig beskyttelse. En dyse som forventes å produsere 150 000 deler, drar imidlertid nesten helt sikkert nytte av forhåndsinvesteringen i AlTiN eller AlCrN-belegg over en nitrert base, fordi hver overmalingssyklus koster langt mindre enn for tidlig utskifting av dyse.
Overflatebehandling er siste forsvarslinje før kontakt med arbeidsstykket. Men forsvar alene forhindrer ikke fiasko. Å forstå hvordan dies faktisk forringes over tid, gjenkjenne de tidlige signaturene til hver feilmodus og svare med riktig vedlikeholdshandling ved riktig intervall er det som til slutt skiller en die som når sitt fulle potensial fra en som svikter tidlig.
Applikasjoner på tvers av bransjer fra bilindustri til mote
Matricematerialer, kjølestrategier og overflatebehandlinger har bare betydning i sammenheng med hva formen faktisk produserer. Utvalget av bruksområder for varmstempling spenner fra krasj-kritiske kjøretøystrukturer som veier flere kilo til delikate gullfoliemonogrammer på en lærveske. Hver bransje krever en distinkt kombinasjon av presisjon, termisk kontroll og holdbarhet, og forståelsen av disse applikasjonsspesifikke-kravene hjelper til med å forklare hvorfor visse feilmoduser dominerer i én sektor, men knapt registreres i en annen.
Automotive strukturelle komponenter
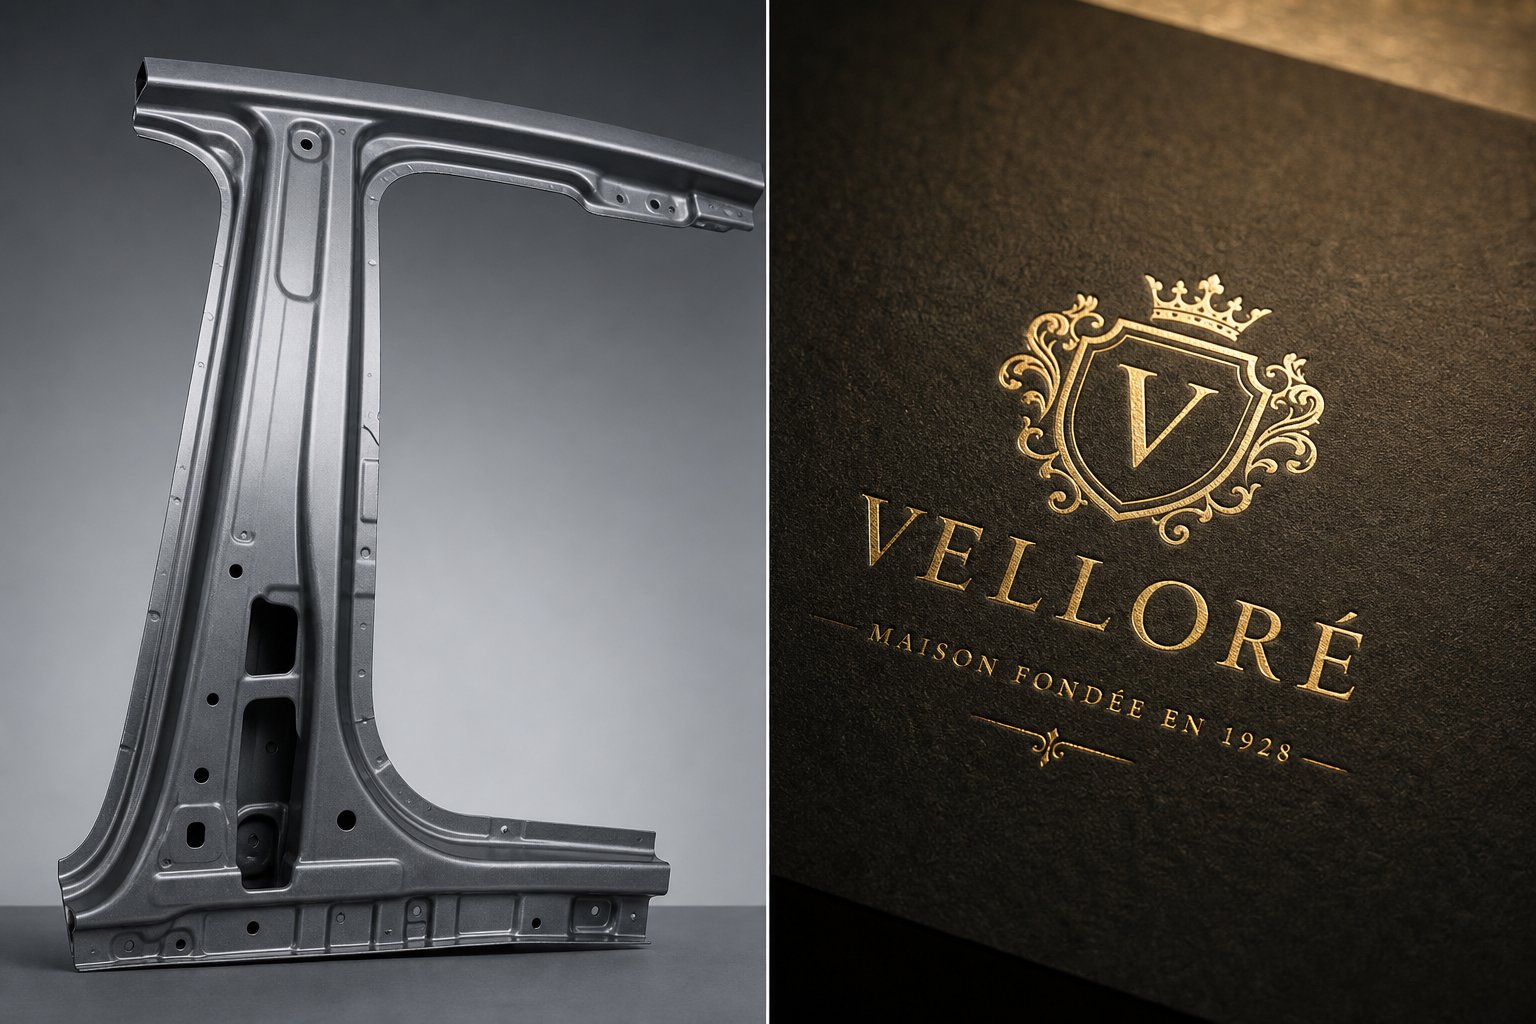
Pressherdende dyser produserer de sterkeste strukturelle komponentene i moderne kjøretøy. B-stolper, dørinnbruddsbjelker, støtfangerforsterkninger, takskinner og tunnelforsterkninger er avhengige av dyser som samtidig danner og bråkjøler borstålemner til ultra-høy-deler. Disse komponentene må motstå inntrengning i kabinen under krasj mens de veier så lite som mulig, et dobbeltkrav som bare pressherding tilfredsstiller i produksjonsskala.
En ny utvikling i dette området er skreddersydd temperering, også kalt delvis pressherding. I stedet for å bråkjøle hele delen jevnt, har SoftZone-verktøy to eller flere distinkte dysoner atskilt av isolasjonsplater. En seksjon er vann-avkjølt for å produsere fullstendig martensittisk materiale med høy-styrke. Den andre varmes aktivt opp til omtrent 550 grader Celsius, slik at emnet avkjøles sakte i det området og beholder høyere duktilitet. Resultatet er en enkelt del med harde soner for inntrengningsmotstand sammen med myke soner konstruert for å absorbere kollisjonsenergi gjennom kontrollert deformasjon. Denne tilnærmingen eliminerer behovet for å sveise sammen separate platematerialer, og produsere monolittiske komponenter med nøyaktig skreddersydde mekaniske egenskaper i ett enkelt formingstrinn.
For maskiningeniører introduserer skreddersydd temperering ytterligere kompleksitet. Dysen må håndtere to konkurrerende termiske regimer samtidig, noe som forsterker termiske gradienter ved grensen mellom oppvarmede og avkjølte soner. Disse gradientene akselererer tretthetssprekker ved isolasjonsgrensesnittet, noe som gjør materialvalg og kjøledesign enda mer kritisk.
Emballasje, mote og forbruksvarer
Den dekorative siden av varmstempling tjener bransjer der visuell innvirkning og merkeoppfatning styrer kjøpsbeslutninger. Påføring av varm stempelfolie forvandler vanlig emballasje til førsteklasses hylletilstedeværelse. Luksuriøse parfymebokser, vinetiketter, kosmetikk og høy-sjokoladeemballasje er avhengig av oppvarmede dyser som presser metallisk eller holografisk folie på underlag med presis nøyaktighet.
Hot stempling for mote utvider dette ytterligere til lærvarer, vesker, belter, lommebøker og skotilbehør. Her endres kravene til dysedetaljer. En varm stempellogo på en skinnclutch må gjengi fine serif-fonter og intrikate merkemerker med sub-millimeteroppløsning uten å svi av underlaget. Overflatefinishen blir viktig fordi enhver ufullkommen verktøy overføres direkte som en synlig defekt på et produkt som forbrukerne inspiserer på armlengdes avstand.
Substratkompatibilitet styrer valg av formtemperatur og oppholdstid. Papir og papp tåler litt høyere temperaturer og lengre kontakt. Plast krever nøyaktig termisk kontroll for å unngå smelting eller vridning. Skinn krever nøye balansering for å oppnå ren folievedheft uten å brenne overflatefibre. Tekstiler, det mest utfordrende underlaget, trenger jevn trykkfordeling over uregelmessige vevteksturer. Hver materialparing krever spesifikke dysetemperaturinnstillinger, og varmstempling for moteapplikasjoner krever ofte tilpassede testkjøringer før produksjonen begynner å slå inn disse parameterne.
Elektronikk og industriell merking
Utover bilkonstruksjoner og luksusvarer, har varmestemplingspresser en bred industriell markeringsrolle. Elektroniske enheter bruker dem til å påføre merkevarelogoer, sertifiseringsmerker og dekorative overflater på plasthus og kabinetter. Apparatprodusenter merker serienumre og forskriftssymboler på metallchassis. Medisinske utstyrsselskaper stempler partikoder på polymerhus der blekk-baserte metoder risikerer forurensning eller dårlig vedheft.
Et varmestempel for plasthus må gi konsistente resultater på tvers av tusenvis av enheter uten substratdeformasjon. Forbrukerelektronikkhus er ofte tynne-vegger og varme-følsomme, noe som betyr at dysetemperaturvinduet mellom å oppnå ren folieoverføring og forårsake overflateskade kan være smalt. Industrielt varmestempel for plastapplikasjoner krever også tett registreringsnøyaktighet, siden logoer og merker må justeres nøyaktig med støpte funksjoner på huset.
Hver av disse bransjene har spesifikke krav som former formdesign og vedlikeholdsplanlegging:
- Registreringsnøyaktighet: Elektronikkmerking krever ofte plassering innenfor 0,1 mm for å justere med støpte funksjoner, noe som tilsier stiv feste og presise dysejusteringssystemer.
- Substratfølsomhet: Tynn-vegget plast og bestrøket papir har smale termiske toleransevinduer, og krever matriser med eksepsjonelt jevn overflatetemperatur.
- Produksjonshastighet: Pakkelinjer kan kjøre med 100+ visninger per minutt, og kreve stanser som opprettholder termisk stabilitet gjennom rask sykling uten nedbrytning.
- Detaljoppløsning: Mote- og luksusapplikasjoner krever sub-millimeterkantdefinisjon for en varm stempellogo, og foretrekker kobber- eller messingmatriser med speil-polerte overflater.
- Holdbarhetsforventninger: Industrielle markeringslinjer som kjører millioner av sykluser per år, trenger matriser som motstår kantavrunding og opprettholder konsistent inntrykksdybde over lengre kampanjer.
Det som forbinder alle disse applikasjonene er en delt virkelighet: matrisen må fungere konsekvent, syklus etter syklus, under forhold som aktivt arbeider for å forringe den. Enten termisk tretthet sprekker en presseherdende dyse eller kantslitasje runder en foliestanseforms fine detaljer, kan årsaken spores tilbake til hvor godt dysen ble designet for dets spesifikke termiske og mekaniske miljø. Å forutsi disse interaksjonene før de blir produksjonsproblemer er akkurat det som driver den voksende rollen til simulering i formteknikk.
CAE-simulering og termisk styring i formdesign
Fysisk utprøving pleide å være den eneste måten å verifisere om en trykkstempelmatrise ville fungere som tiltenkt. Ingeniører bygde verktøyet, kjørte prøvedeler, oppdaget hot spots eller sprekker, så modifiserte stålet og prøvde igjen. Hver iterasjon brukte uker og titusenvis av dollar. Datastøttet-ingeniørsimulering har fundamentalt endret denne beregningen ved å la ingeniører identifisere feilrisikoer digitalt, før noe stål kuttes.
Termisk simulering for plassering av kjølekanal
Finite element-analyse modellerer varmeoverføringen mellom et varmt emne og dyselegemet, og kartlegger temperaturfordeling over hver overflate etter flere påfølgende pressesykluser. Simuleringen er iterativ: den kjører den termiske stemplingssyklusen gjentatte ganger til dysen når en stabil-tilstand der temperaturforskjeller mellom påfølgende sykluser faller under en konvergensterskel, typisk rundt 2 grader Celsius mellom iterasjonene.
Denne tilnærmingen avslører nøyaktig hvor hot spots vil utvikle seg før en enkelt kanal bores. I et dokumentert tilfelle som involverte dørbjelker for biler, brukte forskere en to-arbeidsflyt for simulering. Det første trinnet kjørte omtrentlig termomekanisk analyse for å lage simuleringsprogramvare for å forhåndsvelge kanalarrangementer og -diametre. Det andre trinnet utførte full koplet termisk-strøm CFD-analyse på 3D-formmodellen, og løste både varmeledning gjennom verktøystålet og kjølevæskestrømmen gjennom kanalene samtidig. Resultatet bekreftet at maksimale overflatetemperaturer holdt seg under 200 grader Celsius på tvers av alle arbeidsområder, med de fleste overflater i området 120 til 150 grader. Termovision-kameramålinger på det fysiske verktøyet bekreftet senere disse spådommene innenfor 10 grader Celsius fra de simulerte verdiene.
Det som gjør denne metodikken kraftig, er hastigheten på den første-fasen av analysen. Forberedelse og kjøring av den omtrentlige termiske modellen for en dyse og stans tar omtrent 8 timer, noe som lar ingeniører teste flere kanalkonfigurasjoner raskt. Selv om den fullstendige CFD-analysen er langt mer nøyaktig, krever den omtrent 80 timer per stanse- og stanskombinasjon og bruker betydelige beregningsressurser. Den praktiske arbeidsflyten kombinerer begge: rask iterasjon på kanallayout i det første trinnet, deretter detaljert validering av det endelige designet i det andre.
Formingssimulering og diegeometrioptimalisering
Termisk simulering tar for seg kjøling, men dysen må også utgjøre delen riktig. Krasjdannende-og dyp-tegningssimuleringer forutsier hvordan materialet flyter på tvers av dyseoverflater, hvor tynningen overskrider sikre grenser, og hvor mye tilbakefjæring delen vil vise etter at pressen åpner. Disse forutsigelsene informerer direkte om formgeometrikompensasjon, justeringer av formoverflaten som pre-forvrenger verktøyformen slik at den fjærende delen lander på sine nominelle dimensjoner.
Strategien følger en systematisk sekvens beskrevet av simuleringsutøvere sommåle, dempe, kontrollere og kompensere. For det første måler simulering forventet tilbakeslagsstørrelse og -type, enten det viser seg som vridning, utflating, side-veggkrølling eller oljebeholder. Deretter reduserer prosessmodifikasjoner som preging radier eller strykeflenser de verste forvrengningene. Til slutt mottar dyseoverflatene kompensasjonsvektorer som pre-bøyer dem motsatt av den forutsagte tilbakefjæringsretningen.
Denne loopen er iterativ. Hver geometrikorreksjon endrer materialflyt, som endrer tøyningsfordeling, som endrer tilbakespring. CAE-drevet utvikling reduserer vanligvis fysiske prøvegjentakelser med 30 til 50 prosent sammenlignet med tradisjonelle design-bygge-tilnærminger. For avansert høy-stål og varmstemplingsprosessen, der formingsvinduer er smalere og tilbakefjæringen er mer alvorlig, er simulering ikke valgfritt. Disse materialene kan ganske enkelt ikke dannes pålitelig uten virtuell validering først.
Prosess-parameterrelasjoner
Valg av formdesign fungerer ikke isolert. Kanalplassering påvirker bråkjølingshastigheten, som påvirker syklustiden. Syklustid påvirker overflatetemperaturen ved starten av neste slag, noe som påvirker akkumulering av termisk tretthet. Formingsgeometri påvirker kontakttrykkfordelingen, noe som påvirker lokal varmeoverføring, som sirkler tilbake for å bråkjøle jevnhet. Hver parameter kobles til hverandre.
Å optimalisere én parameter isolert, enten det er syklustid, delkvalitet eller verktøyets levetid, uten å ta hensyn til effekten på de to andre, produserer uunngåelig en dyse som svikter tidligere, går langsommere eller lager defekte deler.
Simulering gjør disse avveiningene synlige før de blir produksjonsproblemer. Ingeniører kan teste om en 1-sekunds reduksjon i syklustid skyver en hvilken som helst formsone over termisk utmattelsesterskel. De kan verifisere om en geometrikompensasjon som forbedrer dimensjonsnøyaktigheten også skaper en spenningskonsentrasjon som forkorter verktøyets levetid. Denne sammenkoblede visningen forvandler konstruksjonen fra sekvensiell beslutnings-til optimalisering på systemnivå.
Utbetalingen strekker seg utover den individuelle terningens ytelse. Færre fysiske prøvesløyfer betyr raskere tid-til-produksjon. Mer nøyaktige første-verktøy betyr mindre omarbeid og færre nødreparasjoner under oppskyting. Og en dyse designet med simuleringsdata som støtter hver beslutning, starter produksjonslivet nærmere sitt maksimale potensial, og gir vedlikeholdsteamene en sunnere baseline for å håndtere uunngåelig forringelse.
Vedlikehold, feilmoduser og styring av livssyklusen
Simulering og smart design gir en dyse det best mulige utgangspunktet, men hvert verktøy forringes fra det øyeblikket det kommer i produksjon. Forskjellen mellom en dyse som når sin utformede levetid og en som svikter katastrofalt ved 25 prosent av forventet levetid, kommer nesten alltid ned til hva som skjer mellom trykkslagene: inspeksjonene som er utført, advarselsskiltene gjenkjent og vedlikeholdsbeslutningene som tas før små problemer forverrer seg til dyre feil.
Forebyggende vedlikeholdsplaner og inspeksjonspunkter
Forebyggende vedlikehold for varmstemplingsdyser er planlagt arbeid som kontrollerer normal slitasje før det blir skrot, nedetid eller matrisskader. Hovedskillet her er viktig:vedlikehold bevarer tilstanden, mens reparasjon gjenoppretter noe som allerede er ødelagt. Når butikker blander de to sammen, ender de opp med brannslukking i stedet for å forhindre, og de skjulte kostnadene ved nødreparasjon, inkludert kvalitetssøl, fremskyndede forsendelser, inaktiv pressetid og feilsøking, akkumuleres langt utover hva planlagt vedlikehold ville ha kostet.
For pressherdedyser er rutinevedlikehold sentrert om fire kritiske systemer:
- Skylling av kjølekanaler: Kalk- og mineralavleiringer bygges opp inne i vannkanaler ved hvert produksjonsskift. Ukontrollert begrenser disse avleiringene flyten, skaper lokaliserte varme flekker og akselererer selve den termiske tretthetssprekken de ble designet for å forhindre. Regelmessig spyling med svake sure løsemidler eller vann med høyt-trykk opprettholder full strømningskapasitet. Etter spyling bør kanalene lufttørkes-med trykkluft og dekkes med et oljebasert-beskyttende lag hvis dysen vil sitte offline i en hvilken som helst varighet.
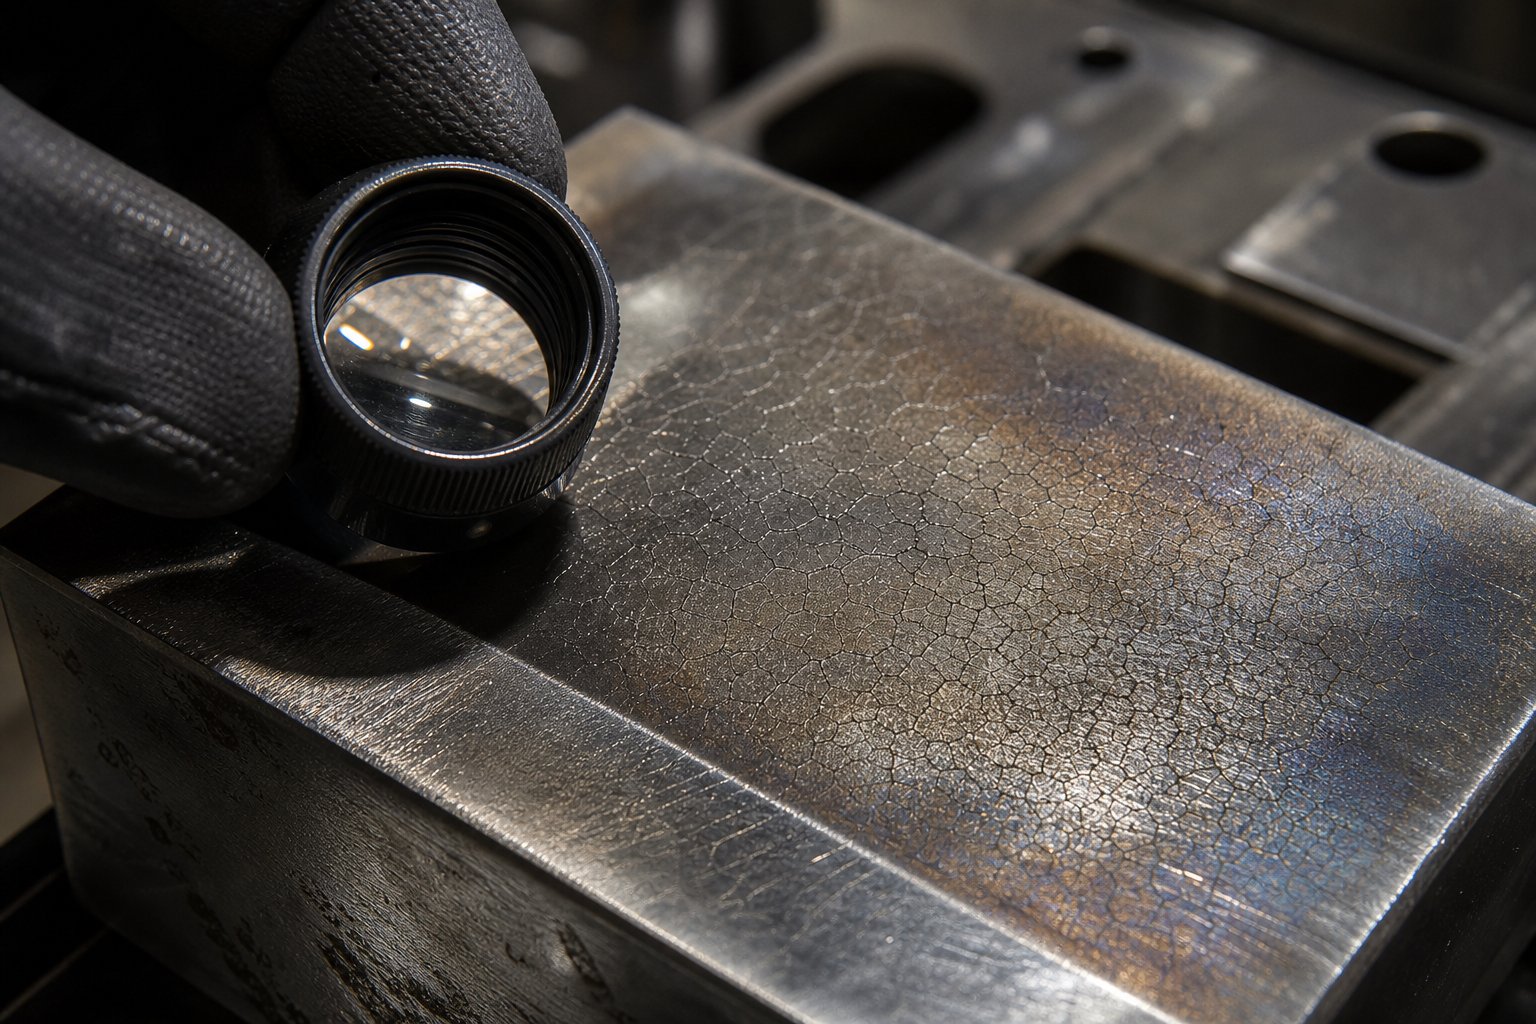
- Overflatinspeksjon for termisk utmattingssprekker: Visuelle og dimensjonale kontroller av formingsflatene avslører de tidligste tegnene på varmekontroll, det fine nettverket av overflatesprekker som til slutt forplanter seg til strukturelle feil. Dysradier, områder nær kjølekanalvegger og soner med høyest kontakttrykk fortjener prioritert oppmerksomhet.
- Dimensjonsbekreftelse av kritiske formingsoverflater: Etter hvert som termisk syklus akkumuleres, kan formoverflater gjennomgå subtil plastisk deformasjon eller lokalt materialtap som skifter deldimensjoner utenfor toleransen. Regelmessig måling mot grunnlinjedata fanger drift før den når terskelen for delavvisning.
- Smøre- og vannsystemkontroller: Bekreft at alle kjølevæskekoblinger, strømningssensorer og distribusjonsmanifolder leverer konsekvent volum til hver kanalkrets. Ubalansert strømning mellom parallelle kanaler skaper samme temperaturujevnhet- som dårlig opprinnelig design ville gjort.
For varm foliestansematriser og trykkmatriser brukt i dekorative applikasjoner, skifter vedlikeholdsprioriteter mot verifisering av kantskarphet, renslighet av formflaten og kalibrering av temperaturkontroller. Foliepressestanser samler limrester, substratfibre og oksidasjonsprodukter på arbeidsflatene. Disse avleiringene forringer avtrykkskvaliteten gradvis, noe som gjør regelmessig rengjøring med passende løsemidler nødvendig mellom kjøringene.
Produksjonsvolum dikterer inspeksjonsintervaller. En pressherdingsform som kjører 500 deler per skift krever daglige overflatekontroller og ukentlig kanalverifisering. En foliestanseform som produserer 50 000 visninger per dag kan trenge rengjøring etter hvert skift, men kun dimensjonskontroller ukentlig. Den riktige tidsplanen følger faktiske slitasjebevis og slagteller i stedet for vilkårlige kalenderintervaller. Som bransjeutøvere anbefaler, gir vedlikehold rundt grunnlinjemålinger som nedetidsfrekvens, første-evne og gjennomstrømningsvariabilitet mer pålitelige intervaller enn gjetting.
Vanlige feilmoduser og rotårsaksidentifikasjon
Hot stamping dies mislykkes i forutsigbare mønstre, og hvert mønster etterlater karakteristiske signaturer som peker mot grunnårsaken. Å gjenkjenne disse signaturene tidlig er det som skiller et planlagt vedlikeholdsstopp fra en nødstans av pressen.
A 2025 feilanalyse av en varm-stemplingbrukt til å produsere en bil A-pilar demonstrerte en av de mest lumske feilmekanismene. Dysen, laget av 4Cr5Mo2V-stål (tilsvarer H13-klassen), sprakk etter bare 50 000 sykluser, bare 25 prosent av forventet levetid på 200 000-sykluser. Grunnårsaken var spenningsindusert korrosjon i kjølekanalene. Når formen satt offline i omtrent en måned uten kanalbeskyttelse, tæret fuktigheten på de indre veggene. Under påfølgende produksjon, kombinert sykliske mekaniske og termiske påkjenninger med denne korroderte overflaten for å initiere sprekker som forplantet seg fra kanalveggene mot arbeidsflaten. Forskningen bekreftet at mer enn 90 prosent av mislykkede varmstemplingsdyser begynner å sprekke fra kjølekanalens indre vegger.
Dette funnet understreker en realitet mange butikker overser: feil begynner ofte i områder du ikke kan se under rutinemessig visuell inspeksjon. De farligste feilmodusene i pressherdingsform inkluderer:
- Termisk utmattelsessprekker: Fine overflatesprekker (varmekontroll) som utvikles fra gjentatte oppvarmings- og avkjølingssykluser. Signatur: nettverk av grunne sprekker synlige under forstørrelse på dysradier og høye-kontaktsoner, og går videre til dypere individuelle sprekker over tid.
- Spenningsindusert-korrosjonssprekker: Sprekker som stammer fra kjølekanalens indre vegger der gjenværende strekkspenning og korrosiv fuktighet samhandler. Signatur: vannlekkasje fra dysekroppen, uforklarlig tap av kjøleytelse eller synlige sprekker som oppstår nær kanalplasseringer på arbeidsflaten.
- Limslitasje fra oksidavleiring: Materialoverføring fra det oppvarmede emnets oksidlag til dyseoverflaten, og bygger opp avleiringer som skårer etterfølgende deler. Signatur: progressiv overflateruing, materialoppbygging på formflatene, riper på formede deler.
- Erosiv slitasje ved materialstrømningspunkter: Lokalt materialtap der varmt stål strømmer over dyseoverflater under høyt kontakttrykk, spesielt ved trekkradier og inngangspunkter. Signatur: synlige spor eller kanaler slitt inn i dyseoverflaten langs materialstrømningsbaner, noe som øker delens tynning på disse stedene.
- Grovt brudd fra overbelastning: Katastrofal sprekkdannelse gjennom dyselegemet forårsaket av overdreven pressetonnasje, feiljustering eller tap av støtte. Signatur: plutselig, stor-sprekk, ofte ledsaget av hørbar feil, trykktonnasjeoppgang eller synlig dyseforskyvning.
- Plastisk deformasjon: Permanent formendring av formoverflaten under gjentatt mekanisk belastning ved høy-temperatur. Signatur: gradvis dimensjonsdrift i deler uten synlig sprekkdannelse, formoverflater som viser kompresjonsmerker eller soppdannelse ved kontaktpunkter.
For foliestansematriser og trykkmatriser er feilmoduser mindre dramatiske, men like viktige for kvaliteten. Kantavrunding fra kumulative avtrykk forringer fine detaljer. Overflategroper fra limrester skaper tomrom i folieoverføring. Termisk forvrengning fra ujevn oppvarming forvrider formflaten, og produserer inkonsekvent inntrykksdybde over hele designet.
Forskningen på A-søyleformen avslørte også en metallurgisk nedbrytningsmekanisme som forsterker alle andre feil. Under bruk faller karbider gradvis ut og forgroves ved korngrensene i verktøystålet, noe som svekker bindingene mellom kornene. Anslagsenergien nær kjølekanalene falt til bare 15 til 39 prosent av kjernematerialets seighet, noe som betyr at stålet nær kanalene hadde blitt betydelig sprøere enn matrisens bulkmateriale. Denne sprøheten gjør sprekkdannelse lettere å starte og raskere å forplante seg, og reduserer effektivt formens toleranse for eventuelle ekstra spenningskonsentrasjoner.
Rehabilitering vs erstatningsbeslutningskriterier
Når inspeksjon avdekker nedbrytning, blir spørsmålet om man skal pusse opp eller erstatte. Dette er i bunn og grunn en økonomisk beslutning, men en som må stå for mer enn bare den umiddelbare reparasjonsfakturaen.
Oppussingsalternativer for pressherdende dyser inkluderer re-nitrering av slitte overflater, re-bearbeiding av formingsområder som har gjennomgått plastisk deformasjon, sveisereparasjoner for lokalisert sprekkdannelse, og stripping og overmaling av PVD-behandlede overflater. Hver gjenoppretter terningen til en funksjonell tilstand, men ingen returnerer den til dag-en tilstand. Sveisede soner har vanligvis lavere hardhet enn grunnmaterialet. Om-bearbeidede overflater endrer formgeometrien litt. Re-nitrerte lag kan avvike i dybde eller ensartethet fra den opprinnelige behandlingen.
Riktig rammeverk bruker kostnad-per-del-analyse som fanger opp fire faktorer:
- Akkumulerte vedlikeholdskostnader: Totale utgifter til alt tidligere vedlikehold og oppussing for denne formen, inkludert materialer, arbeid og eventuelle avtalte tjenester.
- Nedetidskostnad: Trykk inaktiv tid under hver vedlikeholdshendelse, multiplisert med timekostnaden for tapt produksjon. Nødreparasjoner har vanligvis 3 til 5 ganger nedetidskostnadene for planlagt vedlikehold fordi de avbryter løpende produksjon.
- Kvalitetsforringelse: Hvis renoverte dyser produserer deler med høyere skraphastighet, større dimensjonsvariasjon eller mer omarbeiding, må disse kostnadene tas opp per produsert del.
- Gjenværende produktiv levetid: Hvor mange ekstra deler kan den renoverte dysen med rimelighet produsere før neste intervensjon? Hvis hver oppussingssyklus gir færre deler før neste reparasjon, er banen klar.
En praktisk beslutningsterskel: når kumulative vedlikeholds- og reparasjonskostnader overstiger 50 til 60 prosent av ny dysekostnad, og hver påfølgende oppussing leverer færre deler før neste feil, blir utskifting det økonomisk forsvarlige valget. Studien om A-søylesvikt forsterker dette poenget. En dyse som sprekker ved 25 prosent av forventet levetid på grunn av korrosjon som kan forhindres, kan potensielt sveises og settes i drift igjen, men den underliggende korngrensesprøheten nær kjølekanalene forblir. Uten avspenningsgløding og kanalrekondisjonering vil den reparerte dysen sannsynligvis svikte igjen på en lignende tidslinje.
For varmefoliepresseformer er beregningen enklere fordi verktøykostnadene er lavere. En slitt kobber- eller messingform som ikke lenger reproduserer fine detaljer rent, er nesten alltid mer økonomisk å erstatte direkte enn å forsøke å-gravere på nytt eller om-etse, siden arbeidskostnaden ved omarbeiding ofte nærmer seg prisen for en ny dyse laget av ferskt materiale.
Forskerne bak A-pilar-dysestudien foreslo fire spesifikke forholdsregler som gjelder bredt for ethvert pressherdeverktøy som går inn i lagring eller forlenget nedetid: rene kanaler med svakt syreløsningsmiddel eller høyt-trykkvann, luft-tørke med trykkluft, bestrø innvendige overflater med olje-basert rustavlastning for å redusere akkumulering av rustavlastning, og rustavlastning. produksjonssykling. Disse trinnene koster en brøkdel av en erstatningsform, men adresserer direkte de to faktorene, korrosjon og sprøhet, som er ansvarlige for de vanligste for tidlige feilene.
Sporing av vedlikeholdshistorikk per dør, inkludert antall treff, inspeksjonsfunn og utførte reparasjonshandlinger, forvandler disse avgjørelsene fra magefølelser til data-drevne valg. Når postene viser akselererende feilfrekvens eller avtagende avkastning fra hver oppussing, blir svaret klart før terningen gjør det åpenbart på verst mulig måte: midt-produksjon.
Innkjøp av spesialtilpassede varmestemplingsmatriser
Å vite hvorfor dies mislykkes og hvordan de kan forlenge livet, betyr bare hvis terningen ble bygget rett i utgangspunktet. Et dårlig hentet verktøy, et laget av feil stålkvalitet, med underdimensjonerte kjølekanaler, eller uten riktig simuleringsvalidering, starter livssyklusen allerede kompromittert. For industrielle kjøpere er leverandørutvelgelsesprosessen der hvor lang levetid enten begynner eller blir undergravd før det første produksjonsslaget.
Hva du skal vurdere hos en spesialtilpasset leverandør
Ikke alle butikker som reklamerer for tilpassede stansepresser har dybden til å levere pressherdingsverktøy eller presisjonsfoliestansepresser på kvalitetsnivået som er omtalt gjennom denne artikkelen. Gapet mellom en kompetent leverandør og en risikabel viser seg ofte i evner som er usynlige på et prisantydning, men åpenbare under produksjonsopptrapping-.
Vertikalt integrerte leverandører, de som kontrollerer design, maskinering, varmebehandling og montering under ett tak, reduserer koordineringsrisiko og forbedrer kvalitetskontrollen ved å eliminere overleveringer mellom separate leverandører. Når teamet som designet kjølekanalene også maskinerer dem og validerer strømningshastigheter på den ferdige formen, forblir ansvarligheten sentralisert og problemene fanges opp tidligere.
Her er de viktigste evalueringskriteriene kjøpere bør vurdere når de kvalifiserer til en varmstempelprodusent:
- Egen-design- og simuleringsevne: Kan leverandøren kjøre termisk FEA og formingssimulering for å validere kanalplassering og geometrikompensasjon før stålskjæring?
- Åpenhet ved materialinnkjøp: Spesifiserer leverandøren nøyaktige stålkvaliteter med fabrikksertifiseringer, eller oppgir "verktøystål" uten sporbarhet?
- Maskineringskapasitet: Er de utstyrt for dyp-hullsboring, 5-akset CNC og EDM for komplekse formgeometrier? Kan de håndtere formstørrelsene som applikasjonen din krever?
- Kontroll av varmebehandling: Fungerer de i-husvakuum- eller atmosfæreovner med dokumenterte undersøkelser av temperaturensartethet, eller outsourcer de til tredjeparter?
- Overflatebehandlingspartnerskap: Kan de koordinere nitrering og PVD-belegg gjennom kvalifiserte leverandører med verifiserte prosessparametere?
- Kvalitetssertifiseringer: ISO 9001 som grunnlinje; IATF 16949 for pressherdingsverktøy for biler der PPAP-dokumentasjon er nødvendig.
- Ledetidsforpliktelser: Realistiske tidslinjer støttet av kapasitetsplanlegging, ikke optimistiske løfter som glipper når produksjonen starter.
- Vedlikeholdsstøtte: Tilbyr de livslang verktøyvedlikehold, oppussingstjenester og reservedelslager for langvarige-programmer?
En leverandør som sjekker disse boksene, er en som forstår at en tilpasset metallstempelmatrise ikke bare er en blokk av maskinert stål. Det er et konstruert termisk system som må fungere pålitelig over titalls eller hundretusener av sykluser. De beste stemplingsselskapene behandler kvalitet som et kulturelt fundament i stedet for en avkrysningsboks, engasjerer seg tidlig i designfasen og løser proaktivt problemer før de når produksjonsgulvet.
Be om forslag og sammenligne evner
RFQ-prosessen for tilpassede stemplingsformer fungerer best når kjøpere gir fullstendig teknisk kontekst på forhånd. Vage forespørsler gir vage tilbud, og det billigste tallet på siden gjenspeiler sjelden de sanne eierkostnadene når vedlikehold, nedetid og kvalitetstap er tatt med.
Når du forbereder tilbudsforespørsel-pakken, inkluderer du:
- 3D CAD-data for delens geometri (STEP- eller IGES-format)
- Materialspesifikasjon for arbeidsstykket (kvalitet, tykkelse, belegg hvis aktuelt)
- Årlig produksjonsvolum og forventet levetid for matrisen
- Syklustidskrav eller begrensninger
- Kvalitetsspesifikasjoner inkludert dimensjonstoleranser, overflatefinish og metallurgiske mål (hardhet, mikrostruktur for pressherding)
- Eventuelle underlag eller foliebærerdetaljer for dekorative applikasjoner, inkludert registreringstoleranser
Når du sammenligner forslag på tvers av leverandører, se forbi enhetsprisen. Vurder om tilbudet inkluderer simuleringsvalidering, første-artikkelinspeksjon med dokumenterte data og tydelig spesifiserte stålkvaliteter med varmebehandlingsparametere. Røde flagg inkluderer leverandører som ikke kan navngi det spesifikke verktøystålet de har til hensikt å bruke, de som hopper over termisk simulering for pressherding, eller de som oppgir urealistisk korte ledetider uten å forklare hvordan de vil oppnå dem.
Produksjonsvolum og delkompleksitet påvirker leverandørvalget betydelig. Høyt-volum for bilindustrien krever leverandører med dokumentert presseherdingserfaring, simuleringsinfrastruktur og PPAP-evne. Kortere-opplag med dekorativt arbeid eller industrielle merkingsapplikasjoner kan prioritere varmstempelstempling, tilpasset fleksibilitet, der en leverandør raskt kan produsere kobber- eller messingdyser for testkjøringer og gjenta design uten tung overhead. For kjøpere som også kjøper foliebærere, vær oppmerksom på at produsenter av varmstemplingsfolie vanligvis opererer som separate leverandører fra stanseprodusenter, selv om noen full-tjenesteleverandører opprettholder forhold til begge.
Komme i gang med konstruert stemplingsverktøy
For kjøpere som er klare til å gå fra forskning til handling, begynner innsnevring av leverandørfeltet med å identifisere partnere som demonstrerer de integrerte egenskapene diskutert ovenfor. Et sterkt utgangspunkt erYICHENs tilpassede stemplingsformtilbud, som gir industrielle kjøpere en konstruert-metallformingsverktøyløsning som dekker varmstempling, stansing og relaterte prosesser. Deres vertikalt integrerte tilnærming til produksjon av matriser samsvarer med kvalifikasjonskriteriene som er skissert her, noe som gjør dem til en leverandør som er verdt å evaluere tidlig i innkjøpssyklusen.
Utover en enkelt leverandør, bør innkjøpsbeslutningen gjenspeile alt denne artikkelen har dekket: materialvalg tilpasset ditt termiske miljø, kjøledesign validert gjennom simulering, overflatebehandlinger som passer for produksjonsvolumet ditt, og et vedlikeholdsrammeverk som beskytter investeringen over tid. En dyse hentet fra en kvalifisert partner, bygget med riktig stål, avkjølt effektivt og vedlikeholdt proaktivt, er en som når sin fulle utformede levetid i stedet for å svikte på en brøkdel av den. Det er forskjellen mellom stansematriser av metall til salgs og konstruert verktøy bygget for å vare.
Ofte stilte spørsmål om varmestempling
1. Hva er forskjellen mellom pressherdingspresser og foliestansematriser?
Pressherdedyser opererer ved 900-950 grader Celsius, og danner og bråkjøler bilstålemner til komponenter med ultra-høy-styrke ved bruk av vannkjølt H11/H13-verktøystål. Foliestemplingsmatriser fungerer ved 100-200 grader Celsius, og overfører dekorativ metallisk eller pigmentert folie til underlag som papir, lær eller plast ved hjelp av kobber-, messing- eller magnesiummatriser. De to deler terminologi, men er helt forskjellige i materialer, målestokk, kjølekrav og vedlikeholdsprotokoller.
2. Hvor lenge varer varmstemplingsdyser vanligvis før utskifting?
Dysens levetid varierer betydelig etter materiale og bruk. Pressherdedyser laget av H13 verktøystål varer vanligvis i 50 000–100 000 sykluser, mens premium DIEVAR-stål kan utvide det til 100 000–200,000+ sykluser. For dekorative applikasjoner kan messingdyser oppnå over 1 000 000 visninger, kobberdyser når 50 000-250 000 visninger, og magnesiumdyser er begrenset til 5 000-50 000 visninger. Riktig kjøledesign, overflatebehandlinger som dupleksnitrering pluss PVD-belegg og forebyggende vedlikehold spiller alle viktige roller for å nå disse øvre grensene.
3. Hva forårsaker for tidlig svikt i varmstemplingsdyser?
Den vanligste årsaken er spenningsindusert-korrosjonssprekker som stammer fra kjølekanalens indre vegger, og står for over 90 prosent av feilene i pressherdingsformene. Andre feilmoduser inkluderer termisk tretthetssprekker fra gjentatte oppvarmings- og avkjølingssykluser, limslitasje fra oksidbelegg på oppvarmede emner, erosiv slitasje ved materialstrømningspunkter og plastisk deformasjon under vedvarende høy-temperaturbelastning. Studier viser at matriser som er frakoblet uten kanalbeskyttelse er spesielt sårbare, ettersom fuktighet korroderer innervegger og kombineres med syklisk stress for å starte sprekker.
4. Hva er konforme kjølekanaler og når er de verdt investeringen?
Konforme kjølekanaler følger konturen av dyseoverflaten på en jevn dybde, i motsetning til konvensjonelle rette-borede kanaler som er begrenset til lineære baner. De er produsert gjennom additive metoder som selektiv lasersmelting eller segmentert formkonstruksjon. Forskning viser at konforme kanaler kan redusere syklustiden med opptil 25 prosent og produsere jevnere temperaturfordelinger. De er verdt investeringen for komplekse delgeometrier med dype trekk eller tette radier der konvensjonell boring ikke kan opprettholde konsistent overflate-til-kanalavstand, og for programmer med stort-volum der syklustidsbesparelser oppveier de høyere verktøykostnadene.
5. Hvordan velger jeg riktig overflatebehandling for en varmstempling?
Valget avhenger av driftstemperatur, produksjonsvolum og underlag. For pressherdingsformer som kommer i kontakt med emner over 900 grader Celsius, gir AlTiN eller AlCrN PVD-belegg oksidasjonsmotstand ved arbeidstemperaturer. Dupleksbehandlinger som kombinerer plasmanitrering med PVD gir den beste levetiden, og leverer 6-10 ganger levetidsforbedring i forhold til ubehandlet stål. For bruk med moderate-temperaturer fungerer CrN-belegg godt under 700 grader Celsius. Programmer med lavere{15}}volum krever kanskje bare nitrering med 2x levetidsforbedring. Det økonomiske vippepunktet favoriserer førsteklasses belegg når produksjonen overstiger 50 000 sykluser, da overmaling koster langt mindre enn for tidlig utskifting av formen. Leverandører som YICHEN (https://www.yichen-group.com/stamping-die/) kan gi råd om optimal behandlingsvalg basert på spesifikke applikasjonsparametere.


