


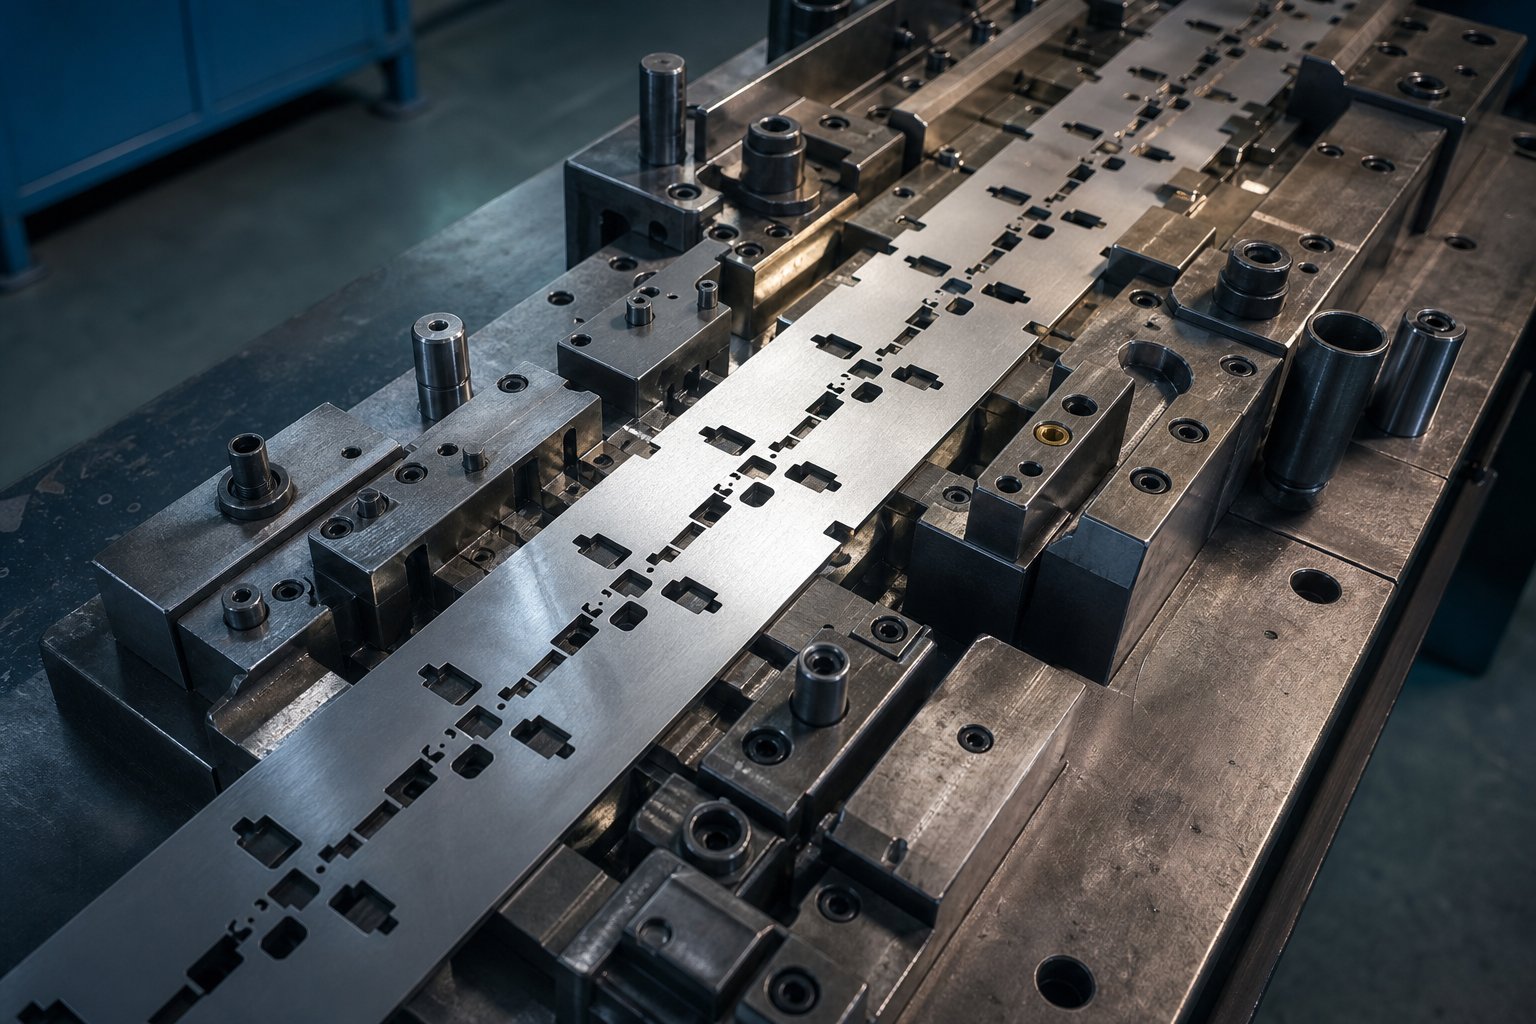
Omgå hakk og deres rolle i stempling av materialeflyt
Hva er bypass-hakk i stemplingsstanser
Når du fjerner sjargongen, hva er stempling i kjernen? Det er en kald-formingsprosess som kutter og former metallplater ved hjelp av et presisjonsverktøy kaltstemplingsform. Innenfor progressive dyseoperasjoner går en kontinuerlig stripe av materiale gjennom flere stasjoner, og hver stasjon utfører en kutte- eller formingsoperasjon. Utfordringen er at hvert kutt og hver form fortrenger materiale, og det fortrengte volumet må gå et sted.
Det er her bypass-hakk kommer inn. I motsetning til tilfeldig trimgeometri som ganske enkelt skiller skrap fra arbeidsstykket, er bypass-hakk konstruerte funksjoner med et spesifikt formål med bypass-hakk i stansematriser: å kontrollere hvor og hvordan materialet beveger seg under båndprogresjonen.
Bypass-hakk er tilsiktede utskjæringer i bærestrimmelen til en progressiv stanseform som avlaster materialbelastningen, tilpasser volumetrisk forskyvning og forhindrer knekking eller forvrengning når remsen beveger seg gjennom formingsstasjoner.
Den stemplingsdefinisjonen er viktig fordi den skiller bypass-hakk fra alle andre kutt i stripeoppsettet. De er ikke der for å lage en delprofil eller fjerne skrap. De eksisterer utelukkende for å håndtere materiell atferd under belastning.
Hvorfor materialflytkontroll er viktig ved progressiv stansing
Se for deg en stripe som går gjennom åtte formingsstasjoner med 250 slag i minuttet. Hver stasjon introduserer stress, fortrenger metall og arbeid-herder det omkringliggende materialet. Uten bevisst strømningskontroll, manifesterer den akkumulerte spenningen seg som båndknekking, bærerforvrengning, pilotfeiltilpasning og dimensjonsdrift i den ferdige delen.
Forståelsedet som dør i produksjonen krevererkjenner at en dyse ikke bare er et skjæreverktøy. Det er et system der hver funksjon samhandler. Bypass-hakk gir materialet en kontrollert bane for å avlaste kompresjon og spenning, slik at stripen forblir flat, mates konsekvent og leverer repeterbare dimensjoner over millioner av sykluser. For alle som jobber med det som er metallstempling på et profesjonelt nivå, er dette grunnleggende kunnskap som skiller stabilt produksjonsverktøy fra dyser som svikter uforutsigbart.
Den virkelige forvirringen starter når ingeniører blander bypass-hakk med andre stripekontrollfunksjoner som ser like ut, men som har helt andre mekaniske funksjoner.
Hvordan bypass-hakk skiller seg fra andre stripekontrollfunksjoner
En progressiv formstrimmel inneholder flere utskjæringsgeometrier, og de kan alle se ut som enkle hakk for et utrent øye. Problemet er at hver av dem tjener et fundamentalt forskjellig mekanisk formål i formprosessen. Å behandle dem som utskiftbare fører til underdimensjonert avlastning, stripe-ustabilitet og timer med feilsøking som sporer tilbake til en feilidentifisert funksjon.
Bypass-hakk vs avlastningshakk og trimsnitt
Avlastningshakk forhindrer at materialet rives ved bøyningsoverganger. Du finner dem i skjæringspunktet mellom en bøyelinje og en fri kant, der deres jobb er å stoppe sprekkforplantning under formingen. Trimsnitt, derimot, definerer den ytre grensen til den ferdige delen ved å skille den fra omgivende skrap. Begge er essensiellestemplingsformkomponenter, men ingen av dem klarer volumetrisk forskyvning under strimmelmating.
Bypass-hakk gjør noe helt annerledes. De absorberer kompresjonskreftene og materialforskyvningen som genereres når stripen gjennomgår progressiv deformasjon. Der et avlastningshakk forhindrer lokalisert brudd og et trimmesnitt skaper delgeometri, omdirigerer et bypass-hakk flyten for å opprettholde stripenes flathet og stigningsnøyaktighet på tvers av alle stasjoner.
Lance-og-formfunksjoner legger til et nytt lag med forvirring. Lancing sakser og bøyer en flik fra strimmelmaterialet uten å fjerne en snegle. Det skaper et dannet trekk i selve delen. Utskjæringer for bærerflik tjener det motsatte formålet. De definerer festepunktene som holder delen til bærebanen til den endelige separasjonen. Ingen av funksjonene adresserer den kumulative materialbelastningen som bypass-hakkene er designet for å avlaste.
Hvordan hver Strip Control-funksjon tjener en annen funksjon
I enhver stanseoperasjon vil du møte alle disse funksjonene som eksisterer side om side i en enkelt stripe-layout. Risikoen er å designe en når du faktisk trenger en annen. Stempler som brukes i progressive applikasjoner med store-volum krever at hver utskjæringsgeometri velges for den tiltenkte mekaniske rollen, ikke bare dens visuelle likhet med andre funksjoner.
Tabellen nedenfor bryter ned forskjellene som betyr noe for alle som jobber med form- og stemplingsdesign. Dette er stemplingseksemplene der feilidentifikasjon forårsaker mest nedstrømsproblemer.
| Funksjonsnavn | Primær funksjon | Plasseringslogikk | Typisk geometri |
|---|---|---|---|
| Bypass hakk | Absorberer volumetrisk forskyvning og avlaster trykkspenning under båndmating | I tilknytning til formingsstasjoner hvor materialforskyvningen er høyest | V-hakk, U-hakk eller rektangulær utskjæring i bærekant |
| Avlastningshakk | Forhindrer riving ved sving-til-kantkryss | I krysset mellom bøyelinjer og frie kanter | Liten radius eller rektangulær spalte vinkelrett på bøyeaksen |
| Trim Cut | Skiller ferdig delprofil fra skrapmateriale | Langs den siste delgrensen, typisk på senere stasjoner | Konturformet skjærlinje matchende delkontur |
| Lance-og-Form | Oppretter en formet fane eller funksjon uten å fjerne snegle | Innenfor delen geometri hvor en hevet eller bøyd flik er nødvendig | Enkel skjærlinje med dannet bøy ved tilkoblet kant |
| Utskjæring for bærertab | Definerer festebredden som holder delen til bæreren inntil separasjon | Mellom delgrense og bærelist | Smal forbindelsesbro, ofte med utbruddsprofil |
Det kritiske skillet er formål. Bypass-hakk finnes for å håndtere materialadferd mellom stasjoner. Alle andre funksjoner som er oppført ovenfor, skaper enten geometri, forhindrer brudd eller letter frigjøring av deler. Å forvirre disse rollene er en av de vanligste formings- og stemplingsfeilene, og den dukker vanligvis først opp etter at verktøyet er bygget og stripen begynner å oppføre seg dårlig under utprøving.
Å vite hvilken funksjon du trenger er halve problemet. Den andre halvparten er å velge den riktige geometriprofilen for din spesifikke bypass-applikasjon, som avhenger av formens alvorlighetsgrad, materialkvalitet og stasjonsdriftstype.
Omgå hakkgeometrityper og når du skal bruke hver
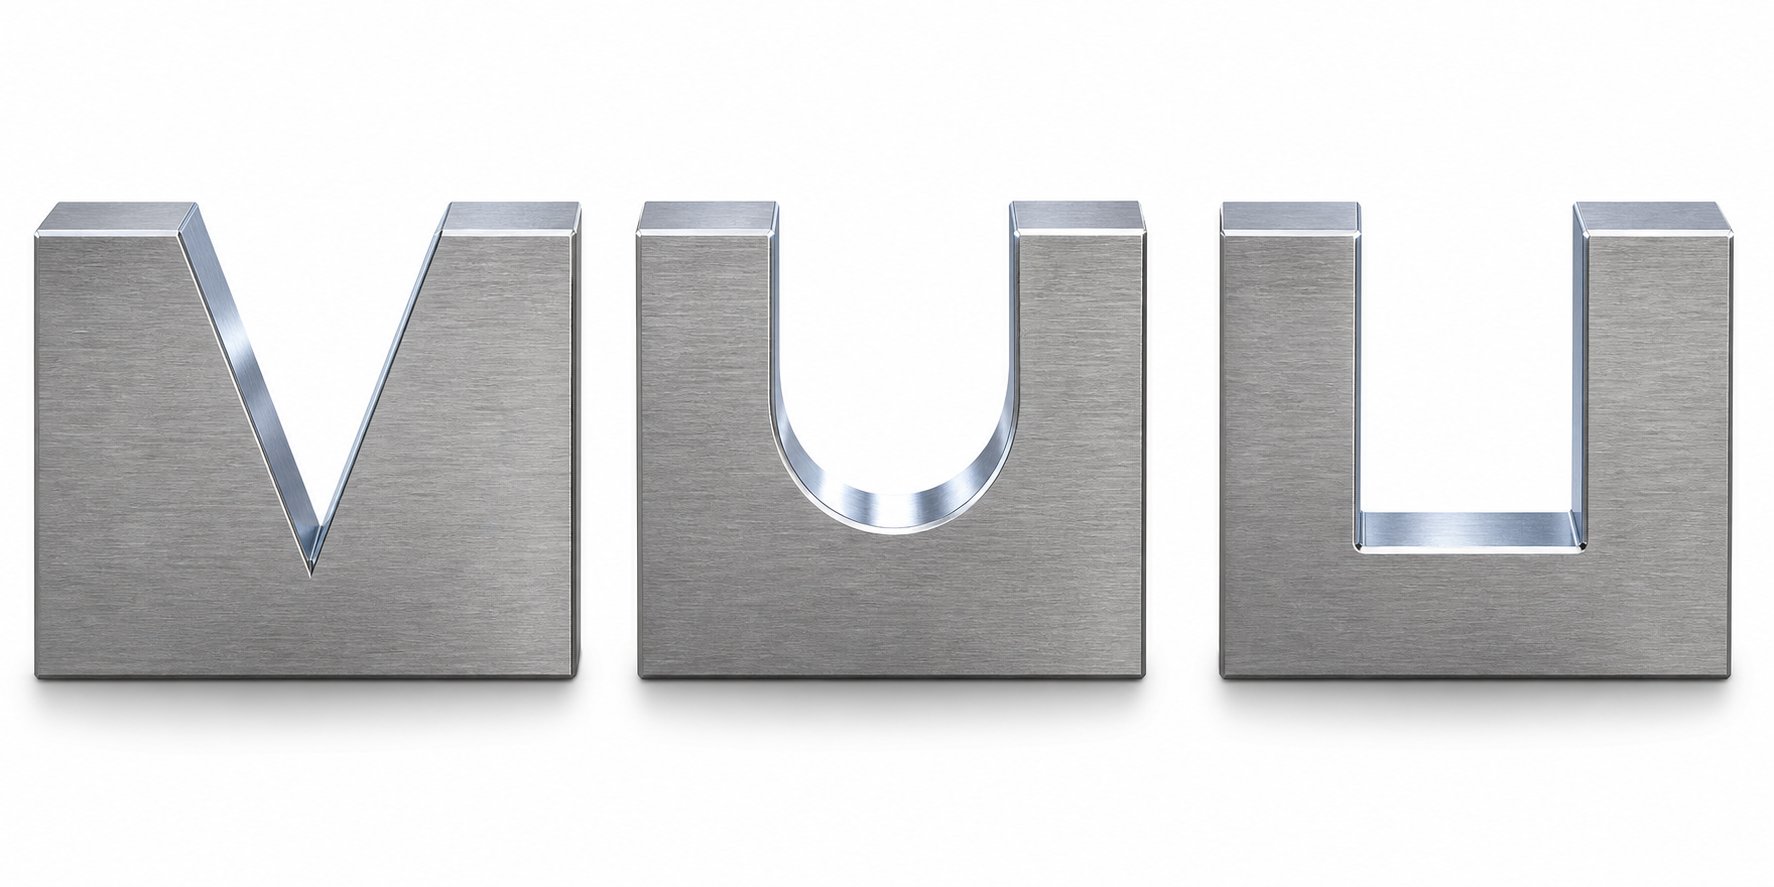
Tre geometriprofiler dominerer utformingen av bypass-hakk i stanseplater av metall: V-hakket, U-hakket og det rektangulære utsnittet. Hver fordeler stress forskjellig, tar imot forskjellige formingsbelastninger og introduserer forskjellige avveininger- i bærerstyrke. Å velge feil profil for applikasjonen din er en av de raskeste måtene å generere stripeproblemer som ikke ser ut til å være relatert til hakkdesign.
V-Notch-, U-Notch- og rektangulære geometriprofiler
V-hakket er et kileformet-utsnitt med konvergerende sider som møtes med en definert spissradius. Den konsentrerer stress på et smalt punkt, noe som gjør den effektiv for kontrollert, lokal avlastning på trange steder. Forskning påU-hakk og V-hakk geometrierbekrefter at V-hakk produserer svært lokaliserte tøyningsfelt på spissen, med deformasjon begrenset til en liten sone i stedet for å spre seg sideveis inn i omgivende materiale. Denne fokuserte oppførselen passer til applikasjoner der du trenger presis, retningsbestemt stressavlastning uten å påvirke tilstøtende funksjoner.
U-hakket har en halvsirkelformet rot med parallelle eller lett divergerende sidevegger. Dens større spissradius sprer tøyningsfeltet utover i det forskerne beskriver som et sommerfugl--vingedeformasjonsmønster. Den bredere distribusjonen reduserer toppspenningskonsentrasjonen på ethvert enkelt punkt, noe som gjør U-hakket mer tilgivende når du presser metallplater som er utsatt for kantsprekker under lokal belastning.
Det rektangulære hakket er den enkleste profilen: rette vegger med flat bunn. Den fjerner et jevnt volum av materiale og fordeler spenningen relativt jevnt over hakkgulvet. Avveiningen-er at de skarpe hjørnene ved overgangen fra veggen-til-et skaper doble spenningskonsentrasjonspunkter, som kan initiere mikro-sprekker i hardere materialer hvis hjørneradier ikke kontrolleres nøye.
Positive vs negative bypass-hakk i stripedesign
For å forstå negative og positive bypass-hakk i plateformende stansedyser krever det å tenke i form av materialvolum, ikke bare form. Et negativt bypass-hakk fjerner materiale fra bæreren for å skape plass for forskjøvet metall å strømme inn i. Det er den mer vanlige tilnærmingen: du kutter bort strimmelmateriale slik at det å danne-indusert kompresjon har et sted å gå uten å knekke bæreren.
Et positivt bypass-hakk fungerer i motsatt retning. Den beholder eller forlenger en lokal flik av materiale som styrer flyten rundt en utformet funksjon mens den opprettholder bærerstøtten. Tenk på det som å etterlate materialet på plass bevisst for å styre forskyvningen i stedet for bare å imøtekomme det. Den praktiske forskjellen er at positive hakk beskytter bærerens styrke mens de administrerer klaring, og negative hakk prioriterer volumetrisk avlastning på bekostning av redusert tverrsnitt.
I praksis bruker de fleste bypass-hakk-plateformingsapplikasjoner en kombinasjon av begge typer på tvers av forskjellige stasjoner i en enkelt stripelayout. Tidlige stasjoner med mild forming trenger kanskje bare negative utskjæringer for grunnleggende klaring. Senere stasjoner hvor kumulativ arbeidsherding og forming øker alvorlighetsgraden kan kreve positiv bypass-geometri for å opprettholde strimmelintegriteten mens den fortsatt dirigerer strømmen.
Matchende hakkgeometri til formingsgrad
Valg av geometri er ikke en personlig preferanse. Den følger fysikken til din spesifikke applikasjon. Formingsgraden, strimmelbredden, materialkvaliteten og stasjonsdriftstypen begrenser hvilken profil som faktisk fungerer. Blant de ulike typene stansematriser som brukes i produksjonen, krever progressive matriser den mest strenge geometritilpasningen fordi stripen må overleve hver stasjon i rekkefølge.
Utvalgskriterier for hver geometritype:
- V-hakk:Best for smale bærestrimler, grunne trekk og stasjoner som krever presis retningsavlastning. Velg når tilgjengelig bærerbredde er begrenset og du trenger konsentrert stressavlastning uten et bredt utskjæringsfotavtrykk.
- U-hakk:Foretrukket for moderat til kraftig forming, tykkere stemplet metallplate og materialer med lavere forlengelse. Det distribuerte spenningsmønsteret reduserer risikoen for-kantsprekker der belastningsnivåene er høye.
- Rektangulær:Egnet for brede bærere med flere formingsstasjoner, hvor jevn volumfjerning betyr mer enn spenningsfordeling. Fungerer godt for bløtt stål og materialer med god duktilitet, men krever generøse hjørneradier i hardere kvaliteter.
| Geometri Type | Stressfordelingsmønster | Beste brukstilfelle | Begrensninger |
|---|---|---|---|
| V-Hakk | Høyt konsentrert på spissen; smal tøyningssone begrenset nær hakkrot | Tette stripeoppsett, grunn forming, retningsavlastning i begrenset bærerbredde | Risiko for kantsprekker i materialer med lav-duktilitet; krever nøyaktig spissradiuskontroll |
| U-Hakk | Bredt distribuert i sommerfugl-vingemønster; lavere toppstress ved roten | Moderat til kraftig forming, AHSS eller arbeids-herdede materialer, stasjoner med høy forskyvning | Større fotavtrykk reduserer tilgjengelig bærerbredde; mindre presis retningskontroll |
| Rektangulært | Jevnt fordelt over flatt gulv; dobbel konsentrasjon ved vegg-gulvhjørner | Brede bærere, mild til moderat forming i duktile materialer, jevn volumfjerning | Hjørnespenningsstigerør krever generøse radier; dårlig ytelse i harde eller sprø graderinger |
Geometrien du velger, avhenger også av om du har å gjøre med negative og positive bypass-hakk applikasjoner for platestansing. V-hakk og rektangulære profiler er mest vanlige som negative utskjæringer for volumetrisk relieff. U-hakk fungerer godt i både positive og negative roller fordi deres avrundede rotgeometri minimerer sprekkinitiering uavhengig av om materialet fjernes eller beholdes.
Geometri definerer spenningsmønsteret, men det definerer ikke størrelsen. Den neste kritiske avgjørelsen er hvor dypt, hvor bredt og med hvilken radius du skal kutte disse hakkene i forhold til materialtykkelsen og strimmeldimensjonene.
Dimensjonering av bypass-hakk for materialtykkelse og strimmelbredde
Et riktig formet hakk i feil størrelse svikter like dårlig som feil form totalt. I metallstanseformdesign må dimensjonsparametrene til et bypass-hakk (dybde, bredde, vinkel og kantradius) kalibreres til den spesifikke materialtykkelsen, stripebredden og stasjonsavstanden til det progressive verktøyet. Få ett forhold feil, og du forlater enten stress uavlastet eller kutter så aggressivt at bæreren bryter før den når den endelige stasjonen.
Dybde- og breddeforhold i forhold til materialtykkelse
Hakkdybde er den primære variabelen som styrer hvor mye avlastning et bypass-hakk gir. Den generelle stemplingsdesignregelen er at hakkdybden skal falle mellom 1,5x og 3x materialtykkelsen for standard bløtstålapplikasjoner. Gå under 1,5x og utskjæringen er for grunt til å avlaste kompresjonskrefter som bygges opp under formingen. Gå over 3x, og du begynner å kompromittere bærerens tverrsnittsstyrke, som risikerer at båndet brekker eller matet ustabilt ved høye slaghastigheter.
For stempling av stålplater i høyere-styrkegrader strammer dette forholdet seg. AHSS-bærere tåler mindre materialfjerning før de mister strukturell integritet, så dybder på 1,5x til 2x materialtykkelse er mer vanlig. I mellomtiden kan mykere aluminiumslegeringer trenge dybder som nærmer seg 3,5x fordi materialet forskyves lettere under formende belastninger.
Hakkbredde er direkte relatert til den forventede volumetriske forskyvningen ved hver formingsstasjon. En dyp trekking som flytter betydelig materialvolum trenger et bredere bypass-vindu enn en grunn preging. Som en grunnlinje bør bredden være minst0,040 tommer eller materialtykkelsen, avhengig av hva som er størst. For progressive stasjoner med kraftig forming, er bredder på 2x til 4x materialtykkelsen typiske for å imøtekomme de større forskyvningsvolumene.
Hvordan stasjonsavstand påvirker hakkdimensjoner
Stasjonsavstand skaper en sekundær begrensning. Strammere stigning mellom stasjonene betyr mindre bærelengde tilgjengelig for å absorbere stress mellom formingsoperasjoner. Når stasjonsavstanden er kompakt, må bypass-hakkene ofte være dypere eller bredere per stasjon fordi det er mindre grunnlinjemateriale mellom operasjoner for å fordele gjenværende krefter naturlig.
Omvendt, generøs stasjonsavstand (over 16 mm) gjør at kumulativ belastning kan forsvinne delvis gjennom selve bæreren, noe som tillater mer konservativ hakkdimensjonering. Den praktiske regelen i stanseformdesign er at hakkdimensjonene skal skaleres omvendt med tilgjengelig bærelengde mellom stasjonene: mindre plass betyr mer aggressiv avlastning på hvert punkt.
Ingeniører som dimensjonerer bypass-hakk for et nytt båndoppsett i stålpressedyser kan følge denne -for-trinnslogikken for å etablere innledende dimensjoner før simulering eller utprøving:
- Identifiser materialtykkelse og karakter. Registrer flytestyrke og forlengelsesverdier fra materialsertifiseringen.
- Bestem formingsgraden på hver stasjon. Klassifiser hver operasjon som mild (grunn preging, pierce), moderat (delvis trekking, flens) eller alvorlig (dyp trekking, tung form).
- Sett innledende hakkdybde på 1,5x materialtykkelse for milde stasjoner, 2x for moderate og 2,5x til 3x for alvorlige formingsoperasjoner.
- Still inn innledende hakkbredde basert på volumetrisk forskyvning: 1,5x materialtykkelse for milde, 2,5x for moderate og 3,5x til 4x for alvorlige stasjoner.
- Sjekk bærertverrsnittet som gjenstår etter at hakket er fjernet. Sørg for at det smaleste punktet beholder minst 60 % av den originale bærerbredden for å opprettholde matestabiliteten.
- Juster dimensjoner for stasjonsavstand. Reduser dybden med 10-15 % hvis avstanden overstiger 16 mm; øke med 10-15 % hvis avstanden er under 10 mm.
- Spesifiser kantradius ved hakkgrenser (dekket nedenfor) og valider med stripesimulering eller progressiv utprøving.
Kantradiusdesign for å minimere gradutbredelse
Bypass-hakk gratdannelse ved stempling er en nedstrøms defektkilde som mange ingeniører overser under den første utformingen av metallstanseformen. Hvert hakkutskjæring produserer en klippet kant. Bransjedata fraXometrys stemplingsstandarderindikerer at grader på omtrent 10 % av materialtykkelsen er et normalt og forventet resultat på utskjæringsfunksjoner. Problemet er at det sitter et bypass-hakk i bæreren, som går gjennom hver påfølgende stasjon. Grader ved hakkkanter drar mot løftere, føringer og trykkputer, og genererer rusk som forurenser formende overflater.
Reduseringen er kantradiusdesign. I stedet for å etterlate skarpe 90-graders overganger ved hakkveggene og gulvet, spesifiser en minimumsradius på 0,5x materialtykkelsen ved alle innvendige hjørner. For stempling av stål i hardere kvaliteter, øk det til 0,75x. Disse radiene reduserer maksimal skjærspenning under stanseslaget, noe som gir et renere kutt med mindre avrivning og mindre gradhøyde.
Like viktig er inngangsvinkelen på toppen av hakket der den åpner mot bærekanten. En liten avfasning eller radius ved denne overgangen hindrer remsen i å feste seg i hakkmunningen under fremføringen av matingen. Uten den akkumuleres stripekantdeformasjon stasjon for stasjon, og det som startet som en mindre grad blir et feiljusteringsproblem som viser seg i ferdige deldimensjoner.
Dimensjonering får deg i riktig rekkevidde. Men hvor du plasserer disse hakkene i strimmeloppsettet (i forhold til bærestrimler, pilothull og kornretning) avgjør om dimensjoneringen faktisk gir den spenningsavlastningen den ble designet for å gi.
Plasseringsstrategi i Progressive Die Strip Layouts
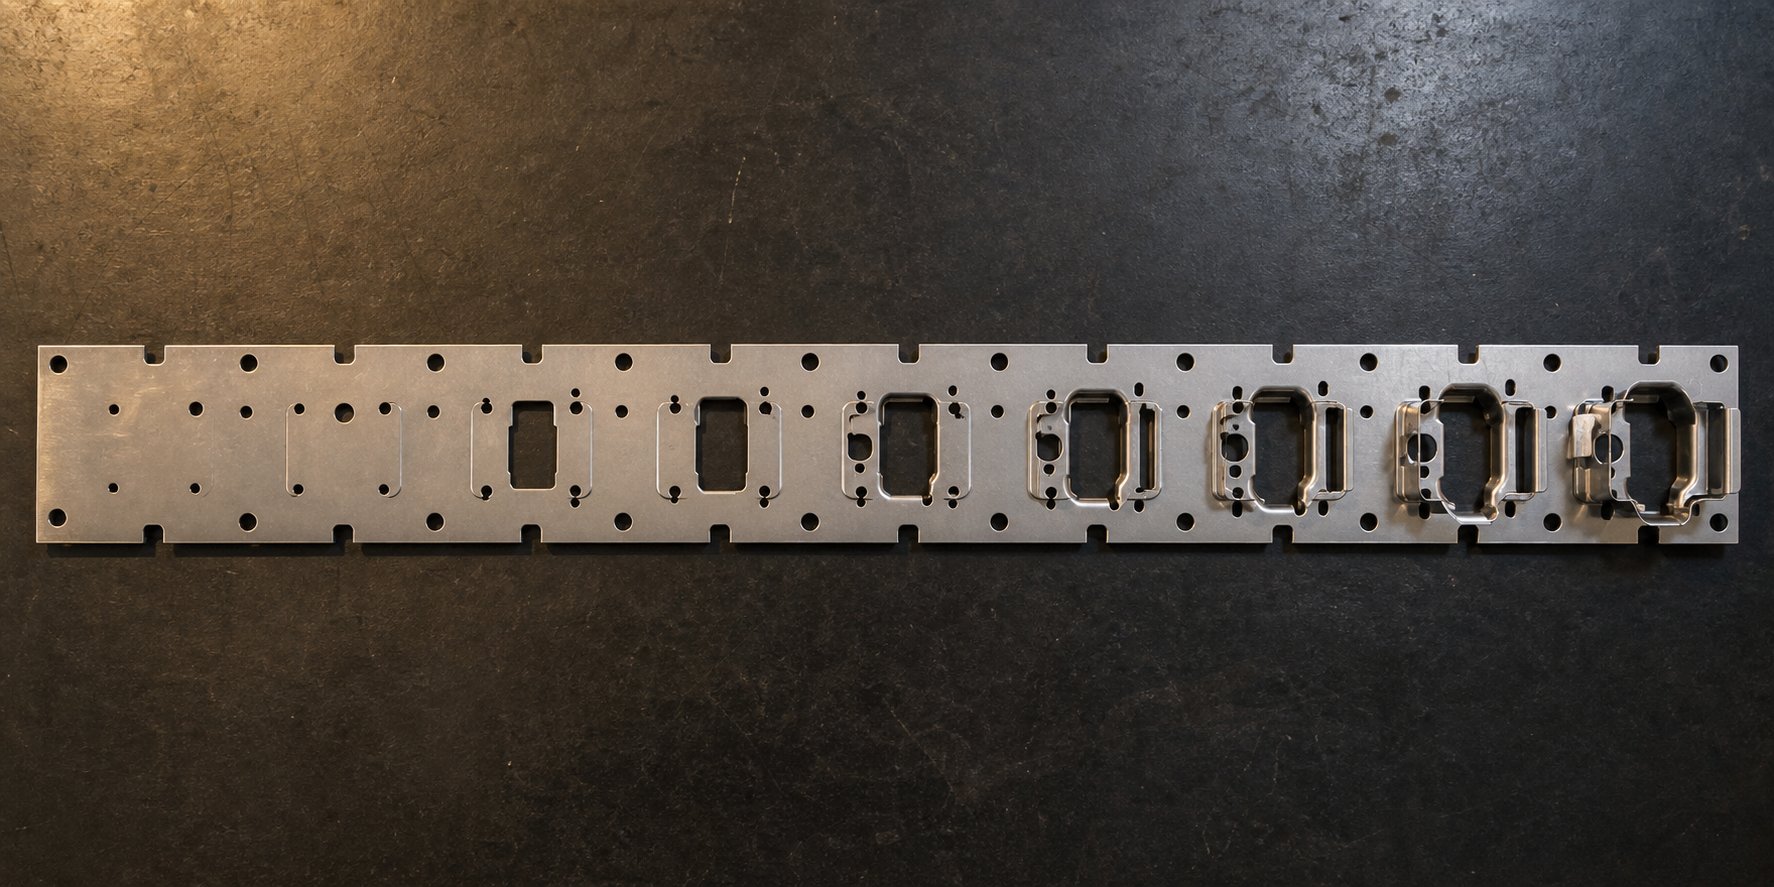
Et bypass-hakk i perfekt størrelse på feil plassering gjør ingenting nyttig. I platestempling er plassering der teori møter stripevirkelighet. Hakket må samhandle med det faktiske spenningsfeltet som genereres av formingsstasjonen den betjener, ikke bare sitte på et passende åpent sted i bæreren. Plasseringsbeslutninger involverer tre innbyrdes avhengige variabler: nærhet til formingsstasjoner, romlig forhold til pilothull og innretting med materialets kornretning.
Plasseringshakk i forhold til bærestrimler og pilothull
Bypass-hakk hører til i bæreremsen, materialbanen som forbinder stemplingsdelene dine når de går gjennom hver stasjon. Deres posisjon langs den transportøren må balansere to konkurrerende behov. For det første må de være nær nok til formingsstasjonen til at de faktisk avskjærer forskyvningen og trykkspenningen som genereres under operasjonen. For det andre kan de ikke gjøre inngrep i pilothull eller forstyrre stripens registreringssystem.
Pilothull er posisjoneringsreferansen for hele stripen. SomMetalForming Magazinebemerker, piloter må gå inn i stripen før andre slag aktiveres, og deres lokaliseringsnøyaktighet avhenger av konsistent hullgeometri. Et bypass-hakk plassert for nært et pilothull deformerer det omgivende materialet, forlenger hullet og forringer posisjonsnøyaktigheten stasjon etter stasjon. Den praktiske regelen i metallstemplingsverktøy er å opprettholde minimum 2x materialtykkelsesklaring mellom enhver hakkgrense og nærmeste pilothullkant.
Sidevis skal hakkene sitte på siden av bæreren nærmest formingsoperasjonen som genererer den høyeste forskyvningen. Hvis en trekkstasjon trekker materiale mot delens senter, absorberer bypass-hakket på den siden av bæreren den resulterende spenningen i banen. Plassering på motsatt side tvinger stress til å bevege seg over hele bærerbredden før den finner avlastning, noe som inviterer til knekking i mellom.
Justering av bypass-strategi på tvers av flere stasjoner
En stripe som kommer inn i den første stasjonen til en stansepresse er i sin mykeste, mest formbare tilstand. Innen den når stasjon seks eller åtte, har kumulativ arbeidsherding økt flytegrensen lokalt med 20-40 %, avhengig av materialkvalitet og formingsgrad. Det herdede materialet motstår forskyvning mer aggressivt, noe som betyr at den samme hakkdybden som ga tilstrekkelig avlastning på stasjon to kan være utilstrekkelig på stasjon syv.
Det er her stemplingsverktøydesign må tenke progressivt, ikke bare når det gjelder individuelle stasjoner. Tidlige stasjoner med milde stanse-stemplingsoperasjoner (piercing, lett preging) trenger vanligvis bare grunt bypass-avlastning eller kan noen ganger dele et enkelt hakk mellom tilstøtende stasjoner. Nedstrøms stasjoner som utfører dype trekk eller tunge flenser krever dedikerte hakk med større dybde og bredde, noe som gjenspeiler den forhøyede spenningstilstanden til arbeids-herdet stripe.
Stageverktøyslogikk gjelder her: hvert formingstrinn påfører kumulativ belastning som fortsetter. Stripen tilbakestilles ikke mellom operasjoner. Finite element forskning påprogressiv formsekvensdesignbekrefter at tykkelsesfordelinger og tøyningsherding må forutsies for hvert trinn og overføres til det påfølgende trinnet. Bypass-hakkplassering følger samme prinsipp. Hva du trenger på stasjon åtte avhenger direkte av hva som skjedde på stasjon en til syv.
Kornorientering og anisotropihensyn
Valset platemetall er ikke isotropisk. Kornstrukturen justeres fortrinnsvis i rulleretningen, og skaper målbare forskjeller i flytestyrke, forlengelse og strømningsadferd mellom langsgående, tverrgående og 45-graders orientering. Både ved overføringsstempling og progressive operasjoner påvirker denne anisotropien direkte hvordan materialet reagerer på avlastning av bypass-hakk.
Når båndet mates parallelt med rulleretningen (den vanligste orienteringen), flyter materialet lettere langs kornet enn på tvers av det. Bypass-hakk orientert vinkelrett på materetningen utnytter dette ved å la forskyvning bevege seg langs banen med minst motstand. Omvendt, hvis strimmeloppsettet går på tvers av kornet, vil du legge merke til høyere motstand mot flyt ved hakkgrenser, noe som kan kreve dypere utskjæringer eller U-hakkprofiler for å oppnå tilsvarende avlastning.
Bypass-hakkplassering er en beslutning på system-nivå knyttet til hele stripeoppsettet, ikke en isolert funksjon. Hver hakkposisjon må ta hensyn til oppstrøms formingshistorie, nedstrøms spenningsakkumulering, pilotregistreringskrav og materialanisotropi samtidig.
Å ignorere korneffekter er spesielt kostbart i materialer med høyere-styrke der forskjellen i r-verdi (plastisk tøyningsforhold) mellom rulle- og tverrretninger kan overstige 30 %. Denne retningsskjevheten betyr at den samme hakkgeometrien gir forskjellig strømningsoppførsel avhengig av stripeorientering, og plasseringsbeslutninger må kompensere tilsvarende.
Plassering og størrelse definerer sammen den geometriske konvolutten til omkjøringsstrategien din. Men selve materialet avgjør om de geometriske avgjørelsene faktisk produserer flytatferden du hadde tenkt. Ytestyrke, duktilitet og arbeidsherdehastighet pålegger hver sine begrensninger på hva et gitt hakk kan oppnå.
Materialegenskaper som fører til å omgå hakkdesignbeslutninger
Geometri og plassering setter det strukturelle rammeverket for bypass-avlastning, men materialet som strømmer gjennom formen din avgjør om disse beslutningene faktisk fungerer. To strimler med identiske dimensjoner og hakkoppsett vil oppføre seg helt forskjellig hvis den ene er bløtt stål med 210 MPa flytegrense og den andre er DP780 ved 500 MPa. Materialets motstand mot deformasjon, dets evne til å strekke seg før sprekker, og hvor raskt det herder under belastning, dikterer alt hva et bypass-hakk realistisk kan oppnå på hver stasjon.
Hvordan flytestyrke og duktilitet påvirker hakkstørrelsen
Flytegrense er spenningsnivået der et materiale begynner å deformeres plastisk. I bypass-hakk-design definerer den kraftterskelen som stripen må overvinne før materialet faktisk forflytter seg inn i avlastningssonen. En høyere flytegrense for stål betyr større motstand ved hakkgrenser, noe som betyr mindre materialflyt for samme hakkgeometri. Den praktiske konsekvensen er at høyere-styrkekarakterer trenger dypere eller bredere hakk for å oppnå tilsvarende stressavlastning.
Å forstå flytegrense vs strekkstyrke er viktig her fordi bypass-hakk fungerer i plastregimet mellom disse to verdiene. Strekkfasthet dekker den maksimale spenningen båndet kan bære før brudd, mens flytegrensemerker der permanent deformasjon begynner. Gapet mellom dem, kvantifisert ved forlengelse, representerer materialets arbeidsområde for kontrollert flyt. SomUlbrichs formbarhetsforskningbemerker, høye forlengelsesverdier indikerer god duktilitet, noe som gjør materialer egnet for komplekse former og dyptrekkingsoperasjoner. I bypass-termer betyr høyere forlengelse at bæreren kan tolerere mer aggressive hakkgeometrier uten at kanten sprekker.
Elastisitetsmodulen til stål (omtrent 210 GPa for alle kvaliteter) styrer elastisk gjenoppretting etter hvert presseslag. Mens denne verdien forblir konstant på tvers av stålkvaliteter, faller den til omtrent 70 GPa for aluminiumslegeringer. Den tredoble forskjellen betyr at aluminiumslister fjærer tilbake tre ganger mer enn stål ved tilsvarende spenningsnivåer, som dokumentert av AHSS Insights tilbakefjæringsdata. For bypass-hakkdesign betyr større elastisk gjenvinning at materialet lukker seg delvis tilbake etter forskyvning, noe som reduserer den effektive avlastningen gitt av en gitt hakkdybde. Aluminiumsapplikasjoner krever derfor proporsjonalt større hakkvolum for å kompensere for denne elastiske snappen-ryggen.
Arbeidsherdingshastighet og dens innvirkning på bypass-krav
Arbeidsherding er mekanismen som metall styrker når det deformeres. Hver formingsstasjon øker den lokale strømningsspenningen i bærestrimmelen, og den forhøyede styrken fører videre til neste stasjon. Hastigheten dette skjer med, kvantifisert av tøynings-herdingseksponenten (n-verdi), bestemmer direkte hvor raskt bypass-hakkene dine blir utilstrekkelige når stripen går gjennom dysen.
Forholdet mellom tøyningsherding og arbeidsherding er kumulativt i progressive operasjoner. Et materiale med høy n--verdi (som DP-stål ved 0,15-0,20 i lavere tøyningsområder) styrker seg raskt under tidlig deformasjon.Forskning fra MetalForming Magazinebekrefter at avanserte høy-faste stål som dual-fasekvaliteter har høy n-verdi ved lavere tøyningsområder, og jevner seg deretter ut til verdier som tilnærmer HSLA-stål med samme innkommende flytegrense. Denne front-belastede herdingen betyr at DP-strimler når forhøyede strømningsspenninger raskere, og krever tidligere bypass-inngrep i stripeoppsettet.
Materialer med høy arbeidsherdingseksponent akkumulerer restspenninger i et akselerert tempo. Ved stasjon fire eller fem kan bærematerialet ved siden av formingssonene ha arbeid-herdet 30-50 % over dets innkommende flytegrense. Et bypass-hakk dimensjonert for-materialegenskapene som er mottatt, står nå overfor betydelig stivere metall som motstår forskyvning mer aggressivt. Den tekniske responsen er progressiv eskalering: hakkdybde og -bredde må øke stasjon for stasjon for å matche den økende strømningsspenningen til den arbeidsherdede stripen.
Tilpasning av hakkdesign for AHSS, aluminium og bløtt stål
Hver materialkategori presenterer en distinkt kombinasjon av utfordringer. Mildt stål tilbyr høy duktilitet og moderat flytegrense, noe som gjør det til det mest tilgivende underlaget for bypass-design. AHSS-karakterer snur den ligningen med høy styrke, men redusert forlengelse og mer aggressiv tilbakefjæring. Aluminium introduserer en helt annen elastisitetsmodul som endrer den grunnleggende forskyvningsmekanikken ved hakkgrenser.
Spennings-tøyningskurveformen forteller deg om materialet vil flyte forutsigbart eller bekjempe hakkgeometrien. Blødt stål gir en jevn, gradvis stigende kurve med et klart yieldplatå, noe som betyr at forskyvning ved hakkgrenser er forutsigbar og jevn. AHSS-kvaliteter viser en bratt innledende stigning med kontinuerlig ettergivelse (ingen platå), og skaper et smalt arbeidsvindu der materialet går raskt over fra elastisk til tungt arbeid-herdet. Aluminiumskurver faller mellom disse ytterpunktene i form, men den lavere elastisitetsmodulen betyr betydelig mer elastisk tøyningsgjenvinning på hvert punkt.
| Materialkategori | Typisk flytestyrkeområde | Forlengelsesatferd | Arbeidsherdingstendens | Implikasjoner for omgå hakk |
|---|---|---|---|---|
| Mildt stål (CR, DR-kvaliteter) | 140-280 MPa | 26-42% total forlengelse; høy jevn forlengelse med klart avlingsplatå | Moderat n-verdi (0,18-0,22); gradvis, forutsigbar styrking på tvers av belastningsområdet | Standard hakkforhold (1,5-3x tykkelse) fungerer pålitelig; U-hakk eller rektangulære profiler tolereres; tilgi mindre størrelsesfeil |
| AHSS (DP, TRIP, CP karakterer) | 350-1000+ MPa | 10-25% total forlengelse; begrenset jevn forlengelse med kontinuerlig ettergivelse | Høy n--verdi ved lave belastninger (0,15-0,20), synkende ved høyere belastninger; rask tidlig styrking | Redusert hakkdybdeområde (1,5-2x tykkelse) for å bevare bærerens integritet; U-hakk foretrukket for å minimere stresskonsentrasjon; tidligere bypass-intervensjon nødvendig på grunn av rask herding |
| Aluminium (5xxx, 6xxx-serien) | 90-350 MPa | 12-30 % total forlengelse; varierer mye etter legering og temperamentstilstand | Lavere n-verdi (0,10-0,25 avhengig av legering); moderat styrking, men høy elastisk utvinning | Dypere hakk er nødvendig (2,5-3,5x tykkelse) for å kompensere for elastisk snap-back; generøse kantradier kritiske på grunn av lavere bruddseighet; bredere hakk for volumetrisk kompensasjon av tilbakefjæring |
Spesielt for AHSS-applikasjoner skaper kombinasjonen av høy strømningsspenning og begrenset duktilitet et smalere trygt designvindu. SomAHSS tilbakeslagsforskningdokumenter, er størrelsen på tilbakespring en funksjon av den-formede flytspenningen, som kombinerer startflytestyrke med arbeidsherdingen som skjer under formingen. Begge verdiene er høyere i AHSS sammenlignet med bløtt stål. Denne forhøyede tilbakefjæringen påvirker bypass-effektiviteten direkte fordi den elastiske utvinningen delvis opphever forskyvningsavlastningen som hakket gir. Bærematerialet ved siden av hakket fjærer tilbake mot sin forhåndsformede posisjon, og reduserer den effektive klaringen.
Den praktiske takeawayen: du kan ikke designe bypass-hakk fra geometri alene. Materialegenskaper setter harde begrensninger på hva en gitt hakkstørrelse og form kan levere. En hakkstrategi validert i bløtt stål vil underprestere i AHSS og oppføre seg annerledes igjen i aluminium. Hver materialkategori krever sin egen størrelseskonvolutt, geometrivalg og stasjons-for-stasjon-eskaleringslogikk.
Når disse materielle-begrensningene brytes, følger de resulterende defektene forutsigbare mønstre. Kantsprekker, brudd på bæreren, feiljustering av striper og rynker spores tilbake til spesifikke misforhold mellom hakkdesign og materialoppførsel.
Feilsøking av defekter forårsaket av feil utforming av bypass-hakk
Disse forutsigbare feilmønstrene er akkurat det som gjør diagnose mulig. Hver defekttype etterlater en signatur i stripen som peker tilbake til et spesifikt misforhold mellom hakkgeometri, dimensjonering eller plassering og den faktiske materialoppførselen under belastning. Utfordringen er å skille bypass-relaterte defekter fra problemer forårsaket av andre parametere, fordi symptomene ofte overlapper hverandre.
Kantsprekker og spenningskonsentrasjon ved hakkgrenser
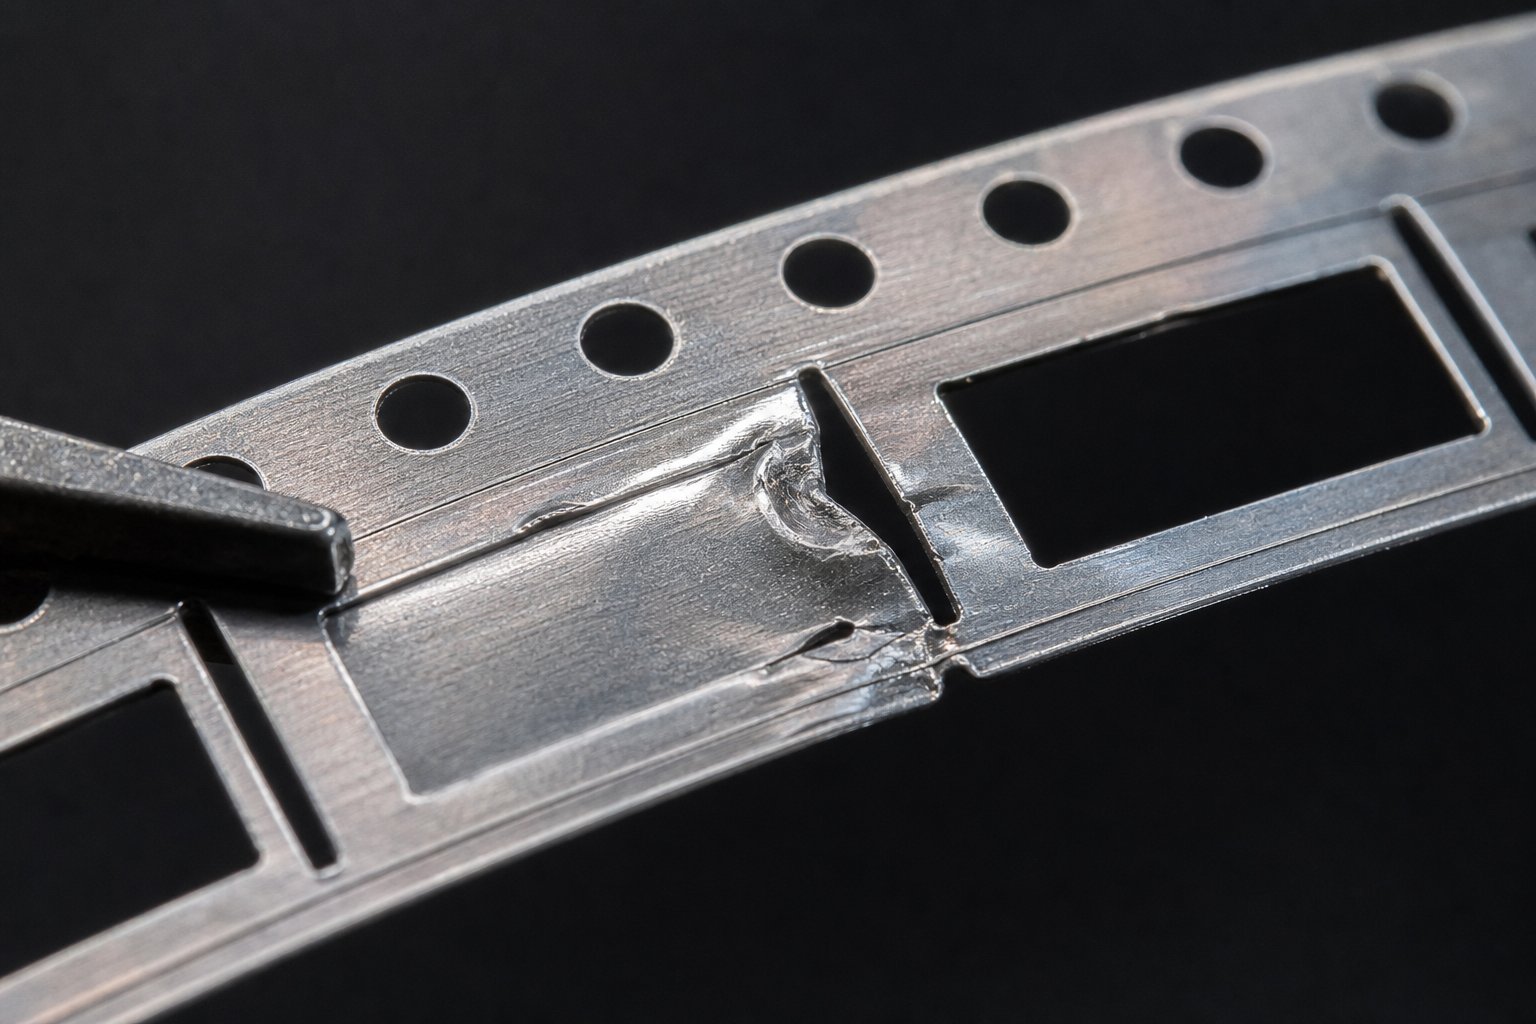
Kantsprekker ved hakkgrenser er den vanligste feilmodusen i arbeids-herdede bæreremser. Mekanismen er enkel: hvert bypass-hakk skaper en geometrisk diskontinuitet, og geometriske diskontinuiteter konsentrerer stress. Når den lokaliserte spenningen ved hakkroten overskrider materialets bruddterskel, starter mikro-sprekker og forplanter seg utover med hvert trykk.
S-s-kurven (stress-strain-kurven) forteller deg nøyaktig hvor denne terskelen er. Etter flere formingsstasjoner øker deformasjonsherding den lokale strømningsspenningen samtidig som den gjenværende forlengelseskapasiteten reduseres. En hakkrot som var godt innenfor sikre grenser ved stasjon to kan være i drift ved bruddgrensen ved stasjon seks fordi tøyningsherding har forbrukt det meste av materialets duktilitetsreserve.
- Utilstrekkelig kantradius:Skarpe indre hjørner ved hakkroten skaper spenningsmultiplikasjonsfaktorer på 3x til 5x. Materialet sprekker ved konsentrasjonspunktet selv når bulkspenningsnivåene forblir moderate.
- For stor hakkdybde:Redusering av bærertverrsnittet- under 40 % av den opprinnelige bredden øker nominell spenning i det gjenværende materialet over flytespenningen, og akselererer sprekkinitiering ved enhver geometrisk defekt.
- Burr-initierte cracking:Grove skjærekanter fra slitt stanseverktøy fungerer som- eksisterende feil. Under syklisk belastning blir disse gratene til sprekkinitieringssteder som forplanter seg inn i bæreren med hvert slag.
Korrigerende handlinger inkluderer å øke hakkrotradiusen til minst 0,75x materialtykkelse, redusere hakkdybden for å gjenopprette bærertverrsnittet, og opprettholde stansens skarphet for å minimere gradhøyden ved utskjæringskantene.
Scenarier for feiljustering og brudd på bæreren
Strip feiljustering fra asymmetrisk bypass-design er mer subtil, men like skadelig. Når hakk på den ene siden av bæreren gir mer avlastning enn den andre, flyter materialet fortrinnsvis mot den avlastede siden. Strimmelen utvikler camber, driver sideveis når den beveger seg frem.MetalForming Magazines stripeanalysebekrefter at når bare én bærervev strekker seg eller forvrenges, får den resulterende camberen til at stripen svinger til den ene siden, binder seg inn i styreskinner og gir korte matinger.
Bærebrudd representerer det ekstreme tilfellet. Det skjer når bypass-hakk fjerner så mye- tverrsnitt at den gjenværende bæreren ikke kan motstå strekkkreftene som genereres under fremføring av matingen. Stålets flytepunkt i den fortynnede bærerdelen faller under matespenningen, og båndet sprekker midt i-progresjonen. Høyhastighetsoperasjoner over 200 slag i minuttet forsterker denne risikoen fordi dynamiske matekrefter legger til impulsbelastning på toppen av den statiske spenningstilstanden.
Rynker og knekking mellom stasjoner stammer fra det motsatte problemet: utilstrekkelig bypass-avlastning. Når trykkspenning fra formingsoperasjoner ikke har noe sted å gå, spenner bæreren ut av plan. Denne forvrengningen løfter stripen av løftere, feiljusterer den i forhold til piloter, og introduserer dimensjonsfeil i hver nedstrømsstasjon. Grunnårsaken er at hakkvolumet er for lite til å imøtekomme den faktiske volumetriske forskyvningen som genereres av formingsoperasjonen.
Diagnostisk logikk for bypass-relaterte defekter
Vanskeligheten med feilsøking er at bypass notch-defekter etterligner symptomer forårsaket av andre parametere. Strip feiljustering skyldes også mating-problemer med rulletrykk eller coil camber. Sprekking kan stamme fra materialfeil eller overdreven forming. Ingeniører trenger en strukturert sekvens for å isolere årsaken.
Når en striprelatert defekt dukker opp, følger du denne diagnosesekvensen for å finne ut om bypass-hakket er kilden:
- Inspiser defektens plassering i forhold til bypass-hakkene. Hvis det oppstår sprekker, knekking eller feiljustering innenfor to materialtykkelser av en hakkgrense, er hakket den primære mistenkte.
- Sjekk om defekten er stasjonsspesifikk-eller progressiv. En defekt som forverrer stasjon for stasjon indikerer kumulativ spenningsoppbygging fra utilstrekkelig avlastning, og peker på underdimensjonerte hakk. En defekt isolert til én stasjon antyder et lokalt geometri- eller klaringsproblem.
- Undersøk begge bærekantene for symmetri. Hvis den ene siden viser forvrengning, forlengelse eller sprekker mens den andre forblir intakt, er asymmetrisk bypassplassering den sannsynlige årsaken.
- Mål gjenværende bærertverrsnitt- på det smaleste punktet. Hvis den faller under 50 % av den opprinnelige bredden, kompromitteres transportørens integritet uavhengig av andre faktorer.
- Sammenlign flytegrensen flytespenningen til det innkommende materialet med de sertifiserte verdiene som ble brukt under formdesign. Materiale som kjører i den høye enden av spesifikasjonstoleransen vil motstå bypass-strøm mer aggressivt enn den nominelle designen antatt.
- Utelukk ikke--hakkårsaker: bekreft matings-rulletrykk, pilottilstand, spoleforming og smøring før du endrer hakkgeometrien. Hvis disse parameterne er innenfor spesifikasjonen og defekten korrelerer romlig med hakkplasseringer, fortsett med hakkmodifikasjon.
Hvis diagnostikken peker på bypass-design, avhenger korrigeringsveien av defekttype. Kantsprekker krever større rotradier og redusert dybde. Feiljustering krever rebalansering av hakkavlastning symmetrisk på tvers av begge bærere. Knekking krever økt hakkvolum (dybde eller bredde) for å imøtekomme uavlastet kompresjon. Bærebrudd krever enten å redusere hakkdybden eller utvide bæreren i stripeoppsettet.
Disse defektscenarioene behandler bypass-hakk som frittstående funksjoner. I produksjonsverktøy jobber de sjelden alene. Tegn perler, trykkputer og bindekrefter samhandler alle med hakkgeometri for å kontrollere det totale materialflytsystemet, og forstå at interaksjonen avgjør om din korrigerende handling faktisk løser problemet eller bare forskyver det nedstrøms.
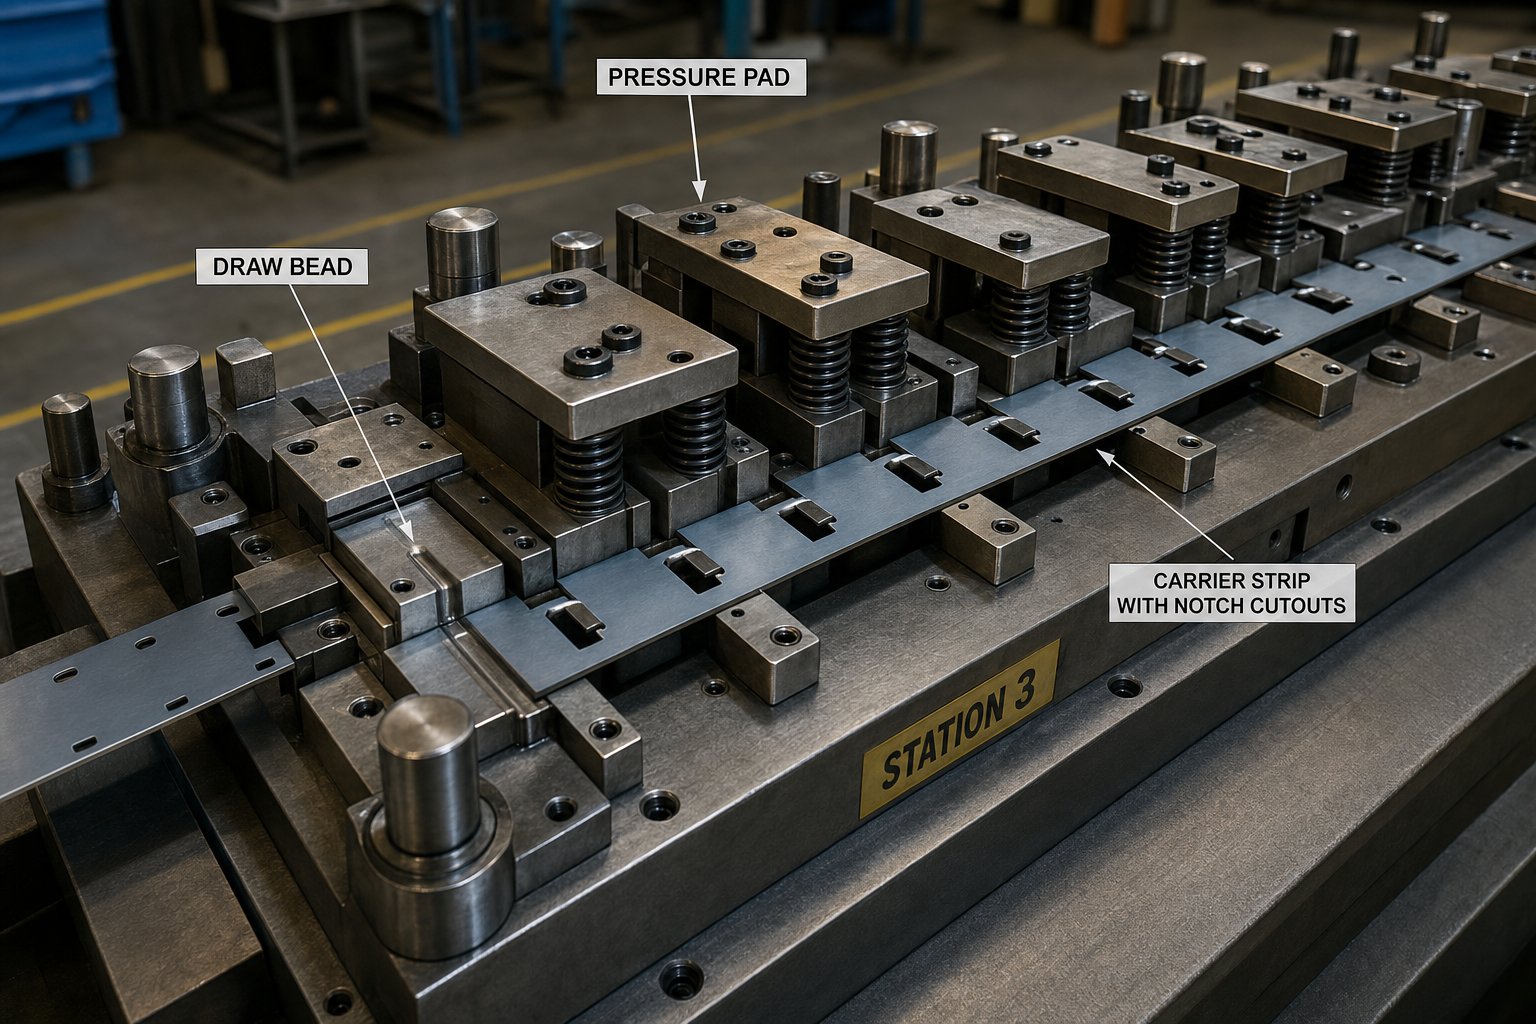
Integrering av bypass-hakk med andre funksjoner for dyseflytkontroll
Ingen bypass-hakk fungerer isolert inne i et produksjonsstemplingsverktøy og stansesett. Den deler strømningskontrollansvaret med trekkperler, trykkputer, emneholdere og bindekraftsystemer som hver utøver sin egen innflytelse på hvordan materialet beveger seg gjennom dysen. Samspillet mellom disse funksjonene avgjør om stripen din oppfører seg forutsigbar eller om å fikse ett problem med hakkgeometri skaper et nytt et annet sted i systemet.
Bypass-hakk som arbeider med trekkperler og trykkputer
Trekkkuler genererer tilbakeholdende kraft ved å tvinge materialet til å bøye og løsne rundt en hevet geometri før det kommer inn i dysehulrommet. Somforskning på perlegeometribekrefter, en kombinasjon av arbeidsherding fra metallplatens bøyning rundt vulsteradiene, samt glidende friksjon, produserer en tilbakeholdende kraft som kontrollerer metallstrømmen fra emnekanten. Den begrensende effekten reduserer direkte volumet av materiale som omgår hakk må romme. Når trekkperler lykkes med å begrense innoverflytning, når mindre forskjøvet materiale bærestrimmelen, noe som betyr at hakkdybde og -bredde kan reduseres uten at det går på bekostning av strimmelstabiliteten.
Det motsatte er like sant. Når trekkperleradier slites ned eller bindemiddeloverflater degraderes, faller fastholdende kraft og mer materiale flyter fritt inn i formingssoner. Den overflødige forskyvningen som perlene en gang inneholdt, lander nå på bypass-hakkene dine, som kanskje ikke er dimensjonert for å håndtere den. Dette er grunnen til at erfarne verktøy- og formprodusenter sjekker perletilstanden som en del av eventuell omkjøringsrelatert-feilsøking. En hakkdefekt som plutselig dukket opp etter måneder med stabil produksjon, sporer ofte tilbake til perleslitasje snarere enn en feil i det originale hakkdesignet.
Trykkputer legger til et nytt lag. De holder materialet flatt mot formoverflaten under formingen, og forhindrer lokal løfting eller rynking mellom emneholderen og stansen. I progressive dyser som produserer metallstansekomponenter, kontrollerer fjærbelastede trykkputer strimmeloppførselen i umiddelbar nærhet av hver formingsstasjon. Tilstrekkelig putetrykk holder materialet sittende, noe som reduserer sidetrykkskreftene som bypass-hakkene må avlaste. Utilstrekkelig trykk gjør at stripen kan løftes og spennes lokalt, og skyver mer strømningsansvar over på hakkgeometrien.
Blankholderkraft (BHF) styrer generell materialbegrensning i periferien av trekkoperasjoner.Forskning fra The Fabricatordokumenterer at overdreven materialflyt og lav emneholderkraft kan forårsake rynking, mens utilstrekkelig flyt forårsaker riving eller brudd. Ved presisjonsstanseoperasjoner tjener BHF og bypass-hakk komplementære roller: emneholderen holder materialet globalt, mens hakkene gir lokalisert volumetrisk relieff på spesifikke stasjoner. Når BHF øker, forskyver mindre materiale seg inn i bæreren, noe som reduserer hakkkravene. Når BHF avtar (med vilje eller gjennom putedegradering), absorberer stripen mer uhemmet flyt, og hakk må kompensere.
Beslutningsramme for å kombinere materialflytkontroller
Det tekniske spørsmålet er ikke om man skal bruke bypass-hakk eller andre strømningskontroller. Det er hvor mye ansvar hver funksjon bærer for en gitt delkompleksitet. Enkle geometrier med grunne former og duktile materialer trenger kanskje bare bypass-hakk og grunnleggende emneholdertrykk. Komplekse bilstansestanser med dype trekk, skarpe radier og AHSS-kvaliteter krever at hele kombinasjonen fungerer sammen.
Bruk denne beslutningslogikken for å finne den riktige kombinasjonen for din applikasjon:
- Hvis dannelsesgraden er mild og materialforlengelsen overstiger 30 %:Bypass-hakk alene gir typisk tilstrekkelig strømningskontroll. Trekkperler er unødvendige, og standard fjærtrykkputer opprettholder stripen flathet.
- Hvis formingen involverer moderate draws med mer enn 15 % tynning:Kombiner bypass-hakk med trekkperler for å dele flytkontroll mellom strimmelbæreren og emneperiferien. Størrelsen er 20-30 % mindre enn frittstående krav fordi perler bærer en del av belastningen.
- Hvis delen krever dype trekk med materiale med høy-styrke:Distribuer hele systemet. Trekkkuler begrenser perifer flyt, variable BHF-kontroller trekker-hastigheten gjennom slaget, trykkputer opprettholder lokal flathet, og bypass-hakk håndterer gjenværende forskyvning som andre funksjoner ikke kan absorbere. Hakkdimensjonering følger her restvolumet etter at andre kontroller er tatt med, ikke det totale forskyvningsvolumet.
- Hvis asymmetrisk delgeometri skaper ubalansert flyt:Bruk trekkperler selektivt på siden med høy-flyt mens du plasserer bypass-hakk motsatt for å utjevne bærerbelastningen. Denne kombinasjonen forhindrer stripen som er et resultat av en-avlastning alene.
Nøkkelprinsippet for enhver stanseverktøy og stanseapplikasjon er at hver flytkontrollfunksjon har en effektiv rekkevidde. Drag-perler utmerker seg ved perifer tilbakeholdenhet, men kan ikke håndtere stressoppbygging dypt inne i bæreren. Blanke holdere kontrollerer global kraft, men mangler stasjonsspesifikk-presisjon. Bypass-hakk gir lokalisert, stasjonsspesifikk-avlastning, men kan ikke hindre bulkmaterialstrømmen over flensen. Systemet fungerer når hver funksjon fungerer innenfor sin styrke i stedet for å kompensere for en annen funksjons feil.
For metallverktøy- og dyseapplikasjoner som involverer komplekse geometrier, stabler med flere-materialer eller industriell metallstempling med tett toleranse, blir samspillet mellom disse funksjonene vanskelig å forutsi gjennom manuell beregning alene. FEA-simulering hjelper, men produksjonsvalidering er fortsatt viktig. Ingeniører som arbeider gjennom disse-utfordringene for flytkontroll med flere funksjoner, der bypass-hakk-design krysser overordnede beslutninger om formarkitektur, drar ofte nytte av å samarbeide med spesialister som bygger tilpassede progressive verktøy.YICHENs stemplingsløsningerkoble verktøyingeniører til formdesignekspertise som dekker hele spekteret av flytkontrollintegrasjon, fra hakkgeometri og trekkperleinteraksjon til optimalisering av bindemiddelsystem over hele formstrukturen.
Å få disse interaksjonseffektene riktig under design forhindrer de iterative prøveløkkene som bruker uker med pressetid. Det siste trinnet er å konsolidere alle disse prinsippene til en repeterbar ingeniørarbeidsflyt som går fra stripelayout til produksjonsvalidering.
Tekniske prinsipper for effektiv implementering av bypass-hakk
Hver avgjørelse som dekkes i denne artikkelen, fra valg av geometri til material-drevet dimensjonering til interaksjon med flere-funksjoner, kollapser til én enkelt ingeniørvirkelighet: bypass notch-design er ikke en frittstående oppgave. Det er uatskillelig fra planlegging av stripelayout, materialvalg og den bredere flytkontrollarkitekturen til formen din. Å behandle det som en ettertanke eller en kopi-lim inn detalj fra et tidligere verktøy er der de fleste feilene i stemplingsprosessen oppstår.
Konsolidert beslutningslogikk for Bypass Notch Engineering
Metallstemplingsprosessen krever at hver omkjøringsbeslutning følger logisk fra den før den. Du kan ikke dimensjonere et hakk uten å kjenne til materialet. Du kan ikke plassere den uten å forstå stripeoppsettet. Og du kan ikke validere det uten å måle resultater i produksjonen. Denne sekvensielle logikken gjelder enten du designer verktøy for stemplede stålbilbraketter eller presisjonsstemplede metalldeler for elektronikksammenstillinger.
Følg denne sjekklisten i rekkefølge når du utvikler bypass-hakk for alle nye progressive dyseapplikasjoner:
- Definer stripeoppsettet først. Etabler bærertype, stripebredde, stasjonstall, stasjonsavstand og pitch før noen avgjørelser om hakk tas.
- Karakteriser materialet. Registrer flytestyrke, forlengelse, n-verdi og elastisitetsmodul fra sertifiserte data. Identifiser om kvaliteten er bløtt stål, AHSS eller aluminium, og velg den tilsvarende størrelsen på konvolutten.
- Kartdannende alvorlighetsgrad stasjon for stasjon. Klassifiser hver operasjon og noter hvor volumetrisk forskyvning topper. Dette er dine primære bypass-plasseringer.
- Velg hakkgeometri basert på materialduktilitet og bærerbredde. V-hakk for tette layouter og retningsavlastning, U-hakk for moderat-til-alvorlig forming eller begrensede-duktilitetsgrader, rektangulært for brede bærere med duktile materialer.
- Dimensjoner dybde og bredde ved bruk av materialtykkelsesforhold. Start med 1,5x tykkelse for milde stasjoner, skaler opp til 3x for alvorlige operasjoner, og juster for stasjonsavstandsbegrensninger.
- Plasser hakk i forhold til formingsstasjoner, pilothull og kornretning. Oppretthold minimum 2x materialtykkelsesklaring fra piloter. Plasser på bærersiden nærmest toppforskyvningen.
- Ta hensyn til interaksjon med trekkperler, trykkputer og emneholderkraft. Reduser hakkstørrelsen proporsjonalt når andre strømningskontroller bærer deler av belastningen.
- Spesifiser kantradier ved alle hakkgrenser (minimum 0,5x materialtykkelse) for å minimere gradutbredelse og sprekkinitiering.
- Validere i progressiv prøve. Kjør med produksjonshastighet og inspiser for kantsprekker, stripekamber, tynning av bæreren og dimensjonsavvik i ferdige deler.
- Iterer basert på målbare data, ikke antakelser. Juster hakkparametere bare etter å ha bekreftet at defekter korrelerer romlig og tidsmessig med hakkplasseringer.
Måling av bypass-hakk-effektivitet i produksjon
En godt-utformet bypass-strategi viser seg gjennom tre målbare resultater i produksjonsprosessen for metallstempling. Strip feed-pålitelighet er den første: konsekvent pitch-nøyaktighet på alle stasjoner uten korte feeds, feiltenninger eller camber--indusert binding. Hvis materalarmraten faller under 0,1 % per skift, kontrollerer bypass-systemet stressakkumulering effektivt.
Dimensjonskonsistens i den ferdige metallstemplede delen er den andre metrikken. Når bypass-hakk avlaster formspenningen på riktig måte, opprettholder bæreren registrering med pilothull, noe som bevarer funksjonen-for å-ha dimensjoner over millioner av slag. Statistiske prosesskontrolldata (Cpk-verdier over 1,33 på kritiske dimensjoner) bekrefter at strømningskontrollen er stabil.
Reduksjon av skrotraten er det tredje valideringspunktet. Bærebrudd, kantsprekker og knekking-indusert feiljustering genererer alle skrot. En stempling av metalldeler med optimert bypass-design bør se transportrelatert-skrot under 0,5 % av det totale produksjonsvolumet. Hvis skrap trender oppover over tid, er slitte trekkperler eller degraderte trykkputefjærer ofte årsaken snarere enn den originale hakkdesignen.
Disse beregningene lukker sløyfen mellom designhensikt og produksjonsvirkelighet. Ingeniører klare til å gå fra teori til produksjonsverktøy, der bypass-hakk, klaring, gradkontroll og materialflyt må optimaliseres sammen som et komplett system, kan koble seg sammen medYICHENs tilpassede stemplingsløsningerfor designstøtte som bygger bro mellom planlegging av stripelayout og validert,-produksjonsklar formarkitektur.
Ofte stilte spørsmål om bypass-hakk i stemplingsemner
1. Hva er hensikten med bypass-hakk i progressive stansematriser?
Bypass-hakk fungerer som tilsiktede utskjæringer i bærestrimmelen som avlaster trykkspenning, tilpasser volumetrisk forskyvning fra formingsoperasjoner, og forhindrer strimmelknekking eller forvrengning under fremføring av fôr. I motsetning til avlastningshakk som forhindrer riving ved bøyningsoverganger eller trimsnitt som definerer delprofiler, styrer bypass-hakk materialets oppførsel mellom stasjoner for å opprettholde båndflathet, konsistent stigningsnøyaktighet og dimensjonsstabilitet over millioner av pressesykluser.
2. Hvordan bestemmer du riktig dybde for et bypass-hakk?
Bypass-hakkdybde er dimensjonert som et forhold mellom materialtykkelse, vanligvis fra 1,5x til 3x avhengig av formingsgrad og materialkvalitet. Milde formingsstasjoner starter ved 1,5x tykkelse, moderate operasjoner bruker 2x, og alvorlige trekk krever 2,5x til 3x. For AHSS-kvaliteter strammes området til 1,5x-2x fordi høyere styrke reduserer toleransen for tverrsnittstap. Aluminium kan trenge dybder på opptil 3,5x for å kompensere for elastisk klikk{15}}tilbake. Det gjenværende bæretverrsnittet bør beholde minst 60 % av den opprinnelige bredden etter fjerning av hakk for å sikre matestabilitet.
3. Hva er forskjellen mellom positive og negative bypass-hakk?
Negative bypass-hakk fjerner materiale fra bæreremsen for å skape et åpent rom der forskjøvet metall kan strømme under formingsoperasjoner. De er den mer vanlige typen og prioriterer volumetrisk avlastning. Positive bypass-hakk beholder eller forlenger en lokal flik av materiale som leder flyten rundt formede funksjoner samtidig som bærerstøtten bevares. De beskytter strukturell integritet mens de styrer forskyvningen. De fleste progressive formstrimmeloppsett bruker en kombinasjon av begge, med negative hakk som håndterer tidlige milde stasjoner og positiv geometri som opprettholder bærestyrken ved senere, mer alvorlige formingsstasjoner.
4. Hvorfor forårsaker bypass-hakk kantsprekker ved stemplingsoperasjoner?
Kantsprekker ved bypass-hakkgrenser skyldes spenningskonsentrasjon ved geometriske diskontinuiteter som overskrider materialets bruddterskel. Tre primære årsaker driver denne feilen: utilstrekkelig kantradius ved hakkroten som skaper spenningsmultiplikasjon på 3x-5x, overdreven hakkdybdereduserende bærertverrsnitt- under sikre grenser, og boreinitiert sprekkdannelse fra slitt stanseverktøy. Arbeidsherding på tvers av flere stasjoner forsterker problemet ved å øke lokal strømningsspenning samtidig som den forbruker duktilitetsreserven. Korrigerende handlinger inkluderer å øke rotradiusen til minimum 0,75x materialtykkelse, redusere dybden og opprettholde slagskarphet.
5. Hvordan samhandler bypass-hakk med trekkperler og emneholderkraft?
Bypass-hakk deler flytkontrollansvaret med trekkperler, trykkputer og emneholderkraft i et komplementært system. Trekkperler begrenser strømmen av perifert materiale gjennom bøyning og friksjon, og reduserer forskyvningsvolumet som hakkene må håndtere. Når perler bærer en del av den begrensende belastningen, kan hakkstørrelsen reduseres med 20-30 %. Blankholderkraft kontrollerer global materialbegrensning mens hakk gir lokalisert stasjonsspesifikk-avlastning. Ingeniører som arbeider med komplekse fler-funksjonsflytsystemer kan samarbeide med spesialister som YICHEN (https://www.yichen-group.com/stamping-die/) for tilpasset formdesignstøtte som optimerer samspillet mellom alle flytkontrollfunksjoner.


