


Hva betyr det å lage en metallstempling
Når du søker etter informasjon pålage stansematriser av metall, lander du vanligvis på en av to ytterpunkter: en hobbyist som slår hull i tynne metallplater eller et tett lærebokkapittel fylt med ligninger. Denne artikkelen fyller gapet mellom disse verdenene, og leder deg gjennom hvordan profesjonell formkonstruksjon faktisk ser ut fra råstål til den første produksjonshiten.
Hva er en stemplingsform og hva innebærer å lage en
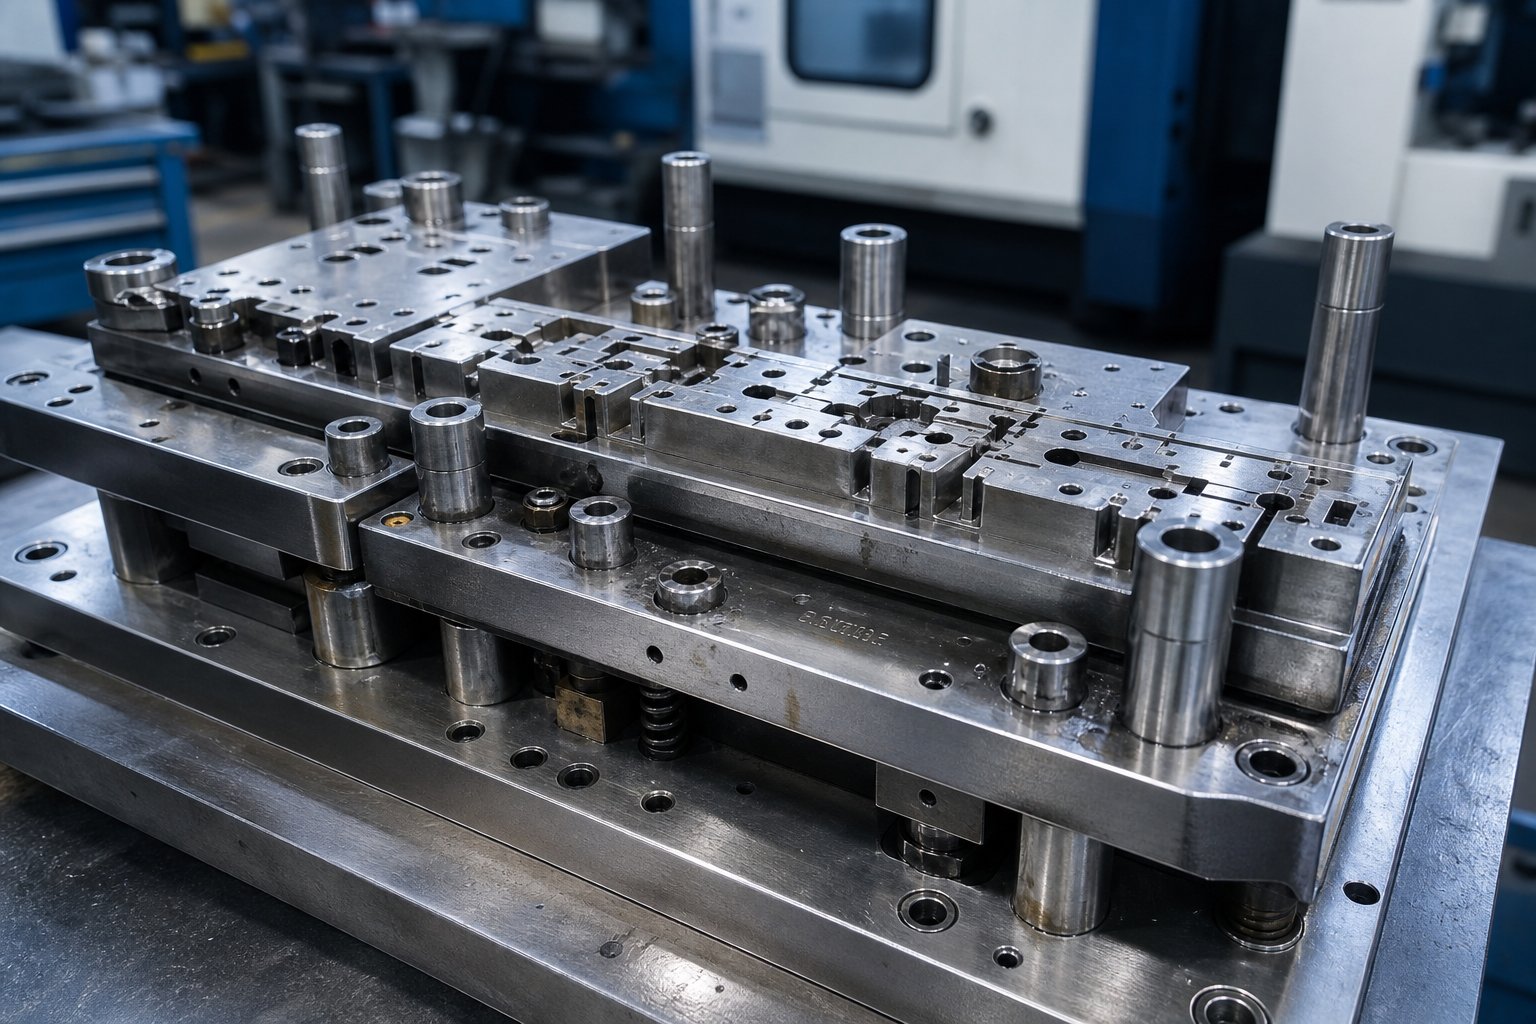
Så hva er dies i produksjon? I kjernen er en stanseform et presisjonsverktøy som består av to parrende halvdeler som kutter, bøyer eller former metallplater til en ferdig form under presskraft. Den øvre og nedre halvdelen inneholder stanser, dysehulrom, strippere, piloter og styrekomponenter som jobber sammen for å lokalisere materiale, utføre operasjoner og frigjøre den ferdige delen. En enkel stemplingsdefinisjon: en prosess med høy-kraft som forvandler flatt ark til tre-dimensjonale komponenter i produksjonshastighet.
Men her er forskjellen de fleste innhold overser. Å betjene en stanseform betyr å laste den inn i en presse og kjøre deler. Å lage en betyr å konstruere hver komponent fra en blokk med verktøystål, bearbeide den til mikron-nivåtoleranser, herde den og bevise at den produserer akseptable deler før den noen gang når produksjon. Hva er en stansepresse uten en riktig bygget dyse? Bare tonnasje uten noe nyttig å gå.
Omfanget av denne artikkelen fokuserer utelukkende på konstruksjonssiden: design, maskinering, varmebehandling, inspeksjon og validering. Hvis du spør hva som er dies og hvordan de blir bygget, er du på rett sted.
Hvorfor dø-Å lage presisjon bestemmer delens kvalitet
Hver dimensjon på en stemplet del sporer direkte tilbake til hvordan stemplene ble produsert. Punch-to-die clearance kontrollerer gradhøyden. Kavitetsgeometri dikterer materialflyt. Overflatefinish på formingsstål avgjør om deler slipper rent eller galle og fester. Når toleransene går med bare noen få tusendeler av en tomme, stiger skraphastigheten, trykkstansen øker, og kostnaden per treff øker.
Terningen er DNAet til hver stemplede del. Alle overflatedefekter, dimensjonsfeil eller grader sporer tilbake til hvordan formen ble laget.
Å forstå hva som er metallstempling på et praktisk nivå betyr å erkjenne at metallstempling ikke er generiske verktøy. De er skreddersydde-instrumenter der hvert designvalg, materialvalg og maskineringsoperasjon blandes inn i kvaliteten, levetiden og økonomien til hver del de produserer. De neste avsnittene beskriver nøyaktig hvordan det skjer, og starter med den digitale konstruksjonsfasen som går foran enhver sponskjæring.
Die Design Workflow fra CAD-modellering til CAM-programmering
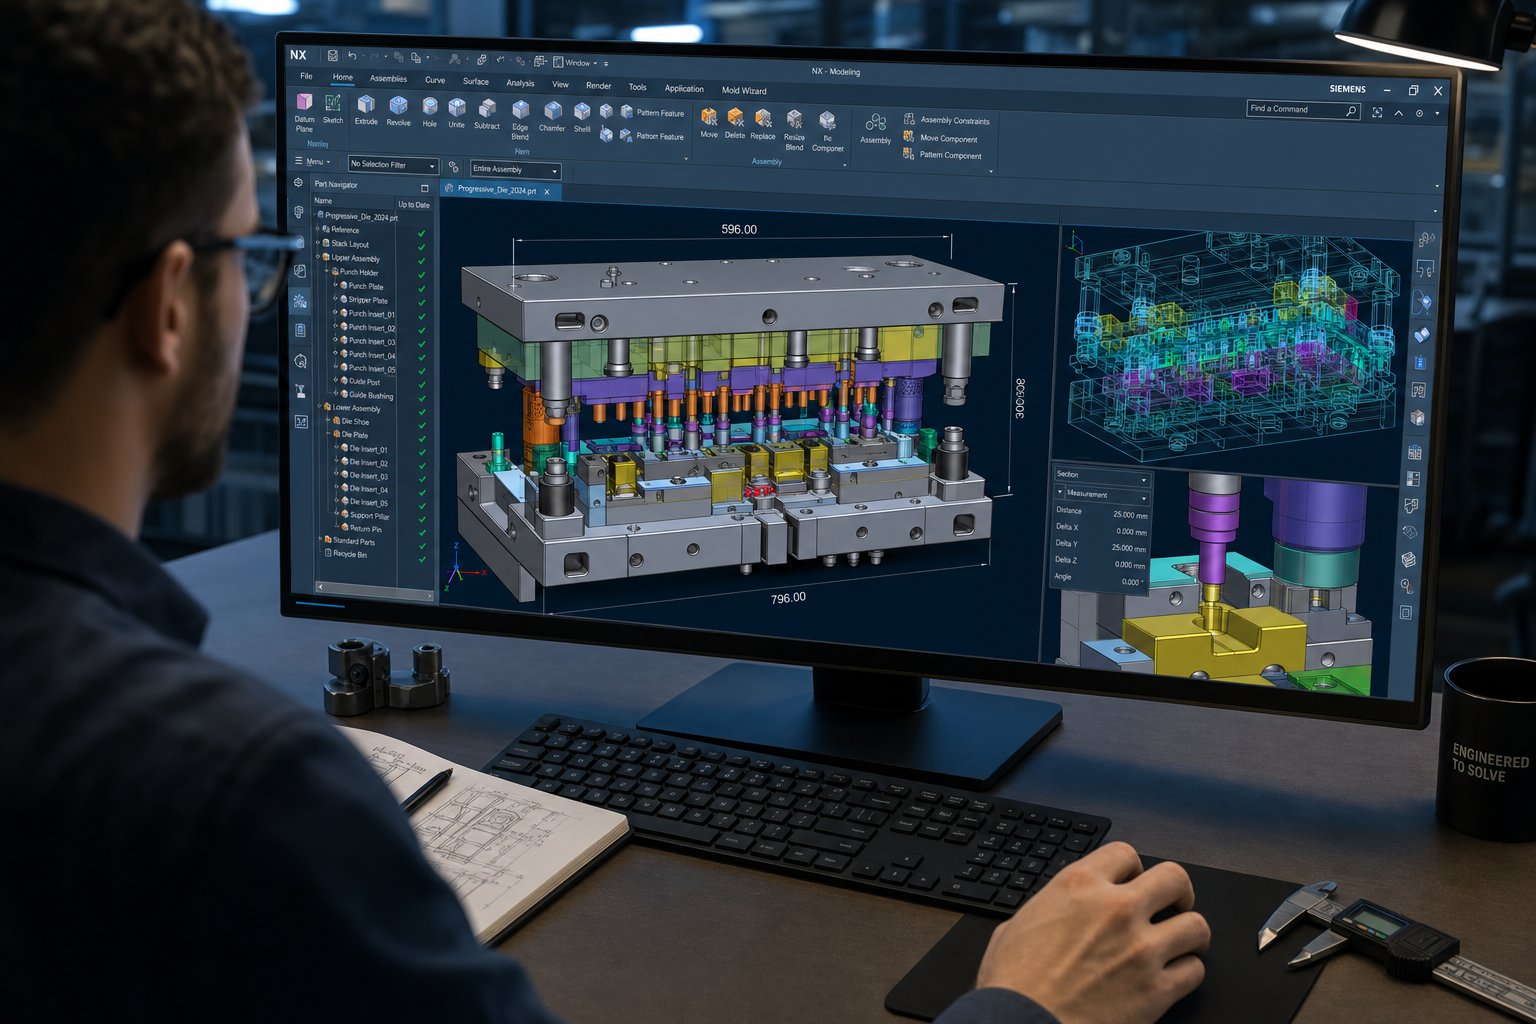
Før noe verktøystål kuttes, eksisterer en stanseform utelukkende som digital geometri. Front-ingeniørfasen er der kostnad, nøyaktighet og produksjonsytelse i stor grad bestemmes, men det er det trinnet de fleste diskusjoner om konstruksjon hopper over.Moderne stemplingsformdesigner avhengig av tre sammenkoblede digitale disipliner: 3D CAD-modellering for å definere hver komponent, CAE-simulering for å validere formingsadferd, og CAM-programmering for å generere verktøybanene som vil bearbeide hver del. Få denne fasen riktig og du reduserer prøveløkker, skrot og omarbeid. Ta feil og du betaler for disse feilene i stål.
3D CAD-modellering for Punch and Die Geometri
Metallstemplingsformdesign starter med en 3D parametrisk modell av den ferdigstemplede delen. Ingeniører importerer delens geometri, vanligvis som en STEP- eller innebygd CAD-fil, og begynner å jobbe bakover fra den endelige formen for å definere hvordan formen skal danne den. Denne omvendte-tekniske tilnærmingen er der stempling av metallplater avviker fra generell mekanisk design. Du modellerer ikke bare solide komponenter; du modellerer det negative rommet og bevegelsen som vil produsere en del millioner av ganger.
Parametrisk modellering betyr at hver dimensjon er drevet av relasjoner. Endre en stanseradius og det sammenkoblede dysehulrommet, stripperåpningen og bakplatelommen oppdateres automatisk. Denne assosiativiteten forhindrer uoverensstemmelser som forårsaker interferens under montering. Stanser blir modellert med skjæreprofiler, landlengder og skjærvinkler. Dyseblokker får hulromsgeometri med riktige klaringer for det spesifikke materialet og tykkelsen som stemples. Strippere, piloter, styrepinner og hælblokker tar alle form innenfor samme monteringsmodell, og sikrer at hver komponent fungerer som et koordinert system.
Strip layout er en kritisk del av denne modelleringsfasen. Designeren bestemmer hvordan den flate stripen skal hekkes, hvor mye materiale som sitter mellom delene, hvor bæretappene kobles sammen og hvilken stigningsavstand som skiller stasjonene. Et godt-planlagt stripeoppsett balanserer materialutnyttelse mot formingskraftfordeling og matestabilitet. Dårlig hekkende avfallsmateriale. Dårlig sekvensering skaper ubalanserte krefter som sliter dysen ujevnt.
CAE-simulering for å forutsi formingsatferd
Tenk deg at du presser en kompleks form fra høy-fast stål og oppdager at trekkveggen blir tynnere så den sprekker, men først etter at du allerede har bearbeidet formhulene. Det scenariet pleide å være vanlig. I dag forutsier CAE-simulering disse feilene før noe fysisk verktøy eksisterer, noe som gjør det til en av de mest verdifulle metallstemplingsteknikkene som er tilgjengelige for ingeniører.
Finite element-analyse modellerer hele formingsprosessen: emneholderkontakt, stansevandring, materialflyt inn i hulrom og den elastiske gjenvinningen som følger. Simulering identifiserer rynker i områder som ikke støttes, tynning i stramme radier og sprekker der belastningen overskrider materialgrensene. Den forutsier også tilbakespring, som er tendensen til dannet metall til delvis å gjenopprette formen når pressekraften er fjernet. For høy-stål kan tilbakefjæringen være alvorlig nok til å presse deler helt ut av toleransen.Avanserte simuleringsverktøyBeregn nå tilbakeslagsstørrelsen over hele delens overflate, slik at ingeniører kan kompensere formgeometrien proaktivt i stedet for å jage korrigeringer under utprøving.
Denne kompensasjonen fungerer ved å modifisere formflaten med vilje slik at delen springer tilbake til sin riktige endelige form. Uten simulering stolte ingeniører på fysisk prøving-og-feil, overbøyde av gjetting og iterasjon gjennom dyre stanseomskjæringer. Stemplingsteknologien har avansert til et punkt hvor en metallstemplingsprototype kan valideres digitalt før den forplikter seg til hardt verktøy, kutte uker fra utviklingstidslinjer og eliminerer hele runder med fysisk prøvetaking.
CAM-programmering og verktøybanestrategi
Med geometri låst og simulering validert, oversetter CAM-programmering designet til maskininstruksjoner. Hver kontur, lomme og profil på hver dysekomponent trenger en verktøybane som balanserer overflatefinish, dimensjonsnøyaktighet og syklustid. Det er her stemplingsdesignbeslutninger møter produksjonsvirkelighet.
CAM-programmerere definerer grovbearbeidingsstrategier som fjerner bulkmateriale raskt, og etterlater lager for halv-finish og finish. De velger kuttergeometrier tilpasset spesifikke egenskaper: kule-endefreser for konturformede hulrom, flate endefreser for plane overflater og verktøy med liten-diameter for trange hjørner. Verktøybanestrategier som høy-bearbeiding med konstant sponbelastning reduserer skjærekrefter og forlenger verktøyets levetid, noe som betyr noe når du bearbeider herdet verktøystål ved 60+ HRC etter varmebehandling.
For komplekse dyseprofiler med sammensatte kurver og underskjæringer, holder 5-akset samtidig programmering kutteren orientert optimalt mot overflaten, reduserer kamskjellhøyden og minimerer håndpolering. Enklere plane geometrier trenger kanskje bare 3-akse arbeid. Programmereren tar disse beslutningene komponent for komponent basert på geometrikompleksitet og toleransekrav.
Den typiske arbeidsflyten for metallstempling fra konsept til maskin-klare programmer følger en definert sekvens:
- Import av delgeometri og gjennomføringsevne
- Striplayout, nesting og operasjonssekvensering
- Die komponent modellering med full parametrisk assosiativitet
- Formingssimulering, tilbakeslagsprediksjon og kompensering av formflate
- Verktøybanegenerering, simuleringsverifisering og etter-behandling for CNC
Hvert trinn mater det neste. Å hoppe over simulering for å spare tid koster nesten alltid mer i etterarbeid. Hastende CAM-programmering fører til dårlig overflatebehandling som krever overdreven håndarbeid. Den digitale fasen er der disiplin betaler utbytte, for når du først begynner å kutte stål, blir endringer eksponentielt dyrere. Den overgangen fra digital modell til fysisk metall, selve maskineringen av dysekomponenter, er der konstruksjonskompleksiteten viser seg tydeligst.
Typer stemplingsstanser og hvordan konstruksjonen er forskjellig
Ikke alle stemplet er bygget på samme måte, og konstruksjonens kompleksitet varierer dramatisk avhengig av typen. En enkelt-stasjonsblanking kan kreve noen ukers maskinering. En 20-stasjons progressiv dyse for en automotive stanseformapplikasjon kan ta måneder med presisjonsarbeid på tvers av dusinvis av sammenkoblede komponenter. Å forstå typene stemplingsdyser hjelper til med å forklare hvorfor byggestrategier, toleranser og kostnader varierer så mye på tvers av prosjekter.
Enkelt-stasjonsdys vs sammensatte dies
Enkelt-stasjonsmatriser representerer den enkleste kategorien av stanseplater av metall. Hvert trykkstrøk utfører én operasjon: et emne, et hull eller en enkelt form. Konstruksjonen er relativt enkel fordi du bygger ett sett med sammenkoblingsverktøy med ett innrettingsproblem. Enkle dies håndterer grunnleggende jobber som å kutte skiver eller gjennombore monteringshull i braketter.
Sammensatte matriser øker kompleksiteten et hakk. De utfører flere skjæreoperasjoner i et enkelt slag på en enkelt stasjon. En typisk sammensatt dyse kan tømme en ytre profil og stikke hull i indre hull samtidig. Byggeutfordringen her er konsentrisitet. Hver stanse- og dyseåpning må justeres nøyaktig fordi de alle griper inn i materialet på samme øyeblikk. Toleransene strammer seg, og dysemakeren må ta hensyn til nedbøyning under samtidige skjærekrefter.
Kombinasjonsdyser går et skritt videre ved å blande skjæring og forming i ett slag. Du kan tømme en form og tegne den til en kopp i en enkelt trykksyklus. Å bygge disse krever at dysemakeren håndterer både skjæreklaringer og formingsradier innenfor samme verktøy, noe som krever nøye oppmerksomhet på hvordan materialet flyter under den kombinerte operasjonen. Likevel, alle disse er enkelt-stasjonsverktøy. Den virkelige eskaleringen i byggekompleksitet skjer når du flytter til sceneverktøy som behandler en stripe gjennom flere stasjoner.
Progressiv formkonstruksjon og stasjonssekvensering
Progressive dies er arbeidshesten til høy-volumstempling. De utfører en serie operasjoner på tvers av flere stasjoner med hvert trykk, og transformerer gradvis en metallstrimmel til en ferdig del. Som MetalForming Magazine beskriver det, utfører en progressiv dyse grunnleggende plateoperasjoner i to eller flere stasjoner samtidig, med stripen som beveger seg en forhåndsbestemt avstand under hvert slag gjennom et automatisert matesystem.
Høres prinsipielt greit ut. I praksis er det å bygge en blant de mest krevende oppgavene innen verktøy- og formproduksjon. Her er hvorfor:
- Stasjon-til-stasjonsjustering:Hver stasjon må holde posisjon i forhold til alle andre innenfor mikron. En kumulativ forskyvning på til og med 0,01 mm over ti stasjoner produserer deler utenfor toleranse. Dyseprodusenten maskinerer alle stasjonsfunksjoner fra vanlige datum og verifiserer justering over hele matrisesettet.
- Tonehøydekontroll:Pitch er den faste avstanden som stripen går frem mellom slagene. Hver funksjon i hver stasjon må være fordelt med nøyaktige tonehøydemultipler. Hvis en hullstanse i stasjon tre sitter 0,02 mm utenfor stigningen fra formverktøyet i stasjon åtte, vil disse funksjonene ikke justeres på den ferdige delen.
- Strimmelføring og løfting:Strimlen må føres jevnt gjennom alle stasjoner uten å fange seg i formede trekk eller henge mellom løftere. Stangløftere, lagerføringer og avlastningslommer mellom stasjoner krever alle nøyaktig maskinering for å opprettholde et jevnt mateplan.
- Inter-timing:Piloter går inn i tidligere gjennomhullede hull for å registrere stripeposisjon før hver operasjon aktiveres. Disse pilotene må gå inn og tilbake i koordinering med strippere og løftere. Tidsfeil forårsaker stripeskade eller tapte registreringer.
Bruken av negative og positive bypass-hakk i platestansestanser spiller også en rolle i progressiv formkonstruksjon. Disse hakkene på stripekanten gir fysiske referansepunkter for tonehøydeplassering og lar sensorer oppdage korte eller lange matinger før de forårsaker skade. Å bygge hakkstasjonen med riktig geometri og posisjon er en av de første-kritiske operasjonene i formen.
Konstruksjon av stålpressedyser for progressive bruksområder krever også eksepsjonell konsistens i komponentproduksjonen. Hver stanse, dyseinnsats og støtteplate må slipes flatt og parallelt. Styrepinner og foringer må holde de øvre og nedre skoene på linje under dynamiske pressebelastninger. En progressiv terning er ikke bare en samling av stasjoner; det er et koordinert mekanisk system der hver komponent påvirker ytelsen til hverandre.
Overføringsdyser for store eller dyptrukne-deler
Overføringsstempling har en annen tilnærming. I stedet for å holde deler festet til en bærelist, kuttes individuelle emner fri ved den første stasjonen og overføres mekanisk mellom påfølgende stasjoner ved hjelp av gripere eller skyttelmekanismer. Denne metoden passer til store deler, dyptrukne-skall og geometrier som ikke kan forbli koblet til en stripe under formingen.
Bygningsoverføringsdyser introduserer sin egen kompleksitet. Hver stasjon fungerer som et uavhengig verktøy, men alle må dele nøyaktig justering med overføringssystemet. Griperposisjoner, delorientering og stasjon-til-stasjonsavstand må samsvare nøyaktig med den mekaniske overføringsmekanismen. Automotive stansematriser for strukturelle karosseripaneler, dørinner og dyptrukne hus bruker vanligvis overføringskonfigurasjoner fordi delstørrelsen og trekkdybden overstiger det en progressiv stripe kan romme.
Tabellen nedenfor sammenligner hvordan konstruksjonskravene varierer på tvers av disse typene stemplingsformer:
| Die Type | Typisk stasjonstall | Justeringstoleranse | Bygg kompleksitet | Vanlige applikasjoner |
|---|---|---|---|---|
| Enkel (enkelt-stasjon) | 1 | +/- 0.05 mm | Lav | Blanking, piercing, enkeltbøyninger |
| Sammensatt | 1 (flere operasjoner) | +/- 0.02 mm | Moderat | Samtidig blank og pierce |
| Kombinasjon | 1 (klipp + form) | +/- 0.02 mm | Moderat-Høy | Blank og tegn i ett slag |
| Progressiv | 4 til 30+ | +/- 0.01 mm kumulativ | Høy | Koblinger, braketter, bilklips |
| Overføre | 3 til 12+ | +/- 0.02 mm per stasjon | Høy | Store paneler, dype trekk, konstruksjonsdeler |
Hoppet fra enkelt-stasjon til progressiv eller overføringskonstruksjon er ikke bare et spørsmål om å legge til stasjoner. Det er et grunnleggende skifte i hvordan du planlegger, bearbeider og validerer terningen. Hver ekstra stasjon multipliserer antall kritiske dimensjoner, antall komponenter som krever sub-mikronøyaktighet, og antall interaksjoner som må fungere sammen. Denne eskaleringen i presisjonskrav driver materialvalgene som dyseprodusenter står overfor når de velger verktøystål som skal utgjøre ryggraden i hver komponent.
Velge verktøystål basert på hva du stempler
En dyse er bare like holdbar som stålet den er laget av, og den riktige karakteren avhenger nesten helt av hvilket metallplate du planlegger å stemple. Blødt stål, rustfritt, aluminium og legeringer med høy-styrke påfører verktøyet ulike påkjenninger. Noen slitasje kanter ned gradvis gjennom slitasje. Andre leverer skarpe støtbelastninger som fliser sprø stål. Å velge metallstemplingsmaterialer for stanser, dyseblokker og forming av innsatser uten å vurdere det stemplede materialet er som å velge dekk uten å kjenne veibanen.
Verktøystålkvaliteter og deres stemplingsapplikasjoner
Fem materialkategorier dekker flertallet av formkomponentene som brukes i produksjonsstempling. Hver inntar en forskjellig posisjon på hardhets-seighetsspekteret, og hver passer til en spesifikk feilmodus.
D2 verktøyståler standardvalget når abrasiv slitasje begrenser verktøyets levetid. Det høye kromkarbidinnholdet holder skjærekantene skarpe over lange produksjonsserier. For høyt-volum blanking og gjennomhulling av stemplet stål og belagte materialer, gir D2 den beste kantfastholdelsen. Den mangler imidlertid seigheten til å overleve kraftige støt, så den er ikke ideell for tykke-målestasjoner der sjokkbelastninger dominerer.
A2 verktøystålfungerer best når ingen enkeltfeilmodus dominerer klart. Den balanserer slitestyrke med nok seighet til å håndtere moderat støt, noe som gjør den til et praktisk valg for progressive dyser der flere stasjoner opplever blandede forhold med slitasje, belastning og syklisk støt. For middels-volumproduksjon under 1 000 000 treff, gir A2 ofte den mest kostnadseffektive-ytelsen.
S7 verktøystålprioriterer seighet fremfor alt annet. Når stanser fliser eller sprekker under gjentatte støt, spesielt i tunge-stempling eller stasjoner med aggressive gjennomborende belastninger, absorberer S7 syklisk spenning som vil sprekke høyere-karbidkvaliteter. Den kjører med lavere hardhet (56-58 HRC), men motstår tretthetssprekker langt bedre enn D2 eller M2.
M2 høyhastighets-stålfyller gapet der både slitasje og trykkbelastning bidrar til svikt. Stanser som må opprettholde kantgeometri under høyt vedvarende trykk drar nytte av M2s kombinasjon av hardhet (60-65 HRC) og trykkfasthet. Sammenlignet med D2, motstår den deformasjon bedre. Sammenlignet med S7 holder den en skarpere kant lenger.
Wolframkarbidinnsatser gir slitestyrke opptil 30 ganger større enn konvensjonelt verktøystål. De opprettholder dimensjonsnøyaktighet over millioner av sykluser, noe som gjør dem til det eneste praktiske alternativet for applikasjoner med ultra-høyt-volum eller ved stempling av svært slitende materialer. Avveiningen: karbid er sprøtt, dyrt og krever spesialisert sliping eller EDM for å forme. Den kan ikke absorbere tung sidebelastning eller støt uten risiko for katastrofale brudd.
| Karakter | Hardhet (HRC) | Seighet | Slitasjemotstand | Best-stemplet materiale |
|---|---|---|---|---|
| D2 | 58-62 | Moderat | Glimrende | Belagt stål, bløtt stål, blanking med høyt-volum |
| A2 | 58-62 | God | God | Blandede operasjoner, middels-volumproduksjon |
| S7 | 56-58 | Glimrende | Moderat | Tykt-målerstål, tunge piercing, støtutsatte stasjoner- |
| M2 | 60-65 | Moderat | Veldig bra | Slipende metallplater med høy-belastning |
| Karbid (WC-Co) | 70+ (HRA 88-92) | Lav | Eksepsjonell | Rustfritt stål, slipende legeringer, flere-millioner deler |
Hvordan det stemplede materialet endrer valg av formdesign
Platen som går gjennom dysen dikterer hvilke kvaliteter som hører til i hvilke posisjoner. Tenk på tre vanlige scenarier:
Stempling i rustfritt stålbyr på en dobbel utfordring. Austenittiske karakterer som 304 og 316 er både slipende og utsatt for klebende slitasje (klossing). Materialarbeidet-herder raskt under formingen, noe som øker skjærekreftene og akselererer kantforringelse. Rustfri stempling krever verktøy med høy-hardhet, typisk D2- eller hardmetallskjær ved skjærestasjoner, kombinert med polerte overflater og anti-belegg for å forhindre at materialet samler seg på formende stål.
Aluminiumsstemplingvirker som det skal være lett å verktøye fordi materialet er mykt. I praksis skaper aluminiumsstemplingsprosessen sine egne problemer. Aluminium har en sterk tendens til å feste seg til stålverktøyoverflater, bygge seg opp på stanseflater og dysradier inntil delens kvalitet forringes. Når de arbeider med stemplet aluminiumsplate, prioriterer formdesignere overflatefinish og valg av belegg fremfor rå hardhet. DLC- eller TiN-belagte A2-innsatser utkonkurrerer ofte hardere ubelagte stål fordi de motstår den klebende slitasjemekanismen som aluminium utnytter.
Høy-stål(over 590 MPa strekk) krever både hardhet og seighet samtidig. Materialets høye forming tvinger spenningsverktøykomponenter i kompresjon, mens dets tilbakefjæringstendens krever strammere formgeometrier. M2 eller hardmetall-spiss håndterer slipebelastningen ved skjærestasjoner, mens S7 kan tjene bedre til å forme stasjoner der støt dominerer.
Når rettferdiggjør hardmetallskjær sin premiumkostnad fremfor gjennom-herdet verktøystål? Avgjørelsen kommer vanligvis ned til volum og materialeslipeevne. For produksjonskjøringer som overstiger én million deler, eller ved stempling av rustfrie eller høy-legeringer som bruker D2-kanter raskt, faller karbidens totale eierkostnader under stål fordi det eliminerer flere slipingssykluser og tilhørende nedetid. For kjøringer under 100 000 deler eller ved stempling av mykere metall for stemplingsapplikasjoner, er gjennom-herdet verktøystål fortsatt det økonomiske valget.
Materialvalg setter scenen, men det gir kun sin fulle verdi etter at riktig maskinering og varmebehandling aktiverer disse materialegenskapene. Det neste trinnet i konstruksjonen er å transformere disse råverktøystålblokkene til presisjonsformkomponenter gjennom en nøye sekvensert serie med CNC-maskinering.
CNC-bearbeidingsprosesser som former hver stansekomponent
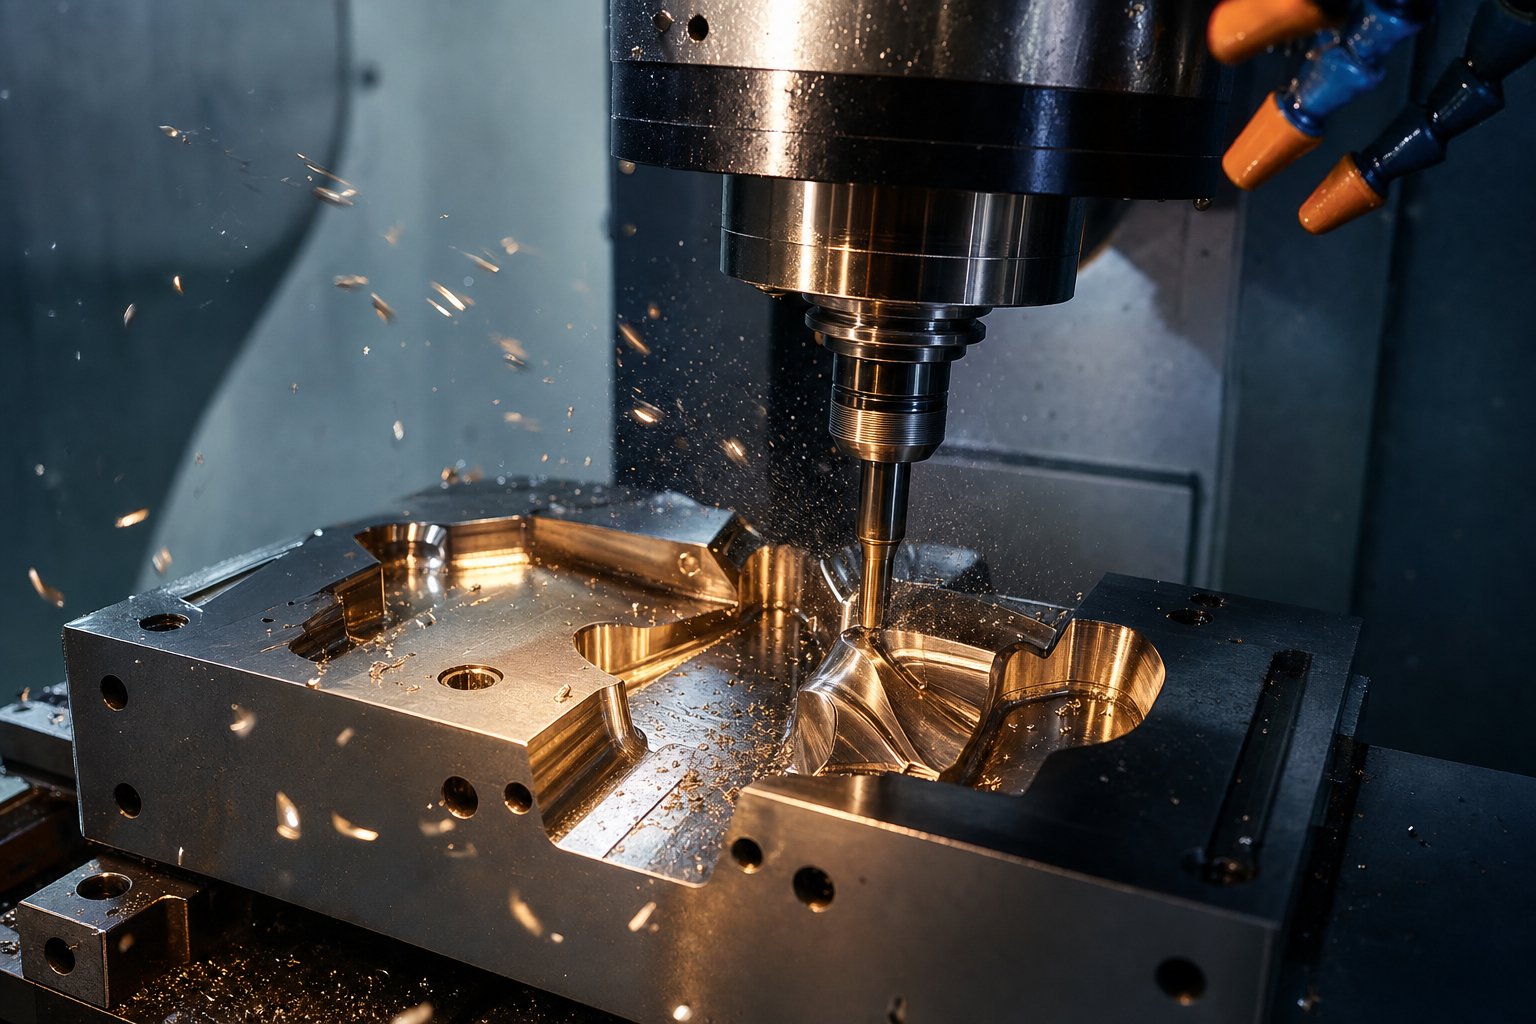
En blokk med D2 eller M2 som sitter på en pall er bare råpotensial. Å gjøre den om til en fungerende dysekomponent krever en bevisst sekvens av CNC-maskinoperasjoner, hver utført på et bestemt stadium av en bestemt grunn. Rekkefølgen betyr like mye som selve operasjonene. Grov for aggressivt og du introduserer indre spenninger som forvrider delen under varmebehandling. Fullfør før herding og du mister presisjonen når stålet beveger seg under herding. Hvert metallstemplingsverktøy og formverksted følger en maskineringslogikk bygget rundt ett prinsipp: fjern bulken mens stålet er mykt, herd det, og bring det til endelig størrelse mens det er hardt.
Grovfresing og halv{0}finish før varmebehandling
Dysekomponenter starter sin maskinelle levetid i en glødet eller forherdet tilstand, vanligvis rundt 20–30 HRC. Ved denne mykheten skjærer materialet seg lett, verktøy varer lenger, og materialfjerningshastigheten forblir høy. Grovoperasjoner tar ut mesteparten av overflødig masse, og etterlater 0,5 til 1,0 mm med materiale på alle kritiske overflater som en "finish kvote" for senere operasjoner.
Hvorfor forlate den godtgjørelsen? To grunner. For det første forårsaker varmebehandling dimensjonsbevegelse. Til og med vakuum-herdet verktøystål skifter litt ettersom krystallstrukturen forvandles under bråkjøling. For det andre genererer selve grovbearbeidingsprosessen restspenning fra skjærekrefter og lokalisert varme. Hvis du maskinerte til den endelige størrelsen på dette stadiet, ville du se disse dimensjonene endre seg etter herding.
Mellom grovbearbeiding og varmebehandling reduserer en stress-avlastningssyklus på rundt 600-650 grader Celsius de indre spenningene som skapes av aggressiv kutting. Halv-finish-pass bringer deretter overflatene nærmere sluttdimensjonene, typisk innenfor 0,2-0,3 mm, samtidig som de opprettholder en jevn lagertilstand som sikrer jevn varmepenetrasjon under den påfølgende herdesyklusen. CNC-dreiing håndterer runde komponenter som styrepinner, bøssinger og runde stanser på dette stadiet, og produserer nesten nettformet geometri før stålet transformeres.
Finsliping og høyhastighets-hard fresing etter herding
Når varmebehandlingen bringer komponentene til en arbeidshardhet på 58-65 HRC, oppfører materialet seg helt annerledes under en kutter. Det er nå en slipende festning som motstår tradisjonell maskinering. To etterbehandlingsstrategier håndterer denne utfordringen: presisjonssliping og høyhastighets hardfresing.
Overflatesliping bringer flate komponenter som dysplater, støtteplater og slitestrimler til endelig tykkelse med flathetstoleranser på +/- 0.005 mm eller bedre. Sylindrisk sliping avrunder komponenter til diametertoleranser innenfor mikron. Sliping utmerker seg ved å produsere geometrisk perfeksjon på tilgjengelige overflater. Somspesialister innen presisjonsmaskinering merker seg, når et design krever flathet eller parallellitet innenfor +/- 0.002 mm, er sliping det eneste logiske valget, og gir overflatefinish ned til Ra 0,1 mikrometer.
Høy-hard fresing har dukket opp som et kraftig komplement til sliping. Ved å bruke karbid- eller PCBN-verktøy ved høye spindelhastigheter, utnytter denne prosessen adiabatisk skjærkraft: verktøyets kontakttid er så kort at mesteparten av varmen overføres til brikken i stedet for arbeidsstykket. Resultatet er effektiv materialfjerning fra herdet stål uten termisk skade på komponentoverflaten. Hard fresing kan fjerne materiale opptil fem ganger raskere enn sliping, samtidig som det genereres gjenværende trykkspenning på overflaten, noe som faktisk fordeler utmattelseslevetiden i stanseverktøy utsatt for sykliske belastninger.
Det praktiske skillet mellom disse metodene er enkelt. Sliping håndterer flate datum, parallelle flater og enkle sylindriske profiler. Hard fresing takler 3D-konturer, lommegeometrier og komplekse hulromsprofiler som en slipeskive fysisk ikke kan nå. De fleste dysekomponenter krever begge deler: jordreferanseoverflater for montering, og hard-freste konturer for forming av geometri. Denne hybride tilnærmingen er standard praksis i produksjon av metallstemplingsverktøy fordi hver prosess dekker geometrier som den andre ikke kan.
5-akset CNC for komplekse dysprofiler
Ikke alle dysekomponenter kan etterbehandles med 3-akset arbeid. Når en formende stanse har sammensatte kurver, eller et dysehulrom har dype vegger med trukket overflater og tette radier, går 3-akse fresekrefter på kompromiss. Verktøyet kan bare nærme seg ovenfra, og krever lengre kuttere som bøyer seg under belastning og etterlater kamskjellmerker på vinklede overflater som krever overdreven håndpolering.
5-akset maskinering løser dette ved å vippe verktøyet eller arbeidsstykket, slik at kutteren kan opprettholde en optimal orientering i forhold til overflaten som kuttes. Ifølgesammenligning av maskineringsevne, 5-akse freser oppnår toleranser på +/- 0.0005 tommer med overflatefinish ned til Ra 0,4 mikrometer, og de bearbeider komplekse 3D-overflater i et enkelt oppsett som vil kreve flere omplasseringer på en 3-akset maskin.
For verktøy- og formstanseapplikasjoner er 5-aksers evne viktigst i disse situasjonene:
- Deep draw dyse hulrommed sammensatte-buede vegger som krever kort, stivt verktøy orientert vinkelrett på overflaten
- Progressive formformingsstasjonermed vinklede trekk som ikke kan nås fra en vertikal tilnærming
- Komplekse stanseprofilerder flere underskjæringsfunksjoner trenger maskinering uten å-re fiksere
Det er imidlertid ikke hver komponent som rettferdiggjør 5-aksetid. Enkle flate dyseplater, bakplater og rette-veggede innsatser maskin effektivt på 3-utstyr til lavere timepriser. Avgjørelsen kommer ned til geometri: Hvis en funksjon krever reposisjonering eller lang rekkevidde verktøy på en 3-akset maskin, gir 5-aksen vanligvis bedre nøyaktighet til lavere totalkostnad til tross for høyere maskinhastighet. Når du bygger matriser beregnet for en høyhastighets metallstansemaskin, vil den dimensjonale presisjonen som oppnås gjennom 5-akset etterbehandling direkte oversettes til strammere deltoleranser og lengre intervaller mellom vedlikehold.
Den komplette maskineringssekvensen for en typisk dysekomponent, fra råblokk til polert innsats klar for montering, følger denne progresjonen:
- Grovfres alle funksjoner i myk (glødet) tilstand, og etterlater 0,5-1,0 mm lager på kritiske overflater
- Spenningsavlastning ved 600-650 grader Celsius for å frigjøre bearbeidingsindusert restspenning
- Halv-finish til innenfor 0,2-0,3 mm av sluttdimensjoner med jevnt lagertillegg
- Send til varmebehandling for vakuumherding og herding til målhardhet
- Finslip referanseflater og hardfres komplekse konturer til endelige dimensjoner
- Endelig poleringsdannende overflater til nødvendige Ra-verdier for materialflyt og delfrigjøring
Hvert trinn gir det neste. Å hoppe over stressavlastning før varmebehandling inviterer til forvrengning. Hard fresing før verifisering av etter-varme-dimensjoner kaster bort maskintid på en del som kan ha beveget seg utover gjenvinnbare grenser. Disiplinen i denne sekvensen er det som skiller profesjonelt metallverktøy og matrisfabrikasjon fra butikker som jager problemer gjennom omarbeiding.
Presisjonssliping og hardfresing håndterer de fleste formgeometriene, men visse funksjoner går utover hva enhver roterende kutter eller slipeskive kan oppnå. Skarpe indre hjørner, smale spor og intrikate gjennomgående-profiler krever en helt annen fjerningsmekanisme, en som kutter med elektrisk gnist i stedet for mekanisk kraft.
Wire EDM og Sinker EDM for komplekse formgeometrier
En fres, uansett hvor liten diameter den er, etterlater en radius i hvert indre hjørne lik sin egen størrelse. En slipeskive kan ikke nå inn i et smalt spor. Disse fysiske begrensningene betyr at visse stanseformkomponenter, spesielt intrikate metallstanser og dyser, krever en fundamentalt annen materialfjerningsprosess. Maskinering av elektrisk utladning fjerner metall gjennom kontrollert gnisterosjon i stedet for mekanisk skjærekraft, og produserer geometrier som ingen roterende verktøy kan gjenskape.
Wire EDM for Precision Punch and Die Profiler
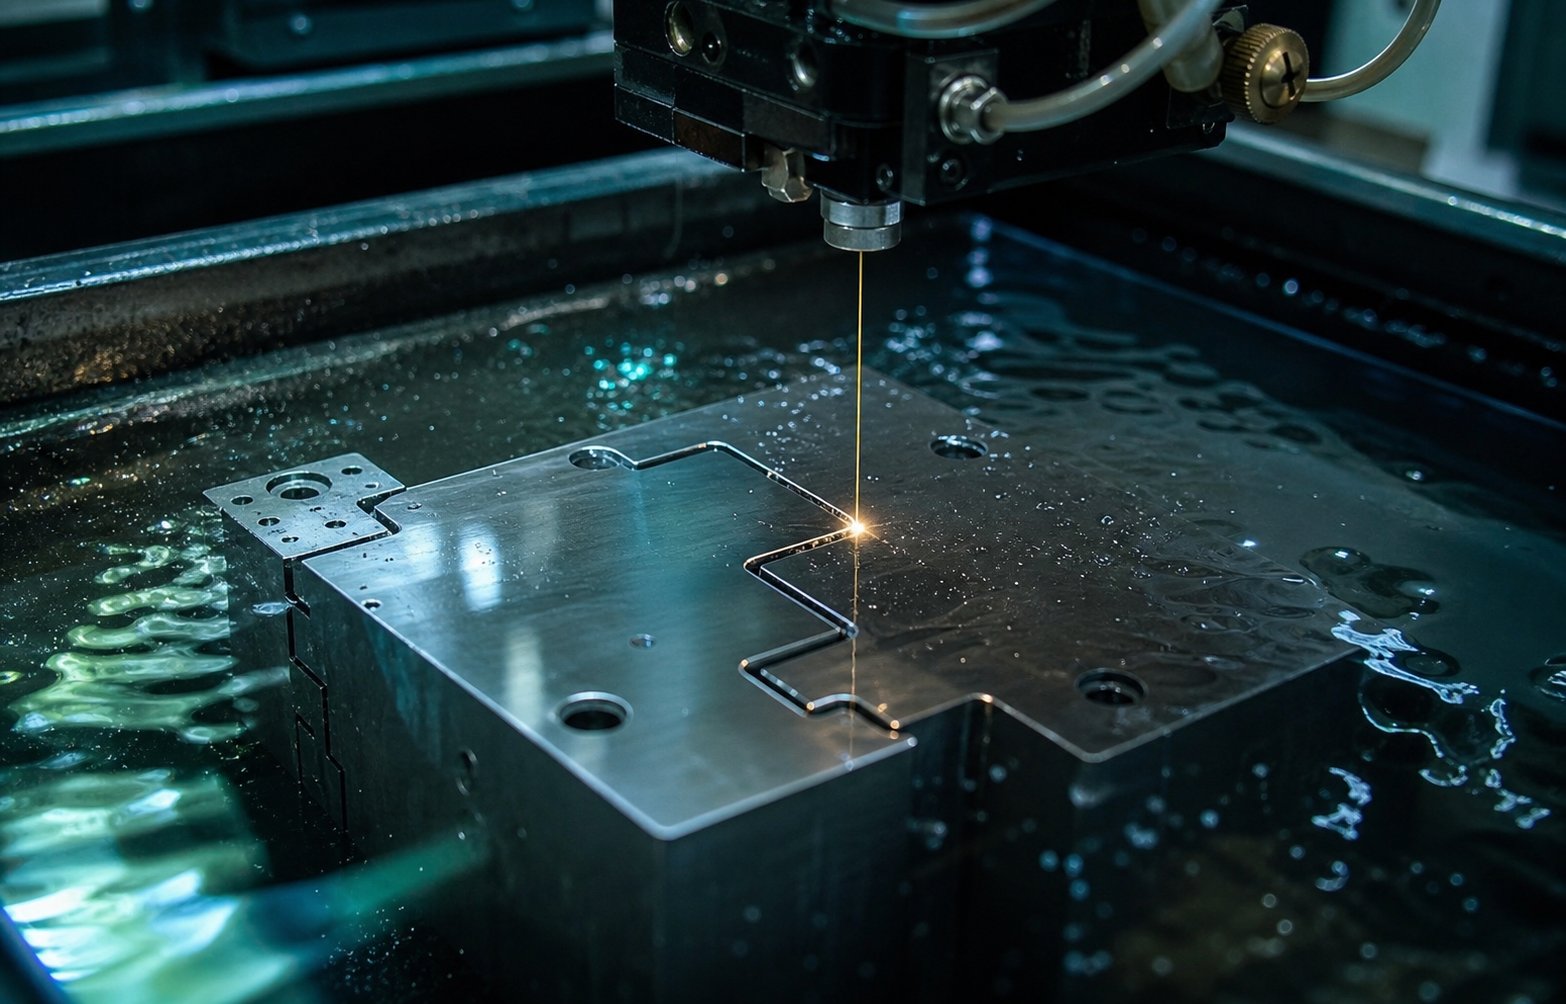
Wire EDM bruker en tynn messing eller belagt tråd, typisk 0,1 til 0,3 mm i diameter, som en elektrode som skjærer gjennom arbeidsstykket langs en CNC-programmert bane. Ledningen kommer aldri i kontakt med materialet. I stedet fordamper raske elektriske utladninger mikroskopiske partikler mens avionisert vann skyller rusk og avkjøler den kuttede sonen. Fordi ledningen går helt gjennom arbeidsstykket,tråd-EDM produserer gjennomskårne-profiler med indre radier så små som selve tråddiameteren, langt skarpere enn noen freser kan oppnå.
For en stanseform av platemetall er tråd-EDM den perfekte-prosessen for å kutte stanseprofiler, dyseåpninger og klaringshull etter varmebehandling. Du vil legge merke til at dette er kritisk: kutting av herdet verktøystål ved 60+ HRC er rutine for wire EDM fordi materialhardhet har minimal innvirkning på gnisterosjon. Prosessmaskinene D2, M2 og til og med karbider like enkelt. Stempelprofiler som krever tette klaringsforhold mellom stansen og dyseåpningen, noen ganger så lite som 5-8 % av materialtykkelsen per side, er avhengig av wire EDMs evne til å holde toleranser i området +/- 0.005 mm under kontrollerte forhold.
Flere skim-pass foredler gradvis nøyaktighet og overflatefinish. Et grovt kutt fjerner hovedtyngden av materialet, deretter barberer to til fire etterbehandlinger mikron om gangen, noe som forbedrer både dimensjonspresisjon og overflatekvalitet med hver pass. Dette gjør wire EDM ideell for å kutte sammen profiler av stanseformkomponenter der stanse-til-matrispasning bestemmer gradhøyden på hver stansede del.
Sinker EDM for hulrom og komplekse konturer
Der wire EDM utmerker seg ved gjennomskjærte-profiler, håndterer sinker EDM blinde hulrom, 3D-konturer og teksturerte overflater som en ledning fysisk ikke kan produsere. Prosessen bruker en tilpasset-formet elektrode, vanligvis maskinert av grafitt eller kobber, som "synker" ned i arbeidsstykket gjennom gnisterosjon. Elektrodens form tilsvarer direkte hulromsgeometrien du trenger, og etter hvert som prosessen skrider frem, fjerner tusenvis av mikro-gnister per sekund materiale med presisjon mens hydrokarbonoljedielektrikum håndterer varme og rusk.
I metallstemplingsformkonstruksjon finner sinker EDM sin rolle i å danne hulrom med komplekse 3D-overflater, prege detaljer og pregefunksjoner som ingen freser kan nå uten avbøyning. Den skaper også strukturerte overflater på stempelflatene der kontrollert ruhet hjelper materialflyten under formingen. Prosessen genererer ingen mekanisk kraft på arbeidsstykket, noe som betyr at tynne dyseseksjoner og delikate egenskaper forblir uforvrengte under bearbeiding.
Avveiningen er hastighet og verktøykostnad. Hver elektrode må tilpasses-for å matche ønsket hulrom, og elektrodene slites under bruk, noe som noen ganger krever flere kopier for en enkelt funksjon. Syklustider går langsommere enn wire EDM for tilsvarende materialvolumer. Men for blinde hulrom i herdet stål er synke-EDM det eneste praktiske alternativet.
| Parameter | Wire EDM | Sinker EDM |
|---|---|---|
| Oppnåelig toleranse | +/- 0.002 til 0,005 mm | +/- 0.005 til 0,025 mm |
| Overflatefinish (Ra) | 0,1 til 0,8 mikrometer | 0,4 til 3,2 mikrometer |
| Beste geometrityper | Gjennom-kuttede profiler, rette-veggåpninger, utstansede konturer | Blinde hulrom, 3D-konturer, teksturerte formingsflater |
| Typisk syklustid | 2 til 12 timer per profil (avhengig av tykkelse og passeringer) | 4 til 40+ timer per hulrom (avhengig av dybde og kompleksitet) |
Lapping og polering for overflatekvalitet
EDM etterlater et karakteristisk omstøpt lag på maskinerte overflater, en tynn sone av gjen-størknet materiale som kan være hardere og sprøere enn moderstålet. For kuttekomponenter som stanser og dyseåpninger er dette laget vanligvis akseptabelt eller til og med fordelaktig. For å forme overflater hvor metallplater må flyte jevnt under trykk, må det fjernes.
Lapping bruker fine slipemidler på flate eller konturerte runder for å fjerne materiale på under-mikronnivå, og produserer flathet og overflatefinish som sliping alene ikke kan matche. Det er standardmetoden for å bringe kritiske sammenkoblingsflater på en metallplate til den geometriske perfeksjonen som kreves for jevn kontakt under pressebelastning.
Polering adresserer som danner overflater spesifikt. Som erfarne die makers påProdusentens notat, polering i retning av metallflyt reduserer friksjonen og hjelper metallplater å bevege seg gjennom trekke- og formstasjoner uten å gnage. Imidlertid har ikke alle overflater fordel av en speilfinish. Stål av grovere-kvalitet gir faktisk bedre resultater mot lett teksturert verktøy fordi mikro-dalene fanger opp smøremiddel. Beslutningen om hvor du skal polere og hvor du skal la kontrollert tekstur være på en stanseform av metall avhenger av det spesifikke materialet som stemples og typen formingsoperasjon på hver stasjon.
Sammen gir EDM og overflatebehandling stanseprodusenter kontroll over geometrier og overflateforhold som CNC-bearbeiding alene ikke kan levere. Disse prosessene fullfører formingsfasen av formkonstruksjonen. Men rå geometri og overflatefinish er bare en del av det som får stanseformkomponenter til å fungere under produksjonsbelastning. Selve stålet må transformeres gjennom varmebehandling og beskyttende belegg for å motstå de millioner av slag, slipesykluser og termiske hendelser som produksjonsstempling krever.
Varmebehandling og overflatebelegg som forlenger levetiden
Maskinering gir en dysekomponent sin form. Varmebehandling gir den de mekaniske egenskapene til å overleve produksjonen. Uten skikkelig herding og temperering ville selv den mest nøyaktig maskinerte D2-stansen deformeres under stemplingsbelastninger innen tusenvis av treff. Og uten beskyttende belegg ville limslitasje ødelegge formende overflater lenge før slitasje noen gang ble den begrensende faktoren. Disse to etter-bearbeidingstrinnene, varmebehandling og belegg, er hvor lang levetid vinnes eller tapes.
Vakuumherding og tempereringssekvenser
Vakuumherding varmer opp verktøystål til dets austenitiseringstemperatur inne i et lav-trykkskammer, og bråkjøler det deretter ved hjelp av-høytrykks inertgass. Vakuummiljøet forhindrer oksidasjon og avkarbonisering, og bevarer overflateintegriteten som ble møysommelig skapt under ferdigbearbeiding. Deler kommer ut rene og formstabile, med minimal forvrengning sammenlignet med atmosfære-baserte metoder.
En enkelt slukkesyklus er aldri hele historien. Tempering følger herding, typisk i to eller tre sykluser ved gradvis synkende temperaturer. Hvert temperament forvandler tilbakeholdt austenitt til stabil martensitt, lindrer indre stress fra bråkjølingen og justerer den endelige balansen mellom hardhet og seighet. Å hoppe over en temperamentsyklus etterlater ustabile mikrostrukturer som kan skifte dimensjonalt under produksjon, noe som forårsaker progressivt toleransetap som er vanskelig å diagnostisere.
Kryogen behandling presser denne transformasjonen videre. Ved å avkjøle komponenter til omtrent minus 300 grader Fahrenheit ved å bruke flytende nitrogen i en kontrollert nedstigning over flere timer, konverterer kryogen prosessering restaustenitt som standard temperering etterlater. Forskning publisert iInternational Journal of Engineering Sciencedokumentert at en vitenskapelig kontrollert dyp kryogen prosess gir bruk-levelevesøkninger på over 200 prosent på tvers av flere verktøyapplikasjoner. De molekylære-nivåendringene, inkludert forbedret karbidfordeling og fullstendig martensittisk transformasjon, reduserer friksjonskoeffisienten og forbedrer dimensjonsstabiliteten permanent. For stansedyser som forventes å kjøre millioner av sykluser, kan kryogenisk behandling etter konvensjonell varmebehandling doble eller tredoble brukstiden før sliping blir nødvendig.
PVD- og CVD-belegg som reduserer slitasje og gnaging
Varmebehandling optimerer bulkmaterialet. Belegg beskytter overflaten der verktøy-til-kontakt faktisk oppstår. Fysisk dampavsetning (PVD) og kjemisk dampavsetning (CVD) påfører tynne keramiske lag, typisk 2 til 5 mikron tykke, som dramatisk reduserer friksjonen og motstår materialoverføring fra det stemplede arket til formoverflatene.
Hvorfor betyr dette noe? Ved stempling av rustfritt stål skaper materialets tendens til å arbeide-herde og galle oppbygging av lim på formoverflatene som raskt forringer delens kvalitet. En rettssak ved Ford Motor Companys stemplingsanlegg,rapportert av forskere fra Deakin University, fant ut at TiCN-belagte matriser økte matrisens levetid med en faktor på mer enn 20 sammenlignet med ubestrøede polerte overflater ved stansing av-utsatte materialer. Belegget utsatte det kritiske materiale-overføringsstadiet på ubestemt tid innenfor forsøkets 20 000-syklus testvindu.
Hver beleggstype er rettet mot en spesifikk slitemekanisme:
- TiN (Titanium Nitride):Generell-slitasjebeskyttelse med hardhet rundt 2000-2500 HV. Kostnads-effektiv for stempling av blandet materiale ved moderate hastigheter og volumer.
- TiCN (titankarbonitrid):Høyere hardhet og lavere friksjon enn TiN. Utmerker seg mot slipende materialer, inkludert stempling av metall i rustfritt stål der arbeids-herdede overflater fremskynder kantslitasje.
- TiAlN (Titanium Aluminium Nitride):Tåler temperaturer over 800 grader Celsius ved å danne et beskyttende aluminiumoksidlag under varme. Egnet for høy-stempling og applikasjoner der nedbryting av smøremiddel skaper forhøyede verktøytemperaturer.
- DLC (Diamond-Like Carbon):Ekstremt lav friksjonskoeffisient på ca. 0,1 til 0,15, forhindrer oppsamling av lim. Det primære valget for aluminiumspressepresser og aluminiumspresseverktøy der gnissing av stanset aluminium på formoverflater er den dominerende feilmodusen i stedet for slitasje.
Valg av belegg kobles direkte til det stemplede materialet. For stempling av 316 rustfritt stål, der både slitasje og adhesjon angriper verktøy samtidig, gir TiCN eller TiAlN hardheten og den kjemiske tregheten som trengs for å motstå gnaging ved formingsstasjoner. For aluminiummetallstempling forhindrer DLCs ultra-lave friksjon at det myke materialet fester seg til verktøyoverflatene, og holder delene rene og lange vedlikeholdsintervaller.Ytelsessammenligningerbekrefte at DLCs friksjonsreduksjon reduserer skjæremotstanden betraktelig og forhindrer sponvedheft ved maskinering eller forming av myke metaller som aluminium og kobber.
Den sammensatte effekten av disse avgjørelsene er betydelig. En dyse laget av riktig verktøystålkvalitet, skikkelig vakuum-herdet med kryogenisk behandling og belagt med det riktige keramiske laget, kan løpe tre til fem ganger lenger enn én der et enkelt trinn ble kompromittert. Denne multiplikatoren oversetter direkte til færre produksjonsstans, lavere kostnad per treff og mer konsistent kvalitet på stemplede deler gjennom hele matrisens levetid. Men å kvantifisere den ytelsen krever strenge målinger på alle trinn, fra den første dimensjonskontrollen etter varmebehandling til den endelige inspeksjonen av-prøvestemplede deler.
Kvalitetskontroll fra første kutt til prøvestempling
En dyse kan maskineres av førsteklasses verktøystål, varme-behandles feilfritt og belegges med det ideelle keramiske laget, men likevel svikte i produksjonen hvis ingen bekreftet dimensjonene mellom fasene. Kvalitetskontroll ved presisjonsstansing er ikke et endelig sjekkpunkt. Det er en serie porter som er innebygd gjennom hele produksjonssekvensen, og hver enkelt bekrefter at komponenten er klar til å avansere. Hopp over en port og du risikerer å forverre en tidlig feil gjennom hver påfølgende operasjon til den dukker opp som skrapdeler på pressegulvet.
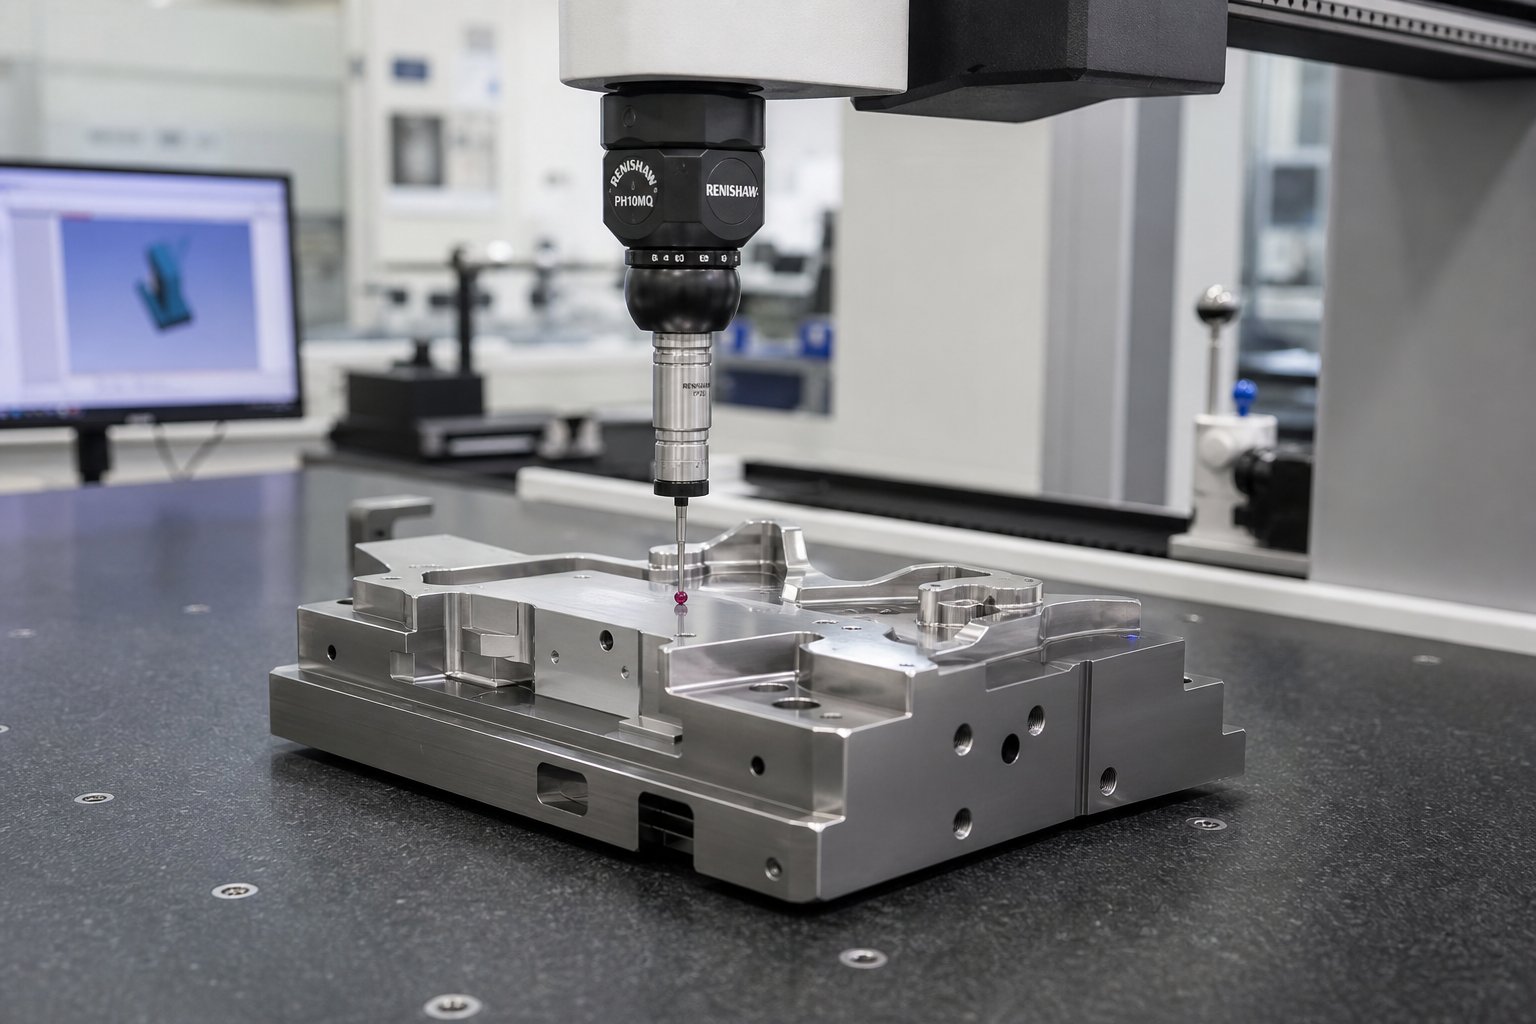
CMM-inspeksjon og verifisering av overflateruhet
Koordinatmålemaskiner sitter i sentrum av dimensjonsverifisering for stempling av dysekomponenter. En CMM-sonde berører eller skanner kritiske funksjoner, fanger XYZ-koordinatdata og sammenligner dem med 3D CAD-modellen. For dyseinnsatser, stanser og hulromsblokker kontrollerer CMM posisjonsnøyaktigheten til hull, profiloverensstemmelse av konturerte overflater og geometriske forhold som flathet, parallellitet og perpendikularitet som bestemmer hvordan sammenpassende deler passer sammen under montering.
Når skjer disse målingene? Ikke bare på slutten. Under-prosesskontroller etter grovbearbeiding bekrefter det at det er nok lager igjen på alle kritiske overflater før spenningsavlastning og halv{2}}finish. Etter varmebehandling verifiserer en CMM-re-sjekk hvor mye dimensjonsbevegelse som skjedde under herding, som forteller ferdigmaskinen nøyaktig hvor mye materiale som skal fjernes og hvor. Etter-finish-inspeksjon genererer den endelige samsvarsrapporten som frigir hver komponent for montering. Som Moeller Precision Tool-detaljer holder produsenter av presisjonsverktøy toleranser så tette som 0,0002 tommer, ved å bruke CMM-enheter sammen med optiske komparatorer og profilmålesystemer for å verifisere samsvar i alle trinn.
Måling av overflateruhet utfyller dimensjonsdata. Et profilometer sporer den maskinerte eller polerte overflaten og rapporterer Ra (aritmetisk gjennomsnittlig ruhet) og Rz (gjennomsnittlig topp-til-dalhøyde). Hvorfor har dette betydning for metallstemplingsprosessen? Fordi overflatefinish på forming av stål kontrollerer friksjon, materialflyt og delfrigjøring. En formingsstans spesifisert til Ra 0,2 mikrometer som faktisk måler Ra 0,8 vil produsere deler med synlige dragmerker og inkonsekvent veggtykkelse. Verifisering av overflateruhet før montering forhindrer at disse nedstrøms kvalitetsproblemene noen gang når pressen.
Hardhetstesting danner en annen kritisk port, spesielt etter varmebehandling. Rockwell-hardhetsmålinger på flere steder på hver komponent bekrefter jevn transformasjon. Et slag som viser 60 HRC i ansiktet, men 56 HRC ved bunnen, indikerer ufullstendig herding, potensielt på grunn av utilstrekkelig bløtleggingstid eller inkonsekvens av slokkingen. Industriinspeksjonsprotokoller spesifiserer at hardhetsverdier må falle innenfor et definert område fordi for-lav hardhet fører til rask slitasje, mens for-høy hardhet skaper sprøhet og bruddrisiko under stemplingsbelastninger.
Kontroller av funksjonell tilpasning fullfører verifiseringen før-montering. Sammenkoblingskomponenter, for eksempel en stanse og dens tilsvarende dyseåpning, er fysisk montert på en benk for å verifisere klaringsforhold, glidepasninger på styreelementer og interferensforhold på press-tilpasningsdetaljer. Optiske komparatorer overlapper forstørrede komponentprofiler mot designgeometrien for å fange opp subtile avvik som CMM-punktsondering kan gå glipp av. Disse tilpasningskontrollene bekrefter at individuelle komponenter vil fungere som et koordinert system når de er boltet inn i dysesettet.
Prøvekjøringer og første-artikkeldelmåling
Monteringsinspeksjon bekrefter at dysen ser riktig ut. Prøvestempling beviser at det fungerer. Den ferdige formen monteres i en presse, strimmelmateriale mates, og de første delene kommer av verktøyet. Dette er øyeblikket som validerer hver oppstrømsbeslutning, fra CAD-geometri til maskinering og varmebehandling. En vellykket utprøving produserer metallstemplingsdeler som oppfyller utskriftsdimensjonene, har rene kanter og former uten sprekker, rynker eller overdreven tilbakefjæring.
Prøvekjøringer følger en strukturert protokoll. Dysen settes til den beregnede stengehøyden, mates med kontrollert hastighet og kjøres med redusert tonnasje innledningsvis mens operatører observerer stripeprogresjon, lytter etter unormal støy og inspiserer de første delene visuelt. Strimmelmatingsstabilitet, pilotinngrep og stripperfunksjon overvåkes i sanntid. Hvis dysen er en progressiv type, blir hver stasjons arbeid evaluert uavhengig ved å undersøke delvis fullførte deler på mellomstasjoner før det endelige separasjonssnittet.
Første-artikkelinspeksjon måler prøve-stemplede deler mot ingeniørtegningen med det samme CMM-utstyret som validerte selve formkomponentene. Alle kritiske dimensjoner, GD&T-forklaringer og overflatespesifikasjoner registreres. Den resulterende rapporten bekrefter enten samsvar eller identifiserer avvik som krever dysejustering. Vanlige justeringer inkluderer shimming av stasjoner for å korrigere vinkelfjæring, re-polering av overflater som viser dragmerker, eller justering av stanse-til-dysklaring på stasjoner som produserer for mye grad. Som spesialister på dyseprøver understreker, gir en grundig første-artikkelinspeksjon detaljerte målerapporter, fysiske prøveprøver og dokumentasjon som bekrefter at dysen er produksjonsklar- før forsendelse.
Hver metallstemplet del som forlater en produksjonspresse, arver kvaliteten som er innebygd i formen. Prøvestempling er der den arven er bevist. En dyse som består første-artikkelinspeksjon med alle dimensjoner innenfor toleranse og alle overflater fri for defekter representerer validert verktøy, klar til å produsere stemplede metalldeler konsekvent gjennom hundretusener eller millioner av sykluser.
Den fullstendige inspeksjonsportsekvensen, fra første brikke til validert produksjonsverktøy, følger denne progresjonen:
- Under-prosessens dimensjonskontroller etter grov- og halv--bearbeiding for å bekrefte lagertillegg
- Etter-varme-verifisering av hardhet og CMM re-måling for dimensjonsbevegelse
- Endelig CMM-rapport etter ferdigsliping og hardfresing bekrefter alle funksjoner innenfor toleranse
- Monteringstilpasningssjekk av sammenkoblingskomponenter, klaringsverifisering og sammenligning av optisk profil
- Prøvestempling i en-produksjonsekvivalent presse med kontrollerte parametere
- Første-artikkelinspeksjon som måler stemplede deler mot tekniske utskrifter med fulldimensjonal rapportering
Hver port må passere før arbeidet går videre. Denne disiplinen forhindrer den dyreste kvalitetsfeilen ved fremstilling av matriser: oppdage et problem etter at alle nedstrømsoperasjoner er fullført på en defekt komponent.
Produsenter som dekker hele livssyklusen under ett tak, fra gjennomførbarhetsvurdering og CAE-simulering gjennom presisjonsmaskinering, prøvekjøringer og CMM-inspeksjon, eliminerer kommunikasjonshullene som oppstår når ansvaret deles mellom flere leverandører.YICHENs stemplingsprosesseksemplifiserer denne integrerte tilnærmingen, og validerer dyser gjennom hvert trinn som er beskrevet her, slik at verktøyingeniører og innkjøpssjefer mottar produksjonsklare-verktøy støttet av dokumenterte inspeksjonsdata ved hver gate. For team som går fra forskning til aktiv utvikling av tilbudsforespørsel, reduserer samarbeid med én enkelt-kildeleverandør som eier hele QC-kjeden risiko og komprimerer tidslinjene betydelig.
Inspeksjon og validering lukker produksjonssløyfen, men det virkelige målet på en stanseform er hvordan alle disse individuelle beslutningene, fra CAD-geometri til materialvalg, maskineringssekvens, varmebehandling og kvalitetsverifisering, forenes til langsiktig-produksjonsytelse.
Samle alt fra gjennomførbarhet til produksjon
Du har nå gått gjennom hver fase av å lage en metallstanseform: digital design og simulering, materialvalg, CNC-bearbeiding, EDM-behandling, varmebehandling, belegg og kvalitetsverifisering. Hver seksjon dekket en isolert prosess. I virkeligheten fungerer ikke disse trinnene uavhengig. De sammensatte. En designbeslutning i CAD bølger fremover gjennom materialvalg, maskineringsstrategi og til slutt inn i den stemplede delkvaliteten pressen din produserer i full hastighet. Å forstå hvordan den sammensetningen fungerer er det som skiller en stemplet som gir 500 000 pålitelige treff fra en som degraderer etter 10 000.
Hvordan hver produksjonsbeslutning går sammen i formytelsen
Tenk på terningsprosessen som en kjede av multiplikatorer i stedet for en sekvens av tillegg. Å velge en riktig verktøystålkvalitet gir ikke bare holdbarhet. Det multipliserer fordelene ved hvert nedstrøms trinn. Vakuum-herding av et godt-valgt D2-innlegg gir bedre resultater enn vakuum-herding av en marginal gradering. Påføring av TiCN-belegg på en skikkelig temperert og polert overflate gir full friksjons-reduksjonspotensial. Påfør det samme belegget på en overflate med gjenværende belastning fra tempereringssykluser som er hoppet over, og det faller av i løpet av tusenvis av slag.
Den samme logikken fungerer omvendt. En snarvei på et hvilket som helst stadium deler ytelsen til alt som følger. Hastende CAE-simulering og manglende tilbakekoblingsprediksjon betyr at formgeometrien er feil før maskineringen i det hele tatt starter. Under-spesifisering av verktøystål for en rustfri påføring betyr at belegg kjemper en tapende kamp mot substratdeformasjon under dem. Å hoppe over stressavlastning før varmebehandling introduserer forvrengning som sluttsliping ikke kan gjenopprettes helt. Hvert kompromiss trekker fra levetiden, delens kvalitet og produksjonens oppetid.
Hva skiller egentlig en terning som har 100,000+ treff fra en som feiler tidlig? Vanligvis ikke en eneste katastrofal feil, men en opphopning av marginale beslutninger:
- Designsnarveier:Utilstrekkelig simulering fører til prøve-og-feilrettinger på herdet stål, noe som svekker komponenter gjennom gjentatt modifikasjon
- Materielle kompromisser:Å velge A2 hvor D2 eller karbid er garantert sparer forhåndskostnader, men dobler slipingsfrekvensen og nedetid for pressen
- Brudd på maskineringssekvensen:Etterbehandling før riktig spenningsavlastning introduserer dimensjonal ustabilitet som forverres under sykliske pressbelastninger
- Varmebehandlingsgap:Å gå glipp av en tempereringssyklus eller hoppe over kryogen behandling etterlater tilbakeholdt austenitt som transformeres uforutsigbart under produksjonen, og forårsaker progressiv toleransedrift
- Inspeksjon bortfaller:Å frigjøre komponenter uten å bekrefte etter-varme-dimensjoner betyr å sette sammen en dyse av deler som kanskje allerede er ute av spesifikasjonen
Produksjonsprosessen for metallstempling belønner disiplin ved hver port. Forventninger til kostnad og tidslinje skaleres tilsvarende. En enkel enkelt-stasjonsblanking kan kreve 4 til 6 uker og $5 000 til $15 000 i verktøyinvestering. En moderat progressiv terning med 8 til 12 stasjoner krever vanligvis 8 til 12 uker og $25 000 til $60 000. Komplekse progressive eller overføringsdyser for biler med små toleranser, flere formingsstasjoner og høye{18}}volumlevetid kan overstige 16 uker og USD 100 000 i verktøykostnad. Disse områdene gjenspeiler ikke bare maskineringstimer, men den kumulative ingeniør-, simulerings-, inspeksjons- og prøvearbeidet som validerer hvert verktøy for dets tiltenkte produksjonslevetid.
Hvert trinn i å lage en stanseform, fra CAD-geometri til endelig belegg, er en beslutning som enten legger til eller trekker fra dysens levetid, delkvalitet og produksjonseffektivitet. Det er ingen nøytrale valg i matrisen og stemplingskonstruksjonsprosessen.
Gå fra forskning til en tilbudsforespørsel-Ready Die Solution
Hvis du har lest så langt, faller du sannsynligvis i en av to kategorier. Enten bygger du intern kunnskap for å evaluere leverandører mer effektivt, eller du nærmer deg aktivt en tilbudsforespørsel for en spesialtilpasset metallstempling og ønsker å forstå hvilke spørsmål du bør stille og hvilke muligheter du skal verifisere. Begge veier drar nytte av det samme prinsippet: produksjonsprosessen for stempling fungerer best når en enkelt partner eier hele kjeden fra gjennomførbarhet til validert produksjonsverktøy.
Fragmentert sourcing, der design skjer hos ett firma, maskinering hos et annet, og utprøving ved et tredje, introduserer overleveringsrisiko ved hver overgang. Dimensjonale hensikter går tapt mellom CAD-filer og maskinoperatører. Spesifikasjoner for varmebehandling blir forenklet for enkelhets skyld. Prøveresultater gir ikke effektivt tilbakemelding til designkorreksjoner. Dysene og stanseverktøyene som yter best i lange produksjonsserier kommer nesten alltid fra integrerte programmer der hver fase informerer den neste uten kommunikasjonshull.
For innkjøpssjefer og verktøyingeniører som er klare til å gå fra forskning til aktiv sitering, se etter en partner hvis evner dekker hele livssyklusen som dekkes i denne artikkelen: gjennomførbarhetsvurdering, CAE-simulering for forming og tilbakespring, presisjons CNC-maskinering og EDM, kontrollert varmebehandling, prøvestempling i produksjon-representative forhold og{2}dokumentert{1}først{1}CMM.YICHENs tilpassede stemplingsløsningerdekker akkurat dette omfanget, og gir en ende-til-metallstemplingsressurs for team som trenger validert verktøy levert RFQ-klar, støttet av dokumenterte kvalitetsdata ved hver produksjonsport.
Kunnskapen i denne artikkelen gir deg vokabularet og rammeverket for å evaluere enhver formleverandørs prosess kritisk. Du forstår nå hvorfor visse trinn koster det de gjør, hvorfor tidslinjene strekker seg ved visse kompleksitetsterskler, og hvorfor det billigste tilbudet sjelden gir den laveste kostnaden per treff i løpet av en dies hele produksjonstid. Denne forståelsen er grunnlaget for å ta informerte innkjøpsbeslutninger i enhver dies og stemple innkjøpssamtale.
Vanlige spørsmål om å lage metallstempling
1. Hvor lang tid tar det å lage en metallstempling?
Tidslinjer avhenger av kompleksitet. En enkel enkelt-stasjonsblanking-matrise krever vanligvis 4 til 6 uker. En moderat progressiv terning med 8 til 12 stasjoner tar 8 til 12 uker. Komplekse progressive eller overføringsdyser for biler med tette toleranser og flere formingsstasjoner kan overstige 16 uker. Disse tidslinjene inkluderer prosjektering, simulering, maskinering, varmebehandling og testvalideringsfaser.
2. Hvilke materialer brukes til å lage stansematriser?
Stemplingsdyser er hovedsakelig bygget av verktøystålkvaliteter valgt basert på metallplaten som stemples. Vanlige valg inkluderer D2 for slitestyrke, A2 for balansert seighet og hardhet, S7 for støt-tunge applikasjoner, M2 for høye trykkbelastninger, og wolframkarbidinnsatser for ultra-høyt-volum eller svært slipende materialer som rustfritt stål. Hver klasse inntar en annen posisjon på hardhets-seighetsspekteret.
3. Hva er forskjellen mellom en progressiv terning og en transfer terning?
Progressive dyser holder delene koblet til en bærestrimmel mens den beveger seg gjennom flere stasjoner med hvert trykk, noe som gjør dem ideelle for mindre,-høyvolumskomponenter som koblinger og braketter. Overføringsdyser kutter emner fri ved den første stasjonen og flytter dem mekanisk mellom uavhengige stasjoner ved hjelp av gripere. Overføringsdyser passer til store deler, dyptrukne skjell og geometrier som ikke kan forbli festet til en stripe under formingen, for eksempel karosseripaneler til biler.
4. Hvordan påvirker varmebehandling ytelsen til stanseformen?
Varmebehandling forvandler verktøystål fra en bearbeidbar tilstand til et herdet arbeidsverktøy som tåler millioner av pressesykluser. Vakuumherding etterfulgt av flere tempereringssykluser skaper en stabil martensittisk struktur. Tilsetning av kryogen behandling kan øke levetiden med over 200 prosent ved å konvertere tilbakeholdt austenitt og forbedre karbidfordelingen. Uten riktig varmebehandling vil selv nøyaktig maskinerte komponenter deformeres eller slites raskt under produksjonspressebelastninger.
5. Hvem kan produsere en komplett stanseform fra design til produksjonsvalidering?
Integrerte dyseprodusenter som eier hele prosesskjeden, fra gjennomførbarhetsvurdering og CAE-simulering gjennom CNC-maskinering, EDM, varmebehandling, prøvestempling og CMM-inspeksjon, leverer de mest pålitelige resultatene. YICHEN tilbyr denne ende-to-ende-funksjonen for tilpassede stanseformløsninger, og gir dokumentert kvalitetsverifisering ved hver produksjonsport, slik at innkjøpssjefer og verktøyingeniører mottar produksjonsklare-verktøy uten risiko for overlevering mellom flere leverandører.


